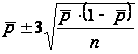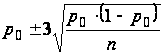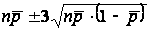Эффективность средств статистического регулирования качества технологических процессов
В ряде
случаев стоимость
или продолжительность
измерения
контролируемого
параметра столь
велики, что
приходится
управлять
процессом на
основе измерения
индивидуальных
значений
контролируемого
параметра. При
этом мерой
вариации процесса
служит скользящий
размах, т.е.
абсолютное
значение разности
измерений
контролируемого
параметра в
последовательных
парах: разность
первого и второго
измерений,
затем второго
и третьего и
т.д. На основе
скользящих
размахов вычисляют
средний скользящий
размах
 ,
который используют
для построения
контрольных
карт индивидуальных
значений и
скользящих
размахов (
 и
 –карты).
Формулы для
расчета положения
контрольных
границ этих
карт приведены
в табл. 4.
Таблица 4
Формулы контрольных границ для карт индивидуальных значений
| Статистика | Стандартные значения не заданы | Стандартные значения заданы | ||
| Центральная линия | UCL и LCL | Центральная линия | UCL и LCL | |
|
Индивидуальное
значение
|
|
|
|
|
|
Скользящий размах
|
|
|
|
|
|
Примечание:
заданы стандартные
значения
|
||||


 или


 ,

 или

 ,

 и
 или
 .
Значения
коэффициентов


 и косвенно
 можно получить
из таблицы 2
при n=2.
4.1.1
 и
-карты.
Стандартные
значения не
заданы
В табл. 6 приведены результаты измерений внешнего радиуса втулки. Каждые полчаса делалось четыре измерения, всего взято 20 выборок. Средние и размахи подгрупп также приведены в табл. 5. Установлены предельно допустимые значения внешнего радиуса: 0,219 и 0,125 дм. Цель – определение показателей процесса и управление им по настройки и разбросу так, чтобы он соответствовал установленным требованиям.
Таблица 5
Производственные данные для внешнего радиуса втулки
| Номер подгруппы | Радиус |
Среднее
|
Размах
|
|||
|
|
|
|
|
|||
| 1 | 0,1898 | 0,1729 | 0,2067 | 0,1898 | 0,1898 | 0,038 |
| 2 | 0,2012 | 0,1913 | 0,1878 | 0,1921 | 0,1931 | 0,0134 |
| 3 | 0,2217 | 0,2192 | 0,2078 | 0,1980 | 0,2117 | 0,0237 |
| 4 | 0,1832 | 0,1812 | 0,1963 | 0,1800 | 0,1852 | 0,0163 |
| 5 | 0,1692 | 0,2263 | 0,2066 | 0,2091 | 0,2033 | 0,0571 |
| 6 | 0,1621 | 0,1832 | 0,1914 | 0,1783 | 0,1788 | 0,0293 |
| 7 | 0,2001 | 0,1937 | 0,2169 | 0,2082 | 0,2045 | 0,0242 |
| 8 | 0,2401 | 0,1825 | 0,1910 | 0,2264 | 0,2100 | 0,0576 |
| 9 | 0,1996 | 0,1980 | 0,2076 | 0,2023 | 0,2019 | 0,0096 |
| 10 | 0,1783 | 0,1715 | 0,1829 | 0,1961 | 0,1822 | 0,0246 |
| 11 | 0,2166 | 0,1748 | 0,1960 | 0,1923 | 0,1949 | 0,0418 |
| 12 | 0,1924 | 0,1984 | 0,2377 | 0,2003 | 0,2072 | 0,0453 |
| 13 | 0,1768 | 0,1986 | 0,2241 | 0,2022 | 0,2004 | 0,0473 |
| 14 | 0,1923 | 0,1876 | 0,1903 | 0,1986 | 0,1922 | 0,0110 |
| 15 | 0,1924 | 0,1996 | 0,2120 | 0,2160 | 0,2050 | 0,0236 |
| 16 | 0,1720 | 0,1940 | 0,2116 | 0,2320 | 0,2049 | 0,0600 |
| 17 | 0,1824 | 0,1790 | 0,1876 | 0,1821 | 0,1828 | 0,0086 |
| 18 | 0,1812 | 0,1585 | 0,1699 | 0,1680 | 0,1694 | 0,0227 |
| 19 | 0,1700 | 0,1567 | 0,1694 | 0,1702 | 0,1666 | 0,0135 |
| 20 | 0,1698 | 0,1664 | 0,1700 | 0,1600 | 0,1655 | 0,0100 |


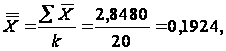
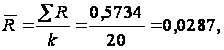
где
 – число подгрупп,

Первый
шаг: построение
–карты
и определение
по ней состояния
процесса.
-карта:
центральная
линия:

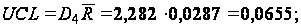
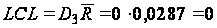 (т.к. центральная
линия:
 ,
то LCL
отсутствует).
Значения
множителей
 и
 взяты из табл.
2 для n=4.
Поскольку
значения
в табл. 5 находятся
внутри контрольных
границ,
–карта
указывает на
статистически
управляемое
состояние.
Значение
теперь может
быть использовано
для вычисления
контрольных
границ
карты.
карта:
центральная
линия:
 г
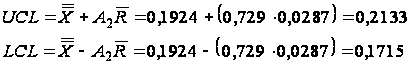
Значения
множителя
 берутся из
табл. 2 для n=4.
 и
–карты
представлены
на рис. 5. Анализ
карты
показывает,
что последние
три точки вышли
за границы. Это
указывает на
возможность
действия некоторых
особых причин
вариаций. Если
пределы были
вычислены на
основе предыдущих
данных, то должно
быть предпринято
действие в
точке, соответствующей
18-й подгруппе.
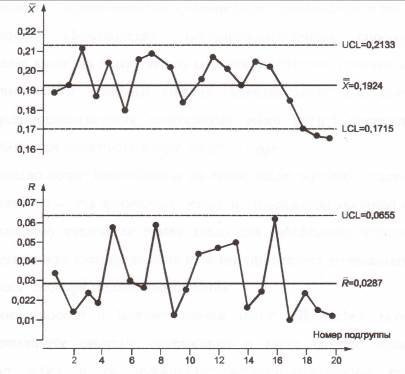
Рис.5. Карты средних и размахов
В этой
точке процесса
следует произвести
соответствующее
корректирующее
действие, чтобы
устранить
особые причины
и предотвратить
их повторение.
Работа с картами
продолжается
после установления
пересмотренных
контрольных
границ без
исключенных
точек, которые
вышли за старые
границы, т.е.
значений для
выборок № 18, 19 и
20. Значения
 и линии контрольной
карты пересчитывают
следующим
образом:
пересмотренное
значение
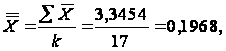
пересмотренное
значение
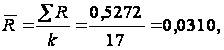
пересмотренная
карта
имеет следующие
параметры:
центральная
линия:
 г
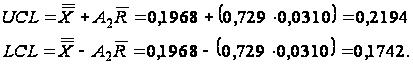
пересмотренная
–карта:
центральная
линия:

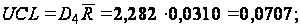
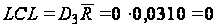 (т.к. центральная
линия:
,
то LCL
отсутствует).
Для стабильного процесса с пересмотренными контрольными границами можно оценить возможности. Вычисляем индекс возможностей:
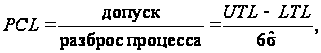
где
 – верхнее предельно
допустимое
значение
контролируемого
параметра;
 – нижнее предельно
допустимое
значение
контролируемого
параметра;
 – оценивают
по средней
изменчивости
внутри подгрупп
и выражают как
 .
Значение постоянной
 берется из
таблицы 2 для
n=4.
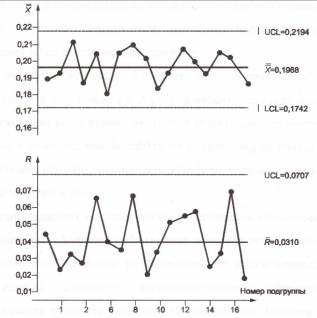
Рис. 6.
Пересмотренные
и
–карты
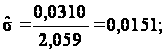
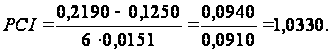
Поскольку
 ,
возможности
процесса можно
считать приемлемыми.
Однако при
тщательном
изучении можно
увидеть, что
процесс не
настроен правильно
относительно
допуска и поэтому
около 11,8% единиц
будут выходить
за установленное
верхнее предельно
допустимое
значение
.
Поэтому, прежде
чем установить
постоянные
параметры
контрольных
карт, надо попытаться
правильно
настроить
процесс, поддерживая
его при этом
в статистически
управляемом
состоянии.
4.1.2 Карта медиан. Стандартные значения не заданы
Станок производит электронные диски с заданной толщиной от 0,007 до 0,016 см. Выборки объема 5 единиц берут каждые полчаса, и толщину дисков записывают, как показано в табл. 7.
Таблица 7
Данные контроля толщины слюдяных дисков (значения мкм)
| Номер подгрупппы | Толщина |
Медиана
|
Размах
|
||||
|
|
|
|
|
|
|||
| 1 | 14 | 6 | 12 | 12 | 8 | 12 | 8 |
| 2 | 11 | 10 | 13 | 8 | 10 | 10 | 5 |
| 3 | 11 | 12 | 16 | 14 | 9 | 12 | 7 |
| 4 | 16 | 12 | 17 | 15 | 13 | 15 | 5 |
| 5 | 15 | 12 | 14 | 10 | 7 | 12 | 8 |
| 6 | 13 | 8 | 15 | 15 | 8 | 13 | 7 |
| 7 | 14 | 12 | 13 | 10 | 16 | 13 | 6 |
| 8 | 11 | 10 | 8 | 16 | 10 | 10 | 8 |
| 9 | 14 | 10 | 12 | 9 | 7 | 10 | 7 |
| 10 | 12 | 10 | 12 | 14 | 10 | 12 | 4 |
| 11 | 10 | 12 | 8 | 10 | 12 | 10 | 4 |
| 12 | 10 | 10 | 8 | 8 | 10 | 10 | 2 |
| 13 | 8 | 12 | 10 | 8 | 10 | 10 | 4 |
| 14 | 13 | 8 | 11 | 14 | 12 | 12 | 6 |
| 15 | 7 | 8 | 14 | 13 | 11 | 11 | 7 |


Было решено использовать для управления качеством продукции карту медиан. Значения медиан и размахов также даны в табл. 7.
Вычисляем среднее медиан подгрупп и размахов следующим образом:
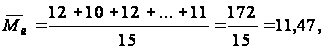
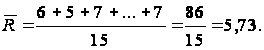
–карта:
центральная
линия:

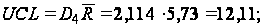
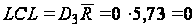 (т.к. центральная
линия:
,
то LCL
отсутствует).
Значения
множителей
 и
берутся из
таблицы 2 для
n=5.
Поскольку карта
размахов
демонстрирует
статистически
управляемое
состояние,
можно вычислить
линии контрольных
границ карты
медиан.
Карта медиан:
центральная
линия

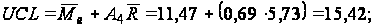
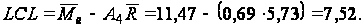
Значение
коэффициента
 берется из
табл. 3 при n=5.
Графики построены
на рис. 7.
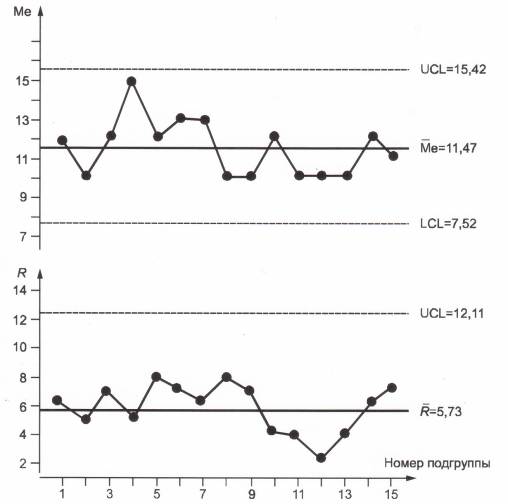
Рис. 7. Карты медиан и размахов
Как видно из карт, процесс показывает состояние статистической управляемости.
4.2 Контрольные карты для альтернативных данных
Как отмечалось
уже выше, альтернативные
данные имеют
только два
значения типа
«да – нет» (годен
– не годен,
соответствует
– не соответствует,
проходит – не
проходит и
т.д.). На основе
этих данных
определяют
число несоответствующих
единиц ( )
или число
несоответствий
(
 )
в выборке.
Формулы для расчета положения контрольных границ карт Шухарта, использующих альтернативные данные, приведены в табл. 8.
Таблица 8
Формулы контрольных карт Шухарта для альтернативных данных
| Статистика | Стандартные значения не заданы | Стандартные значения заданы | ||
| Центральная линия |
|
Центральная линия |
|
|
|
|
|
|
|
|
|
|
|
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |
 -е
контрольные
границы