Эффективность средств статистического регулирования качества технологических процессов
 определим
граничные
значения
 и
 из условия:
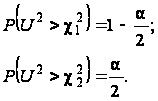 (2.12)
Нижняя и верхние контрольные границы на контрольной карте равны:
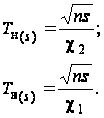 (2.13)
При построении
контрольной
карты размахов
средняя линия
 определяется
по уравнению
2.5., а контрольные
границы из
условия:
 (2.14)
где значения
коэффициентов
 и
 протабулированы
в [9], [10] для объема
выборки
 от 2 до 10.
В практике
статистического
регулирования
технологических
процессов
получили
распространение
«двойные карты».
Применение
таких карт
основано на
том, что для
характеристики
процесса важно
знать не только
среднее значение
контролируемого
признака, но
и рассеяние
признака около
среднего значения,
т.е. показатели
точности процесса.
Например, двойная
контрольная
карта средних
арифметических
значений и
размахов содержит
две рабочие
зоны – для средней
арифметической
 и размаха
 с контрольными
границами [6].
3. Статистические методы регулирования технологических процессов при контроле по альтернативному признаку
Альтернативные данные представляют собой наблюдения, фиксирующие наличие или отсутствие некоторых характеристик (или признаков) у каждой единицы рассматриваемой подгруппы. На основе этих данных производится подсчет числа единиц, обладающих или не обладающих данным признаком, или число таких событий в единице продукции, группе или области. Альтернативные данные в общем случае могут быть получены быстро и дешево, для сбора их не требуется специального обучения.
В случае контрольных карт для количественных данных принято ведение пары контрольных карт: для управления средним и управлением рассеянием, так как исходное распределение предполагается нормальным и зависит от этих двух параметров. При использовании контрольных карт для альтернативных данных достаточно одной карты, так как предполагаемое распределение имеет только один независимый параметр – средний уровень [3].
При контроле по альтернативному признаку используют следующие виды контрольных карт:
1)
контрольную
карту числа
дефектных
единиц продукции
( –карту);
2)
контрольную
карту числа
дефектов ( –
карту);
3)
контрольную
карту доли
дефектной
продукции ( –
карту);
4)
контрольную
карту числа
дефектов на
единицу продукции
( –
карту).
Первые два вида контрольных карт используют только при постоянном объеме выборки, вторые два вида могут использоваться и при непостоянном объеме выборки.
Статистическое
регулирование
с помощью этих
контрольных
карт осуществляют
в соответствии
с планом контроля.
Планом контроля
определяются:
объем выборки
,
браковочное
число
 ,
которым определяется
положение
границ регулирования,
и период отбора
выборок τ.
План контроля
устанавливают
с учетом результатов
предварительного
исследования
состояния
технологического
процесса [7].
На
–
карте регистрируется
процент брака
в выборке объемом
изделий, взятой
за определенный
период, что
позволяет
следить за
ходом технологического
процесса. Для
этого визуально
или с помощью
предельных
калибров
контролируется
продукция
станка, например
за смену, и
определяется
доля дефектных
изделий, значение
которой наносят
на
–
карту. Такие
карты рекомендуется
вести и при
приемочном
контроле партий
продукций для
анализа динамики
качества.
При
построении
–
карты в качестве
средней линии
принимают
 (3.1)
определяемое
по результатам
предшествующего
анализа, охватывающего
 выборок.
Доля
дефектных
изделий в
 й
выборке
 (3.2)
где
 ,
 – число дефектных
изделий в
й
выборке объемом
.
Величина
 имеет асимптотическое
нормальное
распределение
с математическим
ожиданием
и дисперсией

Контрольные границы критической области равны:
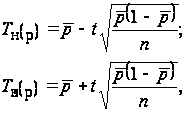 (3.3)
где
 – критическое
значение,
определяемое
по таблице
интегральной
функции из
условия

В текстильной,
бумажной и
других отраслях
промышленности,
где требуется
контролировать
качество таких
единиц продукции,
как, например,
рулон ткани
или бумаги,
листы пластика,
стекла и т.д.,
применимы
контрольные
карты дефектов
–
 карты.
В этих картах
регистрируется
число дефектов,
выявленных
в установленной
единице контролируемой
продукции.
В
тех случаях,
когда выборка
состоит из
нескольких
 изделий и
варьирует от
выборки к выборке,
используют
–
карты, где
 (3.4)
где
– число дефектов,
выявленных
в
изделиях выборки
[6].
4. Примеры построения контрольных карт Шухарта с использованием ГОСТ Р 50779.42–99
Контрольные карты Шухарта бывают двух основных типов: для количественных и альтернативных данных. Для каждой контрольной карты встречаются две ситуации:
а) стандартные значения не заданы;
б) стандартные значения заданы.
Стандартные значения – значения, установленные в соответствии с некоторыми конкретными требованиями или целями.
Целью
контрольных
карт, для которых
не заданы стандартные
значения является
обнаружение
отклонений
значений
характеристик
(например,
,
или какой-либо
другой статистики),
которые вызваны
иными причинами,
чем те, которые
могут быть
объяснены
только случайностью.
Эти контрольные
карты основаны
целиком на
данных самих
выборок и используют
для обнаружения
вариаций, которые
обусловлены
неслучайными
причинами.
Целью
контрольных
карт при наличии
заданных стандартных
значений является
определение
того, отличаются
ли наблюдаемые
значения
,
и т.п. для нескольких
подгрупп (каждая
объемом
наблюдений)
от соответствующих
стандартных
значений
 (или
 )
и т.п. больше,
чем можно ожидать
при действии
только случайных
причин. Особенностью
карт с заданными
стандартными
значениями
является
дополнительное
требование,
относящееся
к положению
центра и вариации
процесса.
Установленные
значения могут
быть основаны
на опыте, полученном
при использовании
контрольных
карт на заданных
стандартных
значениях, а
также на экономических
показателях,
установленных
после рассмотрения
потребности
в услуге и стоимости
производства,
или указаны
в технических
требованиях
на продукцию
[2].
4.1 Контрольные карты для количественных данных
Контрольные карты для количественных данных – это классические контрольные карты, применяемые для управления процессами в тех случаях, когда характеристики или результаты процесса измеряемы, и измеренные с требуемой точностью фактические значения контролируемого параметра регистрируются.
Контрольные карты для количественных данных позволяют контролировать как расположение центра (уровень, среднее, центр настройки) процесса, так и его разброс (размах, стандартное отклонение). Поэтому контрольные карты для количественных данных почти всегда применяют и анализируют парами – одна карта для расположения, а другая для разброса.
Наиболее
часто применяют
пары
 и
-карты,
а также
и
 -карты
[5]. Формулы для
расчета положения
контрольных
границ этих
карт приведены
в табл. 1. Значения
входящих в эти
формулы и зависящих
от объема выборки
коэффициентов
приведены в
табл. 2 [3].
Следует подчеркнуть, что приведенные в этой таблице коэффициенты получены в предположении, что количественные значения контролируемого параметра имеют нормальное или близкое к нормальному распределение.
Таблица 1
Формулы контрольных границ для карт Шухарта с использованием количественных данных
| Статистика | Стандартные значения не заданы | Стандартные значения заданы | ||
| Центральная линия | UCL и LCL | Центральная линия | UCL и LCL | |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Примечание:
заданы стандартные
значения
|
||||


 или


 ,

 или

 ,


 ,

 или

 ,

 ,
 .
Таблица 2
Коэффициенты для вычисления линий контрольных карт
| Число наблюде-ний в под-группе n | Коэффициенты для вычисления контрольных границ | Коэффициенты для вычисления центральной линии | |||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
| 2 | 2,121 | 1,880 | 2,659 | 0,000 | 3,267 | 0,000 | 2,606 | 0,000 | 3,686 | 0,000 | 3,267 | 0,7979 | 1,2533 | 1,128 | 0,8865 |
| 3 | 1,732 | 1,023 | 1,954 | 0,000 | 2,568 | 0,000 | 2,276 | 0,000 | 4,358 | 0,000 | 2,574 | 0,8886 | 1,1284 | 1,693 | 0,5907 |
| 4 | 1,500 | 0,729 | 1,628 | 0,000 | 2,266 | 0,000 | 2,088 | 0,000 | 4,696 | 0,000 | 2,282 | 0,9213 | 1,0854 | 2,059 | 0,4857 |
| 5 | 1,342 | 0,577 | 1,427 | 0,000 | 2,089 | 0,000 | 1,964 | 0,000 | 4,918 | 0,000 | 2,114 | 0,9400 | 1,0638 | 2,326 | 0,4299 |
| 6 | 1,225 | 0,483 | 1,287 | 0,030 | 1,970 | 0,029 | 1,874 | 0,000 | 5,078 | 0,000 | 2,004 | 0,9515 | 1,0510 | 2,534 | 0,3946 |
| 7 | 1,134 | 0,419 | 1,182 | 0,118 | 1,882 | 0,113 | 1,806 | 0,204 | 5,204 | 0,076 | 1,924 | 0,9594 | 1,0423 | 2,704 | 0,3698 |
| 8 | 1,061 | 0,373 | 1,099 | 0,185 | 1,815 | 0,179 | 1,751 | 0,388 | 5,306 | 0,136 | 1,864 | 0,9650 | 1,0363 | 2,847 | 0,3512 |
| 9 | 1,000 | 0,337 | 1,032 | 0,239 | 1,761 | 0,232 | 1,707 | 0,547 | 5,393 | 0,184 | 1,816 | 0,9693 | 1,0317 | 2,970 | 0,3367 |
| 10 | 0,949 | 0,308 | 0,975 | 0,284 | 1,716 | 0,276 | 1,669 | 0,687 | 5,469 | 0,223 | 1,777 | 0,9727 | 1,0281 | 3,078 | 0,3249 |
| 11 | 0,905 | 0,285 | 0,927 | 0,321 | 1,679 | 0,313 | 1,637 | 0,811 | 5,535 | 0,256 | 1,744 | 0,9754 | 1,0252 | 3,173 | 0,3152 |
| 12 | 0,866 | 0,266 | 0,886 | 0,354 | 1,646 | 0,346 | 1,610 | 0,922 | 5,594 | 0,283 | 1,717 | 0,9776 | 1,0229 | 3,258 | 0,3069 |
| 13 | 0,832 | 0,249 | 0,850 | 0,382 | 1,618 | 0,374 | 1,585 | 1,025 | 5,647 | 0,307 | 1,693 | 0,9794 | 1,0210 | 3,336 | 0,2998 |
| 14 | 0,802 | 0,235 | 0,817 | 0,406 | 1,594 | 0,399 | 1,563 | 1,118 | 5,696 | 0,328 | 1,672 | 0,9810 | 1,0194 | 3,407 | 0,2935 |
| 15 | 0,775 | 0,223 | 0,789 | 0,428 | 1,572 | 0,421 | 1,544 | 1,203 | 5,741 | 0,347 | 1,653 | 0,9823 | 1,0180 | 3,472 | 0,2880 |
| 16 | 0,750 | 0,212 | 0,763 | 0,448 | 1,552 | 0,440 | 1,526 | 1,282 | 5,782 | 0,363 | 1,637 | 0,9835 | 1,0168 | 3,532 | 0,2831 |
| 17 | 0,728 | 0,203 | 0,739 | 0,466 | 1,534 | 0,458 | 1,511 | 1,356 | 5,820 | 0,378 | 1,622 | 0,9845 | 1,0157 | 3,588 | 0,2784 |
| 18 | 0,707 | 0,194 | 0,718 | 0,482 | 1,518 | 0,475 | 1,496 | 1,424 | 5,856 | 0,391 | 1,608 | 0,9854 | 1,0148 | 3,640 | 0,2747 |
| 19 | 0,688 | 0,187 | 0,698 | 0,497 | 1,503 | 0,490 | 1,483 | 1,487 | 5,891 | 0,403 | 1,597 | 0,9862 | 1,0140 | 3,689 | 0,2711 |
| 20 | 0,671 | 0,180 | 0,680 | 0,510 | 1,490 | 0,504 | 1,470 | 1,549 | 5,921 | 0,415 | 1,585 | 0,9869 | 1,0133 | 3,735 | 0,2677 |
| 21 | 0,655 | 0,173 | 0,663 | 0,523 | 1,477 | 0,516 | 1,459 | 1,605 | 5,951 | 0,425 | 1,575 | 0,9876 | 1,0126 | 3,778 | 0,2647 |
| 22 | 0,640 | 0,167 | 0,647 | 0,534 | 1,466 | 0,528 | 1,448 | 1,659 | 5,979 | 0,434 | 1,566 | 0,9882 | 1,0119 | 3,819 | 0,2618 |
| 23 | 0,626 | 0,162 | 0,633 | 0,545 | 1,455 | 0,539 | 1,438 | 1,710 | 6,006 | 0,443 | 1,557 | 0,9887 | 1,0114 | 3,858 | 0,2592 |
| 24 | 0,612 | 0,157 | 0,619 | 0,555 | 1,445 | 0,549 | 1,429 | 1,759 | 6,031 | 0,451 | 1,548 | 0,9892 | 1,0109 | 3,895 | 0,2567 |
| 25 | 0,600 | 0,153 | 0,606 | 0,565 | 1,434 | 0,559 | 1,420 | 1,806 | 6,056 | 0,459 | 1,541 | 0,9896 | 1,0105 | 3,931 | 0,2544 |


Альтернативой
картам
являются контрольные
карты медиан
( –
карты), построение
которых сопряжено
с меньшим объемом
вычислений
по сравнению
с
картами.
Это может облегчить
их внедрение
в производство.
Положение
центральной
линии на
–
карте определяется
средним значением
медиан (
 )
для всех
проконтролированных
выборок. Положения
верхней и нижней
контрольных
границ определяются
соотношениями
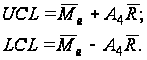 (4.1)
Значения
коэффициента
 ,
зависящие от
объема выборки,
приведены в
табл. 3.
Таблица 3
Значения
коэффициента
|
|
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
|
|
1,88 | 1,19 | 0,80 | 0,69 | 0,55 | 0,51 | 0,43 | 0,41 | 0,36 |
Обычно
–
карта применяется
вместе с
–
картой, объемом
выборок
