Эффективность средств статистического регулирования качества технологических процессов
 –
объем выборки;
 –
допустимое
количество
дефектных
изделий или
допустимое
число дефектов
в выборке объема
[7].
1.3 Контрольные карты
Контрольные карты являются основным инструментом статистического управления качеством. Контрольные карты применяют для сравнения получаемой по выборкам информации о текущем состоянии процесса с контрольными границами, представляющими пределы собственной изменчивости (разброса) процесса.
Собственный разброс характерен для всех процессов из-за большого числа незначительных случайных воздействий. Вследствие этого результаты измерений, полученные в ходе нормального течения процесса, непостоянны. Непостоянны и отслеживаемые статистические характеристики, например выборочное среднее, медиана и т.п. Поэтому необходимо ввести статистически обоснованные границы для данной отслеживаемой характеристики с целью минимизировать ошибочные решения при управлении процессом [1].
Цель контрольных карт – обнаружить неестественные изменения в данных из повторяющихся процессов и дать критерии для обнаружения отсутствия статистической управляемости [3].
Контрольная карта – это карта, на которой для наглядности отображения состояния процесса отмечают значения соответствующей выборочной характеристики смежных выборок во временной последовательности. В качестве выборочной характеристики могут использоваться индивидуальные значения какого-либо параметра продукции, среднее арифметическое значение, медиана, среднее квадратическое (стандартное) отклонение, размах, доля или число несоответствующих единиц продукции, число несоответствий и др. По существу, контрольная карта представляет собой графическое отображение состояния процесса, его уровня и изменчивости.
Контрольные карты строят в произвольном масштабе на листе бумаги или экране дисплея компьютера. По оси абсцисс откладывают моменты взятия выборок или их текущие номера, а по оси ординат – реализации выборочной характеристики. Для наглядности точки значений выборочной характеристики, соответствующее двум последовательным выборкам, соединяют отрезками прямых линий и получают линейный график, показывающий динамику поведения процесса.
В качества ориентира на контрольной карте проводится центральная линия (ЦЛ) – прямая, параллельная оси абсцисс и определяющая среднее процесса. Ее расстояние от оси абсцисс соответствует заданному в нормативной или технической документации номинальному значению контролируемого параметра, например, центру поля допуска, математическому ожиданию значений выборочной характеристики, или же оценочному значению, прогнозируемому по результатам изучения предыстории процесса.
Параллельно ЦЛ на контрольной карте наносятся две линии – верхняя (ВКГ) и нижняя (НКГ) контрольные границы, называемые иногда границами регулирования. По существу, контрольные границы, указывающие момент разладки процесса, ограничивают диапазон неизбежного разброса значений выборочной характеристики, т.е. разброса, обусловленного неустранимыми в настоящее время обычными причинами, и позволяют судить, находится ли процесс в статистически управляемом состоянии или он подвергнут влиянию особых причин.
Кроме того, на контрольную карту в ряде случаев наносятся еще две дополнительные линии – верхняя (ВПГ) и нижняя (НВГ) предупреждающие границы, которые располагаются ближе друг к другу, чем ВКГ и НКГ.
Если значениям выборочной характеристики присуще одностороннее отклонение от ЦЛ, то используют контрольные карты с односторонними (верхними или нижними) границами [5].
Пример контрольной карты представлен на рис. 4.
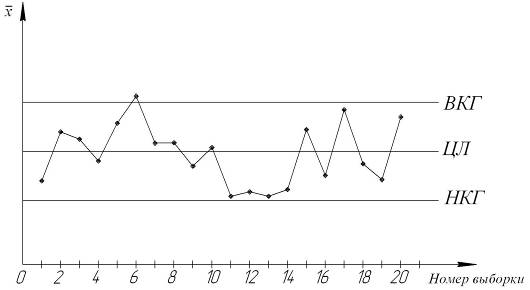
Рис. 4. Контрольная карта средних арифметических значений
На контрольной
карте показаны
средние арифметические
значения ( )
для 20 последовательных
выборок по 5
изделий каждая.
Выборки берутся
примерно через
один час. Большинство
точек на карте
расположены
около средней
линии и находятся
между двумя
пунктирными
линиями, которые
называются
контрольными
пределами.
Сигналом о
возможной
разладке
технологического
процесса могут
служить:
— выход точки за контрольные пределы (выборка №6);
— расположение группы последовательных точек около одной контрольной границы, но не выход за нее (выборка №11-14), что свидетельствует о нарушении уровня настройки оборудования;
— сильное рассеяние точек на контрольной карте относительно средней линии (выборки №15-20), что свидетельствует о снижении точности технологического процесса.
При наличии сигнала о нарушении производственного процесса должна быть выявлена и устранена причина нарушения.
Ввиду того что границы статистического регулирования (контрольные пределы) определяются статистическими методами, т.е. по результатам выборки, то возможны ошибки двух видов: поступает сигнал о нарушении технологического процесса, в то время как в действительности нарушение отсутствует (ошибка первого рода); сигнал о нарушении технологического процесса не поступает, в то время как нарушение имеет место (ошибка второго рода). Очевидно, на практике эти ошибки должны встречаться достаточно редко. Поэтому контрольные пределы стараются выбирать таким образом, чтобы минимизировать вероятности появления ошибок как первого, так и второго рода. Эти требования противоречивые, и уменьшение вероятности одной ошибки ведет к увеличению вероятности другой [6].
Преимущество контрольно карты – простота ее построения и применения. Она служит своевременным индикатором статистически управляемого процесса. Однако контрольная карта – только часть полной системы анализа процесса. С ее помощью можно предсказать момент, когда определенная причина изменит течение процесса, но для установления ее природы и корректировки процесса необходимо проводить независимое исследование [1].
2. Статистические методы регулирования качества технологических процессов при контроле по количественному признаку
Количественные
данные представляют
собой наблюдения,
полученные
с помощью измерения
и записи значений
некоторой
характеристики
для каждой
единицы, рассматриваемой
в подгруппе,
например длина
в метрах, сопротивление
в омах, шум в
децибелах и
т.д. Карты для
количественных
данных, и особенно
простейшие
из них (–и
 –карты),
– это классические
контрольные
карты, применяемые
для управления
процессами.
Контрольные карты для количественных данных имеют следующие преимущества:
а) большинство процессов и их продукция на выходе имеют характеристики, которые могут быть измерены, так что применимость таких карт потенциально широка);
б) измеренное значение содержит больше информации, чем простое утверждение «да – нет»;
в) характеристики процесса могут быть проанализированы безотносительно установленных требований. Карты запускаются вместе с процессом и дают независимую картину того, на что процесс способен. После этого характеристики процесса можно сравнивать или нет с установленными требованиями;
г) хотя получение количественных данных дороже, чем альтернативных, объемы подгрупп для количественных данных почти всегда гораздо меньше и при этом намного эффективнее. Это позволяет в некоторых случаях снизить общую стоимость контроля и уменьшить временной разрыв между производством продукции и корректирующим воздействием [3].
При контроле по количественному признаку используют следующие виды контрольных карт:
1) средних
арифметических
значений (–карта);
2) медиан
( – карта);
3) средних
квадратических
отклонений
( – карта);
4) размахов
(
– карта) [4].
Контрольная
карта средних
арифметических
значений
 имеет наибольшее
распространение
на практике
и используется
для статистического
регулирования
уровня настройки
оборудования.
В дальнейшем
предполагается,
что контролируемый
признак
 имеет нормальный
закон распределения
с математическим
ожиданием
 и средним
квадратическим
отклонением
 .
Периодически
для контроля
отбирается
постоянное
число изделий
,
по которым
определяется
средняя арифметическая:
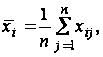 (2.1)
где
 – результат
контроля
 го
изделия
 й
выборки
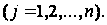
Ввиду
того, что параметры
и
генеральной
совокупности
неизвестны,
на практике
их оценивают
по результатам
предварительного
анализа не
менее 100 изделий,
изготовленных
на данном
оборудовании.
Например, если
для ведения
контрольной
карты используют
выборку объемом
 изделий, то при
оценивании
можно воспользоваться
результатами
последних
 выборок с общим
числом
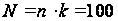 проконтролированных
изделий.
Пусть
по каждой выборке
рассчитаны
средние
 ,
где
 .
Тогда общая
средняя арифметическая
 которая принимается
в качестве
оценки математического
ожидания
,
равна:
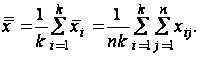 (2.2)
Для оценки
дисперсии
 генеральной
совокупности
по результатам
предварительного
анализа вычисляют
выборочную
дисперсию
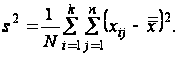 (2.3)
В качестве
оценки среднего
квадратического
отклонения
генеральной
совокупности
используют
.
Вычисление
 является громоздким.
Поэтому на
практике часто
оценку параметра
получают с
помощью вариационного
размаха
.
Пусть по результатам
й
выборки
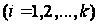 вычислен размах
 :
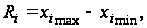 (2.4)
где
 и
 –
соответственно
максимальное
и минимальное
значения признака
в
й
выборке.
Отсюда
 (2.5)
Отметим,
что
 учитывает
рассеяние
только внутри
выборок. Доказано,
что
 ,
где
 –
коэффициент,
зависящий от
объемы выборки
.
Точность оценивания
с помощью размаха
резко падает
с возрастанием
,
поэтому размах
используют
при
 изделий.
Задача
определения
контрольных
границ на контрольной
карте средних
арифметических
значений сводится
к нахождению
границ критической
области при
проверке на
уровне значимости
 нулевой гипотезы
 :
 против конкурирующей
гипотезы
 :
 .
В основу критерия
для проверки
гипотезы положена
выборочная
характеристика
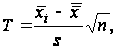 (2.6)
которая
при
имеет нормированное
нормальное
распределение
с нулевым
математическим
ожиданием
 и с единичной
дисперсией
 .
Тогда нижняя
и верхняя границы
критической
области равны:
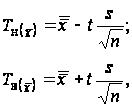 (2.7)
где
 определяется
по таблице
интегральной
функции
 (табл. П.1 [6]).
Часто
на практике
принимают
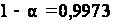 ,
тогда
 .
В выражении
2.3 за значение
параметра
принимают
соответствующие
оценки
или

На контрольную
карту средних
арифметических
значений наносят
среднюю линию
с ординатой
 и контрольные
границы
 и
 .
Определение
средней арифметической
по выборке
объема
связано с
определенной
вычислительной
работой, которую
часто трудно
выполнить в
условиях
производства.
В этих случаях
более предпочтительной
оценкой математического
ожидания
является медиана
.
Хотя она менее
эффективна,
чем средняя
,
но ее проще
определить.
Например, если
требуется
определить
медиану по
данным
 наблюдений,
то мы должны
расположить
наблюдения
в порядке их
возрастания
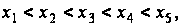 тогда медиана
будет равна
значению среднего
признака

Верхние и нижние границы контрольной карты медиан определяют как
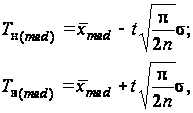 (2.8.)
Где
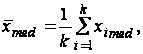 (2.9)
где
 – значение
медианы, найденное
по результатам
й
выборки.
Методы
оценки параметра
генеральной
совокупности
рассмотрены
выше.
Для статистического регулирования показателей точности оборудования используют контрольные карты средних квадратических отклонений (s–карта) и размахов (R–карта). Среднюю линию и контрольные границы этих карт также определяют по результатам предшествующего анализа.
Среднюю линию на s–карте определяют из условия
 (2.10)
Расчет
контрольных
границ s–карты
сводится к
определению
границ критической
области критерия
проверки гипотезы
:
 против конкурирующей
гипотезы
:
 на уровне значимости
.
Критерий проверки
гипотезы основан
на выборочной
характеристике
 (2.11)
которая
имеет распределение
 с
 степенью свободы.
Примем
и по таблице
распределения