Эффективность средств статистического регулирования качества технологических процессов
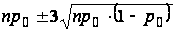


Примечание:
заданные
стандартные
значения
 ,
 ,
,
Следует отметить, что вычисленные положения контрольных границ по формулам табл. 8 осуществляется приближенными методами, поэтому возможны случаи, когда для НКГ получается отрицательное значение. Поскольку число несоответствий и несоответствующих изделий – не отрицательная величина, то в этом случае НКГ совмещают с осью абсцисс. Кроме того, поскольку число несоответствующих изделий и число несоответствий в выборке могут быть только целыми числами, то полученные значения ВКГ рекомендуется округлять до ближайшего целого числа, а для НКГ – до ближайшего меньшего целого числа.
4.2.1
 –
карта. Стандартные
значения не
заданы
В табл.
9 указано число
несоответствующих
единиц в час
с учетом неисправностей,
найденных при
сплошном контроле
небольших
выключателей
с помощью устройств
автоматического
контроля. Выключатели
производят
на автоматической
сборочной
линии. Поскольку
неисправность
серьезна, для
определения
момента выхода
сборочной линии
из статистически
управляемого
состояния
используют
контрольную
карту процента
несоответствующих
единиц.
–карта
получена при
сборе предварительных
данных по 25
подгруппам
каждая из 4000
выключателей
(табл. 9).
Таблица 9
Выключатели. Предварительные данные
| Номер подгруппы | Число проконтролированных выключателей | Число несоответствующих выключателей | Процент несоответствий |
| 1 | 4000 | 8 | 0,200 |
| 2 | 4000 | 14 | 0,350 |
| 3 | 4000 | 10 | 0,250 |
| 4 | 4000 | 4 | 0,100 |
| 5 | 4000 | 13 | 0,325 |
| 6 | 4000 | 9 | 0,225 |
| 7 | 4000 | 7 | 0,175 |
| 8 | 4000 | 11 | 0,275 |
| 9 | 4000 | 15 | 0,375 |
| 10 | 4000 | 13 | 0,325 |
| 11 | 4000 | 5 | 0,126 |
| 12 | 4000 | 14 | 0,350 |
| 13 | 4000 | 12 | 0,300 |
| 14 | 4000 | 8 | 0,200 |
| 15 | 4000 | 15 | 0,375 |
| 16 | 4000 | 11 | 0,275 |
| 17 | 4000 | 9 | 0,225 |
| 18 | 4000 | 18 | 0,450 |
| 19 | 4000 | 6 | 0,150 |
| 20 | 4000 | 12 | 0,300 |
| 21 | 4000 | 6 | 0,150 |
| 22 | 4000 | 12 | 0,300 |
| 23 | 4000 | 8 | 0,200 |
| 24 | 4000 | 15 | 0,375 |
| 25 | 4000 | 14 | 0,350 |
–
карта:
центральная
линия
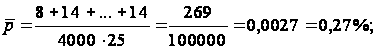
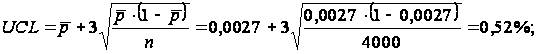
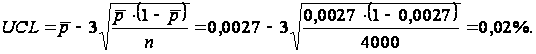
–
карта приведена
на рис. 8.
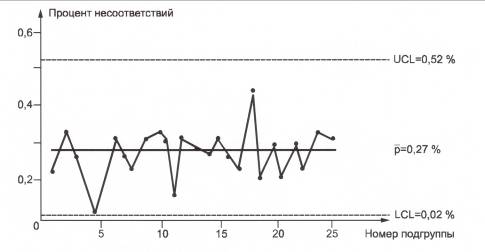
Рис. 8.
–
карта
Карта показывает, что качество выключателей находится в управляемом состоянии, хотя процент несоответствий, видимо, слишком велик. Данные контрольные границы могут быть использованы для будущих подгрупп до тех пор, пока процесс не изменится или выйдет из статистически управляемого состояния. Когда же процесс находится в состоянии статистической управляемости, вряд ли удастся какое-либо усовершенствование без изменения самого процесса.
4.2.2
–
карта. Стандартные
значения не
заданы
Производитель видеокассет желает управлять числом точечных несоответствий на видеоленте. Видеолента производится длиной 4000 м. Представленные данные показывают число точечных несоответствий, найденных последовательным обследованием поверхности 20 мотков видеоленты, каждый длиной 350 м, из одного производственного процесса, причем обследовался один конец ленты.
Чтобы
управлять этим
процессом,
намечено применить
–
карту,
нанося число
точечных
несоответствий.
Данные для 20
мотков приведены
в табл. 10 и взяты
в качестве
предварительных
данных для
подготовки
–
карты.
Таблица 10
Видеолента. Предварительные данные
| Номер мотка | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Число точечных несоответствий | 7 | 1 | 2 | 5 | 0 | 6 | 2 | 0 | 4 | 4 |
| Номер мотка | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 |
| Число точечных несоответствий | 6 | 3 | 3 | 3 | 1 | 6 | 3 | 1 | 5 | 6 |
–
карта:
центральная
линия
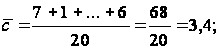
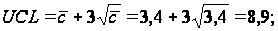
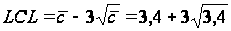 (т.к. отрицательные
значения невозможны,
нижняя граница
отсутствует).
–
карта приведена
на рис. 9.
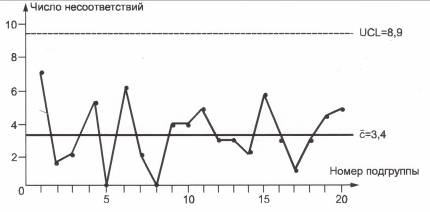
Рис. 9.
–
карта
Предварительные данные показывают, что процесс находится в состоянии статистической управляемости.
5. Пример построения контрольной карты для арифметического среднего с предупреждающими границами с использованием
ГОСТ Р 50779.41–96
25 % концентрацию азота в аммиаке считают нормальной для процесса в статистически управляемом состоянии.
Даны пределы концентрации азота:

Максимально нежелательный уровень несоответствий равен 3 %.
Из предыдущих
экспериментальных
данных известно,
что

1. Определяем
значения
 и
 .
Значения
и
находим по
формулам
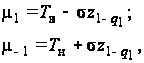
где
 –
квантиль стандартного
нормального
закона распределения
(табл. 11).
Таблица 11
Квантили стандартного нормального распределения
| Вероятность, % | 99,99 | 99,90 | 99,00 | 97,72 | 97,50 | 95,00 | 90,00 | 84,13 | 50,00 |
| Квантиль | 3,715 | 3,090 | 2,326 | 2,000 | 1,960 | 1,645 | 1,282 | 1,000 | 0,000 |
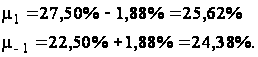
2. Значение объема выборки для условий примера взято равным 5, т. е.
n =5.
Контрольные
границы на
контрольной
карте должны
быть построены
таким образом,
чтобы ARL
для процесса
в статистически
управляемом
состоянии ( )
составляла
как минимум
300 и для процесса
с максимально
нежелательным
уровнем процесса
(
 )
– не превышала
12.
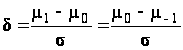
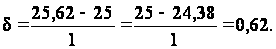
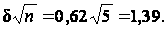
Контрольные границы на карте находятся по формуле:
 .
Предупреждающие границы находятся по формуле:
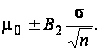
Комбинацию
коэффициентов,
определяющих
положение
границ регулирования
и предупреждающих
границ на контрольной
карте
 ,
 ,
и количество
последовательных
точек
 выбираем из
таблиц 1–4 [2] (с
интерполяцией
для значения
 ),
так чтобы
 и
 .
Результаты
представлены
в табл. 12.
Таблица 12
Значения коэффициентов
| N |
|
|
|
|
|
| 1 | 3 | 3,0 | 1,5 | 620,1 | 10,3 |
| 2 | 4 | 3,0 | 1,25 | 624,1 | 11,2 |
| 3 | 3 | 3,25 | 1,25 | 618,6 | 8,8 |
| 4 | 4 | 3,25 | 1,0 | 904,0 | 10,1 |
Установленные исходные данные приводят к неоднозначности плана контроля (получилось четыре возможных варианта). Поскольку отношение L0/L1 > 50, то выбираем план с минимальным , т. е. третью строку в табл. 2.
Таким
образом,
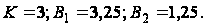
Определяем контрольные границы для карты:
– границы регулирования:
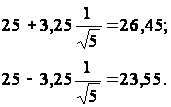
– предупреждающие границы
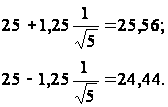
3. Для условий,
приведенных
в 1 и 2, были получены
следующие
значения
 :
25,1; 25,2; 24,2; 25,6; 24,1; 24,3; 25,0; 25,3; 25,9; 24,7; 25,1;
25,3; 24,9; 25,4; 24,8; 24,7; 25,9; 25,6; 25,7 % (рис.
10).
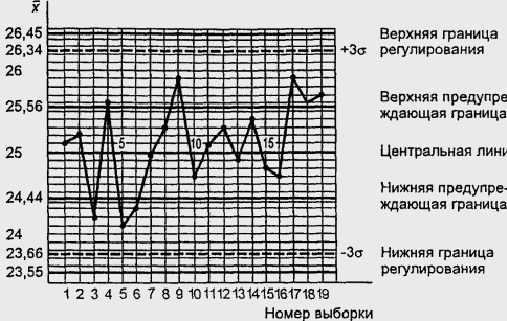
Рис. 10. Контрольной карта для арифметического среднего с
предупреждающими границами
После 19-й выборки необходимо принять решение о наладке процесса, так как последние три точки (25,9; 25,6; 25,7) находятся в зоне W между предупреждающей границей и границей регулирования.
Следует обратить внимание на то, что две другие соседние точки (24,1 и 24,3) находятся в зоне W+, и корректировка процесса не может быть произведена, так как в соответствии с принятой процедурой этих точек должно быть три.
Корректировка
должна быть
осуществлена
немедленно
при первом же
значении
либо больше
26,45, либо меньше
23,55.
4. Для

 ,
,
приведенных
выше, а также
условий, установленных
для
и
,
необходимо
найти план
контроля, дающий
наименьший
объем выборки.
Из колонки
табл. 1, соответствующей
,
находят, что
минимальное
значение
 ,
для которого
,
равно 1,4 (например,
план с параметрами


 дает
 план с параметрами

 дает
 ).
Отсюда
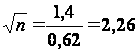 и n=5.
Заключение
По сути дела статистическое регулирование качества – это текущий контроль за производством и предупреждение брака путем своевременного вмешательства в технологический процесс. Техническим вспомогательным средством статистического регулирования является контрольная карта, позволяющая наглядно отразить ход производственного процесса на диаграмме и таким образом выявить нарушения технологии [10].
При построении контрольных карт важен выбор контролируемого параметра. Предпочтение целесообразно отдавать тем параметрам, которые непосредственно влияют на эксплуатационные характеристики продукции, легко поддаются измерению и на которые можно воздействовать путем регулирования технологического процесса.
В случаях, когда измерение параметров с точностью, необходимой для построения контрольных карт для количественных данных, технически или экономически невозможно, используют карты для альтернативных данных. Кроме того, контрольные карты для альтернативных данных находят применение в крупносерийном и массовом производстве, в условиях которого чаще всего используются такие простейшие средства контроля, как предельные калибры, шаблоны, а также визуальный контроль, основанный на сравнении с контрольным образцом. По существу, при построении контрольных карт для альтернативных данных не требуется знание контролируемого параметра и достаточно установить лишь факт соответствия или несоответствия его установленным требованиям.
Решение о виде контрольных карт для статистического управления технологическим процессом принимает разработчик технологии контрольных операций с учетом конкретных условий производства [5].
Список литературы
1. ГОСТ Р 50 779.40–96. Статистические методы. Контрольные карты. Общее руководство и введение. М.: Изд-во стандартов, 1996. 20с.
2. ГОСТ Р 50 779.41-96 Статистические методы. Контрольные карты для арифметического среднего с предупреждающими границами. М.: Изд-во стандартов, 1996. 24с.
3. ГОСТ Р 50 779.42–99. Статистические методы. Контрольные карты Шухарта. М.: Изд-во стандартов, 1999. 32с.
4. Ефимов В.В. Статистические методы в управлении качеством продукции: Учебное пособие. Ульяновск: УлГТУ, 2003. 134 с.: ил.
5. Жулинский С.Ф., Новиков Е.С., Поспелов В.Я. Статистические методы в современном менеджменте качества. М.: Фонд «Новое тысячелетие», 2001. 208 с.: ил.
6. Мхитарян В.С. Статистические методы в управлении качеством продукции. М.: Финансы и статистика, 1982. 119с.
7. Р 50–601–19–91. Рекомендации. Применение статистических методов регулирования технологических процессов. М.: Изд-во стандартов, 1992. 24 с.
8. Р 50–601–32–92. Рекомендации. Система качества. Организация внедрения статистических методов управления качеством продукции на предприятии. М.: Изд-во стандартов, 1992. 21 с.
9. Шиндовский Э. Статистические методы управления качеством. Контрольные карты и планы контроля: пер. с нем. В.М. Ивановой, И.О. Решетниковой. М.: Мир, 1976. 597 с.: ил.
10. Шторм Р. Теория вероятностей. Математическая статистика. Статистический контроль качества: пер. с не. под ред. Н.С. Райбмана. М.: Мир, 1970. 368 с.: ил.
Размещено на