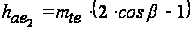Разработка автоматической линии для обработки детали типа "Вал-червяк"
Установ А
многорезц.
(Х2)
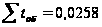
Токарная черновая
Установ Б
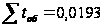
Токарная чистовая
Установ А

Токарная чистовая
Установ А

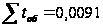

Тогда производительность такой линии с учетом потерь по инструменту и оборудованию будет составлять:
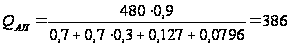 шт/смену.
Как видно по расчетам, производительности обоих линий удовлетворяют требуемой производительности. Дальнейшее увеличение числа оборудования для повышения производительности будет экономически нецелесообразным.
6 Выбор транспортно-загрузочной системы
Транспортные системы являются одним из основных элементов автоматизированного производства в любой отрасли промышленности. Кроме основных функций — перемещения изделий и материалов, транспортные системы могут изменять ориентацию, производить накопление и адресование изделий, осуществлять обработку изделий и материалов в процессе перемещения. Наиболее полно возможности транспортных систем реализованы в автоматических линиях, нашедших широкое применение в массовом производстве. В автоматических линиях полностью решены вопросы загрузки и выгрузки, передачи изделий с одного участка на другой. В этих линиях обычно применяются специальные или специализированные транспортеры, предназначенные для перемещения одного или нескольких видов изделий. Необходимость частой переналадки технологического оборудования на другой тип изделий, характерна для большинства современных быстросменных и многономенклатурных производств, сопряжена с большими материальными и временными затратами, исключающими применение традиционных автоматических линий
В качестве транспортно – загрузочной системы в данной линии можно использовать роботы-манипуляторы.
7 Расчет затрат для выбранных вариантов автоматических линий
Ранее варианты АЛ рассматривались с точки зрения обеспечиваемой ими производительности и оба из них обеспечивают требуемую производительность. Для окончательного выбора компоновки АЛ определим стоимость каждой из них.
Для расчета стоимости того или иного варианта автоматической линии необходимо предварительно определить состав оборудования, которое будет входить в данную линию.
В обеих компоновках будут использоваться транспортеры деталей, стружки, поворотные столы. В АЛ со станками с ЧПУ загрузка и выгрузка деталей будет осуществляться с помощью портальных роботов, в то время как в АЛ с копировальными станками этот процесс будет осуществляться манипуляторами.
Приведенные затраты автоматической линии находятся по формуле:
 ;
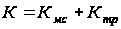 ;
где
 - стоимость
основного
оборудования;
 - стоимость
транспортно
– загрузочной
системы.
Основное оборудование АЛ со станками-дублерами состоит из:
Фрезерно – центровальный станок - 1шт Ч3000у.е.=3000 у.е.
Токарный многорезцовый копировальный полуавтомат- 8шт 8Ч5000у.е.=40000 у.е.
Агрегатный станок – 1шт.Ч3000у.е.=3000у.е.
Общая стоимость основного оборудования составляет: 46000у.е.
Вспомогательное оборудование для данной схемы:
Манипулятор 7шт.Ч3000у.е.=21000 у.е.
Транспортер стружки 8шт. Ч320у.е.=2560 у.е.
Транспортер роликовый, шаговый 1000у.е.
Общая стоимость вспомогательного оборудования составляет 24560у.е
Приведенные потери составляют для данного варианта:
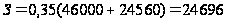 у.е
Аналогично рассчитываем стоимость основного оборудования для варианта компоновки АЛ со станками-дублерами:
Фрезерно – центровальный станок - 1шт Ч3000у.е.=3000 у.е.
Токарный многорезцовый копировальный полуавтомат- 7шт.Ч5000у.е.=35000 у.е.
Агрегатный станок – 1шт.Ч3000у.е.=3000у.е.
Общая стоимость основного оборудования составляет: 41000у.е.
Вспомогательное оборудование для данной схемы:
Манипулятор 7шт.Ч3000у.е.=21000 у.е.
Транспортер стружки шт.Ч320у.е.=2240 у.е.
Транспортер роликовый, шаговый 1000 у.е.
Стоимость вспомогательного оборудования для данного варианта составляет 24240 у.е.
Как видно из расчетов второй вариант является экономически более целесообразным. Приведенные потери составляют для него:
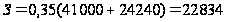 у.е.
Из экономического сравнения двух вариантов видим, что вариант АЛ с применением многорезцовой обработки оказался более выгодным.
Все расчеты заносим в таблицу 7.1.
Таблица 7.1 – Стоимость основного и вспомогательного оборудования
| № варианта | Тип оборудования | Стоимость оборудования | Тип ТЗС | Стоимость ТЗС | Приведенные затраты |
| 1 |
Станок фрезерно-центровальный мод. МР-71М |
1*3000 | Манипулятор | 1х3000 | 24696 |
| Транспортер стружки | 1х320 | ||||
|
Станок токарный многорезцовый копировальный полуавтомат мод. 1716Ц |
6*5000 | Транспортер стружки | 6х320 | ||
| Манипулятор | 6х3000 | ||||
| Станок вертикально-фрезерный агрегатный | 1*3000 | Манипулятор | 1х3000 | ||
| Транспортер стружки | 1х320 | ||||
| 2 |
Станок фрезерно-центровальный мод. МР-71М |
1*3000 | Манипулятор | 1*3000 | 22834 |
| Транспортер стружки | 1х320 | ||||
| Станок токарный многорезцовый полуавтомат мод. 1Н713 | 2*5000 | Манипулятор | 5х3000 | ||
| Транспортер стружки | 5х320 | ||||
|
Станок токарный многорезцовый копировальный полуавтомат мод. 1716Ц |
3*5000 | ||||
| Станок вертикально-фрезерный агрегатный | 1*3000 | Манипулятор | 1х3000 | ||
| Транспортер стружки | 1х320 |
Таблица 7.2 – Структура техпроцесса в автоматизированном производстве при совмещении операций
|
№ поз. |
Наименование операции | Инструментальные переходы на данной операции | Инструмент | Время операции, мин. |
| 1 | Фрезерно-центровальная |
Фрезеровать торцы 1, 25 Сверлить центровочные отверстия |
Фреза торцевая Сверла центровочные комбинированные |
0,3 |
| 2, 3 | Токарно-винторезная | Точить поверхности 3, 7, 9 | Многорезцовая наладка | 0,47 |
| 4 | Токарно-винторезная | Точить поверхности 10, 11, 15, 19, 23 |
Резец упорный Резец специальный |
0,7 |
| 5 | Токарно-винторезная | Точить поверхности 2, 3, 4, 6 | Резцы специальные | 0,2 |
| 6 | Токарно-винторезная | Точить поверхности 12, 14, 15, 16, 18, 19, 22, 23, 24 |
Резец упорный Многорезцовая наладка |
0,55 |
| 7 | Вертикально-фрезерная | Фрезеровать шпоночный паз | Фреза концевая | 0,35 |
8 Описание работы спроектированной АЛ
В состав АЛ последовательного агрегатирования (прил. В) входит следующее оборудование:
Фрезерно-центровальный станок мод. МР71М (поз. 1) 1шт.
Токарный многорезцовый полуавтомат мод. 1Н713 (поз. 2) 2 шт.
Токарный копировальный полуавтомат мод. 1716Ц (поз. 3) 3 шт.
Агрегатный станок (поз. 4) 1шт.
Манипулятор мод. (поз. 4) 7 шт.
Конвейер пластинчатый (поз. 5) 1шт.
На первом фрезерно-центровальном станке производится фрезерование торцев детали и сверление центровых отверстий с помошью фрезерной и сверлильной бабок. Заготовка устанавливается на станке с помощью станочных призм. На втором и третьем токарном многорезцовом полуавтомате производится черновое точение цилиндрических поверхностей с помощью продольного суппорта и многорезцовых наладок. На четвертом, пятом и шестом токарных копировальных полуавтоматах производится точение цилиндрических поверхностей, фасок и канавок с помощью копировальных и поперечных суппортов. На всех токарных станках заготовка устанавливается в переднем зубчатом центре и поджимается задней бабкой с установленным в ней вращающимся центром. На агрегатном станке производится фрезерование шпоночного паза концевой фрезой, установленной во фрезерной насадке, заготовка, установленная на самодействующем столе, совершает движение подачи. Однорукие манипуляторы используются в качестве загрузочных устройств. Транспортирующим устройством в данной АЛ является пластинчатый конвейер с установленными на нем призмами для ориентирования заготовки.
Работа элементов АЛ происходит следующим образом (см. циклограмму работы АЛ – прил. Г): цикл начинается с подвода руки манипулятора к конвейеру, далее происходит зажим заготовки кистью и отвод манипулятора, его поворот к станку, одновременно с поворотом заготовки на 1800 при необходимости, и подвод руки. При попадании ориентированной заготовки в зажимное приспособление происходит зажим ее на станке после чего манипулятор разжимает кисть и отводит руку от станка, одновременно с отводом руки включается быстрый подвод заготовки вместе со столом или соответствующих суппортов в рабочую зону далее включается рабочий ход затем быстрый отвод. Одновременно с быстрым отводом включается подвод отведенной руки манипулятора к станку, зажим заготовки манипулятором и разжим зажимного приспособления. Обработанная заготовка отводится вместе с рукой манипулятора от станка, манипулятор поворачивается к конвейеру, подводит руку и устанавливает деталь в призмах на конвейере, разжимает кисть и, одновременно с перемещением конвейера, отводит руку от него. На этом цикл работы АЛ заканчивается.
9 Описание конструкции и работы станка
Агрегатные станки представляют собой специальные станки, созданные на базе стандартных узлов и агрегатов.
В рамках данного курсового проекта необходимо сконструировать агрегатный станок для обработки шпоночного паза вала-шестерни. В связи с этим предварительно принимаем следующие нормализованные узлы, из которых будет состоять проектируемый станок:
- станина;
- стол силовой с электромеханическим приводом подачи;
- привод галавного движения;
- насадка фрезерная;
- призмы;
- прижим гидравлический;
- режущий инструмент;
Компоноваться данные элементы будут следующим образом: на станину (поз. 1), представляющую собой полый сварной корпус, будут устанавливаться все элементы, необходимые для осуществления процесса обработки. Таким образом, в станину будет монтироваться в горизонтальном положении привод главного движения (поз. 7), который посредством муфты станочной (поз. 8) будет передавать вращение фрезерной насадке (поз. 3) и установленной в ней фрезе (поз. 6). Для установки заготовки под обработку и ориентации относительно инструмента используем стандартный станочные приспособления – раздвижные призмы (поз. 4), которые крепятся к совершающему движение подачи силовому столу (поз. 2). Для того, чтобы в процессе обработки заготовка находилась неподвижно относительно инструмента и не меняла положение под действием сил резания, будем использовать зажимное приспособление (поз. 5), которое также устанавливается на плиту.
Сам процесс обработки будет происходить в следующей последовательности: установка вала на призмы, фиксация вала с помощью зажимного приспособления посредством прижатия его к призмам, подвод заготовки на ускоренном ходу в зону обработки, непосредственная обработка шпоночного паза на рабочем ходу, отвод заготовки из зоны обработки на ускоренном ходу. При этом сам ускоренный подвод и отвод осуществляется посредством перемещения платформы стола по направляющим при вращении электродвигателя быстрых перемещений, изменение направления осуществляется реверсированием электродвигателя. Рабочий ход осуществляется посредством движения платформы с заготовкой за счет вращения ходового винта от электродвигателя рабочей подачи. Скорость рабочей подачи настраивается сменяемыми зубчатыми колесами, величина усилия подачи силового стола регулируется фпикционной предохранительной муфтой, сжатие дисков которой производится винтом и планкой через пружину.
10 Определение режимов обработки
Расчет режимов резания при обработке шпоночного паза ведем в следующей последовательности:
1) схема обработки паза
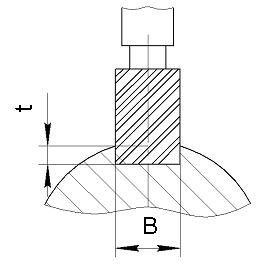
Рисунок 10.1 – Схема бработки шпоночного паза
2) по рис. 10.1 глубина
резания
 мм
и ширина обработки
 мм;
3) согласно
[1, стр. 284, табл. 35]
принимаем
подачу
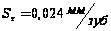 ;
4) скорость резания рассчитываем по формуле
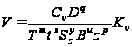 ,
где
 -
стойкость
инструмента,
 мин
[1, стр. 290, табл. 40];
 -
число зубьев
фрезы,
 ;
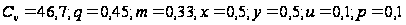 [1, стр. 287, табл.
39];
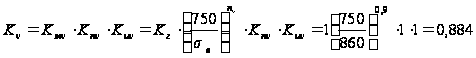
где
 –
коэффициент,
характеризующий
группу стали
по обрабатываемости,
 =1,
 =0,9
[1, с. 262, табл.2];
 –
коэффициент,
учитывающий
состояние
поверхност[1,с.263,табл.5];
 – коэффициент,
учитывающий
влияние материала
инструмента,
[1, с. 263, табл.6];
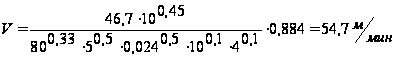
По рассчитанной скорости резания определяем требуемую частоту вращения фрезы при обработке данной поверхности:
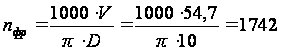 об/мин.
11 Определение усилий и мощности резания
Определяем главную составляющую силы резания:
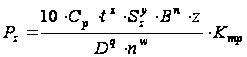
Согласно [1] выбираем значения степеней и коэффициентов:
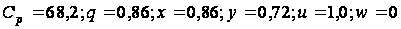
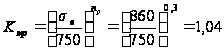
Тогда усилие резания
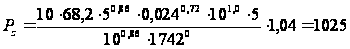 Н.
Так как в процессе обработки усилие резания может меняться вследствии затупления режущего инструмента и неравномерности припуска, то необходимо учесть эти изменения путем введения соответствующих коэфициентов:
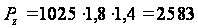 Н
Определяем мощность резания:
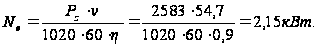
Принимаю мощность электродвигателя 2,2 кВт
12 Кинематический расчет фрезерной насадки
Кинематическая схема насадки
Исходя из условия ось вращения электродвигателя горизонтальная, а ось вращения фрезы – вертикольна, следовательно необходимо использовать коническую передачу для изменения оси. Расчитаем передаточное число передачи:
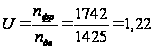
Принимаем U=1,25
Приближенный расчет модуля передачи
Этот расчет проводят для основного выбора механических свойств материала зубчатых колес. Приближенное значение модуля определяют при усредненных параметрах для передач (мм):
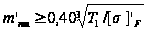
Где:
 ,
[НЧмм]
– крутящий
момент на шестерне;
 ,
[МПа]
– предварительные
допустимые
напряжения
при изгибе.

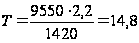 Н*м
Принимаем
заготовку
колеса из стали
40Х, ТО – улучшение
. При этом -
 =580
МПа
Предварительные допустимые напряжения при расчете зубьев на изгибную прочность для нереверсивных передач определяют по формуле:
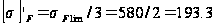 МПа
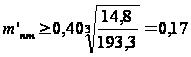 мм
Проектный расчет зубчатых передач на контактную прочность зубьев
Диаметр наружной делительной окружности колеса (на внешнем дополнительном конусе):
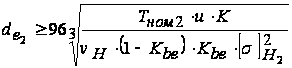 ,
где
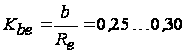 – коэффициент
ширины зубчатого
венца по внешнему
конусному
расстоянию.
 - допустимые
напряжения
при расчете
на контактную
прочность, их
определяют
по формуле:
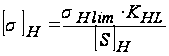 ,
где
 =710
МПа - граница
контактной
прочности;
 - допустимый
коэффициент
запаса прочности
по контактным
напряжениям.
 - для зубчатых
колес с однородной
структурой
материала
 =1-
коэффициент
долговечности
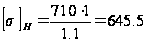 МПа
 - для конічних
прямозубих
колес
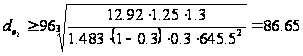 мм
Модуль передачи
определяют
по расчитанному
диаметру колеса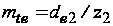 ,
приняв
 и
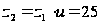 .
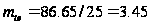 мм
Полученное
значение модуля
округляем до
стандартного
 мм
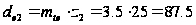 мм
Ширина зубчатого венца колеса:
 =0,3*56=16,8мм
Принимаю
 мм
Основные геометрические размеры колес (рис. 12.1) определяют по формулам табл.12.1.
Таблица 12.1 - Основные размеры колес передач
| Диаметры окружностей: | ||
| делительных |
|
70/87,5 |
| впадин |
|
63,44/82,25 |
| вершин |
|
75,46/91,87 |
| Фактический средний модуль |
|
1,95 |
| Межосевое (конусное) расстояние |
|
56 |
| Углы делительных конусов: | ||
| шестерни |
|
38,66 |
| колеса |
|
51,34 |
| Среднее конусное расстояние |
|
47 |
| Ширина зубчатого венца: | ||
| шестерни |
|
18 |
| колеса | 18 |

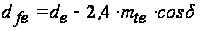
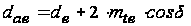
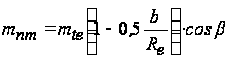
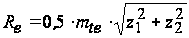
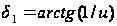
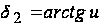
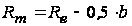

Рис. 12.1 – Основные размеры конических передач
Высота зуба на торце допольнительного конуса:
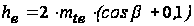 =6.43
мм
Высота головки и ножки зубьев на торце дополнительного конуса:
 =3,5
мм