Разработка автоматической линии для обработки детали типа "Вал-червяк"
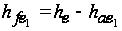 =2,93
мм
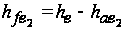 =4,2
мм
Углы головки и ножки зубьев:
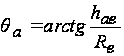 =3,580
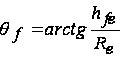 =4,290
Углы конуса вершин
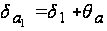 =42,240
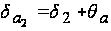 =54,920
Углы конуса впадин
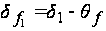 =34,370
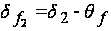 =47,050
13 Расчет прогиба шпинделя
Для расчета будем использовать программу автоматического расчета прогиба шпнделя. Исходными данными расчета являются:
- номер расчетной схемы;
- составляюшие усилий резания:
Pz=2583H;
Py=1531.5H;
Po=369H;
- диаметр конца шпинделя Dm=70мм;
- диаметр отверстия в шпинделе Dot=17мм;
- диаметр шпинделя между опорами Dk=45мм;
- угол между усилием резания и окружным усилием Gm=0,465 Рад.
Выходными данными программы являются:
- FR1, FR2 – реакции в передней и задней опорах, Н;
- У – прогиб рабочего конца шпинделя, мкм;
- Теtа – угол поворота шпинделя в передней опоре, Рад.
После расчета программа выдала следующие значения:
FR1=4,96,17Н;
FR2=-1571,09Н;
У=35,4922мкм;
Теtа=0,00003918Рад.
14 Расчёт жёсткости опор качения
Жёсткость опоры:
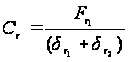 ;
где
 - упругое сближение
тел качения
и колец подшипника,
мм;
 -
контактные
деформации
на посадочных
поверхностях
подшипника,
шпинделя и
корпуса мм;
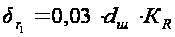
где
 =15,88мм
– диаметр шариков
шарикового
радиально-упорного
подшипника
36212;
КR - вспомогательный коэффициент поддатливости, зависящий от коэффициента KF и отношения Fr/C0.
Определим
KF
по графику
(МУ№125 рис. 3.4), зная
угол контакта
шарика и кольца
подшипника
 и отношение
силы осевого
предварительного
натяга к статичексой
грузоподъемности
подшипника
Fа/C0:
Сила осевого предварительного натяга:
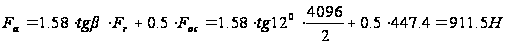
С0=39300 Н; Fа/C0=911,5/39300=0,02
KF=0,08; Fr/C0=4096/39300=0,05 => КR=0,01
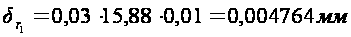
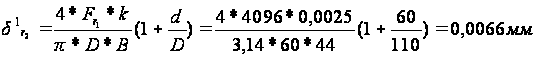
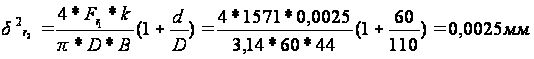 ;
где k=0,0025 – коэффициент поддатливости;
d – диаметр внутреннего кольца подшипника, d=60 мм;
D - диаметр наружного кольца подшипника D=110 мм;
В – ширина подшипника, В=44 мм.
Жесткость опор:
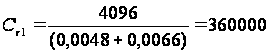 Н/мм
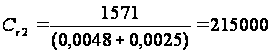 Н/мм
Анализируя полученные данные, делаем вывод, что хотя подшипники передней опоры более жёсткие по сравнению с подшипниками задней опоры, прогибы в передней опоре всё равно на порядок выше из-за больших сил, возникающих на торце шпинделя при фрезеровании.
15 Расчёт жёсткости шпинделя
Радиальное перемещение переднего конца шпинделя:
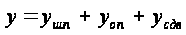 ;
где
 - перемещение,
вызванное
изгибом тела
шпинделя;
 - перемещение,
вызванное
податливостью
(нежёсткостью
опор);
 - перемещение,
вызванное
сдвигом от
действия поперечных
сил.
Рисунок 15.1 – Перемещения переднего конца шпинделя
Применим
известные
формулы сопромата
и пренебрегая
величиной
,
которая для
реальных размеров
шпинделей,
имеющих центральное
отверстие, не
превышает 3-6
процентов,
запишем:
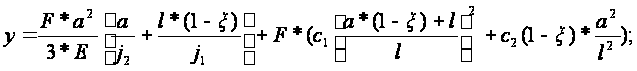
где Е – модуль
упругости
материала
шпинделя, Е=2* Па;
 -
осевые моменты
инерции сечения
шпинделя
соответственно
на консольной
части и между
опорами;
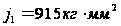
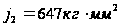
 и
 - соответственно
податливость
передней и
задней опор
шпинделя;
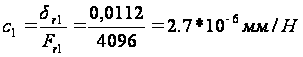
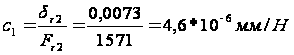
 - коэффициент,
учитывающий
наличие в передней
опоре защемляющего
момента,
=0,1….0,2.
Принимаем
=0,15;
а – длина вылета (консольной части) шпинделя, а=64,5 мм;
l – расстояние между опорами шпинделя, l=143,5 мм;
F=Pу=1291,5 Н.
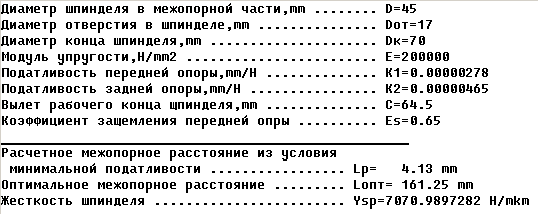
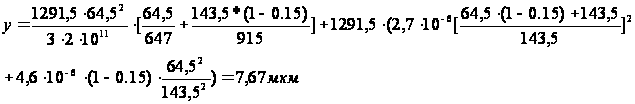 Определим
оптимальную
величину межопорного
расстояния
используя
программу:
16 Динамический расчет шпиндельного узла
Для получения частотных характеристик шпиндельного узла разобъем его на участки и расчитаем их осевые моменты инерции и массу:
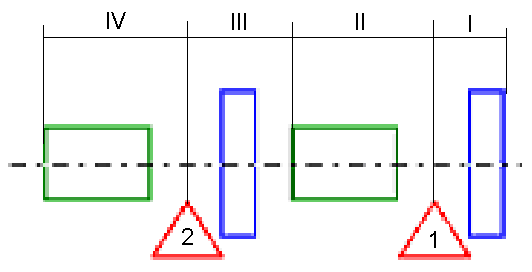
Рисунок 16.1 – Разбиение шпиндельного узла на участки
Используя пакет КОМПАС-3D V8 и 3D модель данного узла рассчитаем необходимые параметры:
M1 = 1,47 кг
Jx1 = 0,000915 кг*м2
M2 = 1,4 кг
Jx2 = 0,000523 кг*м2
L2=103 мм
М2пог=1,4*1/0,103=13,56 кг*мпог
M3 = 1,2 кг
Jx3 = 0,00109 кг*м2
M4 = 0,731 кг
Jx4 = 0,000211 кг*м2
L4=68 мм
М4пог=0,731*1/0,068=10,63 кг*мпог
Жесткость Cr и коэффициент демпфирования h опор (согластно пункту 14):
Cr1=360000 Н/мм
Cr2=215000 Н/мм
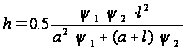
где
 =0,42
– относительное
рассеивание
энергии на
шариковой
радиально-упорной
сдвоенной
опоре;
а=64,5 мм – вылет;
l=143,5 мм – межопорное расстояние
h1,2=0.18
Полученные данные заносим в программу и на основании нижеперечисленных формул получаем графики частотных характеристики узла
Передаточная функция УС шпинделя
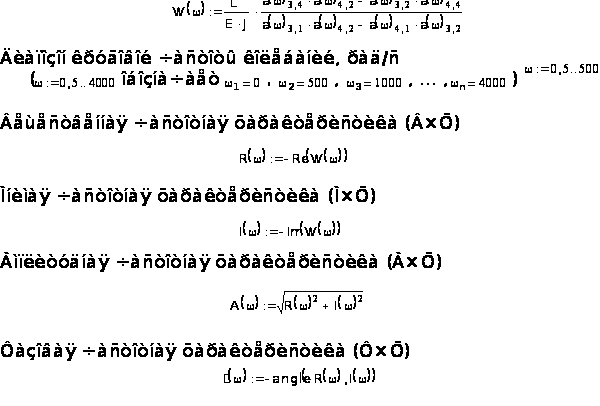
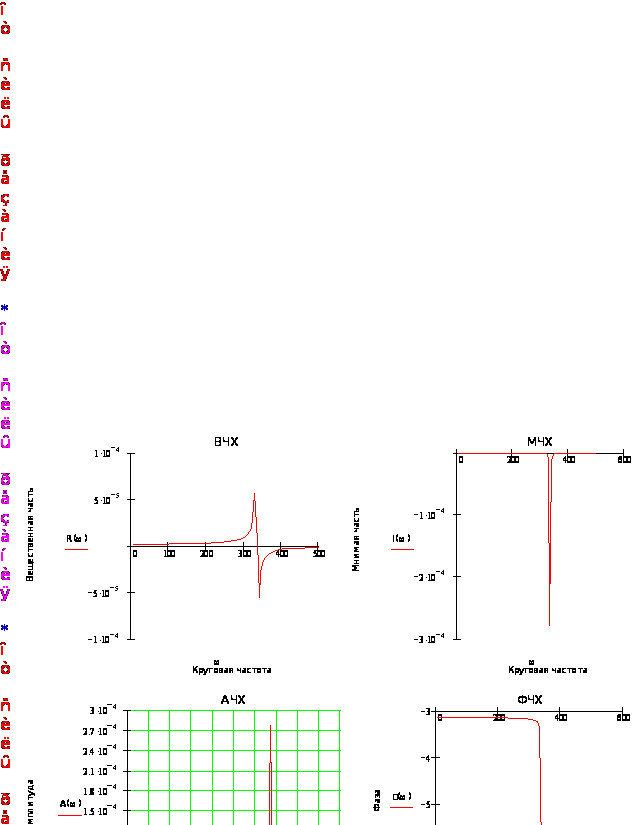
Таким образом: податливость системы 0,8*10-5, динамическая жесткость 2,8*10-4 собственная частота 340 с-1, что значительно выше рабочей частоты, равной 182 с-1
ЗАКЛЮЧЕНИЕ
В курсовом проекте исследован технологический процесс обработки детали в неавтоматизированном производстве, произведен сравнительный анализ компоновок автоматических линий, выбран наиболее рациональный вариант автоматической линии по критерию обеспечения заданной производительности и минимума приведенных затрат, разработана и описана циклограмма работы выбранного варианта автоматической линии. Производительность скомпонованной автоматической линии с учетом внецикловых потерь составляет 386 шт/см, при этом время цикла обработки заготовки 57с.
Также был спроектирован агрегатный станок, предназначенный для фрезерования шпоночного паза. Станок компоновался из нормализованных узлов. Произведен расчет режимов и мощности резания, по которым выбирались исполнительные узлы станка, и проводился их кинематический расчет для обеспечения требуемых режимов резания, произведен статический и динамический расчет шпиндельного узла. Результатами расчетов являются: жесткость опор качения – 360000 и 215000 н/мм; рабочий прогиб шпинделя у=7,67 мкм; податливость системы 0,8*10-5 ; динамическая жесткость системы 2,8*1,-4 собственная частота фрезерной головки 340 с-1.
Список литературы
1. Справочник технолога машиностроителя. В 2-х т. Т2/ Под. ред. А.Г. Косиловой и Р.К. Мещерякова 4-е изд-. М.: Машиностроение, 1985.-496с.
2. Методические указания по выполнению курсовых работ по дисциплине «Теория проектирования автоматизированных станочных комплексов» №774.Сост.:Л.П. Калафатова, А. Д. Молчанов Донецк ДонНТУ 2003. 47с.
3. Нормализованные узлы и детали агрегатных станков и автоматических линий. Каталог – справочник М.: Науч.-исслед. Ин-т информации по машиностроению 1972г
4. Шаумян Г.А. Комплексная автоматизация производственных поцессов.-М.: Машиностроение, 1987. -288с.
5. Методические указания к самостоятельной работе над курсовым проектом по деталям машин. Раздел 3 «Эскизный проект» и «Технический проект» проектирование зубчатых и червячных передач (для студентов технических специальностей)/ Сост. В.С.Горелик, В.С.Исадченко, В.И.Проскурин и др. – Донецк: ДПИ, 1992. 84 с.