Теория и технология холодной листовой штамповки
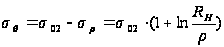 ,
 .
Получили
условие, при
котором
 .
Исходя из этого
условия, условие
постоянства
объема превращается
в условие постоянства
площадей:
 ,
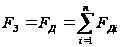 ,
где
 – площадь
элементарных
фигур.
При вытяжке коробчатых изделий расчет размеров заготовки имеет особенность.
Форму заготовки, как правило, представляют в виде прямоугольника или квадрата с радиусами закругления.
Угловые
радиуса закруглений
 определяются
из условия
равенства
площадей
цилиндрической
детали и заготовки
в виде круга.
Цилиндрическая
деталь представляет
собой цилиндр,
радиус закругления
которого равен
радиусу углового
закругления.
Эта цилиндрическая деталь может быть составлена из 4 угловых закругления без прямолинейных стенок.
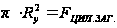
Стороны заготовки А и В находят из условия равенства длин образующих
 ,

Радиус
проводится
из центра.
Зазор между матрицей и пуансоном
Зазор между матрицей и пуансоном выбирается из условия, чтобы максимальная толщина вытягиваемой заготовки на претерпевала принудительного утонения, то есть зазор должен быть равен максимальной толщине детали.
Если зазор будет больше, то деталь будет иметь искривленную форму.
Если зазор меньше, то происходит полупротяжка детали, то есть частичная вытяжка с утонением. Это дает как положительный, так и отрицательный эффект.
Преимущества вытяжки с принудительным утонением:
увеличение высоты заготовки
получается более ровный торец, сглаживаются дефекты анизотропии
Утонение сглаживает неровности торца за счет разной величины принудительного утонения
Недостатки:
трудность съема заготовки с пуансона: после вытяжки за счет действия упругой разгрузки заготовка плотно охватывает пуансон
нагрев заготовки: происходит переход пластической деформации в тепловую энергию, нагревается инструмент, детали машины быстро выходят из строя.
В связи с этим следует применять систему охлаждения, предусматривать съемники, при этом оборудование усложняется. Поэтому следует выдерживать требуемый зазор.
Радиус закругления матрицы и пуансона
Опыт показывает, что чем меньше радиус закругления, тем требуется меньшие дополнительные напряжения и усилия для достижения заданных параметров.
На рисунке представлена схема к определению радиуса.
 - радиус матрицы
(или пуансона),
 - толщина
материала,
 - угол, ограничивающий
рассматриваемый
бесконечно
малый элемент,
 -
дополнительное
напряжение,
приложенное
извне, необходимое
для преодоления
сопротивления
рассматриваемого
элемента,
 - внутренний
момент изгиба
элемента при
изменении его
кривизны от
конечного
значения до
бесконечно
большого и
наоборот.
При гибки
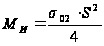
Изгибающий момент возникает там, где имеет место неравномерно распределение напряжений. Момент возникает и в том случае, когда напряжение имеет один и тот же знак.
Необходимое дополнительное напряжение определяем из условия равенства работ от внешних и внутренних сил.

Работа внешних сил
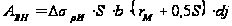 ,
где
 - единица ширины,
 ,
 - плечо,
Работа внутренних сил
 .
Так как
 ,
то
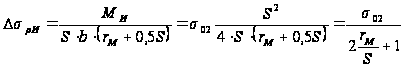
Таким образом,
с уменьшением


На рисунке показан характер изменения дополнительного напряжения.

Чтобы получить деталь с малым радиусом у фланца заготовки, можно ее вытянуть с большим радиусом закругления, а затем калибровать.
Большие радиуса закругления не рекомендуется брать, особенно для тонкостенной заготовки, так как она может выходить из-под прижима и деформируется на сжатие, теряя при этом устойчивость.
Определение усилия процесса вытяжки
Усилие процесса вытяжки определяется из условия равенства внешнего и внутреннего усилия сопротивления.


Сила и напряжение
– векторные
величины. Возьмем
напряжения
в той части
заготовки, в
которой направление
напряжений
совпадает с
направлением
усилия сопротивления
и противоположно
внешнему, то
есть цилиндрический
участок заготовки,
а напряжение
– меридиональное,
действующее
вдоль образующей
( ).
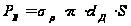 ,
где
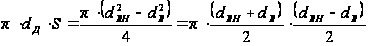 ,
 .
Найдем напряжение в цилиндрической части, используя принцип суперпозиций (наложение одного фактора на другой путем их суммирования). Напряжение в цилиндрической части будем определять как сумму напряжений от нескольких факторов, причем эти составляющие препятствуют, оказывают сопротивление.
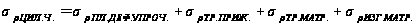
В данном случае нас интересует максимальное усилие.
На процесс формирования усилия в начальной стадии оказывает влияние и угол, под которым располагается свободный участок

Определим каждое из слагаемых:
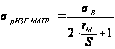 (если
 ,
то получаем
не вытяжку, а
вырубку)
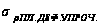
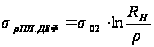 - для идеального
случая.
Чтобы учесть
упрочнение,
мы принимаем
модель, в соответствии
с которой элементы
фланца заготовки
упрочняются
одинаково,
причем также
как кромка
заготовки.
Чтобы учесть
упрочнение
введем степенную
функцию, которая
учитывает
упрочнение:
 ,
где
 - константы
механических
свойств
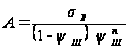 ,
 .
Интенсивность деформаций заменим максимальной величиной, для кромки ей является тангенциальная деформация
 ,
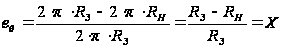 .
Тангенциальная
деформация
кромки равна
относительной
величине перемещения
 .
Таким образом
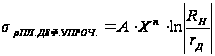 ,
при
 (
 - радиус детали)
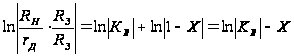 ,
где
 - коэффициент
вытяжки,
 - перемещении
кромки, соответствующее
максимальному
усилию.
Последнее
выражение
получили в
результате
разложения
в степенной
ряд
 ,
так как
 .
Тогда
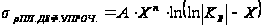 .
Это выражение
позволяет
определить,
при каких величинах
перемещения
 кромки
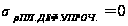 .
При
 и
 .
То есть значение
,
при котором
напряжение
достигает
экстремума.
Это выражение
позволяет
учитывать
размеры фланца
с одной стороны
и упрочнение
– с другой стороны.
Чтобы найти
экстремум нужно
продифференцировать
полученное
выражение по
.

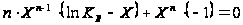
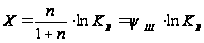
Найдем составляющую трения заготовки на поверхности прижима и матрицы. Будем считать, что прижим является абсолютно жестким, поэтому усилие прижима приходится на площадь поверхности торца.
 ,
где
 - коэффициент
трения,
 - давление прижима
на заготовку
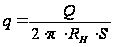 .
 ,
 находится
по табличным
данным,
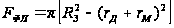 ,
 - радиус матрицы,
- условное
давление [МПа],
которое прикладывается
по всей поверхности
фланца в начале
процесса вытяжки,
 - площадь
фланца, находящаяся
под прижимом,
можно найти
теоретически
из условия
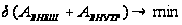 ,
то есть вариация работ от внешних и внутренних сил на возможных перемещениях минимальна.
Вариация – это возможное перемещение.
Внутренние
силы – это силы,
связанные с
напряжениями,
возникающими
внутри заготовки.
- это напряжение
внешних сил.
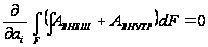 .
Задача решается путем решения интегральных уравнений, которые представляются в виде системы, и в них нужно найти те параметры процесса, по которым минимизируется вариационное выражение.
В данном
случае
 .
Причем в границах
интегрирования
 .
Давление
должно быть
оптимальным,
а именно таким,
чтобы усилие
вытяжки было
при нем наименьшим
при достаточном
качестве изделия.
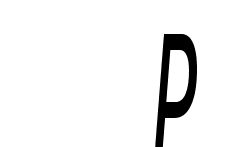
Большое
давление
приводит
к росту трения
под прижимом
и росту напряжений
в опасном сечении.
Малое значение
приводит к
небольшому
гофрообразованию
фланца, которое
необходимо
устранить,
применяя
дополнительное
напряжение
в опасном сечении.
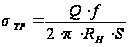 .
Кроме того, что на ребре матрицы происходит изгиб, происходит еще и трение
Составим схему действия сил на бесконечно малый элемент при изгибе тонкой нити. Уравнение действия сил называют уравнением Эйлера.
Составим уравнение равновесия сил на ось ОN
 .
Пренебрегая слагаемыми более высокого порядка, мы получаем тождество


Составим уравнение равновесия сил на ось , перпендикулярную ОN

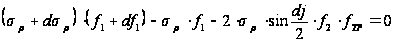 ,
Учтем, что
 ,
- толщина,
- ширина,
 , так как
 ,
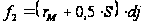 ,
 ,

после преобразований получим уравнение Эйлера:
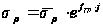 ,
где
 .
Чем больше угол закручивания, тем труднее перетащить гибкую нить.
Таким образом, получаем окончательное напряжение в опасном сечении в цилиндрической части