Теория и технология холодной листовой штамповки
1 – пуансон,
2 – прижим,
3 – деталь,
4 – матрица.
Особенности:
Очень трудно установить момент окончания процесса вытяжки. Если не дотянуть заготовку, то останется волна; если перетянуть заготовку, то либо произойдет сильное утонение, либо образуется обрыв. Чтобы этого избежать на последующих переходах занижают коэффициент вытяжки на 20-30%.
Фланец заготовки может быть как плоским, так и коническим.
Схема вытяжки для детали с широким фланцем методом параллельных конусов
Этот метод вытяжки, по сравнению с методом последовательных цилиндров, встречается чаще.
Вытяжка с принудительным утонением
Вытяжка с принудительным утонением – это та вытяжка, при которой зазор между матрицей и пуансоном меньше толщины исходного материала.
В этом случае в зависимости от величины зазора различают:
чистую вытяжку с утонением
вытяжку с протяжкой
Вытяжку с утонением как правило производит на втором переходе, либо используют совмещенный способ вытяжки.
Если
 ,
то это чистая
вытяжка с утонением.
Если
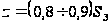 ,
то это вытяжка
с протяжкой.
При вытяжке
с протяжкой
утонению подвергается
только периферийная
часть заготовки.
Вытяжка с утонением производится на втором переходе, так как на последующих операциях вытяжки диаграмма изменения усилия выглядит следующим образом.
1 – диаграмма первого перехода,
2 – диаграмма последующего перехода,
3 – вытяжка с утонением.
Принудительное утонение вызывает дополнительные напряжения в опасном сечении. Чтобы не произошел обрыв необходимо принудительно утонять заготовку в начальной стадии, когда усилие не достигло максимального значения. При дальнейшем процессе вытяжки на цилиндрической части между заготовкой и пуансоном возникают активные силы трения. По мере достижения максимума усилия образуется достаточно протяженный цилиндрический участок, а следовательно значительные величины активных сил трения. Они снижают напряжения в опасном сечении, и опасное сечение перемещается вверх – в зону принудительного утонения, где заготовка сильно упрочнена. Утолщение происходит за счет уменьшения толщины не только в случае, когда зазор меньше исходной толщины, но и за счет набранного утолщения. Поэтому это сечение носит достаточно прочный характер и обеспечивает процесс вытяжки без обрыва, хотя усилие возрастает.
На первом переходе производят вытяжку с протяжкой, когда принудительное утонение начинается после того, как набран цилиндрический участок.
Процесс вытяжки с принудительным утонением возможен как совмещенный процесс. Совмещенный процесс – это сначала вытяжка заготовки в конический полуфабрикат, а затем последующая вытяжка с принудительным утонением.
На рисунке представлена схема процесса и диаграмма изменения усилия.
1 – пуансон,
2 – матрица,
3 – заготовка.
Совмещенный процесс вытяжки производится последовательно. Сначала из плоской заготовки в конический конус формируется конический полуфабрикат. Глубина конуса определена условием, что принудительного утонения начинается в момент, когда усилие вытяжки значительно меньше максимума. Это делается для того, чтобы компенсировать напряжения от принудительного утонения.
Часто процесс вытяжки с утонением происходит практически без изменения наружного диаметра заготовки. Такой процесс называется протяжкой.
Вытяжка с утонением – единственный процесс, при котором схема напряженного состояния считается объемной в очаге утонения, а деформированное состояние считается плоским.
Разновидностью вытяжки с принудительным утонением считается процесс ротационного выдавливания.
Здесь в качестве оборудования используются токарные станки с ЧПУ.
1 – оправка,
2 – прижим,
3 – заготовка,
4 – давильник.
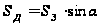
Возможно два варианта:
Если происходит принудительное утонение, то давильник передвигается в одном направлении.
Если нет необходимости принудительного утонения, то процесс – обкатка, давильник совершает сложное перемещение относительно заготовки и оправки.
Принудительное утонение применяется для мягких материалов. Способ широко применялся в 20-30 гг.
Определение основных технологических параметров при вытяжке с утонением
Основными технологическими параметрами являются:
форма и размеры заготовки,
усилие процесса,
количество переходов.
Определение формы и размеров заготовкиФорма заготовки независимо от формы детали берется круглая. Из нее получаются прямоугольные, круглые, эллиптические и др. детали.
Размеры заготовки определяются из следующего условия
 ,
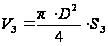 ,
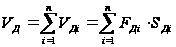 ,
где
 - число элементарных
частей заготовки,
 - объем элементарной
части. То есть
каждый элементарный
объем может
иметь разную
толщину.
Из последнего выражения находят диаметр заготовки:
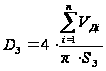
Определение усилия процесса
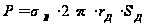 ,
где
 - радиус детали,
 - толщина
детали,

Определение числа переходов
Общий коэффициент вытяжки
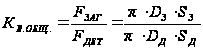 ,
где
 - площади сечения
заготовки и
детали.
Умножим числитель и знаменатель на одинаковое выражение
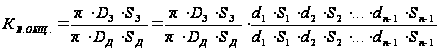
Перепишем данное выражение в следующем виде
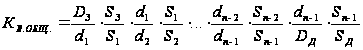
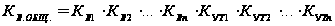 ,
 - коэффициент
вытяжки и коэффициент
утонения на
n
переходе.
Будем считать,
что
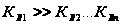 и
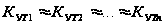 .
Это условие
выполняется
не смотря на
то, что между
переходами
промежуточную
разупрочняющую
термообработку.
Таким образом,
получим
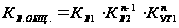 .
Число переходов при вытяжке может быть больше, чем число операций принудительного утонения, тогда расчет сильно усложняется. Но в нашем случае получим:
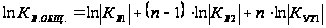
Из этого
выражения
находится число
переходов
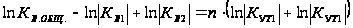
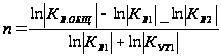
В случае несовпадения числа переходов вытяжки и числа операций с принудительным утонением число переходов находится следующим образом:
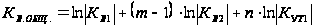 ,
 .
В этом случае
обязательным
условием является
задание числа
вытяжек, либо
числа вытяжек
с принудительным
утонением. То
есть задать
либо
 ,
либо
.
Как правило
задается то
число, которое
является наибольшим.
Если

 задается
.
Но в качестве
оценочного
варианта используется
приблизительное
число
или
либо
для чистой
вытяжки, либо
для чистой
протяжки.
Для каждого
материала
 ,


Недостатки процесса вытяжки с принудительным утонением:
Необходимость использования съемного устройства
Сильный нагрев оснастки и оборудования.
Один из способов съема состоит в следующем:
Упругое кольцо имеет больший диаметр, чем наружное кольцо матрицы. Наличие упругого кольца позволяет
1 – пуансон,
2 – матрица,
3 – заготовка,
4 – упругое кольцо.
получить более ровный торец детали за счет устранения небольших несоосностей пуансона и матрицы;
упростить схему съема детали с пуансона.
Величина упругой деформации (величина пружинения)

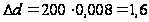 мм.
Данный способ позволяет получить более ровный торец.
РАЗДАЧА
Раздача – это процесс со следующей характерной схемой напряженно-деформированного состояния
Способы раздачи
Способ раздачи на конической оправке трубной заготовки
1 – оправка,
2 – заготовка.
Раздача с применением эластичной среды
1 – пуансон,
2 – матрица,
3 – заготовка,
4 – упругая среда.
Последующий способ раздачи
1 – пуансон,
2 – заготовка,
3 – оправка.
Механизм и схемы напряженно-деформированного состояния при раздаче
Рассмотрим обобщенный механизм способа раздачи на конической оправке.
ab – участок упругого деформирования, передающий основное усилие,
bc – участок радиуса свободного изгиба,
cd – основной участок пластической деформации,
de – участок закругления по радиусу оправки,
ef – упругий участок.
Всегда необходимо,
чтобы
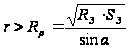 .
Если
 ,
то заготовка
будет отходить
от оправки.
Рассмотрим схемы напряженно-деформированного состояния.
Для участков bc, dc, de схема напряженно-деформированного состояния – одинаковая, но величины напряжений и деформаций – разные.
При раздаче
нужно учитывать,
чтобы
 ,
где
 - радиус оправки,
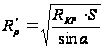 .
Если данное условие не выполняется, то получаем следующее условие формообразования:
Если
 ,
то заготовка
отходит от
оправки.
 ,
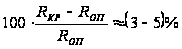 .
Чтобы этого
избежать следует
напряжение
 ,
либо производить
формирование
по матрице.
График изменения усилия при раздаче имеет следующий вид
АВ – участок неустановившегося деформирования,
Bh – участок установившегося деформирования.
Они отличаются
тем, что на участке
АВ для каждого
элемента соотношение
напряжений
 ,
а для участка
Bh
 .
Определение напряжений и деформаций при раздаче
Наиболее просто напряжения и деформации определяются для кромки заготовки
 ,
 ,
тангенсальная
деформация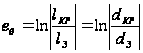 .
Так как
 ,
то
 .
Если считать, что кромка деформируется как модель, близка к линейному растяжению, то для изотропного металла имеет место соотношение следующее соотношение дефомаций
 .
 – конечная
величина.
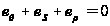
 .
Чтобы определить деформацию для других элементов, используем уравнение связи напряжений и деформаций.
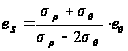 . (*)
Данное уравнение получено из следующего: для монотонного процесса( для немонотонного используют скорости деформаций) имеем:
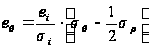 ,
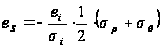 .
Перепишем уравнение (*) в следующем виде:
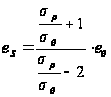 .
Данное уравнение дает возможность определить деформации любого элемента для случая
если процесс монотонный, то есть все время происходит либо увеличение, либо уменьшение размеров;
когда известна одна из деформаций, например из геометрических соотношений;
Соотношение
напряжений
 находится из
условия упрочнения
и трения, также
как при вытяжке.
Тангенсальную
деформацию
при раздаче
находим из
геометрических
соотношений.
Независимо
от того, какой
элемент мы
рассматриваем
с координатой
 – этот элемент
имеет длину
 . Поэтому для
любого элемента
мы находим
 .
Далее определим соотношение напряжений для идеального случая без учета трения, упрочнения, изменения толщины.
Для этот используем инженерный метод, решая уравнение равновесия.
Выделим бесконечно малый элемент.
Бесконечно
малый элемент
находится в
равновесии
силы, моментов
или работы. Так
как задача
статическая,
то мы рассматриваем
условие равновесия
сил. Находится
условие равновесия
сил по всем
взаимно перпендикулярным
осям:
 ,
 ,
 .
В виду симметрии
сумма сил на
ось
обращается
в тождество ,
 .
Аналогично
сумма сил на
ось
обращается
в тождество
 ,
.
Составим
уравнение
равновесия
на ось
 ,
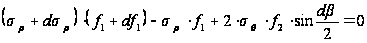 ,
здесь
 ,
 (где S-толщина),
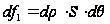 ,
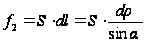 ,
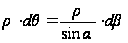 .
После подстановки полученных значений площадей, приравняв слагаемые более высокого порядка к 0, получим:
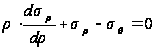 (**)
напишем упрощенное уравнение пластичности
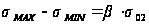 ,
 ,
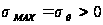 ,
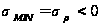 ,
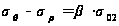 .
(***)
После подставки (***) в (**),