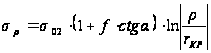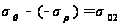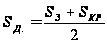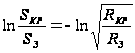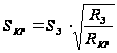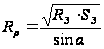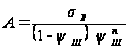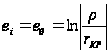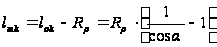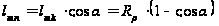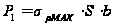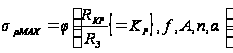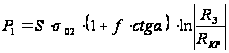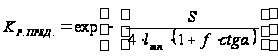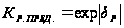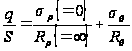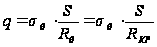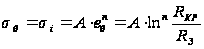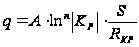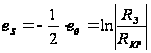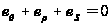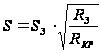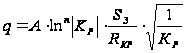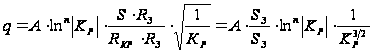Xreferat.com » Рефераты по промышленности и производству » Теория и технология холодной листовой штамповки
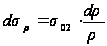
Теория и технология холодной листовой штамповки

получим Теория и технология холодной листовой штамповки - дифференциальное уравнение 1-ого порядка с разделяющимися переменными. После интегрирования последнего выражения, получим
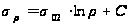

Теория и технология холодной листовой штамповки.


Постоянная интегрирования С находится из условия:
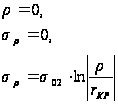

Теория и технология холодной листовой штамповки


Если провести анализ с учетом трения, то схема действия сил на бесконечно малый элемент будет выглядеть следующим образом:

Теория и технология холодной листовой штамповки


Считаем схему напряженного состояния плоской, но когда учитываем трение, то учитываем касательные напряжения. Напряжение Теория и технология холодной листовой штамповки суммируется по бесконечной образующей и становится соизмеримым с Теория и технология холодной листовой штамповки и Теория и технология холодной листовой штамповки и составляет 30-40%.


Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки.


Зная эти напряжения, можно построить эпюры.

Эпюры напряжений и деформаций при раздаче

Теория и технология холодной листовой штамповки


Теория и технология холодной листовой штамповки

Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки.


Определение технологических параметров при раздаче


форма и размеры заготовки;

усилие и работа процесса;

предельные коэффициенты раздачи;

количество переходов.

Определение формы и размеров заготовки

Толщина и форма сечения заготовки в виде круга, эллипса, прямоугольного сечения полностью соответствует толщине и форме сечения упругой части, передающей усилие.

Теория и технология холодной листовой штамповки


Теория и технология холодной листовой штамповки

Теория и технология холодной листовой штамповки

Теория и технология холодной листовой штамповки


Размеры детали определяются из условия постоянства объемов при раздаче.
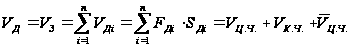

Теория и технология холодной листовой штамповки,


где Теория и технология холодной листовой штамповки – объем элементарных частей детали,


Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки.


Используя уравнение связи на кромке


Теория и технология холодной листовой штамповки, Теория и технология холодной листовой штамповки, Теория и технология холодной листовой штамповки Теория и технология холодной листовой штамповки Теория и технология холодной листовой штамповки,


то есть кромка утоняется,


Теория и технология холодной листовой штамповки.


Определение усилия и работы процесса раздачи
Теория и технология холодной листовой штамповки


Расчет внешнего усилия ведется из условия равенства его внутреннему сопротивлению Теория и технология холодной листовой штамповки

Сила и напряжение – величины векторные, они совпадают по направлению


Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки, Теория и технология холодной листовой штамповки,


Теория и технология холодной листовой штамповкинапряжение – меридиональное Теория и технология холодной листовой штамповки

Определим напряжение в цилиндрической части с учетом трения, изгиба, упрочнения
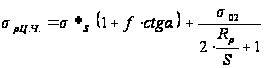

Теория и технология холодной листовой штамповки,


гдеТеория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки – коэффициент трения Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки – коэффициент, зависящий от конструкции,

Теория и технология холодной листовой штамповки – предел текучести с учетом упрочнении средний по очагу деформации Теория и технология холодной листовой штамповки

Для нахождения Теория и технология холодной листовой штамповки используем кривую упрочнения. Учтем упрочнение степенной функцией.


Теория и технология холодной листовой штамповки,


где Теория и технология холодной листовой штамповки – интенсивность деформаций Теория и технология холодной листовой штамповки, для цилиндрических образцов Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки – константы механических свойств Теория и технология холодной листовой штамповки, Теория и технология холодной листовой штамповки.

Теория и технология холодной листовой штамповки – относительное сужение и расширение при образовании шейки.

При раздаче можно считать, что Теория и технология холодной листовой штамповки с погрешностью Теория и технология холодной листовой штамповки


Теория и технология холодной листовой штамповки.


Другими словами каждый элемент имеет свою степень упрочнения, то есть вносит свою часть в напряжение Теория и технология холодной листовой штамповки.

Для практических технологических целей можно считать, что влияние упрочнения всех элементов в очаге деформации эквивалентно влиянию упрочнения элементов, находящихся в средней части очага деформации, то есть
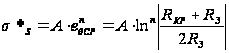

Теория и технология холодной листовой штамповки.


Данная задача является статической, то есть рассматриваем напряжения в данный момент времени.

Площадь, на которой действуют напряжения, представляет собой кольцо
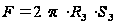

Теория и технология холодной листовой штамповки


Усилие оборудования всегда берется м запасом Теория и технология холодной листовой штамповки
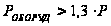
Усилие, которое мы рассчитали, необходимо и достаточно для гидропрессов. А для кривошипных прессов необходимо еще определить работу процесса.

Теория и технология холодной листовой штамповки


Работа определяется по следующей формуле


Теория и технология холодной листовой штамповки,


где Теория и технология холодной листовой штамповки.

Расчет работы необходим, так как для гидропресса усилие не зависит от перемещения в отличие от кривошипного пресса.

Определение предельного коэффициента раздачи и количества переходов

Предельным коэффициентом раздачи называется максимальный коэффициент Теория и технология холодной листовой штамповки, при котором заготовка деформируется без дефектов.

Дефекты при раздаче:

1. Гофрообразование (наплыв) для тонкостенных материалов Теория и технология холодной листовой штамповки


Теория и технология холодной листовой штамповки


3. Трещинообразование образуется под Теория и технология холодной листовой штамповки для малопластичных материалов Теория и технология холодной листовой штамповки


Теория и технология холодной листовой штамповки


2. Разрыв кромки для пластичных материалов Теория и технология холодной листовой штамповки, Теория и технология холодной листовой штамповки


Теория и технология холодной листовой штамповки


Определение предельного коэффициента раздачи при гофрообразования

Дефект гофрообразования связан с сжимающими усилиями от сжимающих напряжений. Условно предельный коэффициент раздачи можно определить следующим образом.

Схема к определению коэффициента раздачи при гофрообразовании.

Теория и технология холодной листовой штамповки


Предельный коэффициент в этом случае можно найти из условия равенства момента внутреннего сопротивления и внешнего момента относительно сечения о-О. Теория и технология холодной листовой штамповки

Если внешний момент относительно сечения о-О превышает внутренний момент, то образуется гофра Теория и технология холодной листовой штамповки Теория и технология холодной листовой штамповки гофра

Внутренний момент с учетом упрочнения можно представить следующим образом
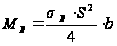

Теория и технология холодной листовой штамповки,


где Теория и технология холодной листовой штамповки - единица ширины.

Внешний же момент будет равен


Теория и технология холодной листовой штамповки,


где Теория и технология холодной листовой штамповки - плечо.

Радиус свободного изгиба


Теория и технология холодной листовой штамповки.


Длину плеча Теория и технология холодной листовой штамповки находят из геометрических соображений. Из Теория и технология холодной листовой штамповки


Теория и технология холодной листовой штамповки, Теория и технология холодной листовой штамповкиТеория и технология холодной листовой штамповки Теория и технология холодной листовой штамповки.


Усилие Теория и технология холодной листовой штамповки на единицу длины окружности равно произведению напряжения Теория и технология холодной листовой штамповки, толщины Теория и технология холодной листовой штамповки и единицы шириныТеория и технология холодной листовой штамповки


Теория и технология холодной листовой штамповки, гдеТеория и технология холодной листовой штамповки.


Приравняв Теория и технология холодной листовой штамповки, находим предельный коэффициент раздачи Теория и технология холодной листовой штамповки Простейший случай – это случай, когда упрочнение отсутствует. В случае отсутствия упрочнения внутренний момент изгиба равен
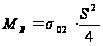

Теория и технология холодной листовой штамповки, Теория и технология холодной листовой штамповки.


Приравняв внутренний и внешний моменты, получим
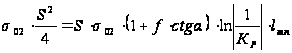

Теория и технология холодной листовой штамповки Теория и технология холодной листовой штамповки Теория и технология холодной листовой штамповки


Полученный Теория и технология холодной листовой штамповки показывает, что существенное влияние на него оказывает Теория и технология холодной листовой штамповки и Теория и технология холодной листовой штамповки.

Определение предельного коэффициента раздачи при разрыве кромки

Считаем, что кромка заготовки деформируется в условиях линейных схем НДС. Тогда за критическую величину деформаций принимаем как и при линейной схеме деформаций Теория и технология холодной листовой штамповки, то есть


Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки


Последнее выражение дает оценочное значение предельного коэффициента раздачи.

Иногда для относительно толстых заготовок, для которых


Теория и технология холодной листовой штамповки


предельный коэффициент определяют с учетом давления заготовки на оправку. Тогда условием формообразования можно считать условие, при котором давление Теория и технология холодной листовой штамповки достигает максимума. Для этого используют уравнения равновесия элемента кромки заготовки на ось, перпендикулярную рабочей поверхности заготовки.

Схема действия сил

Теория и технология холодной листовой штамповки


Получим уравнение Лапласа


Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки.


Величина S по мере раздачи уменьшает свое значение.

Теория и технология холодной листовой штамповки - для линейной схемы.


Теория и технология холодной листовой штамповки,

Теория и технология холодной листовой штамповки Теория и технология холодной листовой штамповки Теория и технология холодной листовой штамповки.

Теория и технология холодной листовой штамповки (*), Теория и технология холодной листовой штамповки


Анализируя данное выражение видно, что коэффициент раздачи оказывает взаимно противоположное влияние разных сомножителей. Теория и технология холодной листовой штамповки, который учитывает упрочнение, увеличивает выражение, а который учитывает толщину – уменьшает.

Имеет место такой коэффициент раздачи, при котором Теория и технология холодной листовой штамповки достигает экстремума.


Теория и технология холодной листовой штамповки.


Таким образом, предварительно преобразовав уравнение (*) разделив и умножив наТеория и технология холодной листовой штамповки получим


Теория и технология холодной листовой штамповкиТеория и технология холодной листовой штамповки. const


Из данного выражения находим Теория и технология холодной листовой штамповки. Найденный коэффициент, как правило, имеет большее значение, нежели в первом случае.

Смысл этого критерия: как только образец начинает сильно утоняться, давление Теория и технология холодной листовой штамповки падает, в этот момент и фиксируется Теория и технология холодной листовой штамповки

Практика отличается от теории, так как есть влияние третьего напряжения, влияние анизоторопии по длине.

При раздаче большое значение имеет состояние кромки заготовки. Наибольшее значение имеет место при полированной кромке, близкое к состоянию поверхности прокатанного листа.

Выбор предельного коэффициента в случае гофрообразования и разрыва кромки определен наименьшим значением

В случае, если общий коэффициент раздачи больше предельного необходимо вести процесс в несколько переходов.
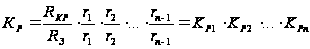

Теория и технология холодной листовой штамповки


Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: