Теория и технология холодной листовой штамповки
Для толстостенных
заготовок,
когда
 ,
предельный
коэффициент
которых определен
разрывом кромки,
необходимо
как правило
производить
промежуточные
отжиги, используя
одну и ту же
штамповую
оснастку. В
этом случае
все коэффициенты
раздачи считаем
одинаковыми
 ,
 .
Для тонкостенных заготовок, теряющих устойчивость, возможно 2 варианта.
Для тонкостенных высокопластичных заготовок возможно провести многократную раздачу без промежуточного отжига, но в разной штамповой оснастке.
1 – пуансон,
2 – заготовка,
3 – оправка.
Для тонкостенных и малопластичных заготовок кроме разной штамповой оснастки необходимо применять промежуточный отжиг. Такие материалы являются наиболее трудоемкими в обработке.
Пути интенсификации процесса раздачи
Основным направлением интенсификации является направление, связанное со схемой всестороннего сжатия.
Для толстостенных заготовок используются дополнительные элементы на кромке – спутники.
1 – оправка,
2 – заготовка,
3 – спутник.
Спутник выполнен в виде кольца, он должен быть таким, чтобы не создавать условие гофрообразования, но достаточным для создания всестороннего сжатия.
Самый простой способ – нагрев кромки заготовки, но процесс в данном случае медленный.
Использование ультразвука, при этом снижаются силы трения.
ОТБОРТОВКА
Отбортовка – это процесс, который характеризуется схемой напряженного состояния плоского растяжения и объемной схемой деформированного состояния (2 растяжения и 1 сжатие)
Способы, реализующие процесс отбортовки
Отбортовка плоской заготовки с прижимом
1 – пуансон,
2 – прижим,
3 – матрица,
4 – деталь,
5 – заготовка.
Усилие прижима Q должно обеспечивать неподвижность фланца. Если уменьшить усилие прижима, то получим операцию вытяжки.
Последующая операция отбортовки
Процесс называется отбортовкой, а способ - обтяжкой.
1 – пуансон,
2 – прижим,
3 – матрица,
4 – деталь,
5 – заготовка.
Суть этого способа:
Можно тянуть стол или заготовку, выпукло или вогнуто. Изготавливают этим способом обшивку летательных аппаратов. Проблема данного способа – получение равномерной толщины.
Механизм процесса отбортовки
Рассмотрим процесс отбортовки плоской заготовки в осесимметричном штампе с прижимом. Условно заготовку, также как и при вытяжке, можно разбить на несколько участков.
аb – упругий участок. Схема НС – как при вытяжке.
bc – участок радиусного скругления. Схема – пластическая, то есть условие деформирования в пластическом состоянии. НДС – как при вытяжке.
cd – цилиндрический участок. Линейная схема напряженного состояния.
de – участок радиусного скругления пуансона.
ef – участок дна.
Оба участка имеют одну и ту же схему НДС.
Обращает на себя внимание то, что меридиональная деформация меняет свой знак в области пластического очага с “-” на “+”. Проведенный анализ дает возможность предположить, что длина образующих заготовки и детали одинаковы. Это условие также как и при вытяжке позволяет определить и исходные величины отверстия и величины деформаций исходя из геометрических соображений. Таким образом одна из деформаций уже известна из условия равенства длин образующих.
В процессе отбортовки усилие, также как и при вытяжке, имеет экстремум.
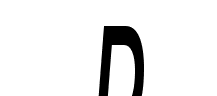
 – усилие,
 – величина хода
пуансона.
Максимум усилия наблюдается при определенном перемещении кромки отверстия.
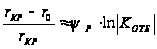 ,
здесь
 ,
 .
Наличие экстремума объясняется как и при вытяжке 2 факторами:
упрочнением металла,
уменьшением площади очага пластического сопротивления – площади дна.
Особенностью
отбортовки
является еще
и то, что элементы
заготовки
перемещаясь
с плоского дна
на радиус закругления
испытывают
момент сопротивления
изгибу
 .
Момент внутреннего сопротивления пытается отвести данную часть заготовки от торца заготовки. Между пуансоном и заготовкой образуется прогиб. Это условие учитывается при определенном напряжении, так как отсутствует трение заготовки по инструменту. Это происходит в том случае, если снизу нет подпора.
Определение напряжений и деформаций при отбортовке
Наибольшее сопротивление оказывает процессу донная часть. Решим задачу связывания уравнение равновесия и условия пластичности.
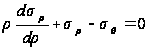 ,
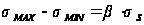 ,
 ,
 ,
так как
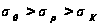 ,
 ,
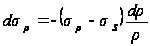 ,
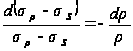 - дифференциальное
уравнение с
разделяющимися
переменными.
Интегрируя последнее уравнение, получим:
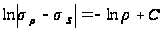
Постоянную интегрирования С находим из граничных условий:
при


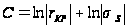 .
В результате получим
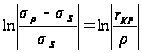 ,
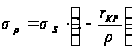 .
Деформация определяется из уравнения связи
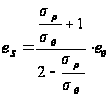 ,
 - без учета
упрочнения,
трения, изменения
толщины,
Тангенциальная
деформация
 находится из
условия равенства
длин образующих.
Зная геометрию инструмента и какой элемент мы рассматриваем в данный момент
 ,
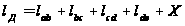 ,
Из условия
равенства
 находится
 .
Тогда радиус
 ,
затем находим
 .
Эпюра напряжений и деформаций
Определение технологических параметров
Форма и размеры заготовки
Усилие
Число переходов
Определение формы и размеров заготовкиВ качестве формы и размеров заготовки выступают форма и размеры отверстия (эллипс-эллипс, круг-круг). Форма отверстия соответствует форме борта для плоских заготовок. Для плоскостей, которые имеют кривизны в одном из направлений форма отверстия определяется из условия равенства длин образующих детали и заготовки.
Определение усилия процесса отбортовки

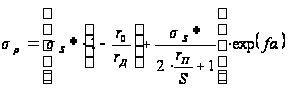
 – напряжение
текучести в
средней части
очага пластической
деформации,
 ,
(1)
 – деформация
в средней части,
 –
константы
материала.
Мы нашли напряжение в цилиндрической части.
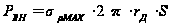 ,
 ,
 – усилие
внутреннего
сопротивления,
 – усилие
внешнего
сопротивления,
 – максимальное
напряжение,
оно имеет экстремум
Момент, при котором напряжение имеет экстремум, при отбортовке как и при вытяжке
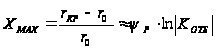 , (2)
коэффициент
отбортовки
 .
Из (2) находим
 ,
а затем находи
по формуле (1).
Площадь известна,
следовательно
можно найти
усилие процесса.
Коэффициент
отбортовки
 – максимальный
коэффициент,
при котором
заготовка
деформируется
без дефектов.
Если
 ,
то процесс
должен быть
многопереходным.
При отбортовке возможно 2 вида дефектов, причиной которых являются растягивающий напряжения:
Разрыв кромки
Этот дефект наблюдается при больших коэффициентах отбортовки, у малопластичных материалов
 ,


Если процесс отбортовки ограничен разрывом кромки, то в любом случае процесс ведут с промежуточным отжигом в одной и той же штамповой оснастке
Отрыв дна
Этот дефект
наблюдается
при больших
пластических
деформациях,
при больших
коэффициентах
отбортовки

Не дает возможности
в явном виде
определить
 .
Для пластичных материалов процесс приходится вести с уменьшением диаметра отбортового отверстия. Применяют разную оснастку, избегая промежуточного отжига.
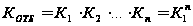 ,

Пути интенсификации процесса отбортовки
Повысить пластичность элементов кромки заготовки,
Повысить качество поверхности кромки. Полированная кромка обладает более высоким коэффициентом отбортовки.
ФОРМОВКА
Формовка – это процесс, который имеет следующую схему НДС.
Формообразование происходит за счет утонения и увеличения площади деформированной части. Схема похожа на отбортовку, только нет отверстия и усилие прижима Q обеспечивает деформирование в упругом состоянии.
При формовке можно рассмотреть те же участки, что и при отбортовки.
При формовке усилие процесса и схема НДС одинаковы для всех участков
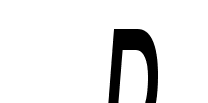
Условие
пластичности
 .
Часто при формовке не имеет место цилиндрический участок.
Наиболее
просто усилие
процесса определяется
через давление
 и площадь проекции
деформирования

 .
Площадь заготовки может быть любой, а определяется форма детали формой пуансона.
Количество переходов определяется из условия
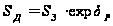 ,
утонять можно многократно с промежуточным отжигом,
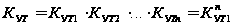
 .
Наличие трения приводит к неравномерности деформаций (утонение). Форму детали выбирают из условия равномерного утонения.
 ,
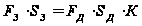 ,
где коэффициент
 учитывает
неравномерность
 .
Толщина заготовки равна толщине фланца.
ОСАДКА
Осадка – это процесс, который имеет следующую схему НДС: НС - всестороннее сжатие.
Способы, реализующий процесс: 1. Обжим 2. Усилие
Осадка может быть совмещена с обжимом, раздачей. Количество операций при осадке определяется возможностью гофрообразования.
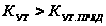 ,
 – коэффициент
утолщения.
определяется
из условия
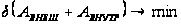 ,
то есть вариация работ от внешних и внутренних сил на возможных перемещениях минимальна.
Количество переходов