Проект литейно-прокатного модуля с косовалковым планетарным станом РSW для производства легированного мелкого сорта
Как показывает практика работы все показатели расходов металла на обрезь и угар могут быть увеличены на 20% от средних значений, указанных выше, при производстве сортового проката из качественных и высококачественных углеродистых и легированных сталей: и, наоборот уменьшены на 20% при производстве сорта из обыкновенных низкоуглеродистых сталей.
Если выход годного обозначить как ВГ, то расходный коэффициент – Кр может быть определен как обратная величина, т.е. Кр=1/ВГ.
Таким образом, основываясь на выше представленных сведениях по выходу годного металла и используя принятую ранее укрупненную программу выпуска продукции (см.табл.1), можно представить баланс металла по проектируемому литейно-прокатному модулю в форме следующей таблицы 2.
Таблица 2. Баланс металла по проектируемому литейно-прокатному модулю с косовалковым планетарным станом РSW для производства мелкого сорта
|
№ п/п |
Наименование продукции и вид стали | Годовая программа |
Расх. коэф-т, Кр |
Выход годного – ВГ, % | Непрерывно-литая заготовка | Обрезь | Угар | ||||
| тыс.т. | % | тыс.т | % | тыс.т | % | тыс.т | % | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| 1 | Сталь круглая (диам. 15-25мм), из среднеуглеродистой и низколегиров. стали | 60,0 | 10,0 | 1,042 | 96,0 | 62,52 | 9,97 | 1,75 | 2,8 | 0,75 | 1,2 |
| 2 | Сталь круглая (диам. 15-25мм), из высокоуглеродистой и высоколегиров. стали | 120,0 | 20,0 | 1,050 | 95,2 | 126,0 | 20,1 | 4,16 | 3,3 | 1,89 | 1,5 |
| 3 | Сталь квадратная со стороной квадр. 14-24мм из обыкновенной углеродистой стали | 30,0 | 5,0 | 1,033 | 96,8 | 30,99 | 4,95 | 0,71 | 2,3 | 0,28 | 0,9 |
| 4 | Сталь квадратная со стороной квадр. 14-24мм из среднеуглеродист. и низколегир. стали | 30,0 | 5,0 | 1,042 | 96,0 | 31,26 | 4,99 | 0,88 | 2,8 | 0,38 | 1,2 |
| 5 | Сталь шестигранная с диам. впис. окружности 15-25мм из высокоуглеродистой и высоколегирован. стали | 120,0 | 20,0 | 1,050 | 95,2 | 126,0 | 20,1 | 4,16 | 3,3 | 1,89 | 1,5 |
| 6 | Сталь полосовая 4-12Ч40-60мм из среднеуглеродистой и низколегированной стали | 60,0 | 10,0 | 1,042 | 96,0 | 62,52 | 9,97 | 1,75 | 2,8 | 0,75 | 1,2 |
| 7 | Сталь для армирования железобетонных конструкций%16-25 | 180,0 | 30,0 | 1,042 | 96,0 | 187,56 | 29,92 | 5,25 | 2,8 | 2,25 | 1,2 |
| Итого: | 600,0 | 100,0 | 1,045 | 95,72 | 626,85 | 100,0 | 18,66 | 2,98 | 8,19 | 1,30 | |
Таким образом, для планируемой производительности необходимо 626,85 тыс.т литых сортовых заготовок, а для их получения необходимо выплавить 646,24тыс.т. стали.
5. Калибровка валков для прокатки круглой высокопрочной легированной стали диаметром 18мм высокой точности
Прокатка на проектируемом литейно-прокатном модуле с планетарным косовалковым станом производится в 13 клетях, которые условно, как было показано на рис.7, выделены в следующие группы: обжимную (в виде планетарной клети), черновую (в количестве 6 клетей), промежуточную (из 4-х клетей) и 2 чистовые группы (по 2 клети).
В обжимной планетарной косовалковой клети прокатка производится из круглой литой заготовки в круглую катаную с большой степенью деформации.
В дальнейшем прокатка круглой высокопрочной легированной стали диаметром 18мм высокой точности производится следующим образом.
В черновой группе клетей прокатка из круглой заготовки в овальный профиль производится по одной из систем вытяжных калибровок – системе овал – ребровой овал, которая наиболее подходит для производства круглых профилей высокой точности из высокопрочных легированных сталей [14].
Необходимый переход к ромбической и квадратной форме раската с последующим продольным разделением осуществляется в специальных калибрах подготовительной группы клетей по рекомендациям и методикам [12].
И, наконец, в чистовых группах клетей проката каждой нити разделенного раската, производится по системе квадрат-овал-круг, которая находит широкое применение для перевода квадратного сечения в круглое (для прокатки мелкосортной круглой стали [14].
Расчет калибровки круглой стали диаметром 18 мм производится против хода прокатки.
Расчет
калибров чистовой
группы клетей
стана. Для прокатки
круглой стали
используют
несколько схем
калибровок,
которые применяются
в зависимости
от размера
профиля, качества
стали, типа
стана и его
сортамента,
а также других
условий прокатки.
Однако во всех
случаях предчистовым
калибром является
либо обычный
однорадиусный
овал, либо плоский
овал. Но более
широко применяются
предчистовые
однорадиусные
овальные калибры
с отношением
осей
 =1.5
 ,
причем для
хорошей устойчивости
в круглом калибре
овальный профиль
должен иметь
значительное
притупление.
Подготовительным
калибром является
разделительный
калибр производящий
два диагональных
раската.
При всех способах прокатки чистовой круглый калибр выполняют с «развалом» - выпуском для предотвращения переполнения калибра и получения правильного круглого профиля. Построение такого круглого калибра показано на рис. 14.
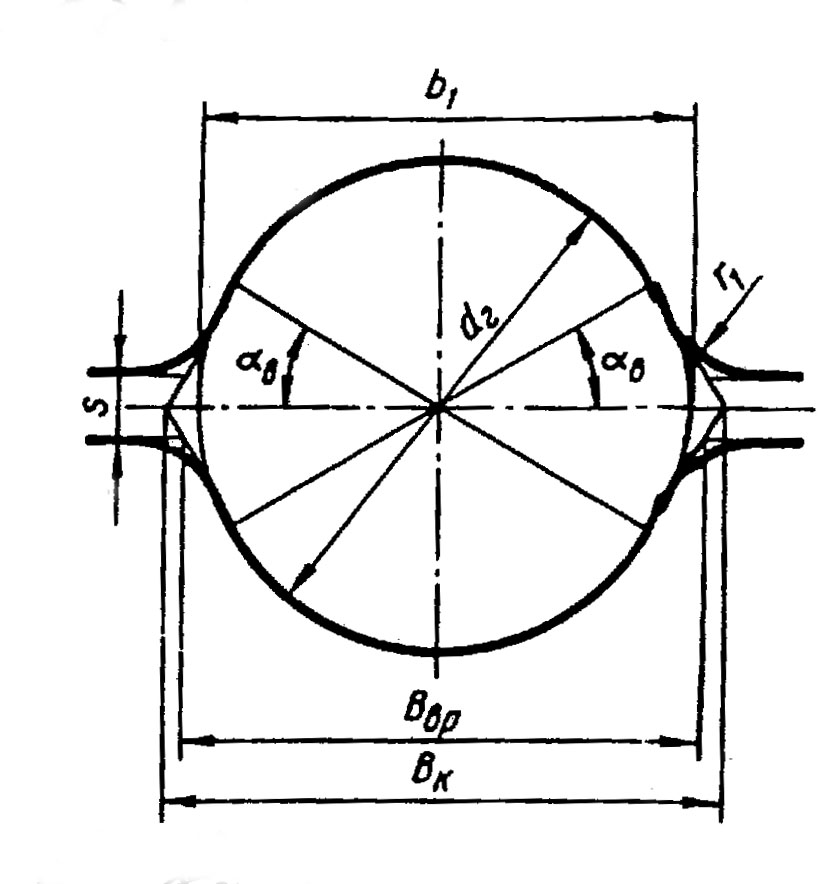
Рис.14. Построение чистового круглого калибра.
При конструировании чистового круглого калибра необходимо учитывать температурное расширение металла и допуски на отклонение размеров готового профиля.
Построение
круглого калибра
производится
следующим
образом. На
окружности
диаметра
 лучами,
проведенными
из центра калибра
под углом
 к горизонтальной
оси, определятся
точки начала
выпуска боковых
сторон калибра
и определяют
ширину калибра
 [14].
Для расчета диаметра профиля в горячем состоянии в чистовой клети стана (клеть 13-я), используется выражение
 =(1.012
 1.015)(
 +
 )
(1)
где
- диаметр профиля
в холодном
состоянии;
 – минусовый
допуск
Расчет
будем производить
при прокатке
легированной
стали 30ХГСА в
круглый профиль
 высокой точности.
И, тогда согласно
ГОСТ 2590-88, допуски
составят: +0.1мм
и -0.3мм, а диаметр
профиля в горячем
состоянии будет
=
1.013 (18- )
= 18.1 мм.
Ширина
чистового
калибра
 (согласно рис.14)
будет
= (2)
Где
 - угол выпуска,
который на
практике для
диаметров
круглой стали
10-30 мм принимают
26.5

И
тогда
=
 = 20.22 мм.
Зазор между
буртами калибра
– S
выбирают в
пределах (0.080.15)
и тогда,
S =
0.11 1.81
= 2.0 мм.
Точки пересечения
линий зазора
S с
линией выпуска
определяют
ширину вреза
ручья
 , которая определяется
как
=
-
 ;
Подставляя значения получим
=
20.22 –
 = 18.22мм. (3)
Закругления буртов выполняют радиусом
 =
(0.08 – 0.10)
и тогда
=0.008518.1
= 1.5мм.
Профиль
будет иметь
круглую форму,
если ширина
 =
 .
При этом степень
заполнения
калибра -
 будет
= =
 = 0.895. (4)
Правильно выполненный круглый профиль в чистовом калибре 13-ой клети будет иметь площадь поперечного сечения
 =
 =
 = 257.3
 (5)
Чистовая группа клетей имеет обе группы клети с номинальным диаметром валков 250мм, при этом чистовая (13-я) - горизонтальные валки, а предчистовая (12-я) – вертикальные валки.
Итак, чистовая (13-я) клеть имеет круглый калибр, предчистовая (12-я) клеть – однорадиусный овальный калибр, а подготовительный калибр (11-я) клеть представляет собой разделительный сдвоенный диагональный квадрат.
Номинальный диаметр валков 11-й клети, входящий уже в подготовительную группу клетей составляет 330мм.
Валки
чистовой и
предчистовой
группы клетей
изготавливаются
из отбеленного
чугуна. Скорость
прокатки в
чистовой клети
стана профилей
круглого сечения
высокой точности
из высокопрочных
легированных
сталей принимается
около 8
 .
Температура
прокатки 950°С.
Для определения коэффициента вытяжки в чистовом калибре можно использовать формулу [11], которая имеет вид
 =1.12+0.0004
 (6)
Где
- соответствует
диаметру чистового
калибра в горячем
состоянии, т.е.
=
И тогда,
 = 1.12=0.0004∙1.81 = 1.127
Уширение в чистовом круге определяется по формуле [14], которая имеет вид
∆ =[0.11-0.0003+0.35(-1)-0.00004(800-Д)]
(7)
Где Д – номинальный диаметр валков, мм.
И тогда,
∆ =[0.11-0.0003∙1.81+0.35(1.127-1)-0.00004(800-250)]∙1.81=2.3мм.
В качестве предчистового калибра может быть использован простой однорадиусный овальный калибр, построение которого представлено на рис. 15
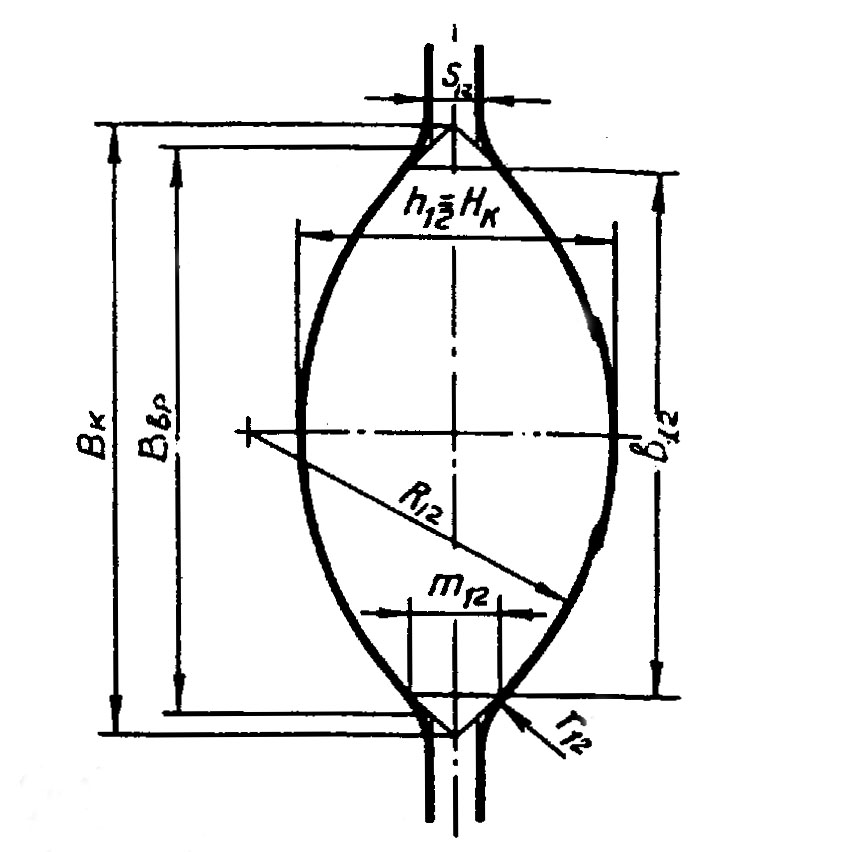
Рис.15. Построение однорадиусного овального калибра.
Для
построения
калибра используются
определенные
в соответствии
с принятым при
расчете калибровки
режимом обжатий
размеры высоты
овального
калибра
 и ширины
. В практических
калибровках
используются
овалы с отношением
размеров
 =
 =1.5ч4.5.
Площадь предчистового овала
 =∙=257.3∙1.127=290.
(8)
Толщина
предчистового
овала
= ,
определяется
как
=-∆=18.1-2.3=15.8мм.
(9)
Ширина предчистового овала
 =
 =
 =26.2мм.
(10)
Обжатие в чистовом калибре
∆ =-