Проект литейно-прокатного модуля с косовалковым планетарным станом РSW для производства легированного мелкого сорта
что
как видно несколько
меньше
 и, следовательно
переполнения
калибра не
будет.
Калибровка обжимной косовалковой планетарной клети заключается в установке наклонных конических валков, которые при вращении вокруг своей оси и планетарном движении должны образовывать просвет с необходимым вписанным кругом (в рассматриваемом случае диаметром 80 мм) на выходе раската из валков, и аналогично с необходимым вписанным кругом (диаметром 200мм) на входе заготовки в валки. В задачу калибровки валков входит определение длины очага деформации, которая определяется конической частью валка, углом наклона валков, диаметром валков.
Общая схема очага деформации с указанием необходимых для осуществления прокатки рассматриваемой заготовки, параметров калибровки наклонных конических валков, представлена на рис.24.
Определение указанных на схеме параметров и представляет собой задачу калибровки валков обжимной косовалковой планетарной клети.
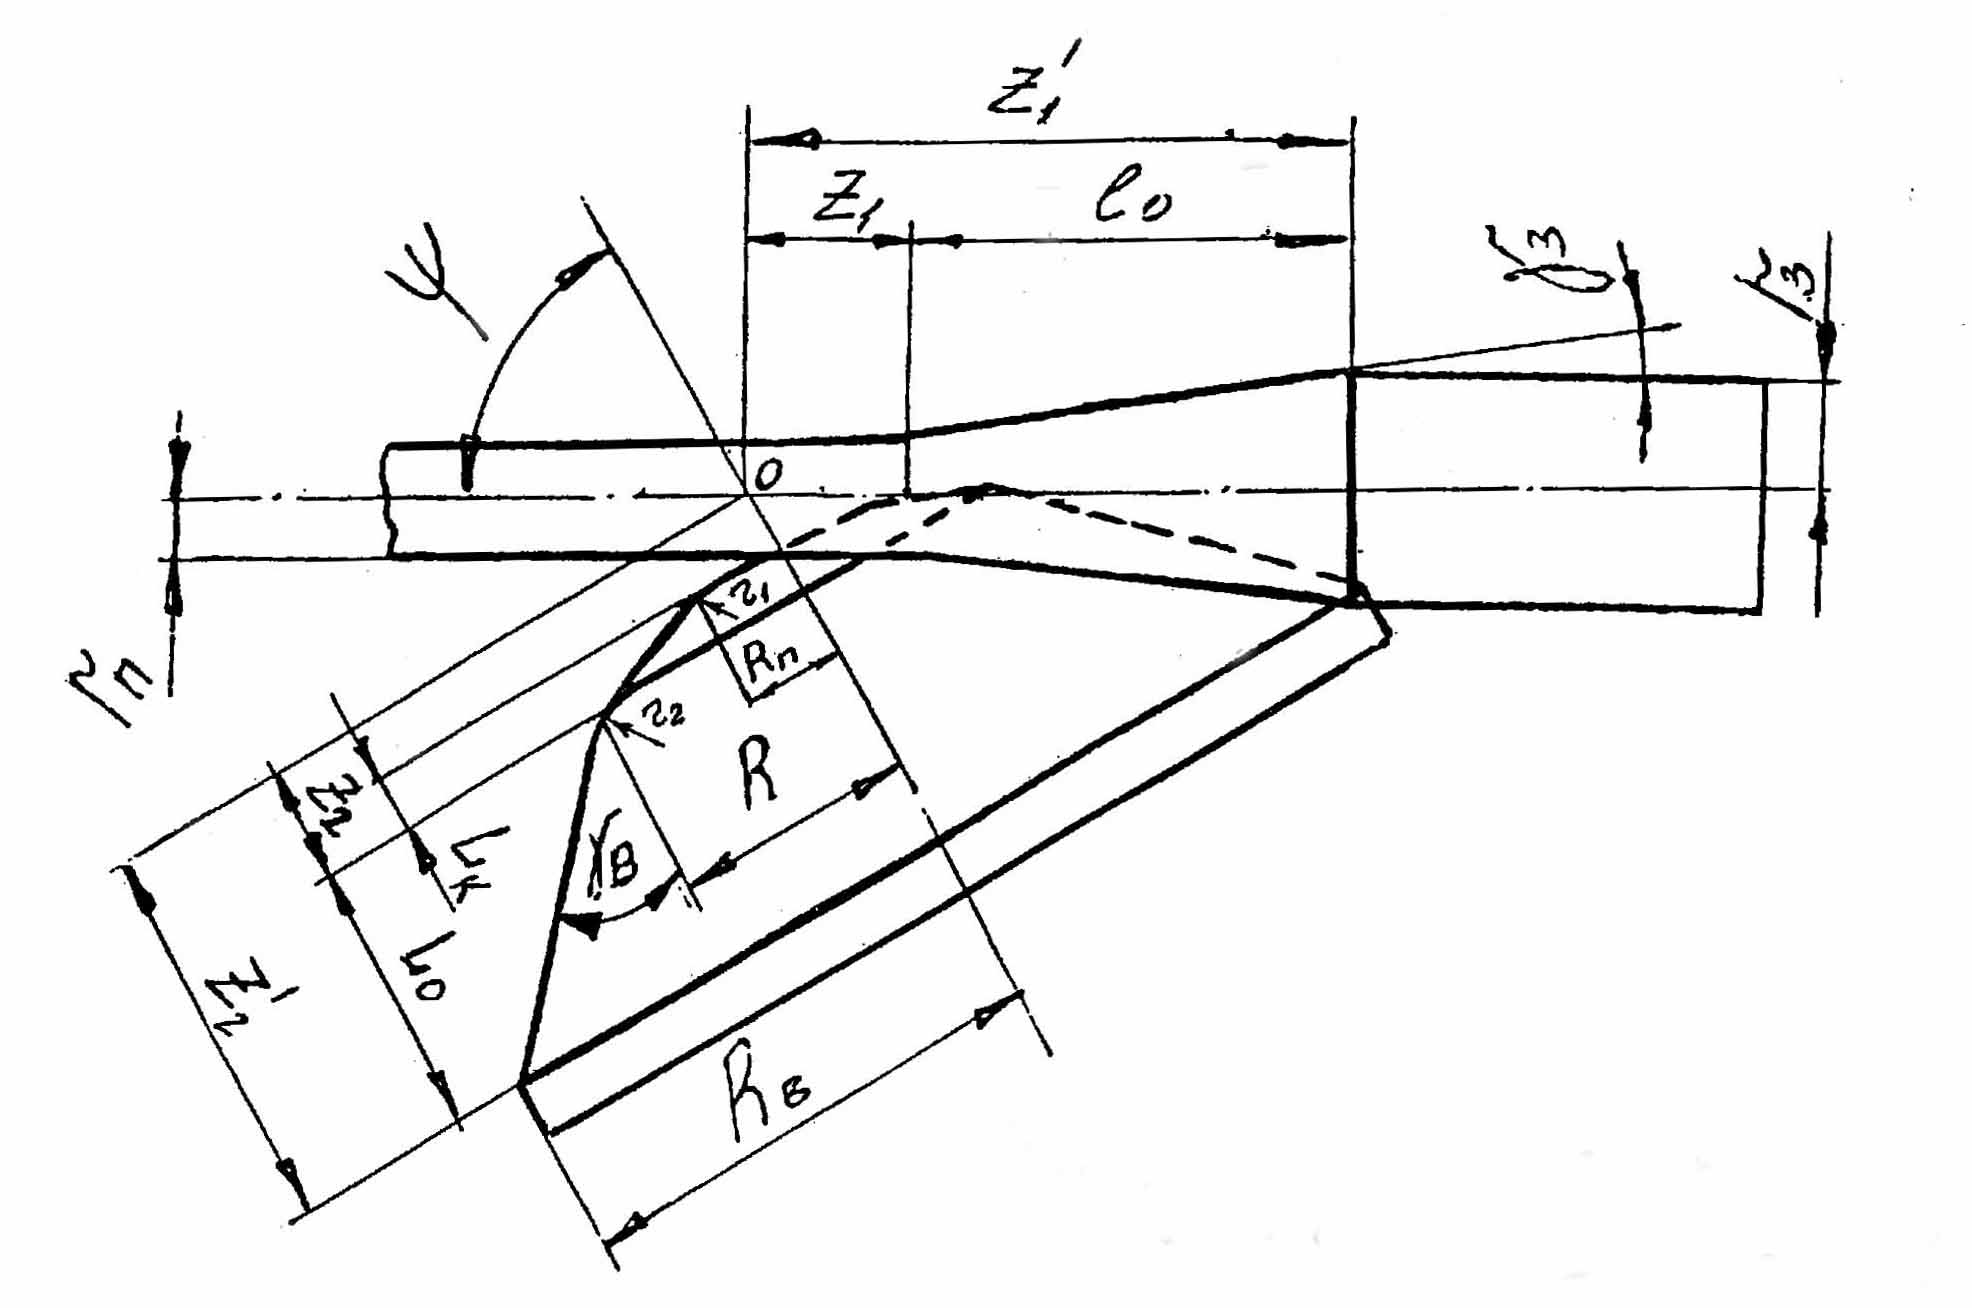
Рис.24. Общая схема калибровки валков обжимной планетарной 3-х валковой клети в очаге деформации при прокатке круглой заготовки.
Размеры представленные на рис.22, характеризуют следующие параметры:
 -
расстояние
от оси прокатки
в точке скрещивания;
 -
то же, но суммарное
по оси валка;
 и
 - соответственно
радиусы заготовки
и проката;
 - угол наклона
образующей
конуса очага
деформации;
 - угол наклона
образующей
поверхности
валка;
Ш - угол скрещивания валка с осью прокатки;
 - соответственно
радиусы валка
на пережиме,
калибрующем
участке и
максимальный
(на входе заготовки);
А – тангенсиальное смещение валка (на рисунке не показано).
На основании практических данных, полученных из условий конструирования и опыта работы подобных станов рекомендуется выбирать некоторые элементы и параметры калибровки валков в таких пределах:
 (т.е диаметр
валка в пережиме
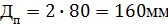 );
 (т.е макимальный
диаметр валка
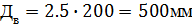 );
Ш = 45-60° (т.е угол скрещивания берем ш = 55°);
угол между линией центров вала-заготовки и линией проекции валка щ = 45°.
Коэффициент вытяжки в 1-й клети
м
=
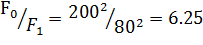
Остальные два рабочих валка обжимной клети имеют те же размеры, которые были представлениы выше для расчитываемого валка.
В расчетах калибровки были использованы параметры скорости раската и температуры по клетям.
Так, скорости по выходу из клетей рассчитывались по формуле
 (104)
И тогда, принимая скорость готового раската (в виде круга диаметром 18мм) из последней клети стана 8 м/с получим:
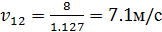 ;
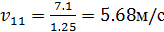 ;
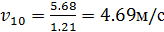 ;
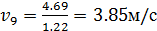 ;
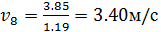 ;
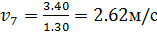 ;
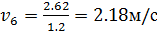 ;
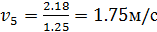 ;
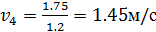 ;
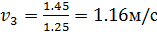 ;
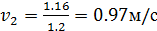 ;
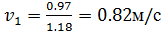 ;
Скорость
входа заготовки
в 1-ю (планетарную)
клеть будет
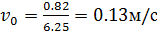 или примерно
7.9м/мин.
Общее изменение температуры металла при прокатке может быть определено по формуле [13]
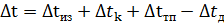 (105)
Где
 и
 – понижение
температуры
металла вследствие
отдачи теплоты
излучением
и конвекцией
в окружающую
среду;
 -
понижение
температуры
металла вследствие
отдачи теплоты
теплопроводностью
при контакте
с валками,
проводками,
роликами рольгангов;
 - повышение
температуры
металла вследствие
перехода механической
энергии деформации
в теплоту.
При
сортовой прокатке
рекомендуется
учитывать лишь
такие составляющие
как
 и
и тогда формулу
(178) можно приближенно
записать как
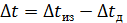 (106)
И тогда, на основе использования метода, изменение температуры раската за время прокатки в калибре и перемещения к следующему калибру составит
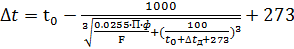 (107)
Где
 - температура
раската перед
входом в рассматриваемый
калибр, ℃;
П – периметр поперечного сечения раската после прохода, мм;
F
– площадь поперечного
сечения раската
после прохода,
 ;
ф – время охлаждения раската, с;
- повышение
температуры
металла в калибре,
℃
и определяется
по формуле
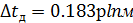 , (108)
Где
р – сопротивление металла пластической деформации, МПА;
м – коэффициент вытяжки.
Так,
например, изменение
температуры
металла за
время движения
заготовки от
нагревательной
печи до 1-ой клети
стана по формуле
(200) составит (если
температура
нагрева заготовки
 ,
 ,
ф=
 ,
П=п∙200=628мм, F=31416)
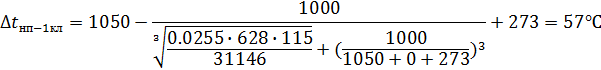
Повышение
температуры
металла в 1-ой
(планетарной)
клети за счет
интенсивной
деформации
можно определить
по формуле
(201) принимая
р=100МПА и
 и тогда
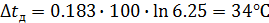 .
Окончательно
температура
металла после
прокатки в
каждой клети
с учетом изменения
температур
раската, рассчитанных
по формулам
(107) и (108) и внесенных
практических
поправок составит:
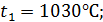
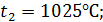
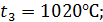
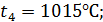
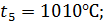
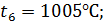
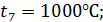


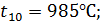
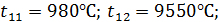 и

Основные размеры раската и параметры калибровки при прокатке круга диаметром 18мм из заготовки диаметром 200мм по клетям стана приведены в таблице 3.
Таблица 3. Основные калибровки по проходам при прокатке круга ∅18мм из заготовки ∅200мм.
| № прохо-да | Вид калибра | Расположение валков | Размера раската |
Обжатие,
|
Ушире-ние, ∆b, мм |
Площадь калибра, F, мм | Коэф. Вытяжки, м | Тем-ра раската, t,℃ | Скорость прокатки v, м/с | Примечание | |
| Толщи-на, h | Ширина, b | ||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| Начальные условия: |
|
31416 | 1050 | 0.13 | Тем-ра нагрева | ||||||
| 1 | 3-х валковый | Наклонные | d=80мм | ∆d=120мм | 5027 | 6.25 | 1030 | 0.82 | Косовалк. Планет. Клеть. | ||
| 2 | Однорадиусный овал | Горизонтальное | 56.2 | 109.7 | 23.8 | 29.7 | 4284 | 1.18 | 1025 | 0.97 | |
| 3 | Ребровой овал | Вертикальное | 77.6 | 61.6 | 32.1 | 5.4 | 3553 | 1.2 | 1020 | 1.16 | |
| 4 | Однорадиусный овал | Горизонтальное | 45.5 | 89.2 | 16.1 | 11.3 | 2842 | 1.25 | 1015 | 1.45 | |
| 5 | Ребровой овал | Вертикальное | 62.4 | 50.6 | 26.8 | 5.1 | 2368 | 1.2 | 1010 | 1.75 | |
| 6 | Однорадиусный овал | Горизонтальное | 37.3 | 72.5 | 13 | 10.1 | 1894 | 1.25 | 1005 | 2.18 | |
| 7 | Ребровой овал | вертикальное | 50.1 | 42 | 22.4 | 4.7 | 1578 | 1.2 | 1000 | 2.62 | |
| 8 | Ромб | Горизонтальное | 35 | 69.3 | 7.0 | 19.2 | 1214 | 1.3 | 995 | 3.40 | |
| 9 | Диагон. квадратн. типа | Вертикальное | 43.8 | 37.7 | 25.5 | 2.7 | 1074.4 | 1.13 | 990 | 3.85 | |
| 10 | Сдвоенный диагон. квадр. типа | Горизонтальное | 28.06 | 47.6 | 6.34 | 3.8 | 879.3 | 1.22 | 985 | 4.69 | |
| 11 | Сдвоенный диагональный квадратн. | Горизонтальное | 25.5 (19.2) | 52.6 (19.2) | 2.56 | 5.0 | 724/962 | 1.21 | 980 | 5.68 | Разделение раската в калибре |
| 12 | Однорадиусный овал | Вертикальное | 15.8 | 26.2 | 3.4 | 7.0 | 290 | 1.25 | 955 | 7.1 | Кантовка на 45° |
| 13 | Круг | Горизонтальное | 18.1 | 18.22 | 8.1 | 2.3 | 257.3 | 1.127 | 950 | 8.0 | |
 ,
мм

Расчетные схемы калибров валков по всем клетям стана при прокатке круга ∅18мм из непрерывнолитой заготовки ∅200мм приведены на рис. 25.
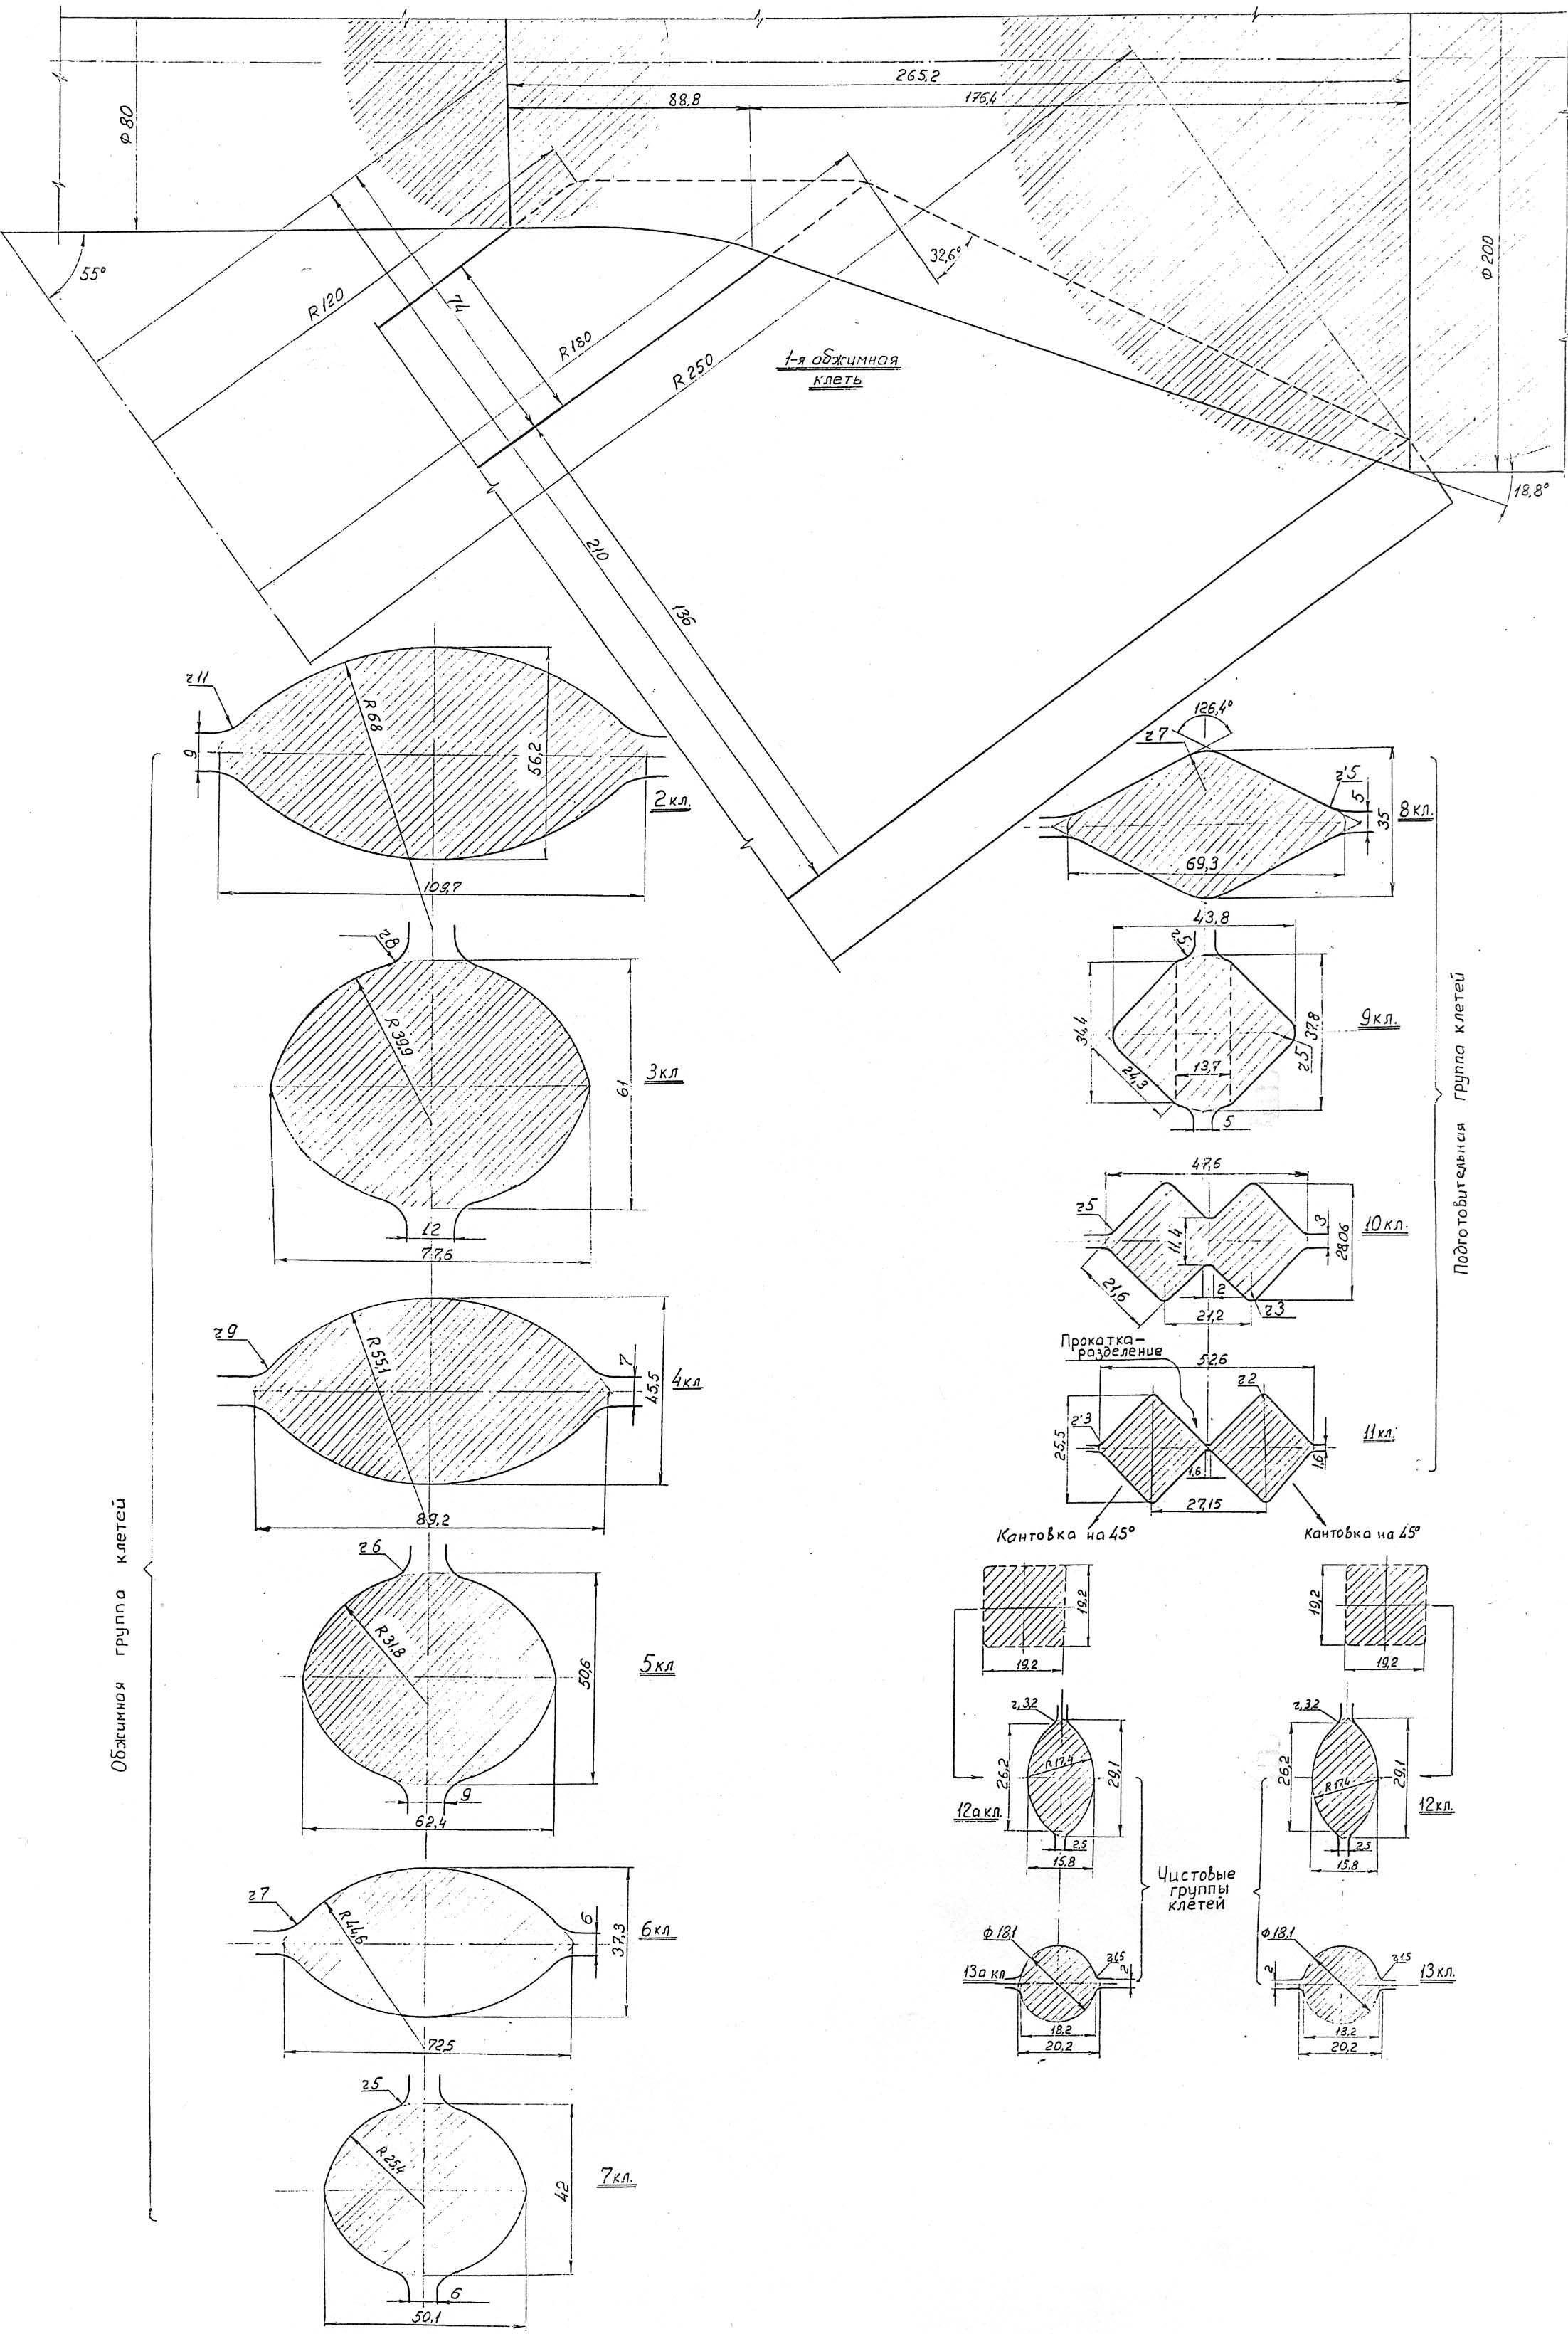
Рис.25. Калибровка валков для прокатки круглой стали ∅18мм в чистовой, подготовительной, черновой и обжимной группах клетей стана.
6. Выбор и расчет скоростного режима прокатки по клетям (проходам с учетом разливки на МНЛЗ)
Определение скоростей прокатки по клетям для расчетного профиля было выполнено в предыдущем разделе при расчете калибровки в зависимости от выбранной скорости прокатки. В данном разделе предлагается подход к выбору скоростей прокатки профилей в зависимости от их сортамента, технических возможностей стана и оптимальных условий производительности МНЛЗ.
Сортамент профилей проектируемого литейно-прокатного модуля включает ряд профилей указанных в ранее приведенной укрупненной программе производства. (см. табл. 1). Как видно сортамент профилей для скорости их прокатки наиболее целесообразно сгруппировать по их сечению и группам сталей, углеродистых и легированных. Такой подход позволит оптимально загрузить двигатели согласно рассчитанной их мощности и получить требуемую производительность стана с учетом возможностей МНЛЗ. Так, максимальную скорость прокатки 10 м/с предлагается назначить для наиболее мелкого сорта стана из рядовых углеродистых сталей, а минимальную – 6 м/с будет у наиболее крупной части сорта из легированных сталей. Параметром размера профиля может быть площадь его поперечного сечения.
И тогда, для всех остальных профилей, оптимальную скорость прокатки можно определить по графикам скоростной зависимости, представленным на рис. 26. При этом, скорость прокатки легированных сталей предлагается уменьшить примерно на 10-15%.
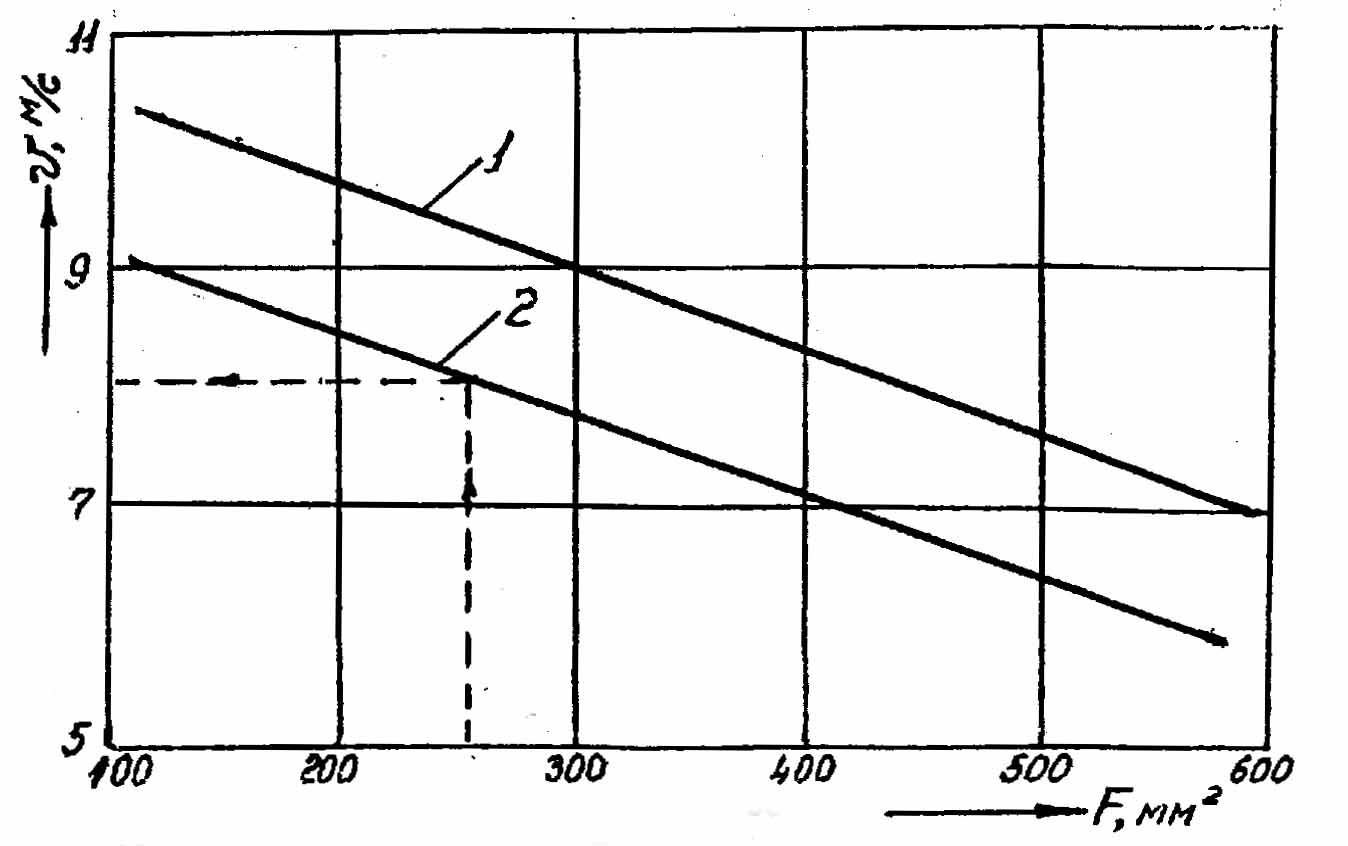
Рис.26. Графики выбора скорости прокатки профилей в зависимости от площади их поперечного сечения на комбинированном мелкосортно-проволочном стане литейно прокатного модуля: 1 – для углеродистых сталей; 2 – для легированных сталей.
Пунктиром
показан выбор
скорости прокатки
расчетного
профиля. Так,
например, площадь
сечения круглого
профиля диаметром
18 мм равна 254.5
;
профиль из
легированной
стали, и тогда,
согласно графику
2, скорость прокатки
составляет
8 м/с.
При прокатке на непрерывном стане профилей, необходимо знать опережение, которое связывает скорость прокатки их со скоростью валков следующей формулой
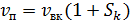 (109)
Где
 – опережение
при прокатке
в калибрах.
Следует обратить внимание, что при прокатке в калибрах, когда диаметр валка изменяется в соответствии с конфигурацией калибра, необходимо использовать понятие среднего катающего диаметра.
Для простых калибров, которые используются для прокатки расчетного профиля, катающий диаметр валков рекомендуется определять по средней высоте приведенной полосы [11] как
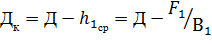 (110)
При прокатке в калибрах величину опережения по отношению к катающему диаметру следует рассчитывать по формуле
 (111)
Где
 -
среднее значение
угла нейтрального
сечения, определяемое
по методу приведенной
полосы
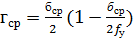 (112)
Где
 -
среднее значение
угла захвата,
определяется
как
 (113)
Где
 - среднее обжатие
в калибре,
определяемое
по методу приведенной
полосы.
И тогда, окружная скорость валка по катающему диаметру будет
