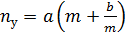Проект литейно-прокатного модуля с косовалковым планетарным станом РSW для производства легированного мелкого сорта
И затем из этой формулы частота вращения валков
 (115)
Для определения входящего в формулу коэффициента трения в условиях установившегося процесса может быть использована методика ДРМстУ в виде следующей эмпирической формулы
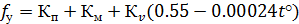 (116)
Где t - температура прокатки, ℃;
 - коэффициент,
учитывающий
состояние
поверхности
и материал
валков;
 - коэффициент,
учитывающий
содержание
углерода в
стали;
 – коэффициент,
учитывающий
скорость прокатки.
Так, например, расчеты по формулам для чистовой клети будут:
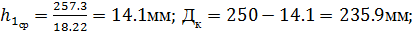
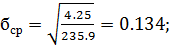
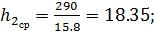
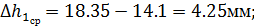
Коэффициенты
для расчета
коэффициента
трения будут:
для чугунных
шлифованных
валков
 при прокатке
стали 30ХГСА
 и при скорости
прокатки >5м/с
 .
И тогда, при
t=950℃
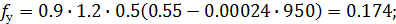
Далее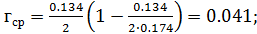
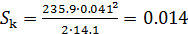 или 1.4%
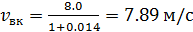 ;
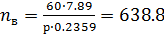 об/мин.
Как показали расчеты опережение по клетям в среднем составляет 2%.
И тогда, окружные скорости валков по катающему диаметру и частота вращения валков по клетям мелкосортной части стана будут:
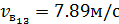 ;
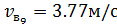 ;
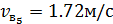 ;
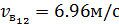 ;
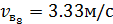 ;
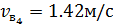 ;
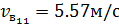 ;
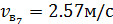 ;
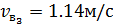 ;
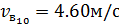 ;
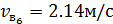 ;
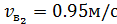 ;
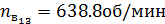 ;
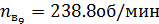 ;
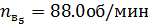 ;
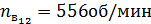 ;
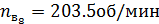 ;
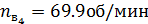 ;
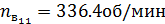 ;
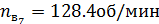 ;
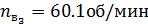 ;
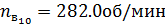 ;
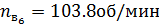 ;
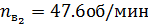 ;
7. Определение времени, ритма прокатки и расчет производительности стана по расчетному профилю
Определение времени и ритма прокатки круглого профиля диаметром 18 мм.
Прокатка непрерывно-литой заготовки в круглый профиль ∅18мм производится на непрерывном стане, состоящем из 4-х групп клетей: обжимной-планетарной с 3-мя косорасположенными валками; черновой, состоящей из 6-ти клетей; подготовительной, состоящей из 4-х клетей; и чистовой, состоящей из 2-х двухклетевых подгрупп, где прокатка в каждой после разделения ведется в одну нитку, а затем при необходимости профиль ∅18мм может служить заготовкой и прокатывается в проволоку ∅6мм в 10-ти клетевом блоке 150.
Прокатка ведется одновременно во всех клетях с использованием условия постоянства секундных объемов.
Прокатка ведется из непрерывно-литых круглых заготовок ∅200мм и длиной 6-12 м. Для уменьшения падения температуры конца заготовки лучше использовать заготовки длиной 6 м, хотя это несколько снижает производительность.
Машинное время прокатки на непрерывном стане примерно одинаково для каждой клети. Так, например, его можно определить следующим образом для 1-й (обжимной) клети (см. табл.3)
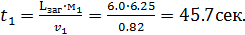 (117)
Где
 - длина заготовки,
 - коэффициент
вытяжки в 1-й
клети
 – скорость
прокатки заготовки.
Паузу между заготовками принимаем равной 3с, откуда частичный ритм прокатки круглой стали ∅18мм составляет
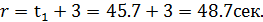 (118)
Время пробега полосы от одной клети к другой может быть определено как
 , (119)
Где
 – расстояние
между соседними
клетями;
 – скорость
движения полосы
между этими
клетями.
Результаты
расчетов
 по формуле
(212) будут:
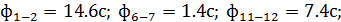
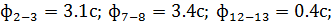
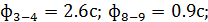
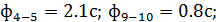
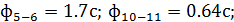
И тогда, график прокатки круглой стали ∅18мм на основании проведенных расчетов представлен на рис.27.
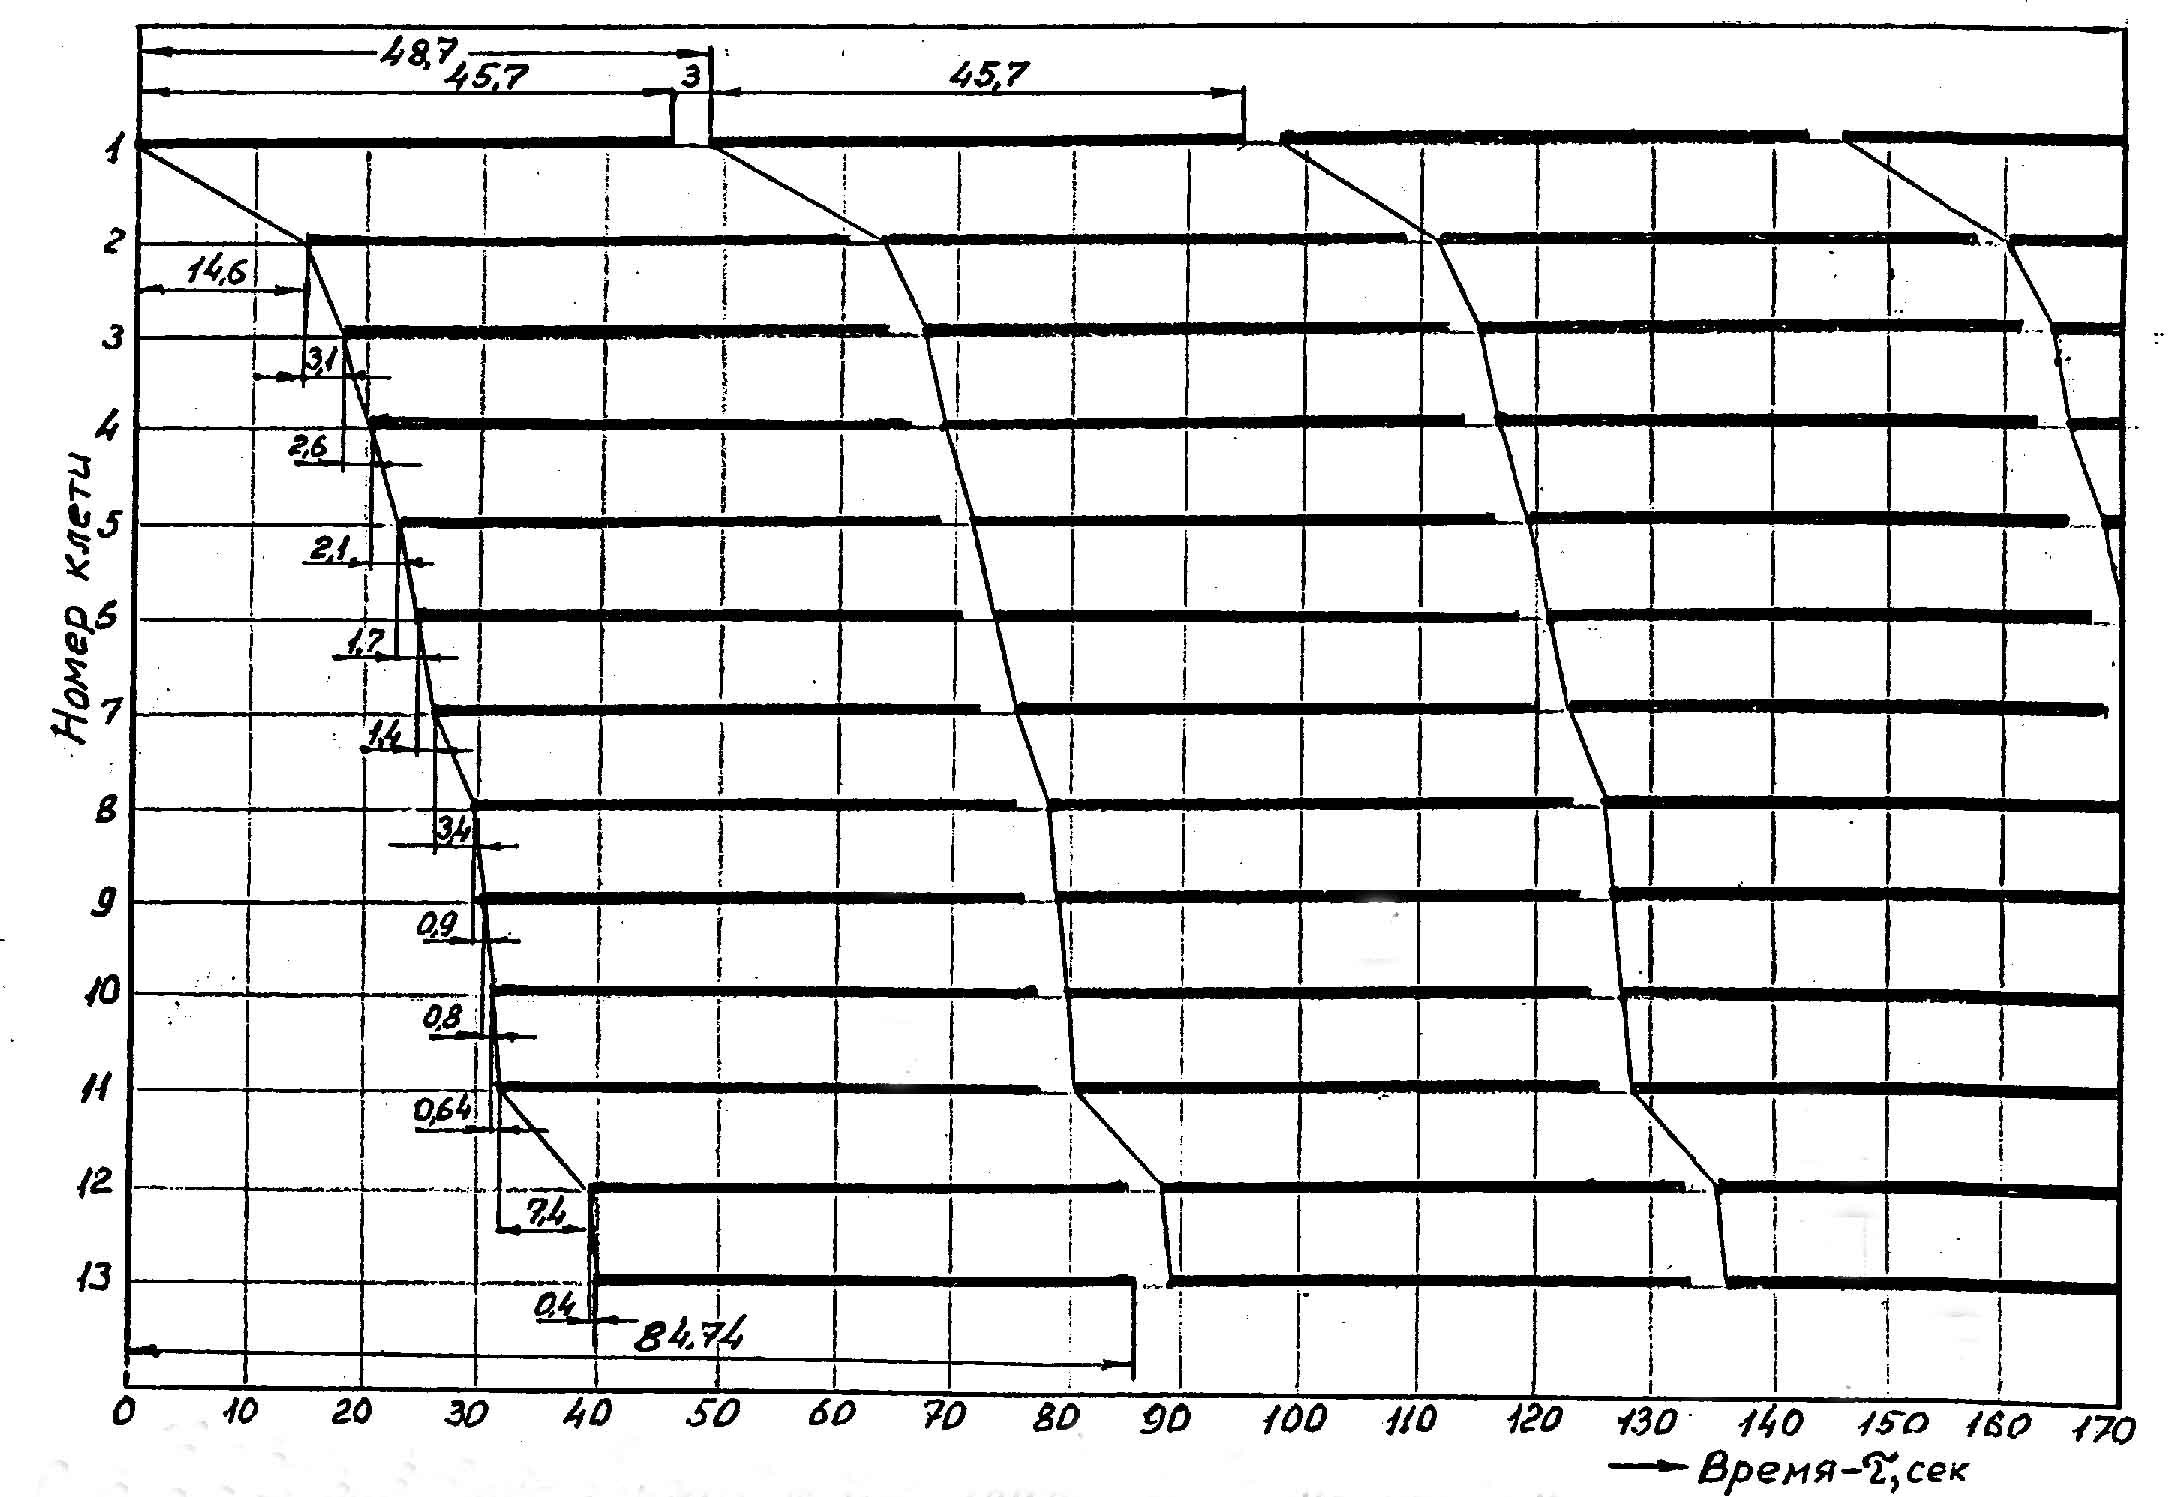
Рис.27. График прокатки круглой стали ∅18мм на непрерывном стане с планетарной клетью PSW литейно-прокатного модуля по производству легированного мелкого сорта и проволоки.
Как видно из графика полное время прокатки 6-ти метровой заготовки в круглый профиль составляет 84.74с.
Расчет производительности стана при прокатке расчетного профиля.
При определении среднечасовой производительности стана за смену необходимо учесть время на прием и сдачу смены, профилактический осмотр и ремонт оборудования и другие регламентированные перерывы во время смены (это должно учитываться специальными коэффициентами использования стана) [21].
Часовая производительность прокатного стана по годному [17]
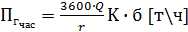 ,
(120)
Где r – ритм прокатки, сек;
К – коэффициент использования стана (для новых автоматизированных станов в стадии освоения, К=0.9);
б – коэффициент выхода годного (иначе в.г.), согласно табл.2 он равен 95.72%;
Q – масса исходной заготовки определяется как
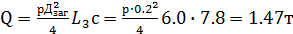 (121)
Где
 - диаметр заготовки,
м;
 – длина заготовки,
м;
с –
плотность
стали, т/ .
И тогда
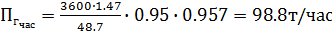 .
Годовая производительность стана по расчетному профилю определяется как
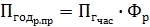 [т] (122)
Где
 – число рабочих
часов работы
стана в году
(принимается
на основании
практики работы
станов равным
7100 час).
И тогда,
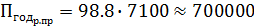 тонн
Производительность стана по укрупненной программе определяется: среднечасовая как
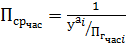 [ т/час]
Где
 - соответственно
удельный вес
отдельных
профилеразмеров
профилей в
сортаменте
стана;
 - часовая
производительность
при прокатке
каждого профиля
сортамента;
И
годовая
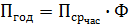 [т]
8. Определение энергосиловых параметров и фактической мощности, приходящейся на главные приводы стана, при производстве расчетного профиля
Расчет контактного давления и усилия прокатки на валках стана
Усилие, действующее на валок в процессе прокатки определяется по формуле
 (123)
Где
 – среднее контактное
давление, МПа;
 – горизонтальная
проекция контактной
поверхности,
 .
Среднее
контактное
давление определяется
в зависимости
от истинного
сопротивления
деформации
 и коэффициента
напряженного
состояния
 по формуле
 (124)
Определение истинного сопротивления деформации определяется с учетом температуры, степени и скорости деформации по графоаналитическому методу А.А Динника, по специальным номограммам и формуле
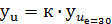 (125)
Где к – коэффициент, учитывающий степень деформации;
 - сопротивление
деформации
в зависимости
от температуры
и скорости
деформации
при е=30%.
Степень деформации и скорость деформации с учетом прокатки в калибрах определяется по параметрам, соответствующих методу проведенной полосы при котором средняя толщина полосы в калибре определяется как
 (126)
Где
 – площадь сечения
раската в калибре,
 - ширина раската
в калибре.
И тогда, степень деформации раската в калибре будет
 ; (127)
скорость деформации определяется как
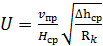 (128)
Коэффициент напряженного состояния при прокатке в простых калибрах можно определить по эмпирической формуле М.Я Бровмака [14] как