Проект литейно-прокатного модуля с косовалковым планетарным станом РSW для производства легированного мелкого сорта
Угол захвата в чистовом калибре
 =arccos(1-
 )=arccos(1-
 )=15°19’
(12)
Допускаемый угол захвата можно определить по методике [13] с учетом значений коэффициентов для схемы прокатки овал-круг по формуле
 =
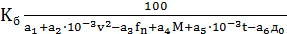 , (13)
где
v –
скорость прокатки,
 ;
 -
коэффициент,
учитывающий
состояние
поверхности
валков (для
чугунных валков
=10);
M – коэффициент, учитывающий марку прокатываемой стали ( для легированной стали M=1.4);
t – температура прокатываемой полосы, ℃;
 -
степень заполнения
предыдущего
по ходу прокатки
калибра;
K
б;
 ;
 ;
 ;
 ;
 ;
 - значения
коэффициентов,
определяемых
при различных
схемах прокатки
(вытяжных калибров),
определяются
по таблице
[11]; для системы
овал-круг (
 =1.25;
=27.74;
=2.3;
 =0.44;
=2.15;
=19.8;
=3.98).
Примем
степень заполнения
предчистового
овального
калибра
=0.9
И, тогда максимально допускаемое значение угла захвата в чистовом калибре составит
 =1.25
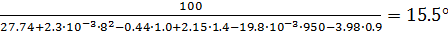
Поскольку
<,
условия захвата
в чистовом
калибре обеспечивается.
Отношение осей овального профиля, задаваемого в чистовой калибр, составляет
 =
 =
 =1.66.
(14)
При
степени заполнения
предчистового
овального
калибра
=0.9,
найдем ширину
предчистового
овального
калибра
 =
 =
 =29.1мм.
(15)
Коэффициент формы калибра определяется как
 =
 =
 =1.84.
Радиус очертания ручья овального калибра
 =
 =
 =17.4мм.
(16)
Определим допустимое отношение осей овальной полосы по условию устойчивости ее в круглом калибре по методике [15] по формуле
 =
 (
 -
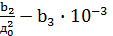 ∙
v+
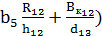 ,
(17)
где:
 ;
 ;
 ;
 ;
 ;
 - значения
коэффициентов,
определяемых
для схемы прокатки
овал-круг,
определяемые
по таблице [13]
(
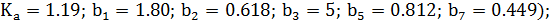
И тогда,
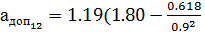 -
5∙
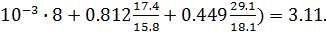
Так
как
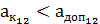 ,
условия устойчивости
профиля выполняется.
Так
как
,
условия устойчивости
профиля выполняется.
Зазор
S
по буртам овального
калибра принимаем
согласно [11] в
пределах (0.15-0.2)
И тогда,
S=0.16∙ =0.16∙15.8=2.5мм.
(18)
Радиусы
закругленных
углов в овальном
калибре
 =
(0.1-0.4)
 .
И тогда,
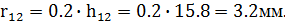 (19)
Притупление овального калибра на практике чаще всего составляет
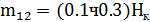
И тогда
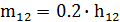 =0.2∙15.8=3.2мм
(20)
Площадь сечения одного из подготовительных квадратов в сдвоенном разделительном калибре 11-й клети можно определить как для обычного диагонального квадратного калибра.
И тогда, его площадь будет равна
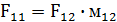 (21)
Коэффициент
вытяжки подготовительного
квадрата в
овальном калибре
12-й клети может
быть определен
согласно
рекомендациям
методике [14]. Так,
согласно этой
методике
рекомендуется
общий коэффициент
вытяжки при
прокатке квадрата
в овальном и
круглом калибре
определять
из графика в
зависимости
от диаметра
получаемой
круглой стали.
При заданном
диаметре круглой
стали равном
18 мм, общий коэффициент
вытяжки будет
 =1.41.
И так как
= ,
(22)
то тогда
 =
 =
 = 1.25 (23)
Площадь задаваемого квадрата определится по формуле (21) и будет
 =
290∙1.25=362
 .
Построение стандартного диагонального квадратного калибра представлено на рис.16
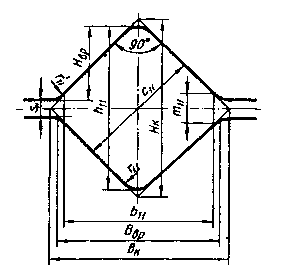
Рис. 16. Построение стандартного диагонального квадратного калибра.
Угол
при вершине
должен быть
90° и
 =
 .
Степень заполнения
квадратного
калибра рекомендуется
0.9. Приближенно
можно принять
=0.98 (24)
И тогда сторона квадрата калибра – c будет
 =
 = 19.2мм. (25)
Радиус закругления вершины квадратного калибра определяется как
 =(0.1ч0.2)
 = 0.105∙19.2 = 2мм (26)
Закругление
бунта выполняют
радиусом
 ,
который определяется
как
= (0.10ч0.15) = (0.10ч0.15)
 = 0.11∙19.2∙
 = 3мм. (27)
Высота
профиля, выходящего
из квадратного
калибра будет
несколько
меньше высоты
калибра
из-за закруглений
вершин радиусом
,
и тогда
 =
 -0.83=