Проект литейно-прокатного модуля с косовалковым планетарным станом РSW для производства легированного мелкого сорта
Как уже было отмечено, калибр в 11-й клети представляет сдвоенный диагональный квадратный калибр в котором производится прокатка разделения. Построение и общий вид этого калибра приведен на рис. 17. На этом же рисунке наложен контур очертания раската из 10-й клети, поступающего в этот калибр.
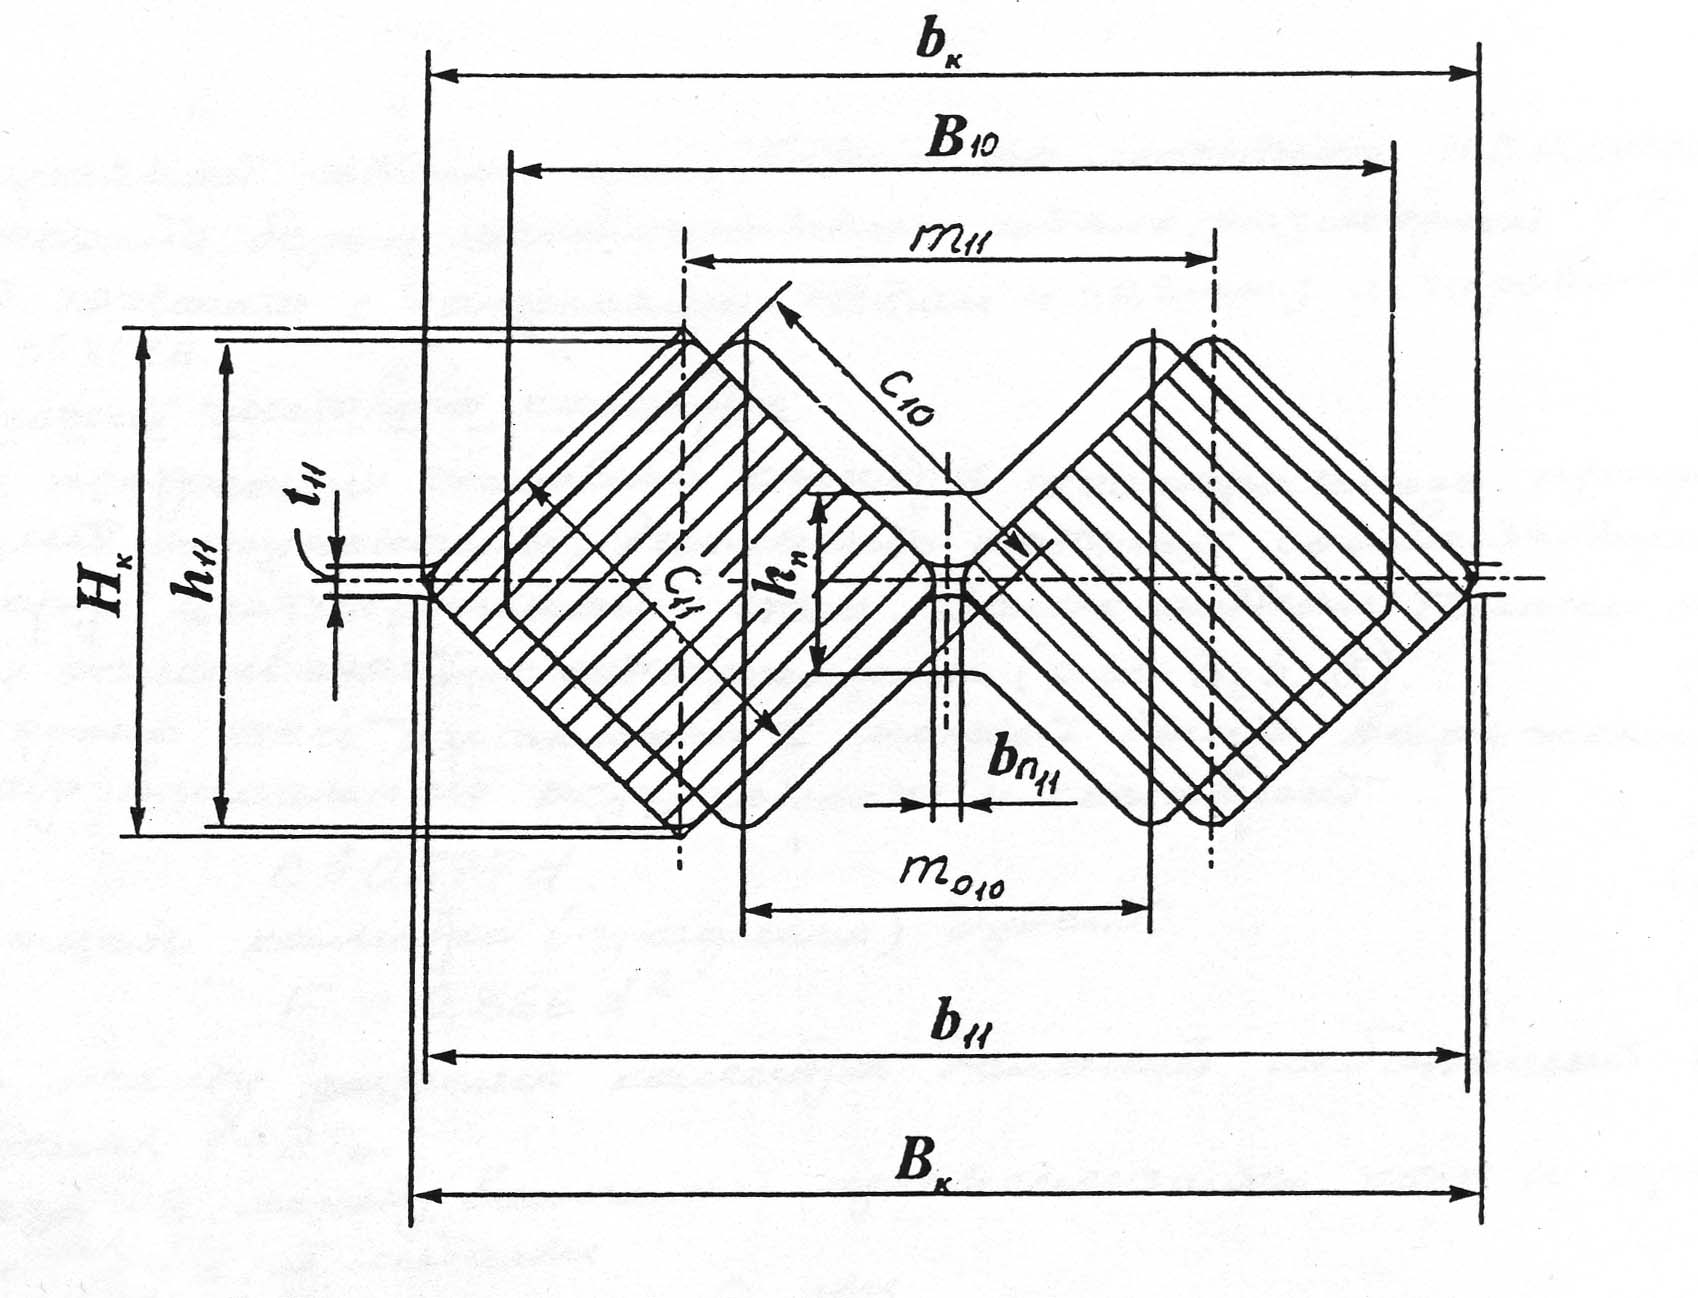
Рис.17. Построение и общий вид сдвоенного диагонального квадратного калибра, производящего прокатку-разделение.
Продольное разделение многониточного раската контролируемым разрывом осуществляется путем создания в зоне перемычки растягивающих напряжений под действием осевых сил со стороны боковых поверхностей гребней двухручьевых калибров, внедряемых в металл как это может быть показано на рис.18.
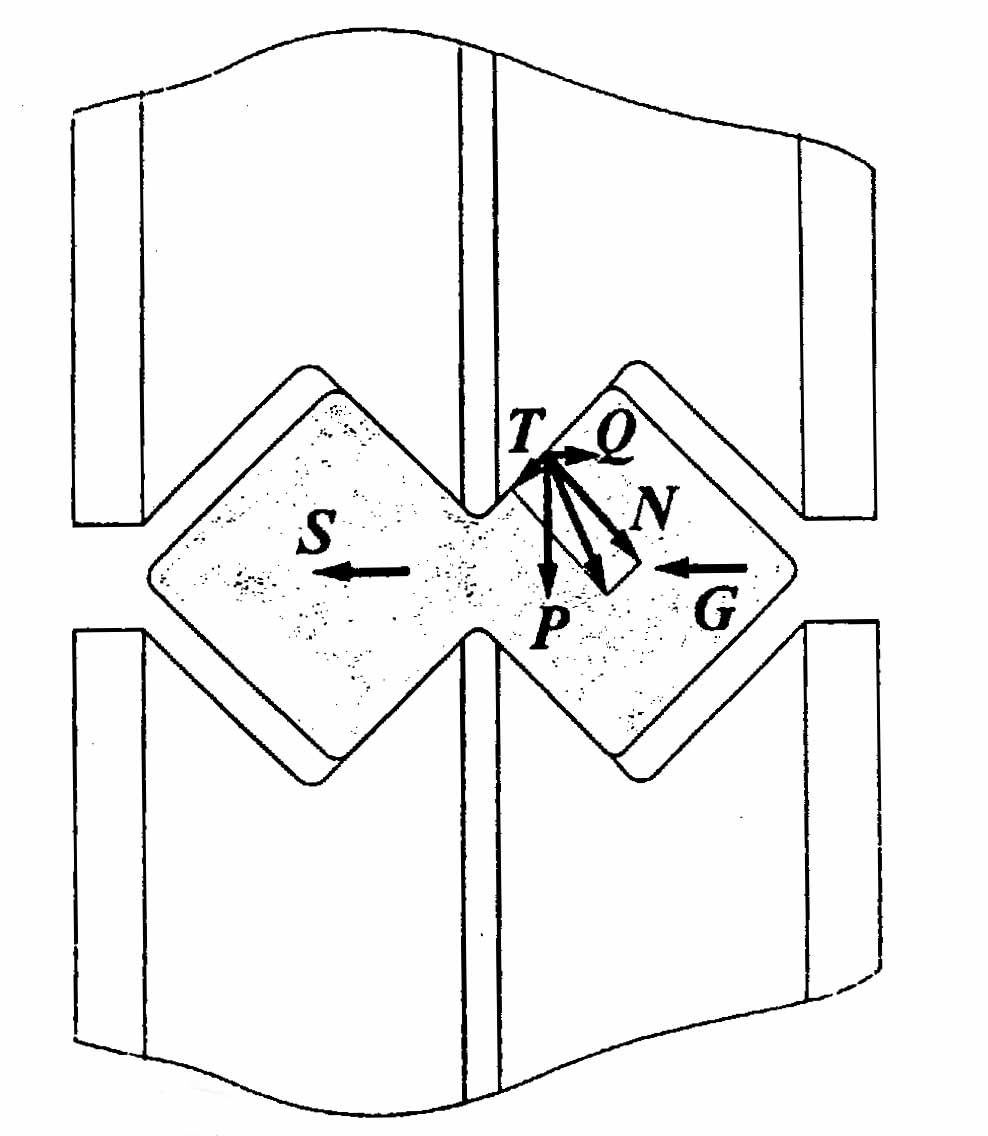
Рис.18. Схема силового взаимодействия валка и раската при контролируемом разрыве.
В момент захвата за счет смятия поверхности раската внутренними боковыми гранями ручьев калибра возникает нормальная сила N и сила трения T. Равнодействующую этих сил можно разложить на поперечную Q и вертикальную P составляющие. Под действием силы P осуществляется обжатие металла валками, сила Q способствует растяжению перемычки в поперечном направлении и вызывает появление силы сопротивления растяжения перемычки S и силы сопротивления пластическому изгибу крайней заготовки в сторону разъема калибра G.
Путем
измерения
толщины перемычки
задаваемого
раската -
 и зазора между
гребнями валков
– t разделяющего
калибра (см.
рис.17) можно менять
радиус кривизны
передних концов
разделенных
профилей на
выходе из валков
и на условия
разделения
раската. Отсутствие
в месте разделения
профилей шейки
разрыва перемычки
позволяет
получить качественную
поверхность
готового профиля
при минимальном
числе последующих
проходов с
обжатием мест
разделения.
В связи с этим
способ продольного
разделения
раската контролируемым
разрывом рекомендован
[12] к использованию
в чистовых
клетях прокатных
станов.
Исследования
[12] продольного
разделения
двухниточного
раската контролируемым
разрывом показали,
что толщина
перемычки
задаваемого
в разделительную
клеть раската
должна быть
равнв 0.5ч0.55 стороны
квадрата
 .
Исследование
[1] величины зазора
между гребнями
валков
 влияет на изменение
кривизны передних
концов разделенных
квадратных
профилей при
выходе из валков.
Так, прямолинейность
выхода получаласть
при зазоре
=16мм
равном толщине
перемычки, то
выбираем
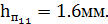
Из
практики расчета
калибровок
при прокатке-разделении
квадратных
профилей [12],
коэффициент
обжатия сторон
квадратного
профиля
 принимают
в пределах
1.10-1.15. И тогда, из
выражения
 (выбирая
 )
определим
сторону квадрата
в 10-м калибре
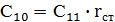 =19.2∙1.125=21.6
мм. (29)
Площадь
разделительного
сдвоенного
калибра 11-й клети
равна фактически
удвоенной
площади расчетного
диагонального
квадрата
 .
И тогда
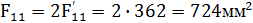 (30)
Расстояние
между осями
ручьев в калибре
11-й клети -
 ,
определяется
как
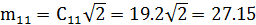 мм
(31)
Длина перемычки между ручьями в этом калибре определяется как
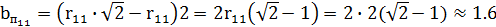 мм
(32)
Как было указано выше толщина перемычки в 10-й клети может быть определена как
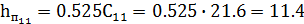 мм
(33)
Длину
перемычки в
калибре 10-й клети
рекомендуется
брать около
2мм, т.е.
 .
Для проверки на захват поступающего в калибр 12-й клети раската, необходимо провести расчет абсолютного обжатия в этом калибре и сравнить с допускаемыми данными.
При входе квадратного профиля в овальный калибр абсолютные обжатия по середине и краям профиля будут разными и определяются геметрически наложением сечения квадратного профиля на овальный калибр и будут по середине калибра
∆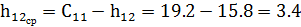 мм
(34)
Обжатия
по крайним
точкам квадрата
в овальном
калибре на
основании
геометрических
преобразований
ориентировочно
будут ∆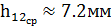 .
Как видно, эти абсолютные обжатия меньше чем абсолютные обжатия в 13-м калибре и, следовательно, при одинаковом номинальном диаметре валков и том же материале проверка на допустимые условия захвата не требуется.
С учетом изложенного, построение и общий вид подготовительного калибра в 10-й клети (перед прокаткой-разделением) может быть представлен на рис.19.
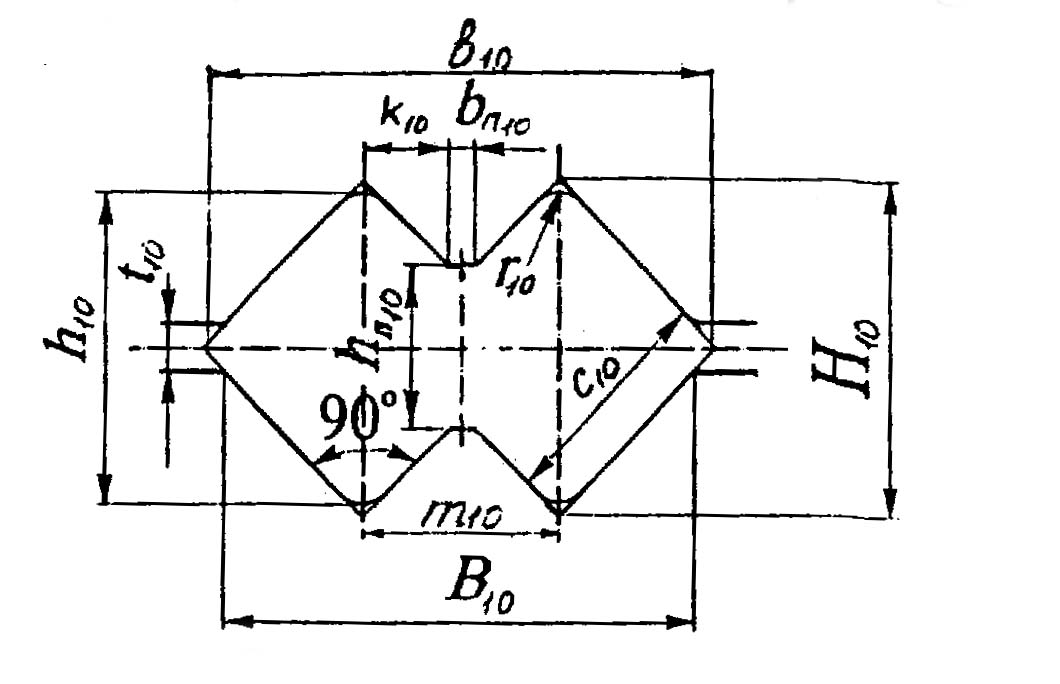
Рис.19. Построение и общий вид подготовительного калибра в 10-й клети стана.
Некоторые
размеры калибра
можно определить
следующим
образом: принимаем
на основании
существующих
калибровок
при прокатке-разделении
длину перемычки
 ;
радиус закругления вершины квадратного калибра в этой клети
 =3мм.
Величина
 может
быть определена
согласно рис.17
по формуле
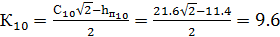 мм
(35)
Высота раската, выходящая из калибра 10-й клети
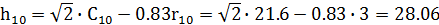 мм
(36)
Расстояние
между осями
ручьев в калибре
10-й клети -
 ,
определяется
как
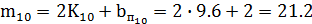 мм
(37)
Величина
зазора по буртам
калибра в 10-й
клети принимается
 мм.
Площадь раската, выходящая из калибра 10-й клети, может быть определена согласно рис.17, как
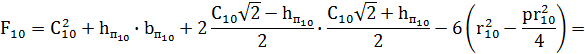
=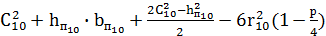 (38)
Подставляя значения указанных параметров получим
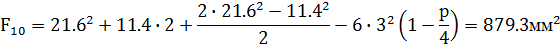
Площадь не разделенного раската в калибре 11-й клети равна удвоенной площади диагонального квадратного раската, т.е.
И тогда, коэффициент вытяжки в калибре 11-й клети определяется как
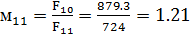 (39)
Теоретическая ширина раската, выходящая из 11-й клети
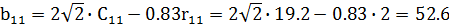 мм
(40)
Теоретическая
ширина раската,
выходящая из
10-й клети (при
радиусе закругления
у бурта
 =5)
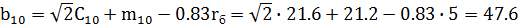 мм
(41)
Для проверки на захват поступающего в калибр 11-й клети раската, необходимо провести расчет абсолютного обжатия в характерных точках калибра и сравнить с допускаемыми данными.
Так, величина абсолютного обжатия в районе перемычки двухниточного раската будет
∆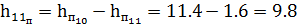 мм,
(42)
а в районе разрыва осей ручьев составит
∆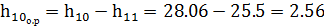 мм
(43)
легированный сталь прокат литейный модуль
Итак, как видно, здесь требует проверки на условие захвата район перемычки раската.
Угол захвата в районе перемычки при прокатке в калибре 11-й клети может быть определен как
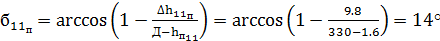 ,
(44)
где: Д –номинальный диаметр валков в 11-й клети (Д = 33мм).
Допускаемый угол захвата в этом калибре можно определить по методике М.С. Мутьева и П.Л. Клименко [14], для этого необходима скорость прокатки в этой клети, которая будет
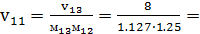 5.67м/с,
(45)
и тогда максимальный допускаемый угол захвата определяется по формуле (t = 980℃)
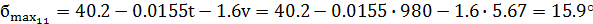 (46)
Поскольку
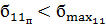 ,
условия захвата
в 11-м разделительном
калибре выполняются.
Калибр в 9-ой клети промежуточной группы клетей, расположен в вертикальных валках и может в большой степени напоминатьдиагональный квадратный калибр, но имеет свои особенности. Он предназначен для прокатки ромбического раската и в районе разъема имеет более стесненную форму чем обычный диагональный калибр. Прокатака в этом калибре предусматривает деформационную проработку будущих боковых горизонтальных частей двухниточного проката, который будет подвергаться прокатке-разделению. С учетом изложенного построение и общий вид этого подготовительного калибра в 9-клети может быть представлен на рис.20.
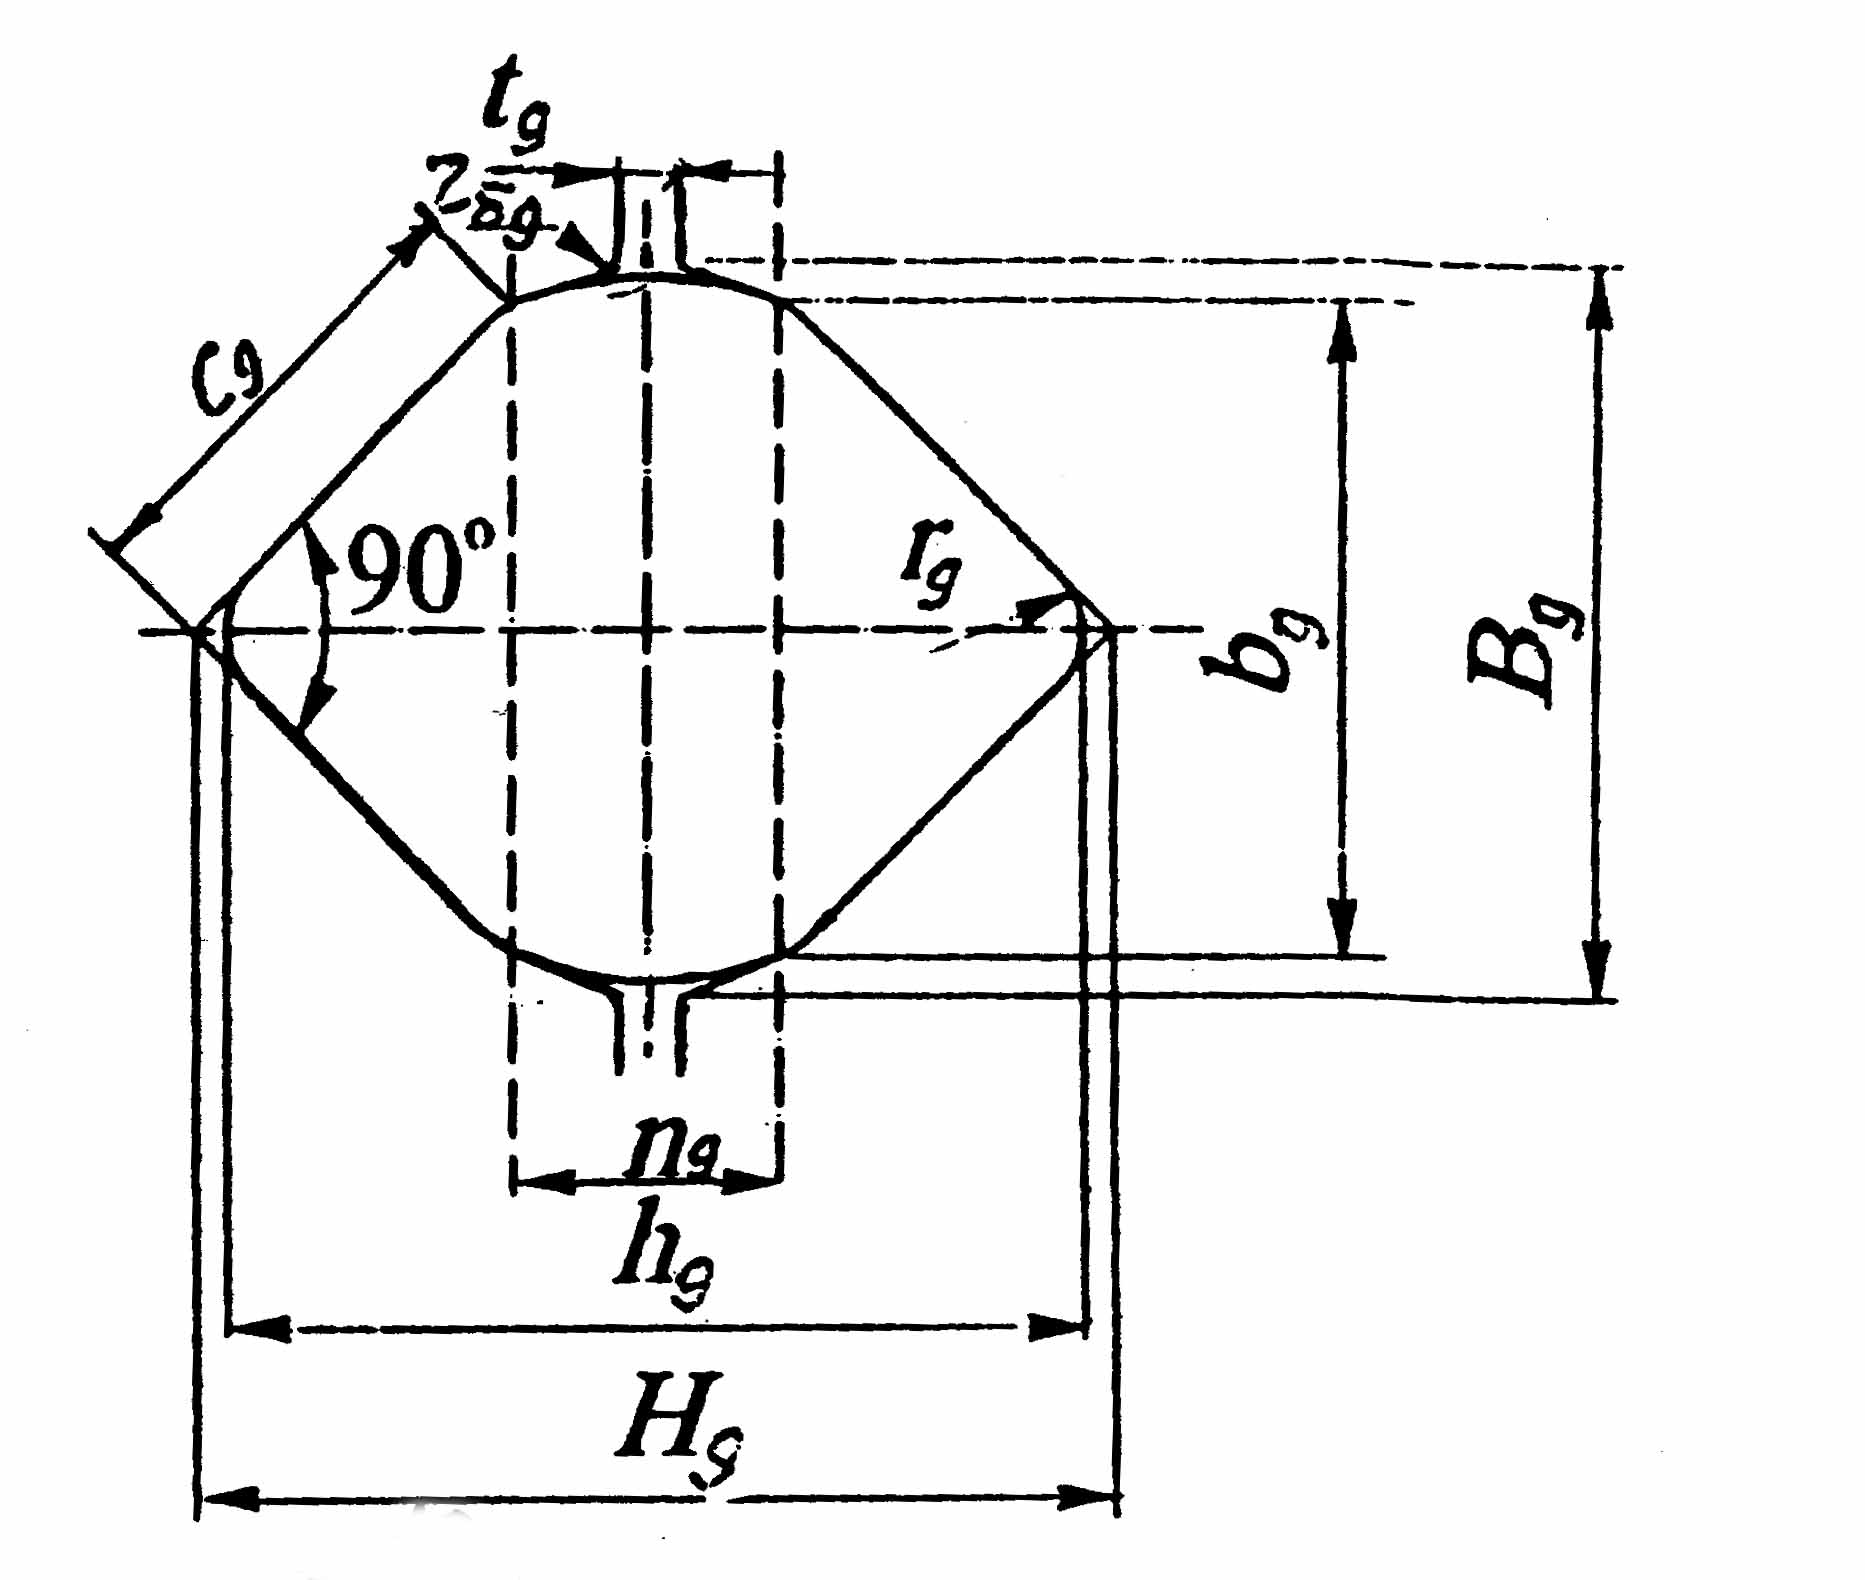
Рис.20. Построение и общий вид подготовительного калибра в 9-й клети стана.
Для определения ряда параметров калибра используем некоторые эмперические зависимости, полученные в аналогичных калибровках при прокатке-разделении [12].
Так,
сторона квадрата
 как и для 10-го
калибра может
быть определена
как
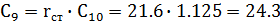 мм
(47)
Величина
 ,
представляющую
среднюю часть
калибра рекомендуется
брать как 40% от
диагональной
части калибра.
И тогда,
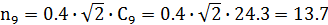 мм
(48)
Уклон буртов в средней части калибра на основании практических данных берем в пределах 25%, это позволяет получить максимальную ширину раската.
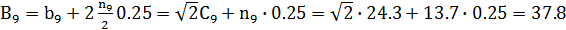 мм
(49)
Ширина диагональной квадратной части калибра будет
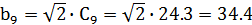 мм
(50)
На
основании
практических
данных калибровок
по прокатке-разделению
[12] принимаем
радиусы закруглений
у вершин калибров
и у буртов
одинаковыми
и равными 5мм,
т.е.
 мм.
Толщина калибра 9-й клети будет
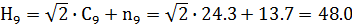 мм.
(51)
Толщина раската, выходящего из калибра 9-й клети
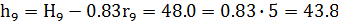 мм.
(52)
Также
на основании
практических
данных [1] величину
зазора по буртам
калибра принимаем
5мм, т.е.
 мм.
Площадь раската, выходящего из 9-й клети может быть определена как
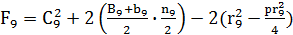 ,
(53)
и тогда, подставляя значения указанных параметров, получим
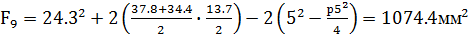
Коэффициент вытяжки в калибре 10- клети определяется как
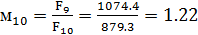 .
(54)
Для проверки на захват, поступающего в калибр 10-й клети раската, необходимо провести расчет абсолютного обжатия в этой клети.
Так как формы калибров 9-й и 10-й клети сильно различаются по конфигурации, то заменем их площадь приведенной (прямоугольной формы), где ширина полосы будет равна ширине раската, а толщина приведенной полосы может определена
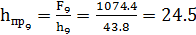 мм
(55)
и
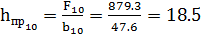 мм
(56)
Приведенная величина абсолютного обжатия будет
∆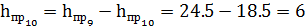 мм
(57)
Приведенная величина угла захвата в калибре 10-й клети будет
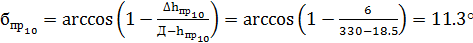 (58)
Как видно приведенный угол захвата значительно меньше ранее подсчитанных максимальных значений для подобных условий и, следовательно, условие захвата должно выполняться.
Наиболее целесообразной формой калибра 8-клети является ромбический калибр, расположенный в горизонтальных валках. Построение и общий вид этого калибра представлено на рис.21.
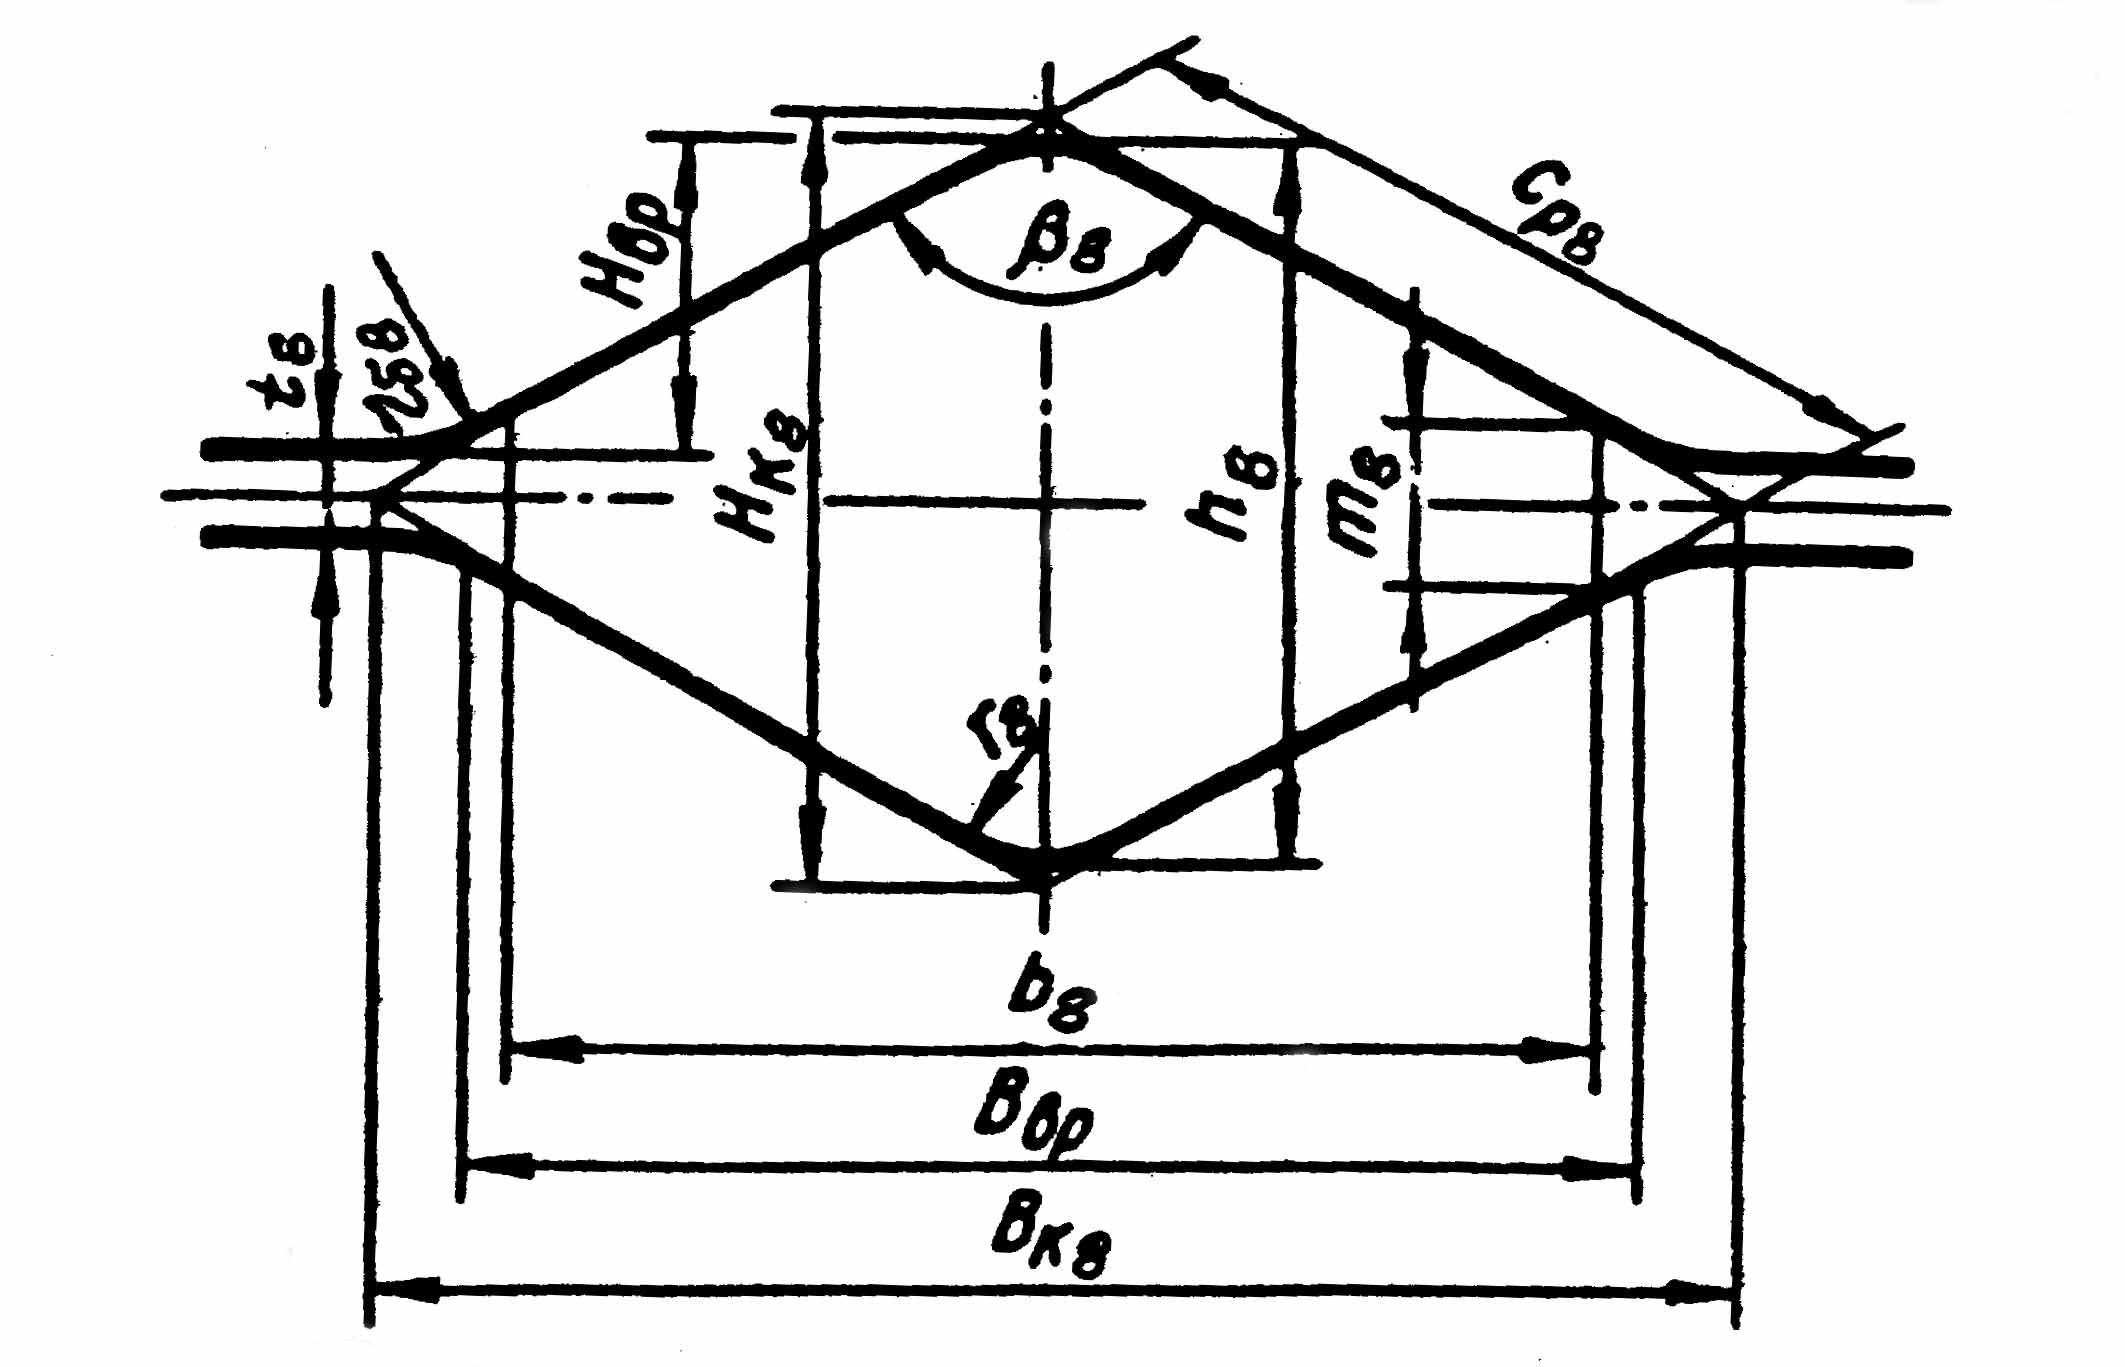
Рис.21. Построение и общий вид подготовительного ромбического калибра в 8-й клети стана.
Размеры
 и
 ромбического
калибра определяют
в процессе
расчета калибровки
с учетом заданной
величины коэффициента
вытяжки в калибре,
правильного
заполнения
калибра, а также
с учетом получения
размеров сечения,
удовлетворяющих
условиям прокатки
в следующем
калибре.
На
практике используются
ромбические
калибры, характеризующиеся
величиной
 .
Для предотвращения образования в зазорах калибра «лампасов» рекомендуется принимать степень заполнения калибров
д
=
 .
(59)
Определяем максимально допустимый угол захвата в этом калибре по формуле М.С.Мутьева и П.Л.Клименко [14], если v=3.9м/с; t=990℃ и валки стальные по формуле [14], при v=2-4м/с
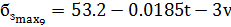 ,
(60)
И тогда
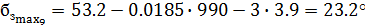
и тогда величина максимального абсолютного обжатия будет
(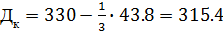 мм)
∆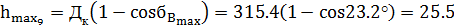 мм
(61)
При прокатке ромбической заготовки в квадратном калибре (условно можно считать прокатку ромбического раската в 9-м калибре). Сторона приведенного квадрата может быть определена как
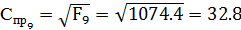 мм
(62)
Возможная ширина раската, выходящая