Технологический процесс изготовления червяка
Аннотация
УДК 621.91.002(075)
Технологический процесс изготовления червяка. Дипломный проект Головатюк Е.А. – Тольятти, ТГУ, 2007.
В проекте рассмотрены вопросы совершенствования технологического процесса изготовления матрицы нижней черновой.
Предложен способ получения заготовки методом штамповки на КГШП по результатам экономического анализа. Разработан технологический маршрут изготовления детали для среднесерийного производства. Рассчитаны припуски на мех. обработку. На зубофрезерной операции на основе проведенных патентных исследований оптимизирована конструкция фрезы, благодаря чему повысилось качество обрабатываемой поверхности. Показаны наладки на фрезерно-центровальную и токарную операции. Рассчитаны и спроектировано станочное приспособление, контрольное приспособление. Спроектирован участок обработки детали и рассчитаны коэффициенты загрузки применяемого оборудования. Соблюдены безопасность и экологичность проекта. Внедрение предлагаемых мероприятий по совершенствованию техпроцесса позволит получить годовой экономический эффект в размере 122 тыс.руб.
Проект состоит из пояснительной записки, включающей в себя 139с., 18 рис., 28 табл.. Графическая часть содержит 10 листов чертежей формата А1.
Введение
Цель дипломного проектирования по технологии машиностроения - научится правильно применять теоретические знания, полученные в процессе учебы, использовать свой практический опыт работы на машиностроительных предприятиях для решения профессиональных технологических и конструкторских задач.
Целью данного проекта является снижение трудоемкости изготовления червяка путем разработки прогрессивного технологического процесса, базирующегося на современных достижениях в области станкостроения, инструментального производства.
Для достижения цели решаются следующие задачи:
1. Расширение, углубление, систематизация и закрепление теоретических знаний, и применение их для проектирования прогрессивных технологических процессов изготовления деталей, включая проектирование средств технологического оснащения.
2. Развитие и закрепление навыков ведения самостоятельной творческой инженерной работы.
3. Овладение методикой теоретических исследований технологических процессов механосборочного производства.
В дипломном проекте должна отображаться экономия затрат труда, материала, энергии. Решение этих вопросов возможно на основе наиболее полного использования возможностей прогрессивного технологического оборудования и оснастки.
1.СОТОЯНИЕ ВОПРОСА. АНАЛИЗ ИСХОДНЫХ ДАННЫХ.
1.1 Служебное назначение детали
Данный червяк применяется в подъемно-транспортных машинах, при передачи движения между перекрещивающимися взаимноперпендикулярными валами. Его применение обусловлено необходимостью снижения скорости и дальнейшей передачи движения, посредством цилиндрического зубчатого зацепления на сопряженную шестерню.
Одним из способов избежать поломок является верный выбор материала заготовки и изменения состояния структуры путем термических и химико-термических обработок, которые придадут материалу особенные и необходимые свойства.
Остановим свой выбор на конструкционной легированной улучшаемой стали 40Х, которая применяется для нагруженных деталей, в которых необходимо иметь высокую твердость поверхностного слоя и достаточно прочную сердцевину. В деталях из легированных сталях сердцевина после термообработки прочная в связи с образованием в ней бейнита или низкоуглеродистого мартенсита (HRC 37…42).
Состав стали представим в таблице 1.1 .
Таблица 1.1
Состав стали 40Х
| С | Si | Mg | Cr | Ni | Mo | Al | Ti | V | P | S |
| не более | ||||||||||
| 0,4 | - | 0,50-0,70 | 0,80-1,10 | - | - | - | - | - | 0,035 | 0,035 |
На рис. 1.1 представлен эскиз детали, а в таблице 1.2 классификация ее поверхностей.
Эскиз детали
Рис. 1.1
Таблица 1.2
Классификация поверхностей детали
| Вид поверхностей | Номер поверхностей |
| Исполнительные | 9,11,43,44 |
| ОКБ | 6,33,18,35 |
| ВКБ | 2,31,30,29,3,4,5,18,19,20,39,27 |
| Свободные | Остальные |
1.2 Технологичность конструкции детали
Анализ чертежа червяка показал, что все разрезы и выносные элементы, совершенно четко и однозначно объясняют ее конфигурацию и возможные способы получения заготовки; чертеж содержит все необходимые сведения о материале детали, термической обработке, массе детали; деталь не имеет каких-либо труднодоступных поверхностей, все поверхности доступны для обработки и ремонта; на многих операциях возможно применение широкоуниверсального оборудования, а также универсального инструмента, так как даже с его помощью можно добиться заданных конструктором параметров; возможен свободный доступ инструмента к обрабатываемым поверхностям; отсутствие глухих отверстий; деталь не является достаточно жесткой, поэтому при обработке необходимо использовать люнет; на чертеже проставлены все необходимые требования для изготовления червяка. Все выше перечисленное позволяет сделать вывод, что деталь является достаточно технологичной.
1.3 Задачи проекта
Основной задачей проекта является получение экономического эффекта от модернизации технологического процесса изготовления детали.
В данном проекте для достижения экономического эффекта предлагается применить следующие меры:
Спроектировать заготовку с максимальным коэффициентом использования материала и с минимальной себестоимостью.
Разработать технологический процесс изготовления червяка с использованием новейших достижений науки и техники, отвечающий требованиям технологичности (экономичности, точности, качества и т.д.).
2. ВЫБОР СТРАТЕГИИ И ВЫБОР ПРОИЗВОДСТВА
В соответствии с заданной программой выпуска 1000 деталей в год и массой детали 9,1 кг выбираем серийный тип производства [1].
Для серийного типа производства характерны следующие показатели технологического процесса:
Форма организации технологического процесса – переменно-постоянная;
Повторяемость выпуска – периодическое повторение партии;
Вид технологического процесса – единичный;
Заготовка – отливка, штамповка, прокат;
Оборудование – универсальное, частично-специализированное;
Загрузка оборудования – периодическая смена деталей на станках;
Расстановка оборудования на участке – по ходу технологического процесса;
Оснастка – универсальная и специальная;
Исходя из вышеперечисленного, стратегией проекта будем считать получение экономического эффекта путем уменьшения штучного времени, предположительно на заготовительной операции, введением нового способа получения заготовки; применением модернизированного оборудования.
3. ВЫБОР И ПРОЕКТИРОВАНИЕ ЗАГОТОВКИ
3.1 Выбор вида и методов получения заготовки [2]
3.1.1.Заготовку в базовом варианте техпроцесса получали из пруткового проката Ж85 мм.
Размеры заготовки d x L : Ж85 х 600
Масса заготовки из пруткового проката:
 ,кг (3.1)
где r - плотность материала;
V – объем прутка;
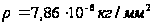
 ,мм3 (3.2)
где R – радиус прутка;
L – длина заготовки;
mз = 7,86 Ч 10-6 Ч 3,14 Ч 42,52 Ч 600= 26,76 кг
коэффициент полезного использования материала:
 (3.3)
где,
 -
масса детали;
 -
масса заготовки;
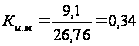
3.1.2 Заготовку в проектном варианте техпроцесса предложено изготовить методом пластического деформирования – штамповка на прессе с выталкивателем.
Для обоснования проведем ряд расчетов.
а) параметры облойной канавки:
толщина полека для облоя:
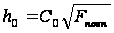 ,мм (3.4)
где
 -
коэффициент
равный 0,015;
 -
площадь поковки
в плане.
 =48,8Ч222,4+67,4Ч81,2+88,2Ч117,4+64,4Ч54,6+83,4Ч31,2+67,4Ч26,2+48,8Ч63,6=37668,56
мм
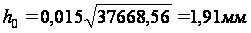
другие значения
облойной канавки
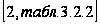


б) припуски
на обработку
 ,
действительные
размеры на
заготовку с
назначенными
допусками по
ГОСТ 75.05-89.
Таблица 3.1
Припуски и отклонения на обработку
| Номинальный размер детали | Припуск | Размер заготовки | Верхнее отклонение |
Нижнее отклонение |
| 1 | 2 | 3 | 4 | 5 |
| Ж41 | 3,9 | Ж48,8 | 1,7 | -0,8 |
| 222 | 3,9 | 222,4 | 2,0 | -1,2 |
| Ж60 | 3,7 | Ж67,4 | 1,8 | -1,0 |
| Ж80 | 4,1 | Ж88,2 | 1,8 | -1,0 |
| 110 | 3,7 | 117,4 | 1,8 | -1,0 |
| Ж57 | 3,7 | Ж64,4 | 1,8 | -1,0 |
| 62 | 3,7 | 54,6 | 1,8 | -1,0 |
| Ж76 | 3,7 | Ж83,4 | 1,8 | -1,0 |
| 24 | 3,5 | 31,2 | 1,7 | -0,8 |
| Ж60 | 3,7 | Ж67,4 | 1,8 | -1,0 |
| 26 | 3,7 | 26,2 | 1,7 | -0,8 |
| Ж41 | 3,9 | Ж48,8 | 1,7 | -0,8 |
| 63 | 3,7 | 63,6 | 1,8 | -1,0 |
| 588 | 4,3 | 596,6 | 2,5 | -2,0 |
в) Определение размеров исходной заготовки.
Объем исходной заготовки:
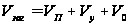 ,мм3 (3.5)
где
 - объем поковки,
рассчитываемый
по номинальным,
горизонтальным
и вертикальным
размерам чертежа
поковки плюс
половина
положительного
допуска;
 - объем удара
равный 0,5%
 ;
 - объем облоя
при штамповке;
= 3,14
Ч(48,82Ч222,4+67,42Ч81,2+88,22Ч117,4+64,42Ч54,6+83,42Ч31,2+67,42Ч26,2+
+48,82Ч63,6)/4=1654028,5 мм3
= 0,005 Ч
1654028,5 = 8270,14 мм3
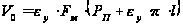 ,мм3 (3.6)
где
 -
коэффициент,
учитывающий
изменение
фактической
площади сечения
получаемого
облоя по сравнению
с площадью
сечения мостика
 ;
 -
площадь поперечного
сечения мостика;
 - периметр
поковки;
 - длина мостика
облойной канавки.
= 1,5 Ч 1,91 Ч
6 (1407,6+1,5Ч3,14Ч6)
=24682,7 мм3
Vзаг = 1654028,5 +8270,14 +24682,7 = 1686981,3 мм3
г) Масса исходной заготовки и коэффициент использования материала.
mз = 7,86 Ч 10-6 Ч 1686981,3 = 13,26 кг
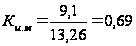
3.2 Экономическое обоснование выбора заготовки
Годовая программа выпуска деталей – 1000 шт.
Себестоимость детали:
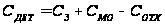 ,руб (3.7)
где  -
стоимость
заготовки, руб;
 -
стоимость
механической
обработки, руб;
 - стоимость
отходов, руб;
Для заготовки, полученной из проката:
 ,руб (3.8)
Для заготовки, полученной штамповкой:
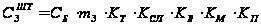 ,руб (3.9)
где
 -
базовая стоимость
кг заготовки;
 -
масса заготовки,
кг;
 -
коэффициент
точности;
 -
коэффициент
сложности;
 -
коэффициент
массы;
 -
коэффициент
материала;
 -
коэффициент
серийности,
Для заготовки, полученной из проката:
=18,45
руб/кг
=26,76
кг
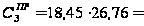 493,7руб/шт
Для заготовки, полученной штамповкой:
=43,16
руб/кг
=13,26
кг
=1,0

=0,87
=0,8
=1,13
=
1,0
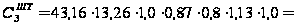 450,1руб/шт
Определим затраты на механическую обработку:
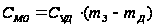 ,руб (3.10)
где
 -
удельные затраты
на снятие 1 кг
стружки, руб.
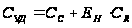 ,руб (3.11)
где
 =
0,356 руб/кг - текущие
затраты

 =1,035
руб/кг - капитальные
затраты
 =
0,1 - нормативный
коэффициент
эффективности
капитальных
вложений
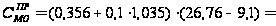 8,11
руб
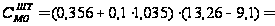 1,91
руб
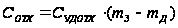 ,руб (3.12)
где,
 -
удельная
себестоимость
1кг отходов,
руб
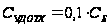 ,руб (3.13)
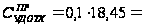 1,845
руб/кг
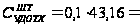 4,316
руб/кг
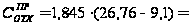 32,58
руб
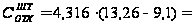 17,96
руб
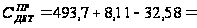 469,23
руб
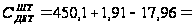 434,05
руб
Экономический эффект:
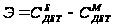 ,руб/шт (3.14)
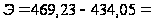 35,18
руб/шт
Проведенные расчеты показывают, что экономически целесообразно в качестве заготовки для червяка использовать заготовки, полученные методом штамповки.
4. ВЫБОР ТЕХНОЛОГИЧЕСКИХ БАЗ. ПЛАН ОБРАБОТКИ
4.1 Разработка технологического маршрута изготовления червяка
При разработке маршрута в серийном производстве придерживались следующих правил:
1.Технологические операции разрабатывали по принципу концентрации технологических переходов, т.е. как можно больше поверхностей обрабатывать с одного установа заготовки.
2.Отдавали предпочтение многопозиционным, многорезцовым станкам, станкам с ЧПУ.
3.Старались шире применять режущий инструмент со сменными многогранными пластинами (СМП). Для цельного инструмента (сверл и др.) рекомендуем быстрорежущую сталь Р6М5.
4.Станочные приспособления со сменными установочными элементами и механизированными зажимными устройствами.
Технологический маршрут обработки червяка представлен в таблице 4.1.
Таблица 4.1
Технологический маршрут изготовления червяка
| № операции |
Наименование операции |
Оборудование (тип, модель) |
Содержание операции |
| 1 | 2 | 3 | 4 |
| 05 |
Заготовительная (штамповка) |
КГШП | Штамповать заготовку |
| 10 | Фрезерно-центровальная | Фрезерно-центровальный МР-71М | Фрезеровать торцы 1,21; сверлить центровочные отверстия 23,37; |
| 15 |
Токарная |
Токарно –винторезный 16К20Ф3 |
Точить поверхности 7,8,32 под люнет |
| 20 |
Токарная черновая |
Токарно –винторезный 16К20Ф3 |
Точить поверхности 8,10,12-19,30,28,39,35 |
| 25 |
Токарная черновая |
Токарно –винторезный 16К20Ф3 |
Точить поверхности 3,4,6,30,25,27,33 |
| 30 |
Токарная чистовая |
Токарно –винторезный 16К20Ф3 |
Точить поверхности 8,10,12,13,14,15,16,17,30,18,19,20, 22,39,35,40,36,31,29,28 |
| 35 |
Токарная чистовая |
Токарно –винторезный 16К20Ф3 |
Точить поверхности 2-6, 30,38,24,26,34,25,27, 33,41,42,31,29 |
| 40 |
Червячно- фрезерная |
Червячно- фрезерный 5370 (КУ-28) |
Нарезать червяк, получая поверхности 9,11 |
45 |
Зубофрезерная |
Зубофрезерный 5К301П |
Нарезать шестерню, получая поверхности 43,44 |
| 50 |
Шлифовальная предваритель- ная |
Круглошлифо- вальный 3У131М |
Шлифовать поверхности 20,19,39,18,35,30,15,10 |
| 55 |
Шлифовальная предваритель- ная |
Круглошлифо- вальный 3У131М |
Шлифовать поверхности 3,4,5,27,6,33,30 |
60 |
Токарная |
Токарно –винторезный 16К20Ф3 |
Нарезать резьбу 2 |
| 65 | Закалка | Калить 37…42 HRC | |
| 70 |
Центрошли- фовальная |
Центрошли- фовальный МВ119 |
Шлифовать центровые отверстия 23,37 |
| 75 |
Шлифовальная окончательная |
Круглошлифо- вальный 3У131М |
Шлифовать поверхности 20,19,18,10 |
| 80 |
Шлифовальная окончательная |
Круглошлифо- вальный 3У131М |
Шлифовать поверхности 3,4,5,6 |
| 85 |
Червячно- шлифовальная |
Червячношлифо- вальный 5К881 |
Шлифовать поверхности 9,11 |
| 90 | Зубошлифоваль-ная |
Зубошлифо- вальный 5В830 |
Шлифовать поверхности 43,44 |
| 95 | Моечная | ||
| 100 | Контрольная | Контролировать точность |
4.2 Выбор технологических баз
Теоретическая схема базирования выбирается в зависимости от типа детали. Для нашего случая тип детали - вал. Выбирается двойная направляющая база, которая лишает заготовку четырёх степеней свободы и опорная база - упор, лишающий заготовку ещё одной степени свободы. Для обоснования выбранных баз составим таблицу, в которой покажем по операциям, какие базы используются на операциях.
Таблица 4.2
Технологические базы
| № операции |
№ опорных точек |
Наименование базы |
Характер проявления |
Реализация | № обрабатываемых поверхностей |
Операционные размеры |
Единство баз | Постоянство баз | ||
| явная | скрытая | естественная | искусственная | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
| 10 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + + |
110 2110 2310 3710 |
А10 Ц10 2У10 С10 2Ф10 TЦ10 Х10 |
+ | ||
| 15 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
715 815 3215 |
2Ш15 Ч15 Ц15 |
+ | + |
| 20 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
820 1020 1220 1320 1420 1520 1620 1720 1820 1920 3020 2820 3920 3520 |
Ц20 Ш20 Д20 Щ20 Ю20 Я20 D20 2Л20 2М20 2Н20 2F20 2П20 2P20 2G20 |
+ |
|
| 25 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
325 425 625 3025 2525 2725 3325 |
Q25 N25 R25 2K25 2И25 2I25 2J25 |
+ | |
| 30 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
830 1030 1230 1330 1430 1530 1630 1730 1830 1930 2030 3030 2830 3930 3530 2230 4030 3630 3130 2930 |
Ц30 Ш30 Д30 Щ30 Ю30 Я30 D30 W30 Y30 Ы30 2Л30 2М30 2Н30 2F30 2П30 2P30 2G30 2S30 2Z30 |
+ | |
| 35 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
235 335 435 535 635 3035 3835 2435 2635 3635 2535 2735 3335 4135 4235 3135 2935 |
Q35 N35 Э35 U35 б35 в35 Y35 Ы35 2K35 2И35 2I35 2J35 2Z35 2S35 2ч35 |
+ | |
| 40 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
945 1045 1145 |
г45 е45 2ц45 2д45 |
+ | + |
| 45 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
4350 4450 |
Щ50 л50 2з50 2й50 |
+ | + |
| 50 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
2055 1955 3955 1855 3555 3055 1555 1055 |
м55 D55 2Л55 2H55 2Р55 2П55 2G55 |
+ | + |
| 55 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
360 460 560 2760 660 3360 3060 |
Q60 р60 2K60 2И60 2I60 2J60 |
+ | + |
| 60 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
240 |
б40 2J40 |
+ | + |
| 70 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + + |
2370 3770 |
X70 Б70 |
+ | ||
| 75 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
2075 1975 1875 1075 |
м75 D75 2Л75 2Р75 2G75 |
+ | + |
| 80 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
380 480 580 680 |
R80 2И80 2I80 2J80 |
+ | + |
| 85 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
985 1085 1185 |
г85 Е85 2д85 |
+ | + |
| 90 |
1-4 5 6 |
ДН О О |
+ + |
+ |
+ + |
+ |
4390 4490 |
Щ90 л90 2й90 |
+ | + |
Примечание: в таблице 4.2 двойная направляющая база обозначается буквами ДН, опорная – О.
В качестве черновых технологических баз на первой операции ТП выбираем поверхность 7,8 т.к. для обеспечения точности диаметральных размеров и взаимного расположения цилиндрических поверхностей поверхность 7 подходит лучше всех благодаря своим линейным размерам, обеспечивая устойчивое положение заготовки в приспособлении.
Чистовыми базами на токарной операции 15 служат:
- скрытая технологическая база – ось пов.(45), реализуемая при установке заготовки в поводковое устройство;
- явная база – торец 1, реализуемая при его контакте с установочным элементом приспособления.
Условные обозначения принятых черновых и чистовых технологических баз в теоретических схемах базирования на различных операциях ТП изготовления червяка приведены в плане изготовления.
4.3 Назначение операционных технических требований
Допуски на размеры заготовки, полученной штамповкой, определяем по ГОСТ 7505-89.
Операционный допуск на диаметральные размеры при обработке замкнутой поверхности принимаем равным статистической погрешности обработки [3]:
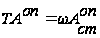 (4.1)
где
 -
статическая
погрешность
обработки.
Для этого в зависимости от типа технологического оборудования, на котором выполняется обработка, характера обработки, определяем квалитет точности диаметрального размера и далее величину операционного допуска. Операционные допуски линейных размеров, связывающих незамкнутые поверхности определим руководствуясь следующими правилами:
При назначении операционного допуска на расстояние между измерительной базой и обработанной поверхностью для случая обработки на настроенном станке в состав допуска будем включать пространственные отклонения измерительной базы, а также погрешность базирования, от несовпадения установочной и измерительной баз:
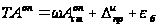 (4.2)
где
 -
пространственные
отклонения;
 - погрешность
базирования.
Операционный допуск на размер между поверхностями, обработанными с одного установа, нужно принимать равным статистической погрешности обработки:
 (4.3)
Величины
для линейных
размеров определим
по данным [4] с
учетом типа
оборудования,
метода координации
инструмента,
величины размера.
Величины
пространственных
отклонений
измерительной
базы
определим по
данным [4].
Технологические допуски формы и взаимного расположения обрабатываемых поверхностей возьмем из [5] и укажем в технических требованиях на операцию на чертеже 07.М15. .01.000.
5. ВЫБОР СРЕДСТВ ТЕХНОЛОГИЧЕСКОГО ОСНАЩЕНИЯ
При выборе типа и модели металлорежущих станков будем руководствоваться следующими правилами:
1) Производительность, точность, габариты, мощность станка должны быть минимальными достаточными для того, чтобы обеспечить выполнение требований предъявленных к операции.
2) Станок должен обеспечить максимальную концентрацию переходов на операции в целях уменьшения числа операций, количества оборудования, повышения производительности и точности за счет уменьшения числа перестановок заготовки.
3) В случае недостаточной загрузки станка его технические характеристики должны позволять обрабатывать другие детали, выпускаемые данным цехом, участком.
4) В серийном производстве следует применять преимущественно универсальные станки, револьверные станки, станки с ЧПУ, многоцелевые станки (обрабатывающие центры).
При выборе приспособлений будем руководствоваться следующими правилами:
1) Приспособление должно обеспечивать материализацию теоретической схемы базирования на каждой операции с помощью опорных и установочных элементов.
2) Приспособление должно обеспечивать надежные закрепление заготовки обработке.
3) Приспособление должно быть быстродействующим.
4) Зажим заготовки должен осуществляться, как правило, автоматически.
5) Следует отдавать предпочтение стандартным, нормализованным, универсально-сборным приспособлениям, и только при их отсутствии проектировать специальные приспособления.
При выборе РИ будем руководствоваться следующими правилами:
1) Выбор инструментального материала определяется требованиями, с одной стороны, максимальной стойкости, а с другой минимальной стоимости.
2) Следует отдавать предпочтение стандартным и нормализованным инструментам.
При выборе средств контроля будем руководствоваться следующими правилами:
Точность измерительных инструментов и приспособлений должна быть существенно выше точности измеряемого размера.
В серийном производстве следует применять инструменты общего назначения: штангенциркули, микрометры, длинномеры и т.д, реже – специального назначения.
3) Следует отдавать предпочтение стандартным и нормализованным средствам контроля.
Задача данного раздела – выбрать для каждой операции ТП такие оборудование, приспособление, режущий инструмент (РИ)