Технологический процесс изготовления червяка
Таблица 5.1
Выбор средств технологического оснащения
|
Название операции |
Наименование и модель оборудования | Наименование приспособления | Наименование инструмента | Наименование измерительного средства |
| 1 | 2 | 3 | 4 | 5 |
|
05 Заготовитель-ная |
Штамповка на ГКШП | - | - |
Штангенциркуль ШЦIII-250-0,1 ГОСТ 160-80 Штангенциркуль ШЦIII-1000-0,1 ГОСТ 160-80 |
| 10 Фрезерно-центровальная | Фрезерно-центровальный МР-71М |
Призмы УСП ГОСТ 12195-66, Зажимной меха- низм УСП Упор УСП |
Фреза торцовая Ж100 2214-0153 с пластинами T15К6 ГОСТ 9473-80, Сверло центровочное, тип А 5 Р6М5 ГОСТ 14952-80 |
Штангенциркуль ШЦIII-1000-0,1 ГОСТ 160-80 |
| 15 Токарная |
Токарно –винторезный 16К20Ф3 |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 |
Резец проходной Т15К6 ГОСТ 18879-73, Резец канавочный Т5К10 ГОСТ 18868-73 |
Штангенциркуль ШЦIII-125-0,1 ГОСТ 160-80 |
|
20 Токарная черновая |
Токарно –винторезный 16К20Ф3 |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
Резец проходной Т5К10 ГОСТ 18879-73, Резец канавочный Т5К10 ГОСТ 18874-73 |
Штангенциркуль ШЦIII-250-0,1 ГОСТ 160-80 Штангенциркуль ШЦIII-125-0,1 ГОСТ 160-80 |
25 Токарная черновая |
Токарно –винторезный 16К20Ф3 |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
Резец проходной Т5К10 ГОСТ 18879-73, |
Штангенциркуль ШЦIII-250-0,1 ГОСТ 160-80 Штангенциркуль ШЦIII-125-0,1 ГОСТ 160-80 |
|
30 Токарная чистовая |
Токарно –винторезный 16К20Ф3 |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
Резец проходной Т15К6 ГОСТ 18879-73, Резец канавочный Р6М5 ГОСТ 18874-73 |
Штангенциркуль ШЦIII-125-0,1 ГОСТ 160-80 |
35 Токарная чистовая |
Токарно –винторезный 16К20Ф3 |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
Резец проходной Т15К6 ГОСТ 18879-73, Резец канавочный Р6М5 ГОСТ 18874-73 |
Штангенциркуль ШЦIII-125-0,1 ГОСТ 160-80 |
|
40 Червячно- фрезерная |
Червячно- фрезерный 5370 (КУ-28) |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
Фреза дисковая модульная m=5 Р6М5 ГОСТ 10996-64 |
Зубомер |
|
45 З Зубофрезерная |
Зубофрезерный 5К301П |
Патрон токарный поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
Червячная фреза Ж70 Р6М5 ГОСТ 9324-80 |
Зубомер |
|
50 Шлифовальная предваритель- ная |
Круглошлифо- вальный 3У131М |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
ПП 350x50x76 25А 20H СМ2 7К ГОСТ 2424-83 |
Микрометр первого класса точности ГОСТ 6507-78 |
55 Шлифовальная предваритель- ная |
Круглошлифо- вальный 3У131М |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
ПП 350x50x76 25А 20H СМ2 7К ГОСТ 2424-83 |
Микрометр первого класса точности ГОСТ 6507-78 |
|
60 Токарная |
Токарно –винторезный 16К20Ф3 |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
Резец резьбовой Р6М5 ГОСТ 18867-73 |
Резьбовой калибр |
| 65 Закалка | Печь | - | - | - |
| 70 Центрошлилифовальная |
Центрошли- фовальный МВ119 |
Призмы УСП ГОСТ 12195-66, Зажимной меха- низм УСП Упор УСП |
Центродоводочный шлиф. круг |
Калибр |
75 Шлифовальная окончательная |
Круглошлифо- вальный 3У131М |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
ПП 350x50x76 24А 16H М5 8К ГОСТ 2424-83 |
Микрометр первого класса точности ГОСТ 6507-78 |
|
80 Шлифовальная окончательная |
Круглошлифо- вальный 3У131М |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
ПП 350x50x76 24А 16H М5 8К ГОСТ 2424-83 |
Микрометр первого класса точности ГОСТ 6507-78 |
85 Червячно- шлифовальная |
Червячношлифо- вальный 5К881 |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
2П 250x76x20 б 200 24А 12H СТ1 9К ГОСТ 2424-83 |
Зубомер |
|
90 Зубо- шлифовальная |
Зубошлифо- вальный 5В830 |
Патрон поводковый ГОСТ 2571-71; Центр вращающийся ГОСТ 8742-75 Люнет неподвижный |
Червячный шлиф. круг m=2 25А 16H СМ2 7К ГОСТ 2424-83 |
Зубомер |
6. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКИХ ОПЕРАЦИЙ
Рассчитаем режимы на некоторые операции, а на остальные назначим приблизительно исходя из рассчитанных значений с учетом размеров обрабатываемых поверхностей.
6.1Операция 10 – Фрезерно-центровальная
На данной операции для обработки выбираем фрезерно-центровальный станок МР-71М
1) Фрезерование торцов 1 и 21 (1 проход)
Глубина резания t= 2,3мм;
Подача SZ = 0,1 мм/зуб; [6,c 283,табл. 33]
Скорость резания рассчитывается по эмпирической формуле:
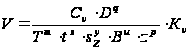 ,м/мин (6.1)
где  =
332 – коэффициент;
[6, с 286, табл. 39]
m = 0,2 – показатель степени; [6, с 286, табл. 39]
х = 0,1 – показатель степени; [6, с 286, табл. 39]
y = 0,4 – показатель степени; [6, с 286, табл. 39]
u = 0,2 - показатель степени; [6, с 286, табл. 39]
p = 0 - показатель степени; [6, с 286, табл. 39]
q = 0,2 - показатель степени. [6, с 286, табл. 39]
Т = 180 мин – период стойкости инструмента;
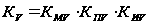
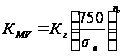 –
коэффициент,
учитывающий
влияние физико-механических
свойств обрабатываемого
материала на
скорость резания.
 =750
МПа – предел
прочности
обрабатываемого
материала;
 =0,95;
[6,c 262,табл. 2]
 =
1,0; [6,c 262,табл.
2]
Тогда
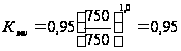 ;
 –
коэффициент,
учитывающий
состояние
поверхности
заготовки.
=
1,0 [6,c 263,табл.
5]
 –
коэффициент,
учитывающий
материал инструмента.
=
1,0 [6,c 263,табл.
6]
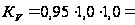 0,95
Подставляя значения в формулу (6.1), получим:
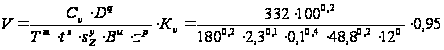 =297,85м/мин
Частота вращения заготовки рассчитывается по формуле:
 ,об (6.2)
где  – скорость
резания;
d – диаметр;
Таким образом,
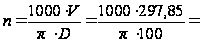 948,08
об/мин
Корректируем
частоту вращения
по паспорту
станка
 =1000
об/мин.
Рассчитываем действительную скорость резания по формуле:
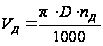 ,м/мин (6.3)
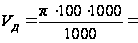 314,16
м/мин.
2) Фрезерование торцов 1 и 21 (2 проход)
Глубина резания t= 2,0мм;
Подача SZ = 0,1 мм/зуб; [6,c 283,табл. 33]
Выбирая необходимые коэффициенты аналогично пункту 1 и подставляя значения в формулу (6.1), получим:
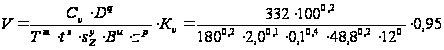 =302,05м/мин
Подставляя полученное значение в формулу (6.2), получим:
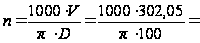 961,45
об/мин
Корректируем
частоту вращения
по паспорту
станка
=1000
об/мин.
Рассчитываем действительную скорость резания по формуле (6.3):
314,16
м/мин.
3) Сверление центровых отверстий 23 и 37
Глубина резания t=2,5мм;
Подача S =0,12 мм/об; [6, с 277, табл. 25]
Скорость резания рассчитывается по эмпирической формуле:
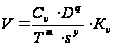 ,м/мин (6.4)
где =
9,8 – коэффициент;
[6, с 278, табл. 28]
m = 0,2 – показатель степени; [6, с 278, табл. 28]
y = 0,5 – показатель степени; [6, с 278, табл. 28]
q = 0,4 - показатель степени; [6, с 278, табл. 28]
Т = 15 мин – период стойкости инструмента; [6, с 279, табл. 30]
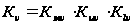
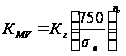 –
коэффициент,
учитывающий
влияние физико-механических
свойств обрабатываемого
материала на
скорость резания.
=750
МПа – предел
прочности
обрабатываемого
материала;
=0,85;
[6,c 262, табл. 2]
=
0,9; [6,c 262, табл.
2]
Тогда
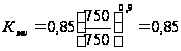 ;
–
коэффициент,
учитывающий
материал инструмента.
=
1,0 [6,c 263, табл.
6]
 –
коэффициент,
учитывающий
глубину обрабатываемого
отверстия.
=
1,0 [6,c 280, табл.
31]
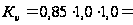 0,85
Подставляя значения в формулу (6.4), получим:
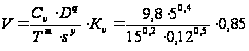 =
26,66 м/мин.
Подставляя полученное значение в формулу (6.2), получим:
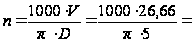 423,93
об/мин
Корректируем
частоту вращения
по паспорту
станка
=400
об/мин.
Рассчитываем действительную скорость резания по формуле (6.3):
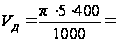 26,28
м/мин.
4) Рассчитываем основное время
 ,мин (6.5)
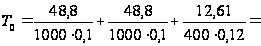 1,24
мин
5) Рассчитаем штучное и штучно-калькуляционное время
Штучное время определяется по формуле:
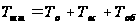 ,мин (6.6)
где Твс – вспомогательное время, мин
Тоб – время на обслуживание рабочего места и отдых, мин
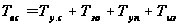 ,мин (6.7)
где Ту.с – время на установку и снятие детали, мин
Тзо – время на закрепление и открепление детали, мин
Туп – время на приемы управления, мин
Тиз – время на измерение детали, мин
Ту.с=0,16 мин, Тзо=0,024 мин, Туп=0,18 мин, Тиз=0,3 мин [1, с 197-208].
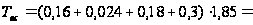 1,22
мин
где 1,85 – коэффициент перевода к серийному производству.
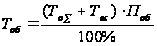 ,мин (6.8)
где Поб=8% – затраты времени на обслуживание рабочего места и оборудования в процентах к оперативному [1, с 214, табл. 6.1].
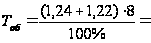 0,20мин
Таким образом,
=
1,24+1,22+0,20=2,66 мин
Штучно-калькуляционное время рассчитаем по формуле:
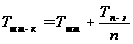 ,мин (6.9)
где Тп-з =21 мин – подготовительно заключительное время [1, с 215].
n – размер партии.
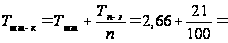 2,87
мин/шт
6.2Операция 25 - Токарная черновая
На данной операции для обработки выбираем токарно-винторезный станок с ЧПУ 16К20Ф3.
1)Точение наружной поверхности 3 (проход 1)
Скорость резания рассчитывается по эмпирической формуле
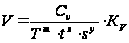 ,м/мин (6.10)
где =
350; [6,c 269,табл.
17]
m = 0,2; [6,c 269,табл. 17]
х = 0,15; [6,c 269,табл. 17]
y = 0,35; [6,c 269,табл. 17]
Т = 60 мин – период стойкости инструмента;
t= 4,1 мм – глубина резания;
s = 0,6 мм/об – подача; [6,c 266,табл. 11]
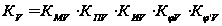
–
коэффициент,
учитывающий
влияние физико-механических
свойств обрабатываемого
материала на
скорость резания.
=750
МПа – предел
прочности
обрабатываемого
материала;
=0,95;
[6,c 262,табл. 2]
=
1,0; [6,c 262,табл.
2]
Тогда
;
–
коэффициент,
учитывающий
состояние
поверхности
заготовки.
=
1,0 [6,c 263,табл.
5]
–
коэффициент,
учитывающий
материал инструмента.
=
0,65 [6,c 263,табл.
6]
 –
поправочные
коэффициенты,
учитывающие
параметры
резца.
 =
0,7 [6,c 271,табл.
18]
 =
1,0 [6,c 271,табл.
18]
Таким образом,
 =
0,95 Ч
1,0 Ч
0,65 Ч
0,7 Ч
1,0 = 0,43.
Подставляя значения в формулу (6.10), получим:
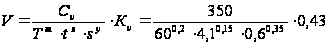 =
64,21 м/мин.
Подставляя полученное значение в формулу (6.2), получим:
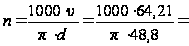 418,82
об/мин.
Корректируем
частоту вращения
по паспорту
станка
=400
об/мин.
Рассчитываем действительную скорость резания по формуле (6.3):
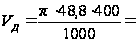 61,32
м/мин.
2)Точение наружной поверхности 5
t= 4,6 мм – глубина резания;
s = 0,6 мм/об – подача; [6,c 266,табл. 11]
Выбирая необходимые коэффициенты аналогично пункту 1 и подставляя значения в формулу (6.10), получим:
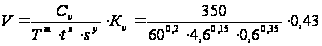 =
63,15 м/мин.
Подставляя полученное значение в формулу (6.2), получим:
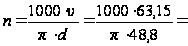 411,91
об/мин.
Корректируем
частоту вращения
по паспорту
станка
=400
об/мин.
Рассчитываем действительную скорость резания по формуле (6.3):
61,32
м/мин.
3)Точение наружной поверхности 6
t= 1,6 мм – глубина резания;
s = 0,6 мм/об – подача; [6,c 266,табл. 11]
Выбирая необходимые коэффициенты аналогично пункту 1 и подставляя значения в формулу (6.10), получим:
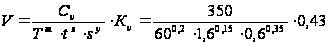 =
73,99 м/мин.
Подставляя полученное значение в формулу (6.2), получим:
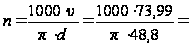 482,65
об/мин.
Корректируем
частоту вращения
по паспорту
станка
=500
об/мин.
Рассчитываем действительную скорость резания по формуле (6.3):
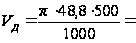 76,65
м/мин.
4)Точение наружной поверхности 30
t= 1,4 мм – глубина резания;
s = 0,8 мм/об – подача; [6,c 266,табл. 11]
Выбирая необходимые коэффициенты аналогично пункту 1 и подставляя значения в формулу (6.10), получим:
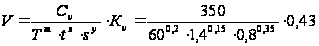 =
67,79 м/мин.
Подставляя полученное значение в формулу (6.2), получим:
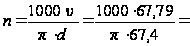 320,18
об/мин.
Корректируем
частоту вращения
по паспорту
станка
=400
об/мин.
Рассчитываем действительную скорость резания по формуле (6.3):
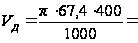 84,7
м/мин.
5)Точение наружной поверхности 2 (проход 2)
t= 3,0 мм – глубина резания;
s = 0,6 мм/об – подача; [6,c 266,табл. 11]
Выбирая необходимые коэффициенты аналогично пункту 1 и подставляя значения в формулу (6.10), получим:
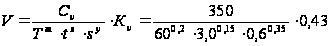 =
67,34 м/мин.
Подставляя полученное значение в формулу (6.2), получим:
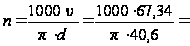 527,94
об/мин.
Корректируем
частоту вращения
по паспорту
станка
=630
об/мин.
Рассчитываем действительную скорость резания по формуле (6.3):
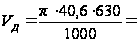 80,36
м/мин.
6) Рассчитываем основное время
Рассчитываем основное время по формуле (6.5):
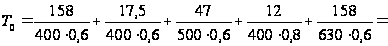 1,35
мин
7) Рассчитаем штучное и штучно-калькуляционное время
Штучное время определяется по формуле :
,мин (6.6)
где Твс – вспомогательное время, мин
Тоб – время на обслуживание рабочего места и отдых, мин
,мин (6.7)
где Ту.с – время на установку и снятие детали, мин
Тзо – время на закрепление и открепление детали, мин
Туп – время на приемы управления, мин
Тиз – время на измерение детали, мин
Ту.с=0,18 мин, Тзо=0,024 мин, Туп=0,15 мин, Тиз=0,25 мин [1, с 197-208].
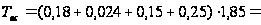 1,12
мин
где 1,85 – коэффициент перевода к серийному производству.
,мин (6.8)
где Поб=6,5% – затраты времени на обслуживание рабочего места и оборудования в процентах к оперативному [1, с 214, табл. 6.1].
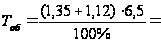 0,16мин
Таким образом,
=
1,35+1,12+0,16=2,63 мин
Штучно-калькуляционное время рассчитаем по формуле:
,мин (6.9)
где Тп-з =15,7 мин – подготовительно заключительное время [1, с 215].
n – размер партии.
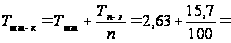 2,79
мин/шт
Режимы резания и нормы времени на остальные операции определим по методике [7] и результаты расчетов занесем в таблицу 6.1
Таблица 6.1
Режимы резания и нормы времени
| Операция |
Переход (пози- ция) |
Глубина t, мм |
Скорость V,м/мин |
Подача S |
Частота n, об/мин |
Основное время То, мин |
Штучное время ТШТ, мин |
Штуч.-калькул. время ТШТ-К, мин |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
|
10 Фрезерно-центровальная |
1 2 |
2,3 2,5 |
314,4 26,3 |
0,1мм/зуб 0,12мм/об |
1000 400 |
0,98 0,26 |
2,66 |
2,87 |
|
15 Токарная |
1 2 |
4,0 2,1 |
32,4 70,25 |
0,2мм/об 0,6мм/об |
250 400 |
0,35 0,58 |
2,04 |
2,24 |
|
20 Токарная черновая |
1 2 |
4,0 3,6 |
30,6 62,7 |
0,2мм/об 0,6мм/об |
250 400 |
0,76 2,1 |
4,85 |
5,05 |
|
25 Токарная черновая |
1 | 3,0 | 61,32 | 0,6мм/об | 400 | 1,35 |
2,63 |
2,79 |
|
30 Токарная чистовая |
1 2 |
1,5 3,0 |
29,4 70,1 |
0,1мм/об 0,6мм/об |
125 400 |
0,86 2,1 |
4,31 |
4,53 |
|
35 Токарная чистовая |
1 2 |
1,5 3,0 |
29,4 73,6 |
0,1мм/об 0,6мм/об |
125 400 |
1,1 1,35 |
3,7 |
3,92 |
|
40 Червячно- фрезерная |
1 | 1,0 | 19,8 | 0,5 мм/об | 78 | 27,5 | 31,42 | 31,62 |
|
45 Зубофрезерная |
1 | 4,5 | 30 | 1,0 мм/об | 125 | 10,5 | 12,6 | 12,8 |
|
50 Шлифовальная предваритель- ная |
1 | 0,4 | 35 | 0,01 мм/об | 250 | 4,92 | 6,53 | 6,73 |
|
55 Шлифовальная предваритель- ная |
1 | 0,4 | 35 | 0,01 мм/об | 250 | 4,68 | 5,96 | 6,16 |
|
60 Токарная |
1 | 0,2 | 8,21 | 1,5 мм/об | 81,6 | 1,76 | 2,5 | 2,7 |
|
70 Центрошли- фовальная |
1 | 0,05 | 30 | 0,005 мм/об | 125 | 0,89 | 1,51 | 1,71 |
|
75 Шлифовальная окончательная |
1 | 0,2 | 30 | 0,005 мм/об | 250 | 3,1 | 4,57 | 4,77 |
|
80 Шлифовальная окончательная |
1 | 0,2 | 30 | 0,005 мм/об | 250 | 2,95 | 4,55 | 4,75 |
|
85 Червячно- шлифовальная |
1 | 0,4 | 35 | 0,04 мм/об | 250 | 26,8 | 29,1 | 29,3 |
|
90 Зубошлифоваль- ная |
1 | 0,4 | 35 | 0,04 мм/об | 250 | 9,52 | 11,45 | 11,65 |
7. ПАТЕНТНЫЕ ИССЛЕДОВАНИЯ
Задача раздела – на базе патентного поиска предложить прогрессивное техническое решение (ТР) в целях усовершенствования технологической операции и сделать вывод о возможности его использования.
7.1 Обоснование необходимости патентных исследований
В качестве объекта усовершенствования операции 50 Зубофрезерной как технологической системы примем применяемый в базовом техпроцессе режущий инструмент – фрезу червячную. Выявить прогрессивные ТР, которые могут лечь в основу усовершенствованного объекта, можно в результате патентного исследования достигнутого уровня вида техники «Фрезы». Использовать усовершенствованный объект можно только в том случае, если он обладает патентной чистотой в странах, где предполагается его использование. Установить, обладает ли усовершенствованный объект патентной чистотой, можно в результате его патентной экспертизы.
Для решения этих задач проведем исследования достигнутого уровня вида техники «Фрезы» и экспертизу патентной чистоты усовершенствованного объекта.
На базовом предприятии на операции 50 Зубофрезерной применяют фрезу червячную ГОСТ 9324-80.
Червячная фреза предназначена для фрезерования зубьев цилиндрической вал-шестерни.
Червячная фреза, рис.7.1, изготовлена из быстрорежущей стали Р6М5. Расположенные вдоль оси профильные стружечные канавки 2 образуют зубья 1, которые имеют передние и задние по вершине и боковым сторонам углы, необходимые для обеспечения резания.
Червячная фреза производит нарезание зубьев методом обката, при этом ось червячной фрезы наклоняется под углом так, чтобы в зоне обработки касательная к витку ее резьбы была параллельна зубу обрабатываемой заготовки.
 Эскиз
червячной фрезы


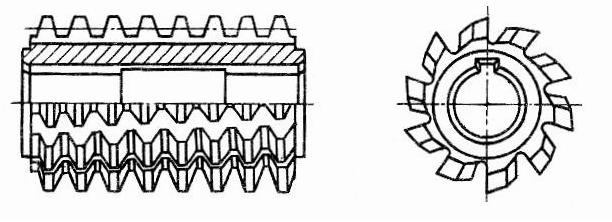
Рис. 7.1
7.2 Исследование достигнутого уровня вида техники «Фрезы»
Главными недостатками применяемой фрезы являются:
- малая стойкость;
- недостаточная точность обработки;
- неравнопрочность зубьев вдоль оси;
- низкая производительность.
Причинами этих недостатков являются неоптимальность конструкции данного режущего инструмента.
Цель исследования достигнутого уровня вида техники «Фрезы» - усовершенствование исследуемой червячной фрезы и нахождение таких прогрессивных ТР, которые могли бы устранить недостатки, указанные выше.
7.2.1 Составление регламента поиска№1
Регламент поиска определяет перечень исследуемых технических решений (ИТР), их рубрику по Международной классификации изобретений (МКИ) и индекс Универсальной десятичной классификации (УДК), страны поиска, его ретроспективность (глубину), перечень источников информации, по которым предполагается провести поиск.
Червячная фреза характеризуется конструктивными признаками – наличием элементов, их формой, материалом, размерами, взаимным расположением и взаимосвязью. Это существенные признаки при исследовании данного инструмента. Признаки способа и вещества отсутствуют. Следовательно, данный инструмент рассматриваем как устройство.
Исследуемое устройство – фреза червячная содержит следующие ТР:
а) конструкция червячной фрезы;
б) зубофрезерование – технологический переход, положенный в основу работы червячной фрезы;
в) способ изготовления червячной фрезы.
Из выявленных ТР выбираем ИТР – такие ТР, совершенствование которых может обеспечить достижение сформулированной выше цели - устранения недостатков фрезы путем устранения их причин. Это ТР «Конструкция червячной фрезы».
Для определения рубрики МКИ определяем ключевое слово –