Технологический процесс изготовления червяка
13. ЭКОЛОГИЧНОСТЬ И БЕЗОПАСНОСТЬ ПРОЕКТА
13.1 Описание рабочих мест, оборудования и выполняемых пераций
Рассматривается производство детали – червяка, достигает в проектируемом варианте 1000 деталей в год при двусменном режиме работы. Поэтому механическая обработка червяка ведется при невысокой автоматизации труда: основные трудоемкие операции выполняются на станках с ЧПУ – токарных и шлифовальных. Помимо металлорежущего оборудования в комплекс входят: контрольная установка, моечная машина, сушильная установка. В процессе предусмотрены быстросменное крепление инструмента, наладка его вне станков и хранение в инструментальных шкафах, устройства для сигнализации о поломке инструмента и автоматический контроль деталей.
Загрузка и транспортировка деталей между станками осуществляется с помощью загрузочно-разгрузочных устройств и транспортных потоков.
Проектируемое производство носит характер среднесерийного производства. Поэтому максимальной автоматизации в разрабатываемом варианте не требуется. Поскольку возрастающие запросы рынка на изменения, как самой продукции, так и ее стоимости поставили перед производителем новые задачи, такие как увеличение производительности, улучшение условий труда за счет внедрения более прогрессивных методов обработки (увеличение стойкости инструмента, увеличение режимов обработки, скорости, подачи), которые трудновыполнимы при жесткой автоматизации. На используемом в проекте оборудовании, станках с числовым программным управлением и на широкоуниверсальных станках будет вестись обработка и других деталей, значит, оборудование может располагаться не в строгом соответствии ходу технологического процесса. Расстояние между станками соответствует санитарно – гигиеническим нормам: ширина переходов равна одному метру, для движения погрузчиков предусмотрены проезды шириной два метра.
Описание технологического оборудования, инструментов, используемых в процессе труда, сведем в таблицу 13.1
Таблица 13.1
Спецификация оборудования, инструмента для производственного участка
|
№ позиции на эскизе участка, рабочего места |
Наименование оборудования, инструмента |
Работы, операции, выполняемые на этом оборудовании или этим инструментом |
| 1 | 2 | 3 |
| 010 |
Фрезерно-центровальный станок МР-71М Фреза торцовая Ж100 (пластины Т15К6) ГОСТ 9473-80, Сверло центровочное, тип А 5 Р6 М5 ГОСТ 14952-80 |
Фрезерно-центровальная операция Фрезеровать торцы 1,21; сверлить центровочные отверстия 23,37 |
| 015 |
Токарно-винторезный станок с ЧПУ 16К20Ф3 Резец проходной Т15К6 ГОСТ 18879-73, Резец канавочный Т5К10 ГОСТ 18868-73 |
Токарная операция Точить поверхности 7,8,32 под люнет |
| 020 |
Токарно-винторезный станок с ЧПУ 16К20Ф3 Резец проходной Т15К6 ГОСТ 18879-73, Резец канавочный Т5К10 ГОСТ 18868-73 |
Токарная черновая операция Точить поверхности 8,10,12-19,30,28,39,35 |
| 025 |
Токарно-винторезный станок с ЧПУ 16К20Ф3 Резец проходной Т5К10 ГОСТ 18879-73 |
Токарная черновая операция Точить поверхности 3,4,6,30,25,27,33 |
| 030 |
Токарно-винторезный станок с ЧПУ 16К20Ф3 Резец проходной Т15К6 ГОСТ 18879-73, Резец канавочный Р6М5 ГОСТ 18874-73 |
Токарная чистовая операция Точить поверхности 8,10,12,13,14,15,16,17, 30,18,19,20,22,39,35,40, 36,31,29,28 |
| 035 |
Токарно-винторезный станок с ЧПУ 16К20Ф3 Резец проходной Т15К6 ГОСТ 18879-73, Резец канавочный Р6М5 ГОСТ 18874-73 |
Токарная чистовая операция Точить поверхности 2-6, 30,38,24,26,34,25,27, 33,41,42,31,29 |
| 040 |
Червячнофрезерный станок 5370(КУ-28) Фреза дисковая модульная m=5 Р6М5 ГОСТ 10996-64 |
Червячнофрезерная операция Нарезать червяк, получая поверхности 9,11 |
| 045 |
Зубофрезерный станок 5К301П 6520Ф3 Червячная фреза Ж70 Р6М5 ГОСТ 9324-80 |
Зубофрезерная операция Нарезать шестерню, получая поверхности 43,44 |
| 050 |
Круглошлифовальный станок 3У131М ПП 350x50x76 25А 16H СМ2 7К ГОСТ 2424-83 |
Шлифовальная предварительная операция Шлифовать поверхности 20,19,39,18,35,30,15,10 |
| 055 |
Круглошлифовальный станок 3У131М ПП 350x50x76 25А 16H СМ2 7К ГОСТ 2424-83 |
Шлифовальная предварительная операция Шлифовать поверхности 3,4,5,27,6,33,30 |
| 060 |
Токарно-винторезный станок с ЧПУ 16К20Ф3 Резец резьбовой Р6М5 ГОСТ 18867-73 |
Токарная операция Нарезать резьбу 2 |
| 070 |
Центрошлифовальный станок МВ119 Центродоводочный шлиф.круг |
Центрошлифовальная операция Шлифовать центровые отверстия 23,37 |
| 075 |
Круглошлифовальный станок 3У131М ПП 350x50x76 24А 16H М5 8К ГОСТ 2424-83 |
Шлифовальная окончательная операция Шлифовать поверхности 20,19,18,10 |
| 080 |
Круглошлифовальный станок 3У131М ПП 350x50x76 24А 16H М5 8К ГОСТ 2424-83 |
Шлифовальная окончательная операция Шлифовать поверхности 3,4,5,6 |
| 085 |
Червячношлифовальный станок 5К881 2П 250x76x20 б 200 24А 12H СТ1 9К ГОСТ 2424-83 |
Червячношлифовальная операция Шлифовать поверхности 9,11 |
| 090 |
Зубошлифовальный станок 5В830 Червячный шлиф. круг m=2 24А 20H СМ3 8K ГОСТ 2424-83 |
Зубошлифовальная операция Шлифовать поверхности 43,44 |
| 100 | Контрольный стол | Контрольная операция |
13.2 Идентификация опасных и вредных производственных факторов
Проанализируем все опасные и вредные производственные факторы, которые могут возникнуть при выполнении технологических операций на участке изготовления червяка и внесем их в таблицу 13.2
Таблица 13.2
Опасные и вредные производственные факторы
| № п/п | Наименование опасного и вредного производственного фактора |
Виды работ, оборудование, технологические операции при которых встречается данный производственный фактор |
| 1 | 2 | 3 |
| 1 |
Повышенное значение напряжения в электрической цепи, замыкание которой может произойти через тело человека. |
На всем оборудовании, во всех операциях, где производится механическая обработка |
| 2 | Повышенный уровень статического электричества | На всем оборудовании, во всех операциях, где производится механическая обработка |
| 3 | Движущиеся машины и механизмы; подвижные части производственного оборудования; передвигающиеся изделия, заготовки, материалы. | На всем оборудовании, во всех операциях, где производится механическая обработка |
| 4 | Фиброгенное воздействие (пыль и абразивная стружка, металлическая пыль) | Операции с 055 по 090 - шлифовальные, центрошлифовальная, зубошлифовальная. |
| 5 | Недостаточное естественное и искусственное освещение | На всех операциях технологического процесса |
| 6 | Повышенный уровень вибрации | На всей территории механического участка |
| 7 | Повышенный уровень шума | На всей территории механического участка |
| 8 | Неблагоприятные параметры микроклимата рабочих мест и производственных помещений | На всей территории механического участка |
| 9 | Физические и нервно-психические перегрузки | Все работающие на участке |
13.3 Воздействие производственного фактора на организм работающего
Производственный травматизм и профессиональные заболевания – это сложные многофакторные явления, обусловленные действием на человека в процессе его трудовой деятельности опасных (вызывающих травмы) и вредных (вызывающих заболевания) факторов.
Опасные и вредные производственные факторы подразделяются на 4 основные группы: физические, химические, биологические и психофизиологические.
К основным травмоопасным физическим факторам относятся: движущиеся машины и механизмы; различные подъемно-транспортные устройства; режущие инструменты; вращающиеся и перемещающиеся приспособления; отлетающие частицы обрабатываемого материала; повышенная температура поверхностей оборудования и обрабатываемых материалов; электрический ток.
Опасность поражения людей электрическим током может возникнуть в случае прикосновения к частям электроустановки или оборудования, нормально не находящимся под напряжением, но с возможностью оказаться под ним при замыкании на корпус электрооборудования.
Вращающийся инструмент может привести к наматыванию одежды, волос на инструмент, механическому повреждению живых тканей организма.
Вредными для здоровья физическими факторами являются: повышенная или пониженная температура воздуха, высокие влажность и скорость движения воздуха, повышенные уровни шума, вибрации, ультразвука. К вредным физическим факторам так же относят запыленность и загазованность воздуха рабочей зоны; недостаточная освещенность рабочих мест и др.
Правильно спроектированное и выполненное освещение на машиностроительных предприятиях обеспечивает возможность нормальной производственной деятельности. Недостаточное освещение отрицательно влияет на работников. Оно ухудшает зрение и состояние нервной системы человека. Кроме того, от освещения зависит производительность труда и качество продукции. Следовательно, его недостаток может привести к ухудшению производственного процесса.
Причиной возбуждения вибраций являются возникающие при работе машин и агрегатов неуравновешенные силовые воздействия. Источником их могут быть кривошипно-шатунные механизмы, гидравлические удары при разрыве и т.д. различают общую и локальную вибрации. Общая вызывает сотрясение всего организма, местная вовлекает в колебательное движение отдельные части тела.
Основные источники шума на участке – гидроприводы, шум от удара при разрыве, электродвигатели, зубчатые и ременные передачи, подшипники, особенно при наличии износа, перекосов и дисбаланса движущихся частей, а также сам процесс резания и вибрации технологической системы ЗИПС.
Неблагоприятные параметры микроклимата рабочих мест и производственных помещений: в соответствии с ГОСТ 12.1.005 – 88 устанавливаем оптимальные и допустимые метеорологические условия для рабочей зоны помещения. Оптимальная температура воздуха 18ё22°С; оптимальные величины относительной влажности составляют 40ё60 %; скорость движения воздуха в зимнее время не должна превышать 0.2ё0.5 м/с, летом - 0.2ё1.0 м/с.
К химическим вредным и опасным производственным факторам относят различные вредные пары и газы – пары бензола и толуола, окись углерода и т.д. К этой же группе следует отнести агрессивные жидкости (кислоты, щелочи), которые могут причинить химические ожоги кожного покрова при соприкосновении с ними.
Обработка резанием червяка происходит с применением смазочно-охлаждающие жидкости, отчего воздух загрязняется аэрозолями (туманами) этих веществ, а так же металлической пылью. Вредные вещества из воздуха проникают в организм человека главным образом через дыхательные пути, а также через кожу и оказывают токсическое действие на организм человека, вызывая раздражение слизистых оболочек дыхательных путей. В процессе обработки образуется железная пыль, которая, попав в лёгкие, оседает там. В результате воздействия вредных веществ могут возникнуть профессиональные заболевания.
К биологическим опасным и вредным производственным факторам относятся микроорганизмы и макроорганизмы, воздействие которых на работающих вызывает травмы или заболевания.
Особую группу составляют психофизиологические опасные и вредные производственные факторы. К ним относятся: физические перегрузки - статические, динамические и нервно-психические перегрузки - умственное перенапряжение, перенапряжение анализаторов (слуха, зрения и др.), монотонность труда, эмоциональные перегрузки.
Таким образом, травмоопасные и вредные производственные факторы следует рассматривать в из взаимосвязи, как факторы опасные для жизни и здоровья человека, и принимать все необходимые меры, предупреждающие возможность их проявления в процессе работы.
13.4 Мероприятия по разработке безопасных условий труда на производственном участке [19]
При организации труда необходимо предусматривать комплекс мероприятий, обеспечивающих высокую производительность и полную безопасность работы. Основные из этих мероприятий следующие:
Рациональная планировка рабочего места, обеспечивающая взаимосвязь основного и вспомогательного оборудования, возможность поддержания зрительной связи между работающими на участке, а также нормы рабочей площадки и разрывов между станками.
Организация бесперебойного питания рабочего места необходимыми материалами, инструментами, а также удаления с рабочего места готовых изделий и отходов.
Для обеспечения безопасности электроустановки оборудуются защитой, которая может быть выполнена в виде защитного заземления, сопротивление которого не должно превышать нормированной величины Rm = 4 Ом.
Вращающийся инструмент должен быть огражден защитными кожухами и отдален от человека на безопасное расстояние. Спецодежда работника должна быть застегнута на все пуговицы, не должно быть свисающих частей, на голове – косынка или кепка.
В цехе и, особенно у шлифовального и фрезерного оборудования, необходимо улавливание аэрозолей и пыли с помощью вентилятора, отсасывающего загрязнённый воздух по трубопроводам к пылегазоочистной установке.
На проектируемом участке присутствует как естественное освещение, так и искусственное, осуществляемое электрическими лампами. Освещение в целях создания наилучших условий видения, должно отвечать следующим требованиям.
а) освещённость на рабочем месте должна соответствовать характеру зрительной работы, который определяется объектом различения, фоном, контрастом;
б) необходимо обеспечить достаточно равномерное распределение яркости на рабочей поверхности, а также в пределах окружающего пространства.
Эффективным средством защиты от вибрации является виброизоляция. Она является наиболее эффективным методом снижения общей вибрации на рабочих местах, а также виброзащиты оборудования и приборов. Между источником вибрации (машиной) и защищаемым объектом (человеком, фундаментом) помещают упругие элементы - амортизаторы, препятствующие передаче колебаний. Это могут быть простейшие резиновые амортизаторы в форме цилиндров, колец или призм. Данный способ защиты должен учитываться при монтаже разрывной установки.
Для снижения шума можно применить следующие методы: уменьшение шума в источнике; рациональная планировка предприятий и цехов; акустическая обработка помещений; уменьшение шума на пути его распространения и, самое главное, регулярная проверка и наладка оборудования для устранения шумов, возникающих в процессе износа оборудования.
Необходимо поддерживать постоянство нормированных параметров микроклимата, т.к. их колебания могут привести к возникновению простудных заболеваний, заболеваний дыхательных путей и сердечно-сосудистой системы работника.
Рабочее место и взаимное расположение его элементов должны обеспечивать безопасное и удобное техническое обслуживание и чистку.
Для сведения к минимуму физических и нервно-психический перегрузок при организации рабочего места должны выполнятся следующие условия: конструкция рабочего места должна обеспечивать удобную рабочую позу человека, что достигается регулированием высоты и угла наклона подставки для ног при ее применении и (или) высоты и размеров рабочей поверхности; конструкцией рабочего места должно быть обеспечено выполнение трудовых операций в зонах моторного поля (оптимальной, легкой досягаемости и досягаемости) в зависимости от требуемой точности и частоты действий.
При проектировании рабочего места в зависимости от характера работы следует работу в положении сидя предпочитать работе в положении стоя или обеспечить возможность чередования обоих положений (например, с применением вспомогательного кресла).
Организация рабочего места должна обеспечивать возможность изменения рабочей позы. Организация рабочего места должна обеспечивать устойчивое положение и свободу движений работающего, сенсорный контроль деятельности и безопасность выполнения трудовых операций. Организация рабочего места должна исключать или допускать редко и кратковременно работу в неудобных позах (характеризующихся, например, необходимостью сильно наклоняться вперед или в стороны, приседать, работать с вытянутыми или высоко поднятыми руками и т.п.), вызывающих повышенную утомляемость. Организация рабочего места должна обеспечивать необходимый обзор зоны наблюдения с рабочего места. Средства отображения информации должны быть размещены в зонах информационного поля рабочего места с учетом частоты и значимости поступающей информации, типа средства отображения информации, точности и скорости слежения и считывания. Органы управления должны быть размещены на рабочем месте с учетом рабочей позы, функционального назначения органа управления, частоты применения, последовательности использования, функциональной связи с соответствующими средствами отображения информации. Расстояние между органами управления должно исключать возможность изменения положения органа управления при манипуляции со смежным органом управления. Рабочее место при необходимости должно быть оснащено вспомогательным оборудованием (подъемно-транспортными средствами и т.д.). Его компоновка должна обеспечивать оптимизацию труда и его безопасность. При планировании участка изготовления червяка учитывались данные вредные факторы, поэтому на момент монтажа они были сведены к минимуму, отклонения от нормы происходят в процессе износа оборудования и устраняются путем систематической подналадки.
13.5 Обеспечение электробезопасности на производственном участке [19]
Все случаи травмирования человека электрическим током обычно делят на две основные группы: поражения внутреннего характера (“электрические удары”) и внешние местные травмы (“электрические ожоги”, метализиция кожи и др.). Наибольшую опасность для жизни и здоровья человека представляют внутренние поражения.
Степень опасности и исход поражения электрическим током зависит от многих факторов: силы тока, проходящего через человека пути тока, его частоты, сопротивления человека в данный момент, продолжительности действия тока.
Принято считать безопасным для человека ток силой до 0,02 А, а проходящий через человека ток 0,1 А и выше является смертельным.
По степени опасности поражения током механические цеха относят к помещениям с повышенной опасностью (температура до 30С°, влажность воздуха около 70%). Для защиты от поражения током обязательно предусматривают: защитное заземление оборудования, изоляция и ограждение токоведущих частей, размещение токоведущих частей на недоступной высоте (применяется в тех случаях, когда ограждение и изоляция недоступны или нецелеобразны), защитное отключение оборудования – специальное устройство автоматически отключающее электрическую установку в случае какого-либо ее повреждения , применение малого напряжения для питания, например, ручного электроинструмента и ручных переносных электроламп.
Все металлические части станков, а также отдельно стоящие электри-ческие устройства, которые могут оказаться под напряжением вследствие нарушения изоляции и замыкания на корпус, должны быть заземлены.
Назначение защитного заземления – устранение опасности поражения людей электрическим током при появлении напряжения на конструктивных частях электрооборудования, т.е. при “замыкании на корпус”.
Принцип действия защитного заземления - снижение опасного значения напряжений прикосновения и шага, обусловленных “замыканием на корпус”. Это достигается уменьшением потенциала заземленного оборудования, а также выравниванием потенциала за счет подъема потенциала основания, на котором стоит человек, до потенциала, близкого по величине к потенциалу заземленного оборудования.
Область применения защитного заземления – трехфазные сети напряжением до 1000 В с изолированной нейтралью и выше 1000 В с любым режимом нейтрали.
Различают заземления искусственные, предназначенные исключительно для целей заземления и естественные – находящиеся в земле металлические предметы другого назначения.
13.6 Обеспечение пожарной безопасности на производственном участке [19]
Пожарная безопасность на предприятии регламентируется строительными нормами и правилами; межотраслевыми правилами пожарной безопасности, а также инструкциями по обеспечению пожарной безопасности на отдельных объектах.
Пожарная защита и взрывозащита производственных объектов обеспечиваются: правильным выбором степени огнестойкости объекта и пределов огнестойкости отдельных элементов и конструкций; ограничением распространения огня в случае возникновения очага пожара; обвалкой и бункеровкой взрывоопасных участков производства или размещением их в защитных кабинах; применением систем активного подавления взрыва; применением легкосбрасываемых конструкций в зданиях и сооружениях; применением систем противодымной защиты; обеспечением безопасной эвакуации людей; применением средств пожарной сигнализации, освещения и пожаротушения; организацией пожарной охраны объекта.
В нашем случае производство относится к категории В (пожароопас-ные производства), так как на участке применяются СОЖ с температурой вспышки 158°С (>61°С) и твердые вещества (тара, ветошь и т.д.), способные гореть, но не взрываться при контакте с воздухом, водой и друг с другом.
Средства предупреждение пожара и эвакуации.
При планировке предприятий требуется обеспечить удобный подъезд пожарных автомобилей к зданиям. Применять при строительстве противопожарные преграды, противопожарные перекрытия, зоны, пожарные стены. Местные противопожарные преграды предназначаются для ограничения распространения пламени в начальной стадии развития пожара.
При пожаре большую опасность представляют собой продукты горения (дым), содержащие отравляющие, а иногда и взрывоопасные вещества. Для их удаления создаются дымовые люки, которые обеспечивают направленное удаление дыма, не задымленность смежных помещений, облегчают обнаружение очага пожара.
Для того чтобы предотвратить воздействие на людей опасных факторов пожара, необходимо при проектировании зданий обеспечить людям возможность быстро покинуть здание. Эту возможность дают эвакуационные выходы. Требования к устройству путей эвакуации и эвакуационных выходов из производственных зданий и помещений определены в СниП 11–2–80 и 11–90–81. Количество эвакуационных выходов принимается по расчету, но обычно должно быть не менее двух.
Способы и средства борьбы с пожарами
В соответствии с условиями, необходимыми для возникновения и распространения горения, прекращение горения может быть достигнуто следующими методами: прекращением доступа в зону горения окислителя (кислорода воздуха) или горючего вещества, а также снижением их поступления до величин, при которых горение невозможно; охлаждением зоны горения ниже температуры самовоспламенения или понижением температуры горящего вещества ниже температуры воспламенения; разбавления горючих веществ негорючими; интенсивным торможением скорости химических реакций в пламени (ингибированием горения) механическим срывом (отрывом) пламени сильной струей газа или воды. На этих принципиальных методах и основаны известные способы и приемы прекращения горения в условиях пожара.
Для ликвидации небольших возгораний на предприятии используют первичные средства пожаротушения: пожарные стволы (водяные и воз-душнопенные), действующие от внутреннего противопожарного водопрово-да (внутренних пожарных кранов), огнетушители, сухой песок, асбестовые одеяла и другой пожарный инвентарь.
Для тушения загораний на начальной стадии и пожаров в начальной стадии их развития применяются огнетушители. По виду огнегасительных веществ их подразделяют на воздушно-пенные, химические пенные, жид-костные, углекислотные, аэрозольные и порошковые.
Наиболее распространены химические пенные огнетушители ОХП–10, ОП-М и ОП-9ММ. Также имеются воздушно – пенные огнетушители: ручные – ОПВ-5, ОПВ-10, стационарные – ОПВ-100 и ОВПУ-250.
13.7 Инженерные расчеты
13.7.1 Расчет допустимого уровня шума
Расчетная формула для определения уровня шума, если источник шума находится в помещении, будет иметь вид:
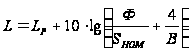 (12.1)
где В – так называемая постоянная помещения, м2
 (12.2)
где А – эквивалентная площадь помещения
 (12.3)
где LСР – средний коэффициент звукопоглощения внутренних поверхностей помещения площадью SПОВ, LСР = 0,12, тогда
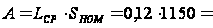 138
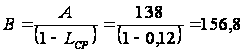 м2
LР – уровень звуковой мощности шума, определяется согласно формулы:
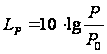 (12.4)
где
 - исходная мощность,
равная мощности
переносимой
звуковой волной
интенсивности
I0 через
единичную
площадку S0=1м2,
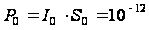 Вт
где I0 – интенсивность звука, что соответствует порогу слышимости
Р – мощность источника. Мощность электродвигателей всех станков
Р = 108 кВт = 108Ч103 Вт.
Подставляя числовые значения, получим:
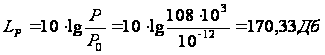
Ф – фактор направленности, характеризующий неравномерность излучения звука источником по направлениям. В нашем случае Ф = 1, SПОВ – площадь участка. В нашем случае SПОВ = 1150 м2.
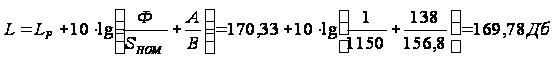
13.7.2 Расчет заземления
Напряжение электрооборудования 380В, мощность электрооборудования 108 кВт, нормированная величина сопротивления - Rм = 4 Ом.
Определим сопротивление одиночного заземлителя R1 по формуле в зависимости от формы и расположения заземлителей в грунте:
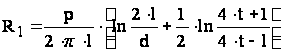 ,
Ом (12.5)
где, l – длина стержня, l = 0,2 м (рис. 12.2);
d – диаметр стержня, d = 0,012 м;
t0 – расстояние от поверхности грунта до стержня, t0 = 0,5 м;
t – общая длина, t = 0,6 м.
р – удельное сопротивление грунта, р = 30 Ом Ч м.
 Схема
стержневого
заземления
Рис. 12.2
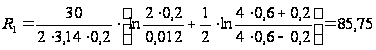 Ом.
Ориентировочно определим количество заземлений:
n = R1/Rм = 85,75 / 4 = 22 шт.
Определим сопротивление соединительного проводника. Длина соединительного проводника при расположении заземлителей в ряд определяется по формуле:
Lс.п. = 1,05 Ч m Ч (n-1), м (12.6)
где, m – расстояние между заземлителями, m = 1 м.
Lс.п. = 1,05 Ч 1 Ч (22-1) = 22,05 м
Определим сопротивление растеканию тока горизонтального электрода по формуле:
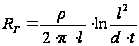 (12.7)
где, l – длина горизонтального электрода, l = 1,5 м ;
d – диаметр стержня, d = 0,08 м;
t0 – расстояние от поверхности грунта до стержня, t0 = 0,5 м;
То есть
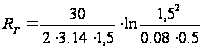 =12,83Ом
Определим сопротивление растеканию тока искусственных заземлителей:
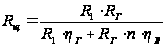 , Ом (12.8)
где hГ – коэффициент использования горизонтального электрода с учетом вертикальных электродов; hГ=0,68
hВ – коэффициенты использования вертикальных электродов, учитывающий их взаимное экранирование; hВ=0,76
Тогда
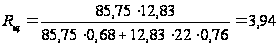 Ом
3,94Ом<4Ом
Следовательно, рассчитанная схема заземления обеспечивает безопасную работу на установленном технологическом оборудовании.
13.8 Экологическая экспертиза разрабатываемого объекта
Предприятия машиностроения выбрасывают в атмосферу загрязненный воздух. В результате - постоянное присутствие вредных веществ в воздухе города, которое приводит к хроническим болезням людей (бронхит, астма и др.). Кроме того, загрязнённый воздух отрицательно воздействует на животных, птиц, насекомых и на растения.
Для снижения выброса вредных веществ в атмосферу необходимо детально проработать технологический процесс с целью снижения количества выбросов токсичных веществ.
На участке воздух загрязняется аэрозолями смазочно-охлаждающих жидкостей и металлической пылью (все операции резания), абразивной пылью (шлифовальные операции) и другими веществами, поэтому перед выбросом в атмосферу должен очищаться. Таким образом вредные вещества из рабочей зоны выводятся с помощью приточно – вытяжной вентиляции: приточная вентиляция подает воздух в рабочую зону, а вытяжная удаляет — обе работают одновременно. Количество попадаемого и вытягиваемого воздуха выбирается с учетом требований, предъявляемых к системе вентиляции. Место для забора свежего воздуха выбирается с учетом направления ветра, с наветренной стороны по отношению к выбросным отверстиям, вдали от мест загрязнения.
Загрязнение сточными водами
Промышленные предприятия сбрасывают в водоемы отработанную воду, которая загрязняет сточные воды вредными веществами (песок, окалина, металлическая стружка, пыль, минеральные масла).
При работе используется большое количество СОЖ, масляных эмульсий, образующиеся при этом маслоэмульсионные воды представляют собой водные растворы эмульсолов. Такую сточную воду требуется очищать от маслопримесей. Необходимость в очистке воды возникает на операциях промывки детали раствором олинола.
Возможность загрязнения окружающей среды твёрдыми промышленными отходами.
Отходы машиностроительных предприятий в основном образуются от производства проката, литья, механической обработки. В данной технологии в процессе производства твёрдые отходы образуются в виде амортизационного лома (модернизация оборудования, оснастки), металлической стружки, осадков и пыли (отходы систем очистки воздуха).
Извлечённая при обработке металлическая стружка перерабатывается методом переплава. Для чего её сначала подвергают дроблению на стружкодробилках различных типов (фрезерных, молотковых и валковых). В металлической стружке, предназначенной для переплава, суммарное содержание безвредных примесей, влаги и масла не должно превышать 3%. Наличие этих примесей сверх указанного предела приводит к ухудшению качества выплавляемого металла и к загрязнению окружающей среды. В то же время стружка содержит до 20% СОЖ. Поэтому стружку подвергают обезжириванию, используя центрифуги, моечно-сушильные установки и нагревательные печи. Затем её приводят в компактное состояние, применяя холодное и горячее брикетирование на специальных брикет-прессах. Эти брикеты непосредственно используются в плавильных агрегатах.
Таким образом, технологический процесс оказывается практически безотходным и не влияющим на здоровье людей.
Возможность акустического загрязнения окружающей среды.
Многообразие источников шума и вибрации в машиностроении обуславливает наличие всех их разновидностей. Источниками аэродинамических шумов и механических шумов и вибраций высоких уровней являются вентиляционные системы, насосы, компрессорные установки, суммарный уровень шумов которых (в основном высокочастотных) достигает 135ё145 дБ. Тогда как допустимый уровень шума для территории жилой застройки 33ё67 дБ.
Совокупность возникающих под действием шума нежелательных изменений в организме человека можно рассматривать как шумовую болезнь. Комплекс симптомов, характерный для воздействия вибрации, получил название вибрационной болезни.
Оборудование, по возможности, целесообразнее установить на резиновые амортизаторы, что снижает уровень вибрации в 2 раза и делает его неопасной для окружающей среды. Вибрация в вентиляционных установках снижается путём применения рёбер жёсткости.
13.9 Безопасность объекта при аварийных и чрезвычайных ситуациях
Для ликвидации последствий, вызванных стихийными бедствиями или катастрофами, привлекаются формирования общего назначения и служб гражданской обороны. Основная задача формирований при ликвидации — спасение людей и материальных ценностей. Организация работ производится с учетом обстановки, степени разрушения и повреждения зданий. Работы производятся в сжатые сроки, т.к. необходимо быстро спасти людей и оказать им медицинскую помощь, а также предотвратить последствия катастрофы.
К мероприятиям по предотвращению крупных аварий и катастроф относятся: закладка в проекты вновь создаваемых объектов планировочных, технических и технологических решений, которые должны максимально уменьшить вероятность возникновения аварий или значительно снизить материальный ущерб, если авария произойдет. Кроме того, должны быть предусмотрены мероприятия по эвакуации персонала при чрезвычайных ситуациях (ЧС). В случае появления непосредственной опасности возникновения ЧС в штабе гражданской обороны должен производится инструктаж людей по необходимым действиям при ЧС.
Одним из последствий аварии на предприятиях может стать выброс токсичных отходов в окружающую среду. При возникновении очага поражения токсичными отходами туда высылается радиационная и химическая, а также медицинская разведка для уточнения места заражения и направления распространения зараженного воздуха. Подготавливаются формирования для проведения спасательных работ. В очаге поражения оказывается помощь пострадавшим, проводится их сортировка и эвакуация в медицинские учреждения. Очаг поражения оцепляется - проводится обеззараживание местности, а также санитарная обработка. В первую очередь одеваются противогазы на поражённых, им оказывается первая медицинская помощь, вводятся антидоты. Часто последствием аварии может стать разлив нефти или масла на поверхности водоёмов. Удаляют нефтяную плёнку с поверхности воды с помощью абсорбентов.
В таблице 13.3 приведен перечень спасательных и аварийных работ, проводимых при производственных авариях.
Таблица 13.3
Виды работ проводимых при производственных авариях
| Виды работ | Виды производственных аварий | ||||||
| Аварии на инженерных сетях и коммуникациях |
Землетрясение |
Выброс ХОВ |
Взрыв |
Наводнение |
Пожар |
Обрушение зданий | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
|
Спасательные работы Поиск пострадавших Извлечение людей из-под завалов Оказание медицинской помощи Эвакуация людей Доставка продовольствия и медикаментов |
+ + + + + |
+ + + + + |
- + + + + |
+ + + - + |
+ - + + + |
+ + + + + |
+ + + - + |
|
Пожары Ликвидация очагов пожара Ликвидация массовых пожаров Устройство противопожарных барьеров, насыпей |
+ + + |
+ + - |
+ + - |
+ + - |
- - - |
+ + + |
+ + - |
|
Наводнения Локализация прорывов Ликвидация затопления помещений, зданий, сооружений |
+ + |
+ + |
- - |
+ + |
+ + |
- - |
+ + |
|
Аварийные и спасательные работы Локализация аварий на коммунально-энергетических сетях и сооружениях Восстановление линий электропередач Восстановление водоснабжения Возведение насыпей, дамб, водоотводящих каналов Обрушение неустойчивых конструкций Расчистка дорог от завалов |
+ + + - + + + |
+ + + + + + + |
+ - + - - - - |
+ + + + + + + |
+ + + + + + + |
- + + - + - - |
+ + + - + + - |
|
Работы на зараженной территории Ликвидация утечки вредных и ядовитых веществ Нейтрализация ядовитых веществ Обеззараживание территории и техники Санитарная обработка людей |
+ + + + |
+ + + + |
+ + + + |
+ + + + |
+ + + + |
+ + + + |
+ + + + |
 Заключение
1.Оценена актуальность проблемы, определены цель и задачи проекта.
2.Выполнена оценка служебного назначения червяка, произведена оценка технологичности конструкции детали.
3.Определен тип производства и форма организации технологического процесса.
4.По экономическому критерию выбран метод получения заготовки – штамповка в ГКШП. Масса заготовки существенно уменьшилась.
5.Обоснованно выбраны методы обработки поверхностей детали и разработан прогрессивный технологический маршрут ее изготовления.
7. Усовершенствованна червячная фреза на базе патентных исследований, благодаря чему повысилось качество обрабатываемой поверхности.
8. Спроектирован план участка обработки червяка и рассчитаны коэффициенты загрузки оборудования.
9. Рассмотрены опасные вредные производственные факторы объекта, его воздействие на окружающую среду, чрезвычайные и аварийные ситуации и предложены меры по их устранению.
Изменения, внесенные в технологический процесс, позволили выполнить поставленную цель проекта и снизить себестоимость изготовления червяка, получив интегральный экономический эффект в размере 122 тыс.руб.
СПИСОК ИСПОЛЬЗУЕМОЙ ЛИТЕРАТУРЫ
Горбацевич А.Ф. Шкред В.А. Курсовое проектирование по технологии машиностроения - Мн.: Высшая школа,1983. 256с.
Расчет припусков на механическую обработку и определение размеров заготовок, полученных различными методами. Оформление чертежа заготовки. Методические указания/Боровков В.М.-Тольятти: ТГУ,2002
План изготовления детали: Метод. указания/Михайлов А.В.-Тольятти,: ТолПИ, 1994
Размерный анализ технологических процессов/В.В. Матвеев, М.М. Тверской и др.-М.: Машиностроение, 1982
Размерный анализ технологических процессов изготовления деталей машин: Метод. указания/Михайлов А.В.-Тольятти,: ТолПИ, 2001.34с.
Справочник технолога-машиностроителя / под ред. А.Г. Косиловой. Т.2 – М.: Машиностроение, 1985, 496с.
Обработка металлов резанием: Справочник технолога/Панов А.А., Аникин В.В. и др.- М.: Машиностроение, 1988. 736с.
Алфавитно – предметный указатель к МКИ
Международная классификация изобретений: раздел В
Королев А. В., Новоселов Ю. К. Теоретико-вероятностные основы абразивной обработки. Ч. I. Состояние рабочей поверхности инструмента. Саратов: Изд-во Саратовского государственного университета, 1987. 160с.
Любомудров В. Н., Васильев Н. Н., Фальковский Б. И. Абразивные инструменты и их изготовление. — Л.: Машгиз, 1953. 376с.
Курдюков В. И., Коротовских В. К. Методы получения высокопористых структур шлифовальных инструментов из СТМ на органических связках // Сверхтвердые материалы. 1993. №4. С. 30—35.
Бобровский А.В., Драчев