Технологический процесс изготовления червяка
 ;
 .
10.4.2 Определяем
толщину зуба,
требуемую для
обеспечения
заданной толщины
зуба колеса
 на делительном
цилиндре:
 (10.16)
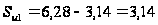 мм
10.4.3 Определяем
высоту головки
зуба при найденной
толщине
 :
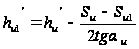 (10.17)
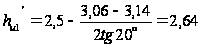 мм
10.4.4 Находим фактически получающийся диаметр:
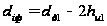 (10.18)
условие
проверки:

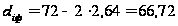 мм
Условие верно,
т.к.
 .
11. ПРОЕКТИРОВАНИЕ ПРОИЗВОДСТВЕННОГО УЧАСТКА
Червяк изготовлен из конструкционной легированной стали 40Х. Годовая программа выпуска – 1000шт, что при массе 9,1кг соответствует среднесерийному производству. Работа ведется в 2-х сменном режиме.
11.1 Расчёт количества основного технологического оборудования на участке и коэффициента его загрузки
Цель раздела – определение количества основного технологического оборудования при среднесерийном производстве на стадии технологического проекта и подготовки исходных данных для составления планировки участка механической обработки детали.
Исходные данные для проведения этого расчёта являются годовая программа и технологический процесс с нормами времени. Нормы времени приведены в таблице 11.1.
Таблица 11.1
Нормы времени по операциям
| № оп. |
Код и наименование операции |
Тшт , мин |
Модель оборудования |
| 1 | 2 | 3 | 4 |
| 10 | Фрезерно-центровальная | 2,66 | МР-71М |
| 15 | Токарная | 2,04 | 16К20Ф3 |
| 20 | Токарная черновая | 4,85 | 16К20Ф3 |
| 25 | Токарная черновая | 2,63 | 16К20Ф3 |
| 30 | Токарная чистовая | 4,31 | 16К20Ф3 |
| 35 | Токарная чистовая | 3,7 | 16К20Ф3 |
| 40 | Червячнофрезерная | 31,42 | 5370 (КУ-28) |
| 45 | Зубофрезерная | 12,6 | 5К301П |
| 50 | Шлифовальная предварительная | 6,53 | 3У131М |
| 55 | Шлифовальная предварительная | 5,96 | 3У131М |
| 60 | Токарная | 2,5 | 16К20Ф3 |
| 65 | Закалка | - | Печь |
| 70 | Центрошлифовальная | 1,51 | МВ119 |
| 3 | 4 |
| 75 | Шлифовальная окончательная | 4,57 | 3У131М |
| 80 | Шлифовальная окончательная | 4,55 | 3У131М |
| 85 | Червячношлифовальная | 29,1 | 5К881 |
| 90 | Зубошлифовальная | 11,45 | 5В830 |
При определении количества оборудования необходимо определить действительный фонд времени оборудования Fд.
Действительный фонд времени работы оборудования, принимаемый при расчетах для соответствующего режима работы определим по формуле:
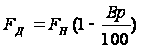 (11.1)
где Вр – коэффициент потерь времени на ремонт оборудования, Вр=7%;
Fн – номинальный фонд времени работы оборудования, определяемый по формуле:
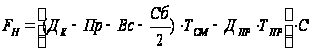 (11.2)
где Дк – число календарных дней в году, Дк=365;
Пр – число праздничных дней в году, Пр=11;
Вс – число воскресных дней в году, Вс=52;
Сб – число субботних дней в году, Сб=52;
Тсм – длительность рабочей смены, Тсм=8ч;
Дпр – количество предпраздничных дней, Дпр=9;
Тпр – время, на которое сокращается предпраздничный день, Тпр=1ч;
С – количество смен в сутки, С=2.
Таким образом, Fн=((365-11-52-26)·8 - 9∙1)∙2=4398 ч
Fд=4398∙ (1-0,07)=4090 ч.
Годовая программа запуска равна:
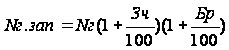 (11.3)
где Nг – годовая программа выпуска, Nг=1000шт;
Зч – процент деталей, уходящих в запчасти, Зч=15%;
Бр – процент потерь деталей в брак, Бр=2%.
Nг.зап=1000∙ (1+0,15) ∙ (1+0,02)=1173шт.
Расчётное число станков каждой группы будет находиться по формуле:

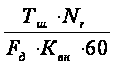 (11.4)
где Квн – коэффициент выполнения норм, Квн =1,1.
Кисп - коэффициент использования оборудования, 0,95.
Расчёт необходимого количества станков сведём в таблицу 11.2
где Sпр – принимаемое нами количество станков.
Таблица 11.2
Расчетное число станков
| № оп. | Наименование операции | Расчётное количество станков, Sр | Принятое количество станков, Sпр |
| 1 | 2 | 3 | 4 |
| 10 | Фрезерно-центровальная | 0,012 | 1 |
| 15 | Токарная | 0,009 | 1 |
| 20 | Токарная черновая | 0,021 | 1 |
| 25 | Токарная черновая | 0,011 | 1 |
| 30 | Токарная чистовая | 0,019 | 1 |
| 35 | Токарная чистовая | 0,016 | 1 |
| 40 | Червячнофрезерная | 0,137 | 1 |
| 45 | Зубофрезерная | 0,055 | 1 |
| 50 | Шлифовальная предварительная | 0,028 | 1 |
| 55 | Шлифовальная предварительная | 0,026 | 1 |
| 60 | Токарная | 0,011 | 1 |
| 65 | Закалка | - | - |
| 70 | Центрошлифовальная | 0,007 | 1 |
| 75 | Шлифовальная окончательная | 0,020 | 1 |
| 80 | Шлифовальная окончательная | 0,020 | 1 |
| 85 | Червячношлифовальная | 0,126 | 1 |
| 90 | Зубошлифовальная | 0,050 | 1 |
Полученные расчетные значения количества станков, округляем в большую сторону до целого числа и определяем необходимую величину догрузки подобными видами продукции.
Догрузка оборудования находится по формуле:
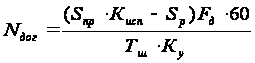 (11.5)
где Ку =1,05- коэффициент увеличения штучного времени;
Кисп= 0,95 - коэффициент использования оборудования.
Результаты расчётов сведём в таблицу 11.3.
Таблица 11.3
Догрузка оборудования по операциям
| № оп. | Наименование операции |
Догрузка оборудования, Nдог, шт/год |
| 10 | Фрезерно-центровальная | 82415 |
| 15 | Токарная | 107806 |
| 20 | Токарная черновая | 44767 |
| 25 | Токарная черновая | 83444 |
| 30 | Токарная чистовая | 50484 |
| 35 | Токарная чистовая | 58997 |
| 40 | Червячнофрезерная | 6047 |
| 45 | Зубофрезерная | 16601 |
| 50 | Шлифовальная предварительная | 32999 |
| 55 | Шлифовальная предварительная | 36234 |
| 60 | Токарная | 87783 |
| 65 | Закалка | - |
| 70 | Центрошлифовальная | 145955 |
| 75 | Шлифовальная окончательная | 47561 |
| 80 | Шлифовальная окончательная | 47770 |
| 85 | Червячношлифовальная | 6618 |
| 90 | Зубошлифовальная | 18371 |
Проводим заново расчёт необходимого количества оборудования по формуле:

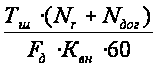 (11.6)
Результаты расчётов сводим в таблицу 11.4.
Таблица 11.4
Расчетное число станков с учетом догрузки
| № оп. | Наименование операции | Расчётное количество станков, Sр | Принятое количество станков, Sпр |
| 10 | Фрезерно-центровальная | 0,824 | 1 |
| 15 | Токарная | 0,824 | 1 |
| 20 | Токарная черновая | 0,825 | 1 |
| 25 | Токарная черновая | 0,824 | 1 |
| 30 | Токарная чистовая | 0,825 | 1 |
| 35 | Токарная чистовая | 0,825 | 1 |
| 40 | Червячнофрезерная | 0,840 | 1 |
| 45 | Зубофрезерная | 0,830 | 1 |
| 50 | Шлифовальная предварительная | 0,827 | 1 |
| 55 | Шлифовальная предварительная | 0,826 | 1 |
| 60 | Токарная | 0,824 | 1 |
| 65 | Закалка | - | - |
| 70 | Центрошлифовальная | 0,823 | 1 |
| 75 | Шлифовальная окончательная | 0,825 | 1 |
| 80 | Шлифовальная окончательная | 0,825 | 1 |
| 85 | Червячношлифовальная | 0,840 | 1 |
| 90 | Зубошлифовальная | 0,829 | 1 |
Коэффициент загрузки оборудования определяется как отношение расчётного числа к проектируемому:
К = Sp / Sпр (11.7)
Коэффициент загрузки оборудования сведем в таблицу 11.5.
Таблица 11.5
Коэффициент загрузки оборудования
| № оп. | Наименование операции | Коэффициент загрузки оборудования |
| 10 | Фрезерно-центровальная | 0,824 |
| 15 | Токарная | 0,824 |
| 20 | Токарная черновая | 0,825 |
| 25 | Токарная черновая | 0,824 |
| 30 | Токарная чистовая | 0,825 |
| 35 | Токарная чистовая | 0,825 |
| 40 | Червячнофрезерная | 0,840 |
| 45 | Зубофрезерная | 0,830 |
| 50 | Шлифовальная предварительная | 0,827 |
| 55 | Шлифовальная предварительная | 0,826 |
| 60 | Токарная | 0,824 |
| 65 | Закалка | - |
| 70 | Центрошлифовальная | 0,823 |
| 75 | Шлифовальная окончательная | 0,825 |
| 80 | Шлифовальная окончательная | 0,825 |
| 85 | Червячношлифовальная | 0,840 |
| 90 | Зубошлифовальная | 0,829 |
| Среднее значение коэффициента загрузки | 0,827 | |
По полученным коэффициентам загрузки оборудования построим график загрузки оборудования (рисунок 11.1)
График загрузки оборудования

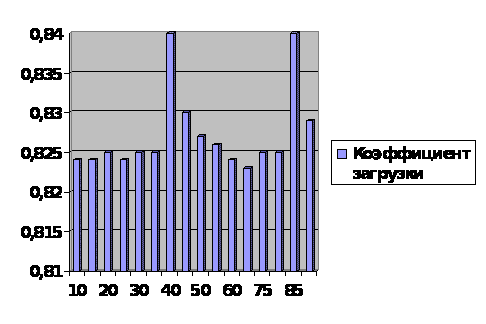
Рис. 11.1
11.2 Расчет числа рабочих
Промышленно – производственный персонал цеха (участка) состоит из производственных и вспомогательных рабочих, инженерно – технических работников (ИТР), служащих и младшего обслуживающего персонала (МОП).
Число рабочих на каждую операцию определяем по формуле:
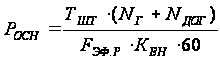 (11.8)
где
 1731ч
- действительный
годовой фонд
времени работы
рабочего.
Расчёт числа рабочих по операциям техпроцесса сведём в таблицу 11.6
Таблица 11.6
Количество рабочих по операциям технологического процесса
| № оп. | Наименование операции |
Расчетное число рабочих на операцию, Росн |
Принятое число рабочих на операцию, Росн.пр |
| 1 | 2 | 3 | 4 |
| 10 | Фрезерно-центровальная | 1,946 | 2 |
| 15 | Токарная | 1,946 | 2 |
| 20 | Токарная черновая | 1,950 | 2 |
| 25 | Токарная черновая | 1,948 | 2 |
| 30 | Токарная чистовая | 1,949 | 2 |
| 35 | Токарная чистовая | 1,949 | 2 |
| 40 | Червячнофрезерная | 1,986 | 2 |
| 45 | Зубофрезерная | 1,960 | 2 |
| 50 | Шлифовальная предварительная | 1,953 | 2 |
| 55 | Шлифовальная предварительная | 1,951 | 2 |
| 60 | Токарная | 1,947 | 2 |
| 65 | Закалка | - | - |
| 70 | Центрошлифовальная | 1,945 | 2 |
| 75 | Шлифовальная окончательная | 1,949 | 2 |
| 80 | Шлифовальная окончательная | 1,949 | 2 |
| 85 | Червячношлифовальная | 1,984 | 2 |
| 90 | Зубошлифовальная | 1,959 | 2 |
| Итого общее число рабочих | 32 | ||
После расчёта числа основных производственных рабочих, необходимо рассчитать число вспомогательных рабочих, число контролёров, число ИТР, Численность младшего обслуживающего персонала (МОП).
Вспомогательные рабочие:
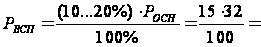 4,8 принимаем
5 человек.
Число контролёров:
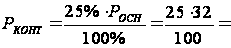 8
принимаем 8
человек.
Численность ИТР:
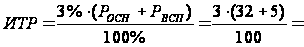 1,11 принимаем
2 человек.
Младший обслуживающий персонал:
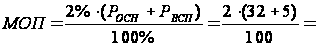 0,74 принимаем
1 человека.
11.3 Организация снабжения материалами и заготовками
Для хранения запаса заготовок предусматривается склад, расположенный в начале участка механической обработки детали. На рабочее место заготовки, уложенные в контейнер открытого типа, доставляются при помощи погрузчиков. В процессе обработки проводится межоперационный контроль, наиболее важными являются контрольные операции перед ТО, каковой являются 065 операция – закалка и после изготовления детали. После каждой из перечисленных операций деталь возвращают на участок на дальнейшую обработку. После проверяют качество изготовленной детали на контрольном столе. Работники планово распределительного бюро обеспечивают подачу деталей и заготовок к станкам.
На основе технической документации, инструментально-раздаточная кладовая (ИРК) заблаговременно комплектует специальный инструмент и приспособления, обеспечивает его заточку, восстановление и списание. Доставку инструмента и приспособлений к рабочему месту осуществляется вспомогательными рабочими.
Сжатый воздух, масло, смазочно-охлаждающая жидкость подаётся к станкам по централизованным трубопроводам. При обнаружении рабочим нехватки масла в станке он обязан сообщить об этом мастеру, а тот в свою очередь даёт заявку вспомогательным рабочим соответствующей службы, которые обеспечивают снабжение основного производства (оборудования участка) маслом, специально оборудованным транспортом с тарой для масла.
11.4 Организация транспортного хозяйства
Главной целью организации транспортного хозяйства является снижение трудоёмкости работ и сокращение времени производственного цикла. Выбор транспортных средств зависит от характера обрабатываемых на участке заготовок, их габаритов и массы, типа производства, конструкции здания.
Доставка заготовок в механический цех осуществляется автотранспортом. Подача контейнеров на склады и к месту обработки выполняется при помощи автопогрузчиков.
Передача деталей от станка к станку осуществляется при помощи вспомогательных рабочих. Такой вид передачи деталей является оптимальным в условиях среднесерийного производства, деталей простой геометрической формы.
Для удаления стружки из рабочей зоны в большинстве станков имеются шнековые устройства, которые перемещают стружку к люку, расположенному с тыльной стороны станка. Дальнейшее транспортирование стружки от станка к общецеховому месту сбора производится при помощи системы скребковых транспортёров (конвейеров), расположенных под полом цеха вдоль станков.
11.5 Организация работы участка и рабочих мест
Организация рабочего места является первичным звеном организации труда. Его правильная организация снижает утомляемость рабочего, повышает работоспособность и в итоге увеличивает производительность труда. Для правильной организации рабочего место важное значение имеет специализация, оснащение, планировка и обслуживание рабочего места. При размещении предметов и средств труда необходимо руководствоваться следующими условиями:
на рабочем месте не должно быть нечего лишнего, каждая деталь должна иметь своё место
все часто используемые предметы должны находится ближе к зоне их использования
расположение предметов на рабочем месте должно быть продуманно с таким расчётом, чтобы рабочий двигался с минимальными затратами сил
станки должны быть обеспечены местным освещением и пр.
11.6 Планировка механического участка
Планировка участка на заданную программу 1000шт.
Оборудование расставлено по ходу технологического процесса. Стружка удаляется скребковым конвейером, расположенным под полом.
Для инструмента предусмотрены инструментальные ящики. Для улучшения условий труда на участке предусмотрено место для отдыха, место для питьевого аппарата (ситуратора). Для доставки контейнеров с заготовками и деталями по периметру участка расположена дорога (проезд) для автопогрузчиков с односторонним движением. В соответствии с нормами ширина проезда составляет 2000 см. Подвод сжатого воздуха осуществляется от общезаводской централизованной системы. В качестве средств пожарной безопасности предусмотрен пожарный щит, ящик с песком. Имеется верстак, контрольный стол, и др.
При укрупненном проектировании производственную площадь участка определяем по удельной площади, необходимой для размещения станков в зависимости от их массы. Величину удельной площади, приходящейся на один станок берем из [16].
Sпр. = Sуд. Ч Sобщ. (11.9)
Sпр. = 35 Ч 12+40 Ч 4= 580м2
Размеры вспомогательной площади участка определим, исходя из норм для расчета площадей вспомогательных служб.
- склад вспомогательных материалов (0.2 м2 на один станок) – 3,2 м2
- площадь для хранения стружки - 25 м2
- площадь под проходы принимаем 30% от площади станков - 174 м2
- резервное место под дополнительное оборудование - 150 м2
- площадь для места мастера - 12 м2
- площадь под контрольный стол - 10 м2
- площадь под проезд - 82 м2
- место для отдыха -12 м2
- место под контейнеры для материала - 88 м2
- место под кант. площадку - 12 м2
Общая площадь: 1150 м2
Нормативы расстояний между станками, от стен и колонн здания, а также нормы ширины магистральных проездов приведены в [17].
Компоновка механического участка по обработке данной детали представлена на чертеже 07.М15. .76.000.
12. ЭКОНОМИЧЕСКАЯ ЭФФЕКТИВНОСТЬ ПРОЕКТА
Цель раздела – рассчитать себестоимость по базовому и проектному вариантам, произвести выбор оптимального варианта и определить показатели его экономической эффективности. Расчет будем вести по методике [18].
Краткую характеристику сравниваемых вариантов занесем в таблицу 12.1
Таблица 12.1
Краткая характеристика сравниваемых вариантов
| Базовый вариант | Проектный вариант |
|
На токарных черновых операциях обработка червяка производится на универсальном станке 16К20. На зубофрезерной операции обработку производим червячной фрезой Р6М5. На зубошлифовальной операции обработку производим червячным шлиф. кругом 25А20НСМ17К Тип производства – среднесерийный Условия труда – нормальные. Форма оплаты труда – повременно-премиальная. |
На токарных черновых операциях обработка червяка производится на станках с ЧПУ 16К20Ф3. На зубофрезерной операции обработку производим модернизированной червячной фрезой Р6М5. На зубошлифовальной операции обработку производим червячным шлиф. кругом 25А16НСМ27К Тип производства – среднесерийный Условия труда – нормальные. Форма оплаты труда – повременно-премиальная. |
Исходные данные занесем в таблицу 12.2
Таблица 12.2
Исходные данные
| Показатели | Номера операций | |||||||||||||||
| 010 | 015 | 020 | 025 | 030 | 035 | 040 | 045 | 050 | 055 | 060 | 070 | 075 | 080 | 085 | 090 | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 |
|
Стоимость оборудования, Цоб, тыс. руб. базовый: проектный: |
480 480 |
720 720 |
195 720 |
195 720 |
720 720 |
720 720 |
675 675 |
672 672 |
835 835 |
835 835 |
720 720 |
450 450 |
835 835 |
835 835 |
600 600 |
595 595 |
|
Занимаемая площадь, Руд, м2. базовый: проектный: |
5,12 5,12 |
5,75 5,75 |
2,98 5,75 |
2,98 5,75 |
5,75 5,75 |
5,75 5,75 |
2,38 2,38 |
3,38 3,38 |
14,22 14,22 |
14,22 14,22 |
5,75 5,75 |
5,44 5,44 |
14,22 14,22 |
14,22 14,22 |
10,5 10,5 |
3,9 3,9 |
|
Коэффициент,
учитывающий
дополнительную
площадь,
базовый: проектный: |
4,0 4,0 |
4,0 4,0 |
4,5 4,0 |
4,5 4,0 |
4,0 4,0 |
4,0 4,0 |
4,5 4,5 |
4,5 4,5 |
3,0 3,0 |
3,0 3,0 |
4,0 4,0 |
4,0 4,0 |
3,0 3,0 |
3,0 3,0 |
3,5 3,5 |
3,5 3,5 |
|
Установленная мощность, Муст, кВт. базовый: проектный: |
13 13 |
10 10 |
11 10 |
11 10 |
10 10 |
10 10 |
3,0 3,0 |
2,2 2,2 |
5,5 5,5 |
5,5 5,5 |
10 10 |
2,2 2,2 |
5,5 5,5 |
5,5 5,5 |
3,0 3,0 |
3,0 3,0 |
|
Машинное время, Тмаш, мин. базовый: проектный: |
1,24 1,24 |
0,93 0,93 |
4,55 2,86 |
2,94 1,35 |
2,96 2,96 |
2,45 2,45 |
27,5 27,5 |
17,1 10,5 |
4,92 4,92 |
4,68 4,68 |
1,76 1,76 |
0,89 0,89 |
3,1 3,1 |
2,95 2,95 |
26,8 26,8 |
17,44 9,52 |
|
Штучное время, Тшт, мин. базовый: проектный: |
2,66 2,66 |
2,04 2,04 |
6,22 4,85 |
4,12 2,63 |
4,31 4,31 |
3,7 3,7 |
31,42 31,42 |
19,3 12,6 |
6,53 6,53 |
5,96 5,96 |
2,5 2,5 |
1,51 1,51 |
4,57 4,57 |
4,55 4,55 |
29,1 29,1 |
19,82 11,45 |
|
Стоимость приспособлений, Цпр, тыс. руб. базовый: проектный: |
3,54 3,54 |
5,78 5,78 |
7,78 7,78 |
7,78 7,78 |
7,78 7,78 |
7,78 7,78 |
8,14 8,14 |
9,23 9,23 |
6,51 6,51 |
6,51 6,51 |
7,78 7,78 |
2,08 2,08 |
6,51 6,51 |
6,51 6,51 |
7,52 7,52 |
8,89 8,89 |
|
Коэффициент загрузки оборудования, Кз. базовый: проектный: |
0,01 0,01 |
0,008 0,008 |
0,023 0,018 |
0,016 0,01 |
0,016 0,016 |
0,014 0,014 |
0,119 0,119 |
0,073 0,048 |
0,025 0,025 |
0,022 0,022 |
0,009 0,009 |
0,006 0,006 |
0,017 0,017 |
0,017 0,017 |
0,11 0,11 |
0,074 0,043 |
|
Количество наименований однотипных деталей, обрабатываемых на станке с ЧПУ, шт. базовый: проектный: |
- - |
118 118 |
- 49 |
- 91 |
55 55 |
65 65 |
- - |
- - |
- - |
- - |
96 96 |
- - |
- - |
- - |
- - |
- - |
|
Длительность производственного цикла, дн. базовый: проектный: |
- - |
0,2 0,2 |
0,32 0,27 |
0,33 0,23 |
0,24 0,24 |
0,31 0,31 |
- - |
- - |
- - |
- - |
0,23 0,23 |
- - |
- - |
- - |
- - |
- - |
|
Стоимость инструмента, Ци, тыс. руб. базовый: проектный: |
0,91 0,91 |
0,24 0,24 |
0,52 0,52 |
0,22 0,22 |
0,74 0,74 |
0,74 0,74 |
1,9 1,9 |
1,25 1,35 |
0,96 0,96 |
0,96 0,96 |
0,25 0,25 |
0,12 0,12 |
1,1 1,1 |
1,1 1,1 |
1,24 1,24 |
2,4 2,55 |
|
Выручка
от реализации
изношенного
инструм.,
базовый: проектный: |
0,181 0,181 |
0,048 0,048 |
0,104 0,104 |
0,044 0,044 |
0,148 0,148 |
0,148 0,148 |
0,38 0,38 |
0,25 0,27 |
0,192 0,192 |
0,192 0,192 |
0,05 0,05 |
0,024 0,024 |
0,22 0,22 |
0,22 0,22 |
0,248 0,248 |
0,48 0,51 |
|
Количество
переточек
инструмента
до полного
износа,
базовый: проектный: |
62 62 |
15 15 |
15 15 |
15 15 |
15 15 |
15 15 |
7 7 |
7 7 |
16 16 |
16 16 |
15 15 |
16 16 |
16 16 |
16 16 |
16 16 |
16 16 |
|
Стоимость
одной переточки,
базовый: проектный: |
36 36 |
7 7 |
7 7 |
7 7 |
7 7 |
7 7 |
45 45 |
45 45 |
90 90 |
90 90 |
10 10 |
90 90 |
90 90 |
90 90 |
90 90 |
90 90 |
|
Коэффициент
случайной
убыли инстр.,
базовый: проектный: |
1,25 1,25 |
1,1 1,1 |
1,1 1,1 |
1,1 1,1 |
1,1 1,1 |
1,1 1,1 |
1,15 1,15 |
1,15 1,15 |
1,1 1,1 |
1,1 1,1 |
1,08 1,08 |
1,1 1,1 |
1,1 1,1 |
1,1 1,1 |
1,1 1,1 |
1,1 1,1 |
|
Стойкость
инструмента
между переточками,
базовый: проектный: |
0,5 0,5 |
1,0 1,0 |
1,0 1,0 |
1,0 1,0 |
1,0 1,0 |
1,0 1,0 |
1,0 1,0 |
1,0 1,0 |
2,0 2,0 |
2,0 2,0 |
1,0 1,0 |
2,0 2,0 |
2,0 2,0 |
2,0 2,0 |
2,0 2,0 |
2,0 2,0 |
|
Выручка
от реализации
изношенного
приспособления,
базовый: проектный: |
0,708 0,708 |
1,156 1,156 |
1,556 1,556 |
1,556 1,556 |
1,556 1,556 |
1,556 1,556 |
1,628 1,628 |
1,846 1,846 |
1,302 1,302 |
1,302 1,302 |
1,556 1,556 |
0,416 0,416 |
1,302 1,302 |
1,302 1,302 |
1,504 1,504 |
1,778 1,778 |

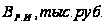


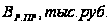
Таблица 12.3
Исходные данные для экономического обоснования сравниваемых вариантов
| № | Показатели | Условное обозначение, единица измерения | Значение показателей | Источник информации | |
| Базовый | Проект | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | Годовая программа выпуска | Пг, шт | 1000 | 1000 | Задание |
| 2 | Норма штучного времени, в т.ч. машинное время |
|
В табл. 12.2 | В табл. 12.2 | Расчет |
| 3 |
Часовая тарифная ставка Рабочего-оператора: Наладчика: |
|
32,06 42,41 |
32,06 42,41 |
Данные кафедры ЭиУП (Прил. 11) |
| 4 | Эффективный годовой фонд времени рабочего. |
|
1731 | 1731 | |
| 5 | Коэффициент доплаты до часового, дневного и месячного фондов |
|
1,08 | 1,08 |
Данные кафедры ЭиУП (Прил. 11) |
| 6 | Коэффициент доплат за профмастерство (начиная с 3-го разряда) |
|
1,2 | 1,2 |
Данные кафедры ЭиУП (Прил. 11) |
| 7 | Коэффициент доплат за условия труда |
|
1,08 | 1,08 |
Данные кафедры ЭиУП (Прил. 11) |
| 8 | Коэффициент доплат за вечерние и ночные часы |
|
1,2 | 1,2 |
Данные кафедры ЭиУП (Прил. 11) |
| 9 | Коэффициент премирования |
|
1,2 |
1,2 |
Данные кафедры ЭиУП (Прил. 11) |
| 10 | Коэффициент выполнения норм |
|
1,1 | 1,1 |
Данные кафедры ЭиУП (Прил. 11) |
| 11 | Коэффициент отчисления на социальные нужды |
|
0,26 | 0,26 |
Данные кафедры ЭиУП (Прил. 11) |
| 12 | Трудоемкость проектирования техники, технологии |
|
170 | 170 | Прил. 8 |
| 13 | Цена единицы оборудования |
|
В табл. 12.2 | В табл. 12.2 | Прил. 4 или п. 5-7 списка литературы |
| 14 | Коэффициент расходов на доставку и монтаж оборудования (0,1…0,25) |
|
0,2 | 0,2 | |
| 15 | Выручка от реализации изношенного оборудования (5% от цены) |
|
19,5 | Расчет | |
| 16 | Эффективный годовой фонд времени работы оборудования (при односменной работе – 2030 часов, при 2-хсменной – 4015 часов, при 3-хсменной – 5960 часов). |
|
4015 | 4015 | |
| 17 | Коэффициент на текущий ремонт оборудования |
|
0,3 | 0,3 | |
| 18 | Установленная мощность электродвигателя станка |
|
В табл. 12.2 | В табл. 12.2 | Паспорт станка |
| 19 | Коэффициент одновременности работы электродвигателей (0,8…1,0) |
|
0,9 | 0,9 | |
| 20 | Коэффициент загрузки электродвигателей по мощности (0,7…0,8) |
|
0,75 | 0,75 | |
| 21 | Коэффициент загрузки электродвигателя станка по времени (0,5…0,85) |
|
0,65 | 0,65 | |
| 22 | Коэффициент потерь электроэнергии в сети завода (1,04..1,08) |
|
1,06 | 1,06 | |
| 23 | Тариф платы за электроэнергию |
|
1,35 | 1,35 |
Данные кафедры ЭиУП (Прил. 11) |
| 24 | Коэффициент полезного действия станка (0,7…0,95) |
|
0,8 | 0,8 | |
| 25 | Цена (себестоимость изготовления) единицы инструмента |
|
В табл. 12.2 | В табл. 12.2 | Задание |
| 26 | Коэффициент транспортно-заготовительных расходов на доставку инструмента |
|
1,02 | 1,02 | |
| 27 | Выручка от реализации изношенного инструмента по цене металлолома |
|
В табл. 12.2 | В табл. 12.2 | Прил. 1 |
| 28 | Количество переточек инструмента до полного износа |
|
В табл. 12.2 | В табл. 12.2 | Прил. 1 |
| 29 | Стоимость одной переточки |
|
В табл. 12.2 | В табл. 12.2 | Прил. 1 |
| 30 | Коэффициент случайной убыли инструмента |
|
В табл. 12.2 | В табл. 12.2 | Прил. 1 |
| 31 | Стойкость инструмента между переточками |
|
В табл. 12.2 | В табл. 12.2 | Прил. 1 |
| 32 | Цена единицы приспособления |
|
В табл. 12.2 | В табл. 12.2 | Прил. 2 |
| 33 | Коэффициент, учитывающий затраты на ремонт приспособления (1,5…1,6) |
|
1,55 | 1,55 | |
| 34 | Выручка от реализации изношенного приспособления (20% от цены) |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||