Технологический процесс изготовления червяка
Результаты испытаний показали следующее:
- инструмент, изготовленный по предлагаемой технологии, показал увеличение режущей способности на 33,9 % при шлифовании стали 40Х по сравнению с инструментом, изготовленным по классической технологии;
- уменьшение линейного износа круга на 44 %;
- увеличение твердости от СМ2 до СТ1;
- снижение неравномерности твердости на 61 %.
9. ВЫБОР И ПРОЕКТИРОВАНИЕ ПРИСПОСОБЛЕНИЙ
9.1 Проектирование станочного приспособления
9.1.1 Исходные данные для расчета
Вид и материал заготовки – штамповка Сталь 40Х, sв =750 МПа;
Вид обработки – черновая;
Материал резца – резец сборный со сменной четырехгранной неперетачиваемой пластиной из Т5К10;
Режимы резания – глубина t=3,0 мм; подача s=0,6 мм/об; скорость резания V=61,32 м/мин.
Тип приспособления – одноместное универсальное наладочное (УНП) со сменными кулачками.
Металлорежущий станок – 16К20Ф3 (наибольший диаметр патрона 400мм,
внутренний конус шпинделя – Морзе 2В, основные размеры концов шпинделя по ГОСТ 12595-72).
Теоретическая схема базирования представлена на рисунке 9.1
Операционный эскиз
Рис. 9.1
9.1.2 Расчет сил резания
При наружном
продольном
и поперечном
точении составляющие
 силы резания
рассчитываются
по формуле:
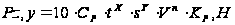
 (9.1)
для

где,  =
243; [6,c 273,табл.
22]
n =- 0,3; [6,c 273,табл. 22]
х = 0,9; [6,c 273,табл. 22]
y = 0,6; [6,c 273,табл. 22]
для

где, =
300; [6,c 273,табл.
22]
n =-0,15; [6,c 273,табл. 22]
х = 1,0; [6,c 273,табл. 22]
y = 0,75; [6,c 273,табл. 22]
Т = 60 мин – период стойкости инструмента;
t= 3,0 мм – глубина резания;
s = 0,6 мм/об – подача; [6,c 266,табл. 11]
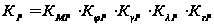 (9.2)
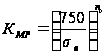 –
коэффициент,
учитывающий
качество
обрабатываемого
материала [6,c
264,табл. 9]
 =750
МПа – предел
прочности
обрабатываемого
материала;
 =
0,75; [6,c 264,табл.
9]
Тогда
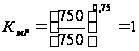 ;
 –
коэффициент,
учитывающий
влияние угла
в плане резца
ц
=0,89
(для
) [6,c
275,табл. 23]
=0,50
(для
) [6,c
275,табл. 23]
 –
коэффициент,
учитывающий
влияние переднего
угла резца г
=1,1
(для
) [6,c
275,табл. 23]
=1,4
(для
) [6,c
275,табл. 23]
 –
коэффициент,
учитывающий
влияние угла
наклона режущей
кромки л
=1,0
(для
) [6,c
275,табл. 23]
=1,0
(для
) [6,c
275,табл. 23]
Таким образом,
 =1,0
Ч
0,89 Ч
1,1 Ч
1,0 = 0,98 (для
)
=1,0
Ч
0,50 Ч
1,4 Ч
1,0 = 0,7 (для
)
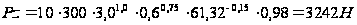
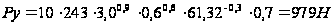
9.1.3 Расчет усилий зажима [13, с71]
В процессе обработки заготовки на нее воздействует система сил. С одной стороны действуют составляющие силы резания, которые стремятся вырвать заготовку из кулачков, с другой – силы зажима, препятствующая этому. Из условия равновесия моментов этих сил и с учетом коэффициента запаса определяются необходимые зажимное и исходное усилия.
Крутящий момент от касательной составляющей силы резания стремится повернуть заготовку в кулачках и равен для данного случая:
 (9.3)
Повороту заготовки препятствует момент силы зажима, определяемый следующим образом:
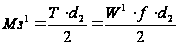 (9.4)
где W – суммарное усилие зажима, приходящиеся на три кулачка,H;
f – коэффициент трения на рабочей поверхности сменного кулачка.
Из равенства моментов MP и MЗ определим необходимое усилие зажима, препятствующее повороту заготовки в кулачках:
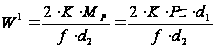 (9.5)
Значение коэффициента запаса К, в зависимости от конкретных условий выполнения технологической операции, определяется по формуле:
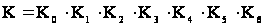 (9.6)
где К0 – гарантированный коэффициент запаса, К0=1,5;
К1 – коэффициент, учитывающий неравномерность припуска, К1=1,2;
К2 - коэффициент, учитывающий увеличение сил резания при затуплении инструмента К2 =1,0;
К3 – коэффициент, учитывающий прерывистость резания, К3=1,2;
К4 – коэффициент, учитывающий постоянство сил закрепления, для механизированных ЗМ К4= 1;
К5 – коэффициент, учитывающий эргономику немеханизированного ЗМ, К5=1;
К6 – коэффициент, учитывающий наличие моментов стремящихся повернуть заготовку вокруг своей оси, К6=1,0.
Подставляя в формулу 10.3, получим
KPz=1,5 . 1,2 . 1,0 . 1,2 . 1,0 . 1,0 . 1,0 =2,16
KPy=1,5 . 1,2 . 1,4 . 1,2 . 1,0 . 1,0 . 1,0 =3,02
Коэффициент трения f между заготовкой и сменным кулачком зависит от состояния его рабочей поверхности:
f=0,18 [14, с 384]
Подставив в формулу 9.5 исходные данные получим:
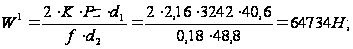
Сила Py стремится вывернуть заготовку из кулачков относительно оси OO1, создавая момент от силы зажима:
 (9.7)
Данному моменту препятствует момент от силы зажима:
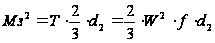 (9.8)
Необходимая сила зажима равна:
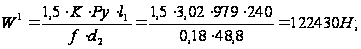
Для дальнейших расчетов принимаем W=64734Н, т.к. в данном случае при установке червяка осуществляется поджатие задним центром и с помощью люнета, и поэтому в расчетах величины усилия зажима влиянием силы Py пренебрегаем, т.к. опыт показывает, что величина W2 в этом случае значительно меньше силы W1.
Величина усилия зажима W1 прикладываемая к постоянным кулачкам несколько увеличивается по сравнению с усилием W и рассчитывается по формуле:
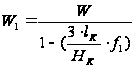 (9.9)
где lK – вылет кулачка, расстояние от середины рабочей поверхности сменного кулачка до середины направляющей поверхности постоянного кулачка; lK=65мм;
HK – длина направляющей постоянного кулачка; HK=80мм;
f – коэффициент трения в направляющих постоянного кулачка и корпуса
f=0,1
В процессе конструирования патрона данные размеры могут несколько изменяться, но это, как показывает практика, не вносит существенных изменений в расчеты усилий.
Подставив исходные данные в формулу 9.9 получим:
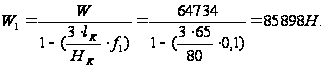
9.1.4 Расчет зажимного механизма патрона [13, c76]
Приступая к расчету зажимного механизма необходимо определится с его конструкцией. В самоцентрирующихся механизмах установочные элементы (В данном случае кулачки) должны быть подвижными в направлении зажима и закон их относительного движения необходимо выдержать с высокой точностью. Поэтому на движения кулачков накладываются условия: разнонаправленность, одновременность и равная скорость движения. Данное условие можно выдержать, обеспечивая движение трех кулачков от одного источника движения (силового привода).
В кулачковых патронах наибольшее применение получили рычажные и клиновые зажимные механизмы.
Рычажный зажимной механизм представляет собой неравноплечий угловой рычаг, смонтированный в корпусе патрона на неподвижной оси, и который своими концами входит с посадкой в пазы постоянного кулачка и центральной втулки.
При расчете зажимного механизма определяется усилие Q, создаваемое силовым приводом, которое зажимным механизмом увеличивается и передается постоянному кулачку.
 (9.10)
где, ic-передаточное отношение по силе зажимного механизма (выигрыш в силе) . Клиновой зажимной механизм рекомендуется применять в патронах, наружный диаметр которых меньше 200 мм, при больших размерах предпочтение отдается рычажному механизму.
На этапе расчета наружный диаметр патрона можно определить по формуле:
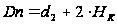 (9.11)
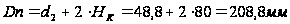
Принимаем D=240 мм;
принимаем рычажный зажимной механизм с ic=2 (окончательно уточнится после проектирования патрона).
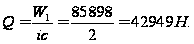
9.1.5 Расчет силового привода [13, c77]
Для создания исходного усилия Q используется силовой привод, устанавливаемый на задний конец шпинделя. В его конструкции можно выделить силовую часть, вращающуюся совместно со шпинделем, и муфту для подвода рабочей среды.
Вначале следует попытаться применить пневматический привод, т.к. в любом производстве имеются трубопроводы для подачи сжатого воздуха. Диаметр поршня пневмоцилиндра определяется по формуле:
 (9.12)
где P - избыточное давление воздуха, принимаемое в расчетах равным
0,4 МПа.
В конструкцию станка 16К20Ф3 можно встроить силовой привод с диаметром поршня не более 120 мм. Если в расчете по формуле 9.12 диаметр поршня получается более 120 мм, то следует применять гидравлический привод, где за счет регулирования давления масла можно получить большие исходные усилия. При заданном усилии Q подбираем давления масла, чтобы диаметр поршня не превышал 120 мм.
Ход поршня цилиндра рассчитывается по формуле:
 (9.13)
где SW – свободный ход кулачков, который можно принять равным 5 мм.
in=1/ic – передаточное отношение зажимного механизма оп премещению. Значение SQ принимать с запасом 10…15 мм.
Подставляем значения в формулу 9.12
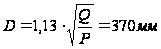
Для гидравлического привода при 7МПа имеем D=90мм. Принимаем
D=100мм, SQ=20мм.
9.1.6 Описание приспособления
Патроны трехкулачковые поводковые предназначены для крепления заготовок, устанавливаемых в центрах. Передний центр 1 неподвижно закреплен в патроне. Предварительную настрой кулачков 2 на задний размер производят перестановкой их по рифленой поверхности. Благодаря шарнирному соединению тяги 4 с муфтой 5 кулачки могут самоустанавливаться, в результатате чего достигается равномерность зажима заготовки.
9.2 Проектирование контрольного приспособления
9.2.1 Назначение контрольных приспособлений и требования к ним
Контрольными приспособлениями называются специальные или специализированные производственные средства измерения, представляющие собой конструктивное сочетание базирующих, зажимных и измерительных устройств.
Основные требования к контрольным приспособлениям:
обеспечение оптимальной точности измерения;
обеспечение необходимой производительности;
обеспечение удобства в эксплуатации (должно быть эргономично);
должно быть технологичным в изготовлении;
должно обладать высокой износостойкостью и надежностью;
должно быть экономически целесообразно.
Контрольные приспособления применяют при замене непроизводительного контроля универсальными измерительными средствами, в случае невозможности контроля универсальными измерительными средствами и при повышенных требованиях к качеству контроля (исключить попадание брака в годные).
9.2.2 Описание приспособления
Проектируемое приспособление предназначено для контроля радиального биения на ответственных диаметрах червяка. Порядок выполнения контроля:
деталь (червяк) установить в центрах, подвести измерительную головку к контролируемому диаметру, зафиксировать ее положение при помощи болтов М12, подвести наконечник индикатора к контролируемому диаметру. При повороте детали в центрах, индикатор будет показывать радиальное биение, в приспособлении применены регулируемые индикаторные держатели.
Конструкция приспособления универсальна, что позволяет производить контроль различных изделий при базировании по центровым отверстиям.
9.2.3 Погрешности при измерении
Точность метода измерения зависит от конструкции приспособления и способа установки измеряемой детали, от точности самого измерительного прибора.
Составляющие погрешности измерения:
а) погрешности базирования деталей на опоры;
б) погрешности передаточных устройств;
в) погрешности изготовления эталонов, служащих для настройки измерительных средств;
г) допустимая погрешность измерительного средства;
д) случайные погрешности, свойственные данному методу:
неточность отсчета по шкале измерительного средства;
неточностью закрепления (непостоянство зажимных сил, влияние качества поверхности детали);
нарушение первичной настройки измерительного средства;
температурные колебания.
Случайные составляющие погрешности метода измерения подчиняются закону нормального распределения.
И систематические и случайные погрешности могут быть со знаком «+» или «–» и они равновероятны. Практика показывает, что погрешность метода измерения может составлять от 8% до 35% от допуска на контролируемый размер в зависимости от степени ответственности деталей.
10. ВЫБОР И ПРОЕКТИРОВАНИЕ ИНСТРУМЕНТА
10.1 Исходные данные
Рассчитать
и спроектировать
червячную фрезу
из стали Р18, при
следующих
данных вал –
шестерни, сталь
40Х, 37 … 42 HRC, m=2,
 =20є,
h’=2, h=4.5,
Sd1=3,14.
10.2 Определение размеров фрезы по нормали [15, с 79]
10.2.1 Расчетный
профильный
угол исходной
рейки в нормальном
сечении
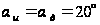 .
10.2.2 Модуль
нормальный
 мм.
10.2.3 Шаг по нормали (между соседними профилями фрезы):
 (10.1)
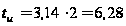 мм.
10.2.4 Расчетная толщина зуба по нормали:
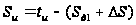 (10.2)
где
 - толщина зуба
колеса по нормали
на делительной
окружности;
 - величина
припуска под
последующую
чистовую обработку.
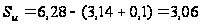 мм.
10.2.5 Расчетная высота головки зуба фрезы:
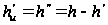 (10.3)
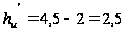 мм
10.2.6 Высота зуба фрезы:
 (10.4)
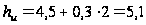 мм
10.2.7 Радиус закругления на головке и ножке зуба:
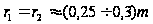 (10.5)
 мм.
10.3 Определение конструктивных размеров фрезы.
10.3.1 Наружный
диаметр фрезы
 мм [15, с 75, табл. 4,].
10.3.2 Число зубьев фрезы:
 (10.6)
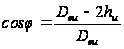 (10.7)
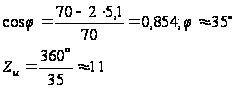
10.3.3 Падение затылка К = 3 [15, с 80].
10.3.4 Диаметр начальной окружности:
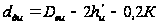 (10.8)
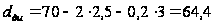 мм.
10.3.5 Угол подъема витков фрезы на начальной окружности:
 (10.9)
где
 - число заходов
фрезы.
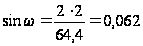

10.3.6 Шаг по оси между двумя витками:
 (10.10)
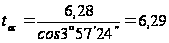 мм
10.3.7 Ход витков по оси фрезы:
 (10.11)
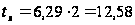 мм
10.3.8 Направление витков фрезы – правое.
10.3.9 Канавки – винтовые.
10.3.10 Осевой шаг винтовой стружечной канавки:
 (10.12)
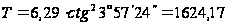
10.3.11 Угол установки
фрезы на станке
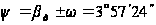 .
10.3.12 Расчетные профильные углы фрез:
в нормальном
сечении:
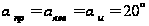 .
в осевом сечении:
 (10.13)
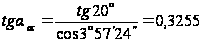 ;

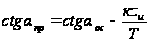 (10.14)
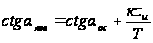 (10.15)
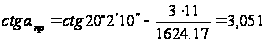 ;

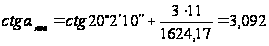 ;
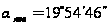
10.4 Проверочный расчет
10.4.1 Требуется
проверить
возможность
использования
червячной
фрезы, имеющей
размеры профиля:
 ;
 мм; (модуль 2мм);
 мм;
 мм.
Для нарезания
колеса параметров:
 мм;
 ;
 мм;
