Технологический процесс изготовления червяка
По «Алфавитно-предметному указателю» т.2 [8] для ключевого слова определяем предполагаемую рубрику МКИ:
В23F21/00 – 21/18 Инструмент, используемый в зуборезных станках.
По указателю к МКИ, т.2, разд.В [9] уточняем рубрику МКИ:
В23F21/00 Инструмент, используемый в зуборезных станках;
21/12 . инструменты для фрезерования;
21/12 .. червячные фрезы.
Индекс УДК определяем по Указателю к универсальной десятичной классификации.
621.9 Обработка резанием
621.914.1 Фрезерование
621.914.6 Червячные фрезы
Ретроспективность (глубину) поиска устанавливаем в 20 лет, полагая, что наиболее прогрессивные ТР содержатся в изобретениях, сделанных в последнее время.
В качестве стран поиска выбираем ведущие страны в области машиностроения – Россию (СССР), Великобританию, Германию, США, Францию и Японию.
В качестве источников информации принимаем патентные описания, патентные бюллетени РФ и СССР, бюллетень «Открытия, изобретения», реферативный сборник «Изобретения стран мира» соответствующих выпусков, реферативный журнал 14А «Резание металлов. Станки и инструменты», технические журналы и книги в области мехобработки.
Данные заносим в табл. 7.1 «Регламент поиска».
Таблица 7.1
Регламент поиска №1, №2, №3
Объект: Фреза червячная
Вид исследования:
1) Исследование уровня вида техники;
2) Исследование патентной чистоты;
3) Исследование патентоспособности.
|
Предмет поиска (ИТР) |
Индексы МКИ(НКИ) и УДК | Страны поиска | Глубина поиска, лет | Источники информации |
| 1 | 2 | 3 | 4 | 5 |
| 1)Конструкция фрезы |
МКИ: В23F21/12 21/16 УДК: 621.9 621.914 621.914.6 |
РФ(СССР) Великобритания Германия США Франция Япония |
20 (1986-2006) |
Патентные описания Патентные бюллетени РФ и СССР Реф. сб. ВНИИПИ “Изобретения стран мира” Реф. журнал ВИНИТИ 14А “Резание металлов. Станки и инструмент” (14 Технология машиностроения) ЭИ ВИНИТИ “Режущие инструменты” |
| 2)Конструкция фрезы |
МКИ: В23F21/12 21/16 УДК: 621.9 621.914 621.914.6 |
РФ(СССР) США |
20 (1986-2006) |
|
| 3)Конструкция фрезы |
МКИ: В23F21/12 21/16 УДК: 621.9 621.914 621.914.6 |
РФ(СССР) Великобритания Германия США Франция Япония |
50 (1956-2006) |
Журналы: “Вестник машиностроения”, “Станки и инструменты”, “Машиностроитель” Книги |
7.2.2 Патентный поиск
Просматриваем источники информации в соответствии с регламентом, табл. 7.1 Выбираем такие документы, по названиям которых можно предположить, что они имеют отношение к ИТР. По этим документам знакомимся с рефератами, аннотациями, формулами изобретений, чертежами. Сведения о ТР, имеющих отношение к ИТР, заносим в табл. 7.2.
Изучаем сущность занесенных в табл.7.2 ТР по сведениям, содержащимся в таблицах, а также путем просмотра текстов патентных описаний, статей и т.п. Если из рассмотрения сущности ТР видно, что оно служит достижению той же цели, что ИТР (аналог ИТР), документ включаем в перечень для детального анализа. Запись об этом делаем в графе 5 табл.7.2.
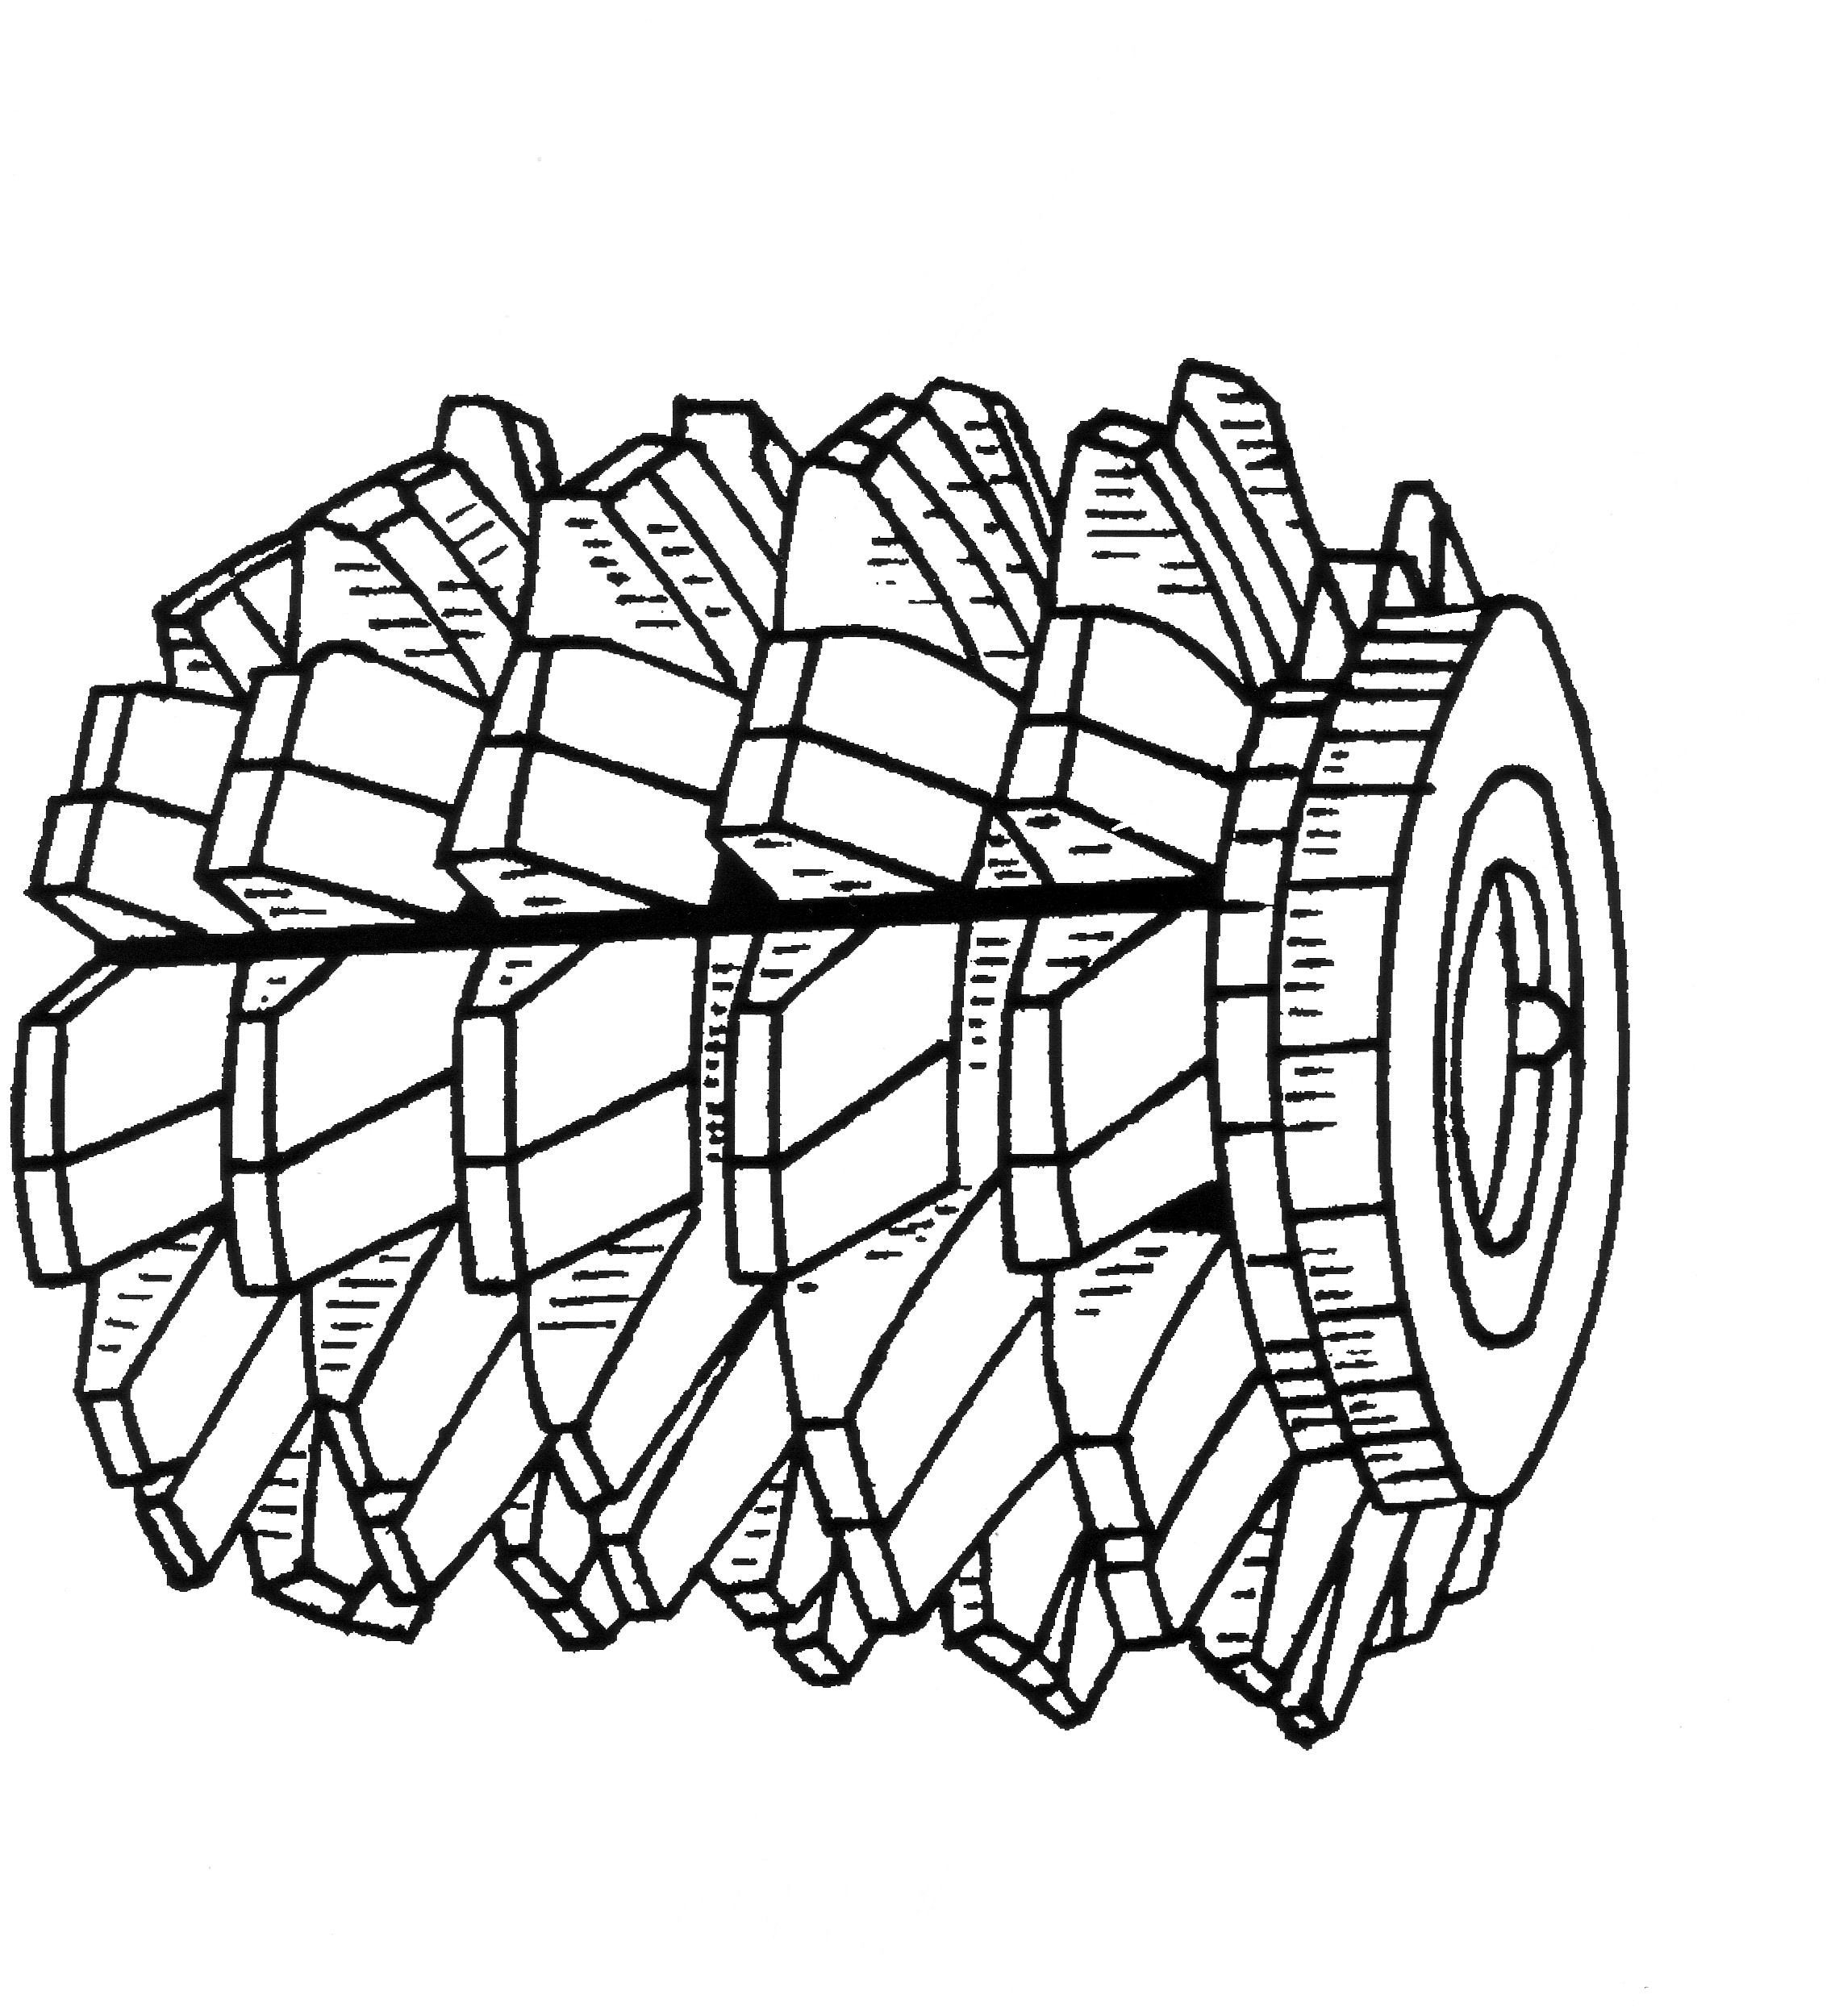
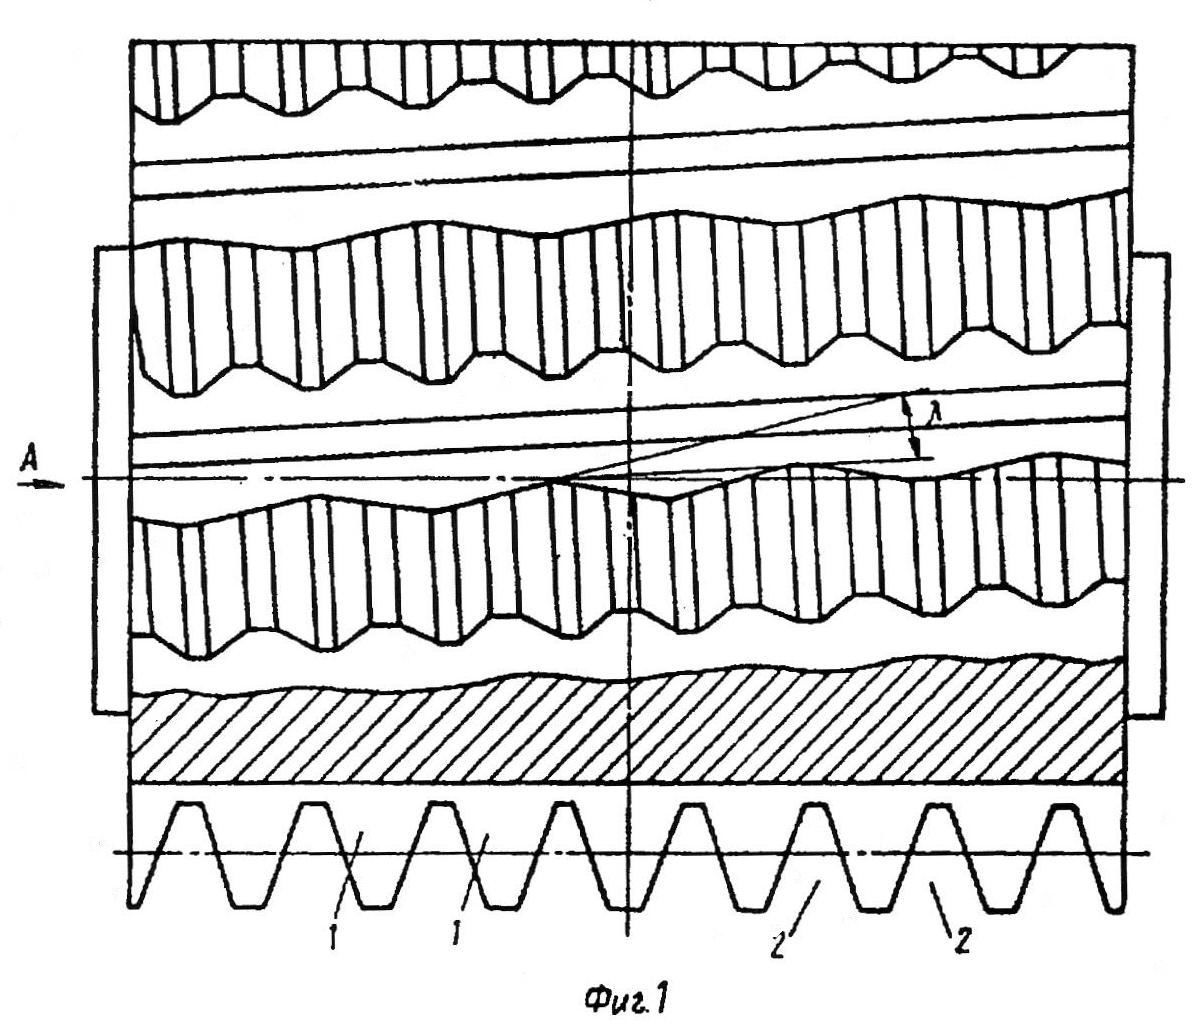
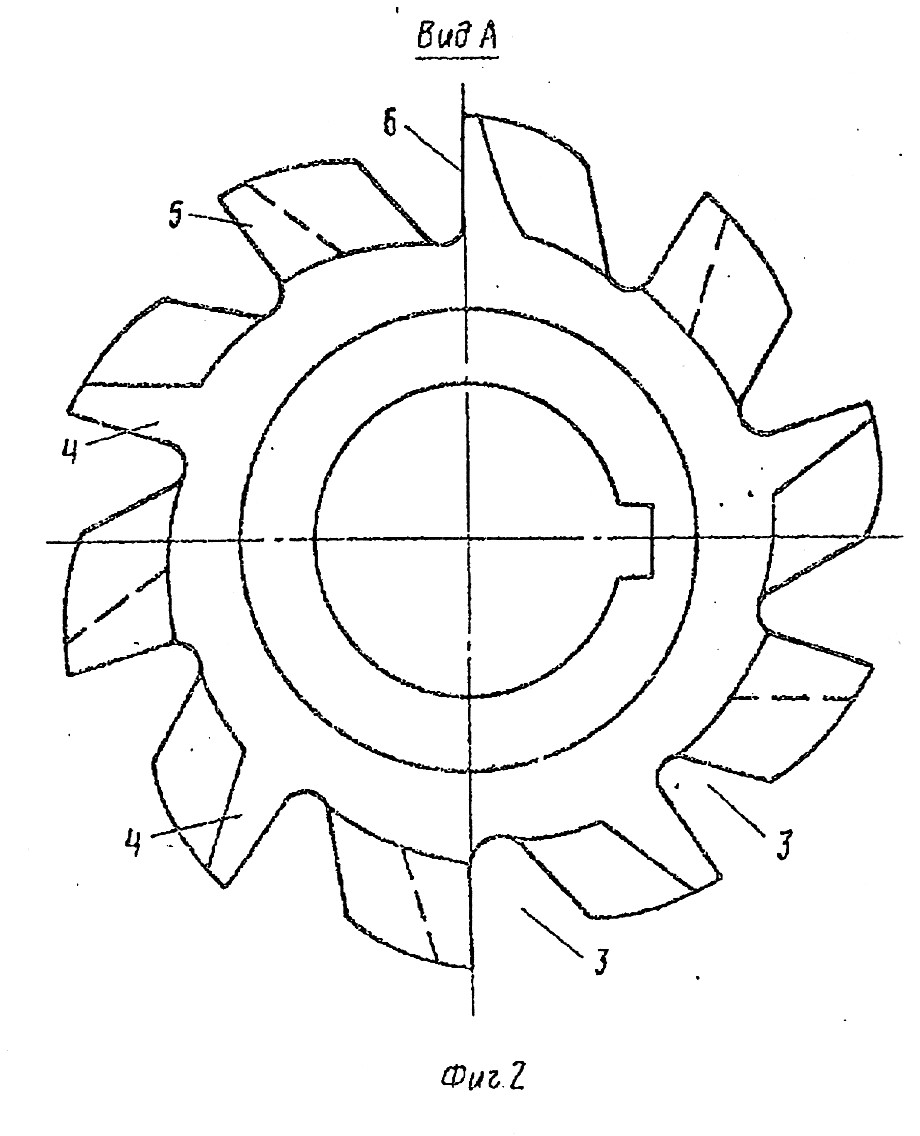
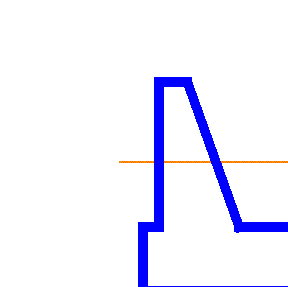
Эскизы аналогов приведены на рис.7.2.
Эскизы аналогов


а)
б)
в)
г)
д)
Рис. 7.2
Таблица 7.2
Патентная документация, отобранная для анализа
| Предмет поиска (ИТР) | Страна выдачи, вид и номер охранного документа, классификационный индекс | Автор, заявитель, страна, дата публикации, название | Сущность ТР и цель его создания | Подлежит (не подлежит) детальному анализу при исследовании уровня вида техники | Подлежит (не подлежит) детальному анализу при исследовании патентной чистоты |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Червячная фреза |
США пат № 1140376 В23F21/16 |
Дж. Торнсберг США, 25.07.95 Червячная фреза |
На фиг.1(рис.7.2а) схематически показана червячная фреза; на фиг.2 положение передней поверхности червячной фрезы относительно основного цилиндра. Червячная фреза содержит корпус 1. На корпусе по винтовой линии расположены режущие зубья 2 с прямолинейными боковыми режущими кромками 3. Режущие зубья выполнены с плоской передней поверхностью 4. Передняя поверхность зубьев развернута относительно оси фрезы на расчетный угол. Цель – упрощение возможности нарезания цилиндрических зубчатых колес эвольвентного профиля. |
Подлежит | Подлежит |
| Червячная фреза |
Россия (СССР) пат № 1337209 В23F21/16 |
Володин С.А. СССР, 15.09.88 Червячная фреза |
Червячная фреза (рис. 7.2б) содержит заходную и профилирующую и профилирующую части, причем стружечные канавки 1 на заходной части наклонены под углом к оси фрезы, а передние поверхности зубьев заходной части смещены относительно передних поверхностей зубьев профилирующей части. Стружечные канавки 2 на профилирующей части выполнены под углом к оси фрезы, равным углу наклона стружечных канавок на заходной части. Цель – повышение стойкости инструмента. |
Подлежит | Подлежит |
| Червячная фреза |
Россия (СССР) пат № 1366329 В23F21/16 |
Яшин Б.И. СССР, 03.01.89 Червячная фреза |
Червячная фреза спрофилирована на базе исходного червяка. Зубья 1 (рис.7.2в) фрезы оснащены режущими кромками 2. Исходный контур фрезы смещен в сторону оси фрезы на величину mх. Начальное смещение исходного контура равно расстоянию между делительным цилиндром 3 фрезы и делительной плоскостью 4 исходной рейки 5, находящейся в беззазорном зацеплении с производящим червяком фрезы. Цель – повышение стойкости фрезы. |
Подлежит | Подлежит |
| Червячная фреза |
Россия (СССР) пат № 1168362 В23F21/16 |
Подураев В.Н.. СССР, 23.07.87 Червячная фреза |
На фиг.1 (рис.7.2г) представлена червячная фреза; на фиг.2 – вид А на фиг.1. Червячная фреза содержит режущие зубья 1, образованные впадинами 2 производящего червяка и стружечными канавками 3. Зубья 1 расположены таким образом, что их передние поверхности 4 повернуты вокруг касательной, проведенной к боковой левой режущей кромке 5 или правой режущей кромке 6. Цель – повышение качества обрабатываемой поверхности зубьев нарезаемого колеса. |
Подлежит | Подлежит |
| Червячная фреза |
Россия (СССР) пат № 2070847 В23F21/16 |
Чурбаков В.Ф. Россия, 27.12.96 Червячная фреза |
На фиг.1 (рис.7.2д) показана червячная фреза (общий вид); на фиг.2 – вид А на фиг.1; на фиг.3 – вид В на фиг.2; на фиг. 4 –вид С на фиг.2; на фиг.5 – профили зубьев чередующихся реек наложенные друг на друга. Зубья нечетных реек (фиг.2 и 3) выполнены с стружкоразделительными фасками: на левой боковой стороне фаска имеет высоту 0,25m и угол профиля, больший угла основного профиля на 10-15є, на правой боковой стороне фаска имеет высоту меньше высоты правой фаски на 0,125m, а угол больший угла правой фаски на 30-35є. Зубья четных реек (фиг. 2 и 4) выполнены со стружкоразделительными фасками, расположенными в порядке обратном зубьям нечетных реек с сохранением соответствующих углов. Такое расположение фасок позволяет выровнять длины периферийных режущих кромок на всех зубьях. Цель – повышение точности обработки зубчатых колес |
Подлежит | Подлежит |
7.2.3 Анализ результатов поиска
Устанавливаем, какие показатели положительного эффекта желательно получить в идеальном усовершенствованном объекте. К таким показателям будем относить:
а)показатели, обеспечивающие достижение цели усовершенствованного объекта;
б) показатели, улучшающие полезные свойства объекта;
в) показатели, ослабляющие вредные свойства объекта.
Показатели положительного эффекта заносим в табл.7.3.
Оцениваем обеспечение каждого показателя положительного эффекта каждым аналогом в баллах по группам а) и б) – от 0 до 5 баллов, по группам в) и г) – от -2 до 2 баллов. ИТР по каждому показателю выставляем оценку 0. Оценки заносим в табл.7.3 Суммируем оценки по каждому аналогу.
Таблица 7.3
Оценка преимуществ и недостатков аналогов
| Показатели положительного эффекта | ИТР | Аналоги | |||||
|
США пат № 1140376 |
Россия (СССР) пат № 1337209 |
Россия (СССР) пат № 1366329 |
Россия (СССР) пат № 1168362 |
Россия (СССР) пат № 2070847 |
|||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| а) | Повышение стойкости | 0 | 1 | 4 | 4 | 3 | 2 |
| Увеличение прочности зубьев | 0 | 1 | 2 | 1 | 2 | 1 | |
| Повышение точности обработки | 0 | 4 | 1 | 1 | 1 | 4 | |
| б) | Снижение резонансных колебаний. | 0 | 1 | 3 | 1 | 3 | 0 |
| в) | Повышение качества обрабатываемой поверхности | 0 | 1 | 1 | 0 | 1 | 0 |
| Удобство перетачивания | 0 | 0 | -1 | 2 | -2 | -1 | |
| г) | Упрощение конструкции | 0 | -1 | -1 | 0 | 0 | 0 |
| Суммарный положительный эффект | 0 | 7 | 9 | 9 | 10 | 7 | |
Наибольшую суммарную оценку имеет аналог №1168362 (Подураев В.Н., СССР, Червячная фреза, 23.07.87). Это прогрессивное ТР принимаем для использования в усовершенствованном объекте.
7.2.4 Описание усовершенствованного объекта
Червячная фреза предназначена для фрезерования зубьев цилиндрической вал-шестерни.
Червячная фреза, рис.7.3, изготовленная из быстрорежущей стали Р6М5, содержит режущие зубья 1, образованные впадинами 2 производящего червяка и стружечными канавками 3. Зубья 1 червячной фрезы расположены таким образом, что их передние поверхности 4 повернуты вокруг касательной, проведенной к боковой левой режущей кромке 5 или правой режущей кромке 6, в точке, принадлежащей делительному цилиндру производящего червяка.
Червячная фреза производит нарезание зубьев методом обката, при этом ось червячной фрезы наклоняется под углом так, чтобы в зоне обработки касательная к витку ее резьбы была параллельна зубу обрабатываемой заготовки. Резание осуществляется поочередно левой и правой режущими кромками.
Эскиз усовершенствованной фрезы


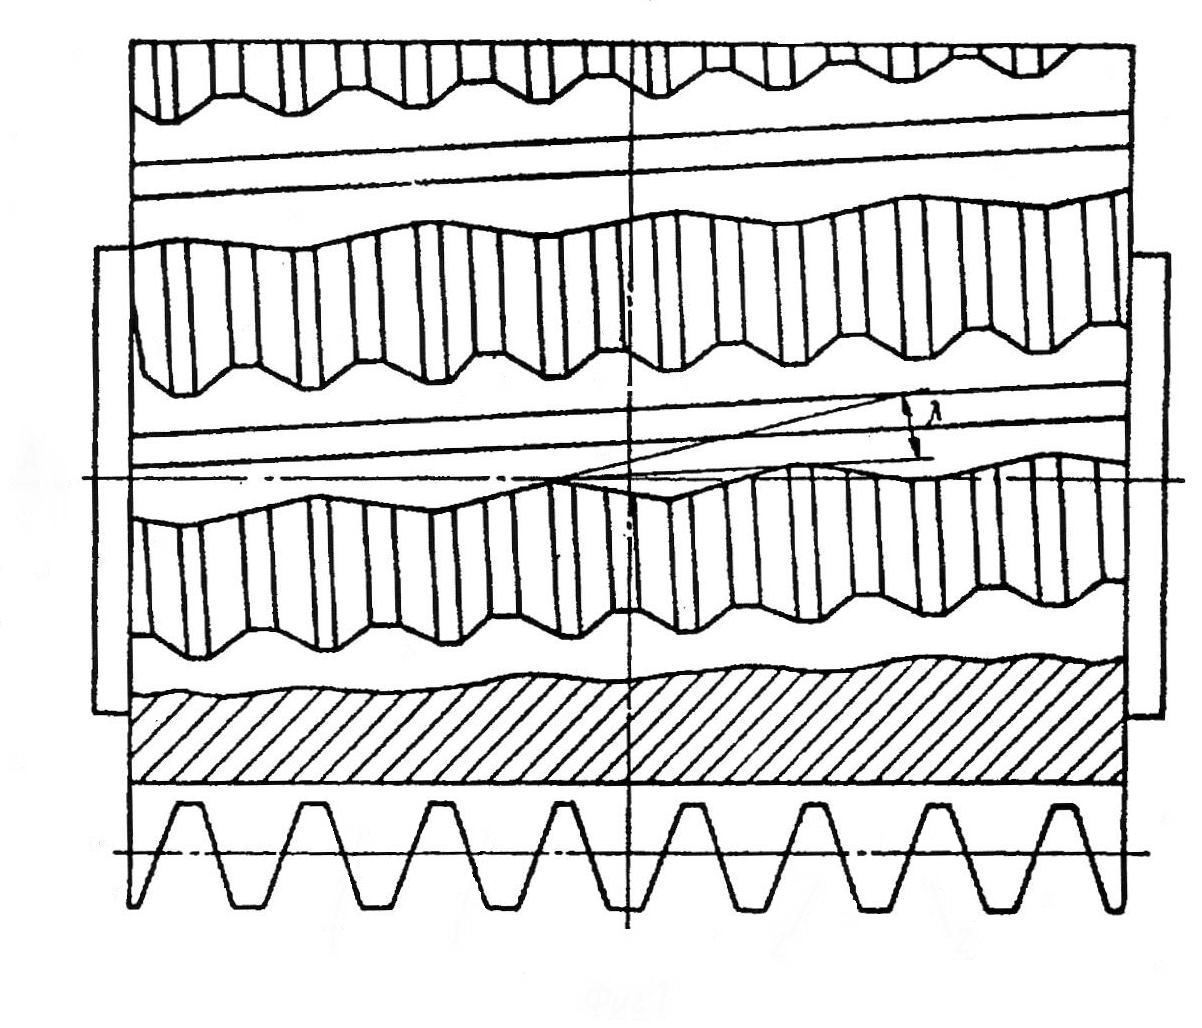
Рис. 7.3
Преимуществом фрезы является расположение зубьев фрезы таким образом, что их передние поверхности повернуты вокруг касательной, проведенной к боковой режущей кромке зуба фрезы в точке, принадлежащей делительному цилиндру производящего червяка, благодаря чему повышается качество обрабатываемой поверхности.
7.3. Исследование патентной чистоты усовершенствованного объекта
Целью экспертизы патентной чистоты объекта является установление его использования.
7.3.1 Составление регламента поиска №2
Из выявленных при составлении регламента поиска №1 ТР выбираем ИТР:
а) в зависимости от объема выпуска объекта, его стоимости и значимости ТР для объекта в целом.
Учитывая, что червячная фреза является объектом серийного производства, поэтому для экспертизы на патентную частоту оставляем все ТР п.7.2.1.
б) в зависимости от сроков известности ТР.
Предварительное знакомство с патентной документацией показало, что в ведущих странах регулярно патентуются конструкции червячных фрез. Поэтому это ТР оставляем в перечне для исследования.
В качестве страны поиска принимаем Россию (СССР), где будет изготовляться и использоваться объект.
Ретроспективность (глубину) поиска устанавливаем в 20 лет – срок действия патентов в РФ.
Рубрики МКИ и УДК, перечень источников информации остаются теми же, что и в регламенте №1.
Данные заносим в табл.7.1.
7.3.2 Патентный поиск
Просматриваем источники информации в соответствии с регламентом №2, табл. 7.1. Сведения о ТР, имеющих отношение к ИТР, дополнительно заносим в табл. 7.2.
Отбираем аналоги ИТР и включаем их в перечень для детального анализа. Запись об этом делаем в графе 6 табл.7.2.
7.3.3 Анализ результатов поиска
Выявляем существенные признаки усовершенствованного объекта и группируем их.
Заносим признаки группы а) элементы, б) форма элементов, в) взаимное расположение элементов в табл.7.4.
Таблица 7.4
Существенные признаки ИТР «Фреза»
| Номер ТР | Признаки ТР | ИТР | Аналоги | ||||
|
США пат № 1140376 |
Россия (СССР) пат № 1337209 |
Россия (СССР) пат № 1366329 |
Россия (СССР) пат № 1168362 |
Россия (СССР) пат № 2070847 |
|||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| а) Элементы | |||||||
| 1 | Режущие зубья | + | + | + | + | + | + |
| 2 | Стружечные канавки | + | + | + | + | + | + |
| 3 | Впадины образующего червяка | + | + | + | + | + | + |
| 4 | Заходная часть фрезы | - | - | + | - | - | - |
| 6 | Профилирующая часть фрезы | + | + | + | + | + | + |
| 7 | Стружкоразделительные фаски | - | - | - | - | - | + |
| б) Форма элементов | |||||||
| 1 | Смещение исходного контура | - | - | + | - | - | - |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 2 | Наклон стружечных канавок | + | + | + | + | + | + |
| 3 | Расположение фасок зубьев | - | - | + | - | - | - |
| в) Взаимное расположение элементов | |||||||
| 1 | Положение передней поверхности зубьев | + | + | - | - | + | - |
Проверяем наличие каждого из признаков ИТР в каждом аналоге. Наличие признака отмечаем знаком «+», отсутствие – «–». Дополнительные признаки аналогов также заносим в таблицу, а отсутствие их у ИТР отмечаем знаком «–».
Сопоставляем совокупности признаков группы а) «элементы» ТР, защищенных действующими патентами, и ИТР (табл.7.4). Видим, что здесь ни один патент исключать из дальнейшего рассмотрения нельзя.
Аналогичным образом анализируем признаки группы б) «форма элементов» и в) «взаимное расположение». Видим, что в ИТР не использованы совокупности признаков на патенты России пат № 1337209, пат №1366329, пат № 2070847, но имеются в патенте №1168362.
Вывод
Усовершенствованная червячная фреза не обладает патентной чистотой по России, т.к. является запатентованной с 1987 г. Следовательно, чтобы выпускать и эксплуатировать червячную фрезу в России надо приобрести лицензию на производство у авторов патента, либо запустить производство годом позже, когда закончится срок действия патента.
8. НАУЧНЫЕ ИССЛЕДОВАНИЯ
Активное внедрение технологий прогрессивных технологий в значительной мере связано с современным ростом производительности механической обработки. Шлифование является финишной операцией большинства технологических процессов и применяется для повышения точности размеров и формы поверхностей. Поэтому повышение эффективности процесса абразивной обработки путем управления структурными параметрами абразивного инструмента следует считать актуальным.
При производстве абразивного инструмента в настоящее время применяют технологию, которая, однако, имеет ряд недостатков:
- с увеличением номера структуры абразивного инструмента его твердость значительно снижается и уменьшается равномерность распределения зерен и пор по объему черепка инструмента;
- с ростом неравномерности распределения зерен значительно увеличивается дисбаланс абразивных кругов, что делает невозможным их эксплуатацию на высоких скоростях и снижает качество обрабатываемой поверхности.
Эти недостатки являются следствием неравномерности распределения абразивного зерна в черепке инструмента.
Примеры
дефектных
структур абразивного
инструмента
Рис.8.1
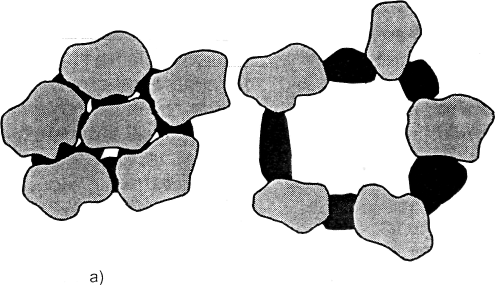
На практике возможны ситуации, когда в процессе прессования зерна собираются в конгломераты (рис.8.1.а), характеризующиеся высокой твердостью и минимальным объемом порового пространства внутри конгломерата.
С другой стороны, появление конгломератов в инструменте влечет за собой появление обратного дефекта - образование пустот (рис.8.1.б). При этом в области появления пустот будет наблюдаться значительное снижение твердости черепка.
Одним из путей устранения этих явлений является управление структурным строением материала абразивного инструмента, что достигается использованием наполнителей различных видов. На сегодняшний день известны следующие виды наполнителей: разрушающиеся при термической обработке инструмента, разрушающиеся в процессе работы инструмента и наполнители с высокой собственной пористостью (полые частицы). Однако технологии изготовления инструмента с использованием указанных наполнителей не лишены недостатков, одни из них чрезвычайно дороги, другие низкотехнологичны.
В качестве наполнителя наиболее целесообразно применение абразивного зерна того же материала, что и зерна основной фракции, но меньшего размера. Идея применения такого наполнителя заключается в том, что зерна более мелкой фракции, находясь внутри черепка инструмента, будут выполнять роль упорядочивающих и армирующих частиц, а при выходе их на поверхность абразивного инструмента — выкрашиваться с образованием поверхностной поры.
Размер частиц наполнителя выбирали с условием, что они должны размещаться в межзерновом пространстве, образуемом зернами основной фракции. Для расчета размера зерен наполнителя в системе МаthCAD разработана физическая пространственная модель, описывающая межзерновое пространство.
При разработке модели принимали следующие допущения:
- форма зерен имеет вид эллипсоидов;
- пора рассматривается как пространство между любыми четырьмя соседними зернами, центры масс которых образуют неправильный тетраэдр;
- геометрические места зерен в пространстве определяются приближенно с заданной точностью приближения;
- каждое зерно описывается набором точек, лежащих на поверхности эллипсоида;
- геометрические параметры абразивного зерна (длина /, ширина Ь, высота /?) принимаются нормально распределенными;
- минимальные расстояния между соседними зернами принимаются равными между собой.
Построение модели осуществляли в несколько этапов.
На первом этапе задавали начальные параметры модели: номер структуры базового инструмента, т. е. инструмента, относительно которого проводятся расчеты; количество точек, описывающих поверхность моделируемых зерен; характеристики распределений геометрических параметров зерна [10].
Второй этап включал расчет длины мостиков связки и определение геометрических параметров абразивных зерен. Поскольку геометрические параметры являются случайными величинами с нормальным законом распределения и известными характеристиками распределения, то их рассчитывали по формуле:
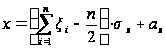 (8.1)
где х - случайная величина с нормальным законом распределения;
п- количество равномерно распределенных случайных величин (в данном случае п = 12);
 - случайная
величина, равномерно
распределенная
в интервале
[0; 1];
 — среднее
квадратическое
отклонение
случайной
величины х;
ах — математическое ожидание случайной величины х.
На третьем этапе получали непосредственно модели зерен, произвольно ориентированные в пространстве. Для этого формировали матрицы, содержащие координаты точек, лежащих вблизи поверхностей эллипсоидов с полуосями X,Y и Z. Каждая матрица состоит из трех столбцов и имеет следующую структуру:
| Mi,0 | Mi,1 | Mi,2 |
| x0 | y0 | z0 |
| x1 | y1 | z1 |
| x2 | y2 | z2 |
| ... | ... | ... |
| xn | yn | zn |
В первом
столбце содержатся
координаты
точек по оси
X, во втором
по оси Y
и в третьем по
оси Z. В
первой строке
содержатся
координаты
центра эллипсоида
(х0, у0, z0).
Координаты
точек определяли
по следующему
принципу:
генерировали
три случайных
числа, принадлежащие
интервалам
хх [-х; х], уу
[-у; у], zz[-z;
z]; затем
проверяли
соответствие
системе двух
неравенств:
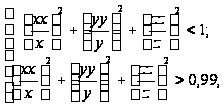 (8.2)
Если числа соответствуют условию, т.е. являются координатами точки, лежащей вблизи поверхности эллипсоида, то их записывали в матрицу координат, т.е. генерировали следующую тройку случайных чисел. Графическое представление модели единичного зерна представлено на рис. 8.2.
Четвертый этап моделирования состоит в определении геометрического положения моделей зерен в пространстве путем последовательного их приближения. За основу брали зерно № 1, центр которого располагается в начале координат. Остальные зерна сдвигаются вдоль осей (зерно № 2 вдоль оси Х, №3 - Y и №4 - Z) на расстояния, заведомо превышающие длину мостиков связки. Следующим шагом зерно № 2 приближается к зерну № 1. Приближение ведется вдоль оси Х с шагом 1 мкм до тех пор, пока кратчайшее расстояние между зернами не достигнет lсв.
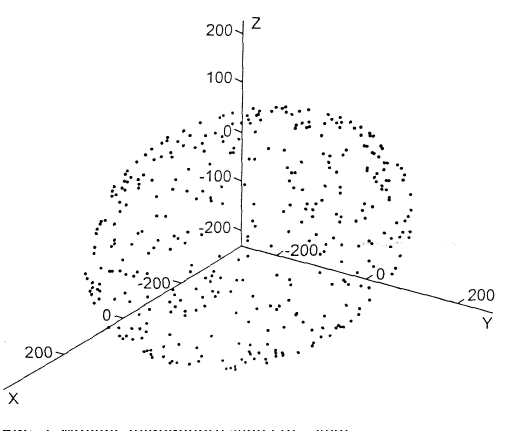
Модель единичного зерна (n=400)
Рис. 8.2
Приближение зерна № 3 к зернам № 1 и 2 ведется в плоскости XY по следующему принципу. Вычисляли расстояния от зерна № 3 до зерен № 1 и 2 и выбирали наибольшее. Затем производили сдвиг зерна № 3 на 1 мкм в направлении наиболее удаленного зерна. Сдвиг производится вдоль прямой, на которой лежат центры эллипсоидов выбранной пары зерен.
Однако возможны случаи, когда в процессе приближения зерно № 3, не достигнув наиболее удаленного, уже может оказаться в зоне ближнего зерна. Для исключения таких ситуаций предусмотрена проверка: если расстояние от зерна № 3 до дальнего зерна все еще превышает lсв, а расстояние до ближайшего меньше lсв, то в таком случае зерно № 3 удаляется от ближайшего на 1 мкм вдоль прямой, на которой лежат центры данных эллипсоидов. Таким образом, циклический сдвиг продолжается до тех пор, пока округленные до целых значения расстояний между зернами не будут равны округленному значению lсв. Принцип приближения зерна № 4 аналогичен таковому для зерна № 3, но ведется не в плоскости, а по всему объему.
Проведя достаточное количество наблюдений, можно сделать вывод о параметрах распределения межзернового пространства инструмента с необходимыми характеристиками.
В качестве наполнителя следует использовать зерна зернистостью, максимум распределения эквивалентного диаметра которого наиболее близок к максимуму распределения диаметра вписанной сферы, но не превышает ее (рис. 8.3).
Кривые распределения диаметров вписанных между зерен окружностей (D)(1) и эквивалентных диаметров зерен фракций
12-Н(d12)(2), 16-Н(d16)(3) и 20-Н(d20)(4)
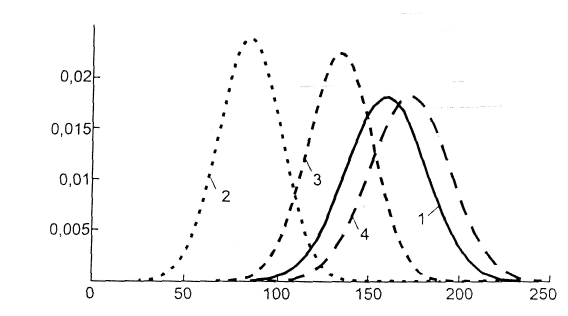
Рис. 8.3
По графикам распределения можно сделать вывод об эффективности использовании в качестве наполнителя электрокорунд белый зернистостью 16-Н, поскольку при использовании зернистости 20-Н с очень высокой вероятностью будут возникать события, когда зерна наполнителя будут разу-порядочивать зерна основной фракции.
Абразивный инструмент на керамической связке изготовляют прессованием с заранее определенной степенью пористости за счет имеющихся неплотностей в объемах абразивного зерна и связующего [11]. Существенно увеличивается степень пористости при введении в состав формовочной массы порообразователей, из которых наиболее практичными являются стеклянные или керамические пустотелые шарики [12], расплавляющиеся во время обжига заготовок инструмента.
В связи с тем, что порообразователь вводится дополнительно к расчетной рецептуре, при заданных номере структуры и степени твердости фактически за счет увеличения степени пористости изменяется содержание абразивного зерна по отношению к остальным компонентам, а следовательно, и номер структуры.
Рецептуру абразивной массы рассчитывают по отношению к 100 весовым частям (в.ч.) абразивного материала. Содержание абразивного материала, отнесенное к 100%, можно определить по следующей формуле:
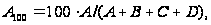 (8.3)
где A, B, C и D – объемное содержание абразива, связки, клеящего увлажнителя и порообразователя соответственно.
На рис. 8.4 приведены
результаты
расчета
 для абразивного
инструмента
с исходным
номером структуры
№10 для степени
твердости ВМ-СТ
при различном
содержании
порообразователя
(до 30 в.ч.).
Зависимость содержания абразивного зерна и номера
структуры от содержания порообразователя при
степени твердости ВМ(1), СМ(2) и СТ(3).
Рис. 8.4
Важным параметром является размер частиц порообразователя, т. е. его зернистости, по отношению к зернистости абразива. Производным в зависимости от содержания порообразователя будет отношение количества зерен абразива n1 к количеству частиц порообразователя n2. Это отношение можно определить по формуле:
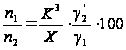 (8.4)
где К – соотношение
диаметров
порообразователя
 и абразивного
зерна
 ;
X – содержание порообразователя;
 -
удельные массы
абразива и
порообразователя
соответственно.
На рис. 8.5 приведены
зависимости
 от
содержания
порообразователя
при различных
значениях
соотношения
К для инструмента
из электрокорунда.
Видно, что
соотношение
,
определяющее
количество
зерен абразива
на одну частицу
порообразователя,
с увеличением
содержания
порообразователя
существенно
уменьшается,
достигая при
30 в. ч. и К = 1 уровня
примерно одного
зерна на одну
частицу. Это
соотношение
характерно
для равномерной
структуры
обычного абразивного
инструмента.
Практичным
для образования
крупных пор
является соотношение
размеров
порообразователя
и зерна К= З…4
при содержании
порообразователя
10-20 в.ч. Тогда на
частицу порообразователя
приходится
40-180 зерен абразива.
Получается
высокопористый
и высокоструктурный
(структуры №
13-16) инструмент,
работающий
по принципу
прерывистого
шлифования,
обеспечивающий
бесприжоговую
обработку с
повышенными
подачей и глубиной
резания.
На рис. 8.6 приведены зависимости газопроницаемости материала инструмента из электрокорунда и из карбида кремния от зернистости и содержания порообразователя. Видно, что введение порообразователя с зернистостью № 25, т. е. такой же как и абразива, приводит к ее увеличению для электрокорунда почти в 3 раза, а с возрастанием зернистости до № 80 - в 5-6 раз. Аналогично влияние содержания порообразователя в количестве 7-15 % от массы абразива. Однако для карбида кремния уровень повышения газопроницаемости и при максимальных параметрах порообразователя не превышает 2 раз.
Зависимость отношения количества зерен абразива n1 к количеству частиц порообразователя от содержания порообразователя при К, равном 1(1), 2(2), 3(3), 4(4).
Рис. 8.5
Это объясняется повышенным содержанием и природой свойств спекающейся связки при карбиде кремния по сравнению с плавящейся при электрокорунде, не позволяющей резко повысить степень развитости поровой структуры материала инструмента. При этом, однако, наблюдается некоторое снижение прочности материала инструмента.
Зависимость газопроницаемости (1,2) и прочности при сжатии (3,4) высокопористого материала от зернистости
Рис. 8.6
Зависимость газопроницаемости (1,2) и прочности при сжатии (3,4) высокопористого материала от содержания порообразователя
Рис. 8.7
На рис. 8.8, 8.9 показаны закономерности влияния содержания порообразователя и его зернистости на коэффициент шлифования (Кш).
Зависимость коэффициента шлифования от глубины шлифования при введении порообразователя 7 (2), 10 (3) и 15 (4) % по сравнению с кругом структуры № 6 (1)
Рис. 8.8
Зависимость коэффициента шлифования от глубины шлифования при зернистости порообразователя № 25 (2), 40 (3), 63 (4) и 80 (5) по сравнению с кругом структуры № 6 (1)
Рис. 8.9
В связи с тем, что введение порообразователя с зернистостью выше, чем абразива, увеличивает расстояние между зернами абразива, шероховатость поверхности при шлифовании высокопористыми кругами несколько выше, чем базовым кругом (рис. 8.10, 8.11). С увеличением содержания и зернистости порообразователя шероховатость поверхности несколько возрастает. Наибольшее влияние на шероховатость оказывает зернистость порообразователя. С увеличением номера зернистости от 25 до 80 параметр шероховатости поверхности возрастает в 1,25—1,3 раза, а с изменением количества порообразователя от 7 до 15 % Rа изменяется не больше, чем на 10%. Кроме того, шероховатость возрастает и при увеличении глубины резания, что характерно при использовании высокопористых кругов.
Таким образом, результаты исследований подтверждают позитивный характер изменения структурно-механических свойств композиционного материала абразивных инструментов с введением порообразователя определенной характеристики, показывают степень повышения эксплуатационных свойств, качества обработки, перспективность технологических возможностей инструмента.
Зависимость параметра шероховатости обработанной поверхности от глубины шлифования при введении по-рообразователя7(2), 10(3) и 15(4)% по сравнению с кругом структуры № б (1)
Рис. 8.10
Зависимость параметра шероховатости обработанной поверхности от глубины шлифования при зернистости порообразователя № 25 (2), 40 (3), 63 (4) и 80 (5) по сравнению с кругом структуры № 6 (1)
Рис.8.11
Для практического обоснования разработанной технологии были разработаны абразивные круги двух типов: по классической и предлагаемой технологиям. В качестве материала основной фракции использовали электрокорунд белый 25А зернистостью 40-Н, связка - керамическая К5С, структура инструмента № 7, твердость инструмента - СМ2. Круги по предлагаемому принципу изготовляли из тех же материалов, но с добавлением наполнителя - электрокорунда белого 25А зернистостью 16-Н в количестве 5,6 % от