Розробка електронної моделі підготовки виробництва триступеневого конічно-циліндричного редуктора
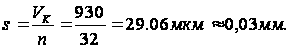
Через велику кількість отриманних прокладок, приймаємо стандартні прокладки 1 прокладки 0,9 мм, і 1 прокладка 0,03 мм.
Таким чином, в комплект входять постійні прокладки товщиною 2,0 мм 1,3 мм, 0,9 мм і 1 змінна прокладка товщиною 0,03 мм.
2.5 Розрахунок розмірів калібрів для гладкого циліндричного з'єднання
У даній
курсовій роботі
необхідно
розрахувати
калібр-пробку
і калібр-скобу
для отвору
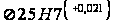 і для валу
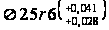 .
Для розрахунку розмірів калібрів виберемо по [5] наступні дані:
зсув поля допуску калібру всередину поля допуску деталі Z (Z1) і a (a1);
допустимий вихід розміру зношеного калібру за межу поля допуску калібра-пробки Y і калібра-скоби Y1;
допуск на виготовлення калібра-пробки H і калібру скоби H1;
допуск на виготовлення контркалібру для пробки Hp|.
Граничні
розміри для
отвору
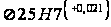 :
Dmax = D + ES = 25 + 0,021 = 25,021 мм;
Dmin = D + EI = 25 + 0 = 25 мм.
По [5] для IT7 і інтервалу розмірів 18…30 мм знаходимо дані для розрахунку калібрів Z = 0,003 мм; Y = 0,003 мм; (a= 0 мм; H = 0,004 мм. Формули для розрахунку розмірів калібрів по [5].
Граничні розміри прохідного нового калібра-пробки:
ПРmax = Dmin + Z + H / 2 = 25 + 0,003 + 0,004 / 2 = 25,005 мм;
ПРmin = Dmin + Z – H / 2 = 25 + 0,003 – 0,004 / 2 = 25,001 мм.
Виконавчий розмір калібра-пробки ПР 25,005–0,004.
Найменший розмір зношеного прохідного калібра-пробки:
ПРізн = Dmin – Y = 25 – 0,003 = 24,997 мм.
Коли калібр ПР матиме цей розмір, його потрібно вилучити з експлуатації.
Граничні розміри непрохідного нового калібра-пробки:
НЕmax = Dmax + H / 2 = 25,021 + 0,004 / 2 = 25,023 мм;
НЕmin = Dmax – H / 2 = 25,021 – 0,004 / 2 = 25,019 мм.
Виконавчий
розмір калібра-пробки
НЕ 25,023–0,004.
Граничні
розміри для
валу
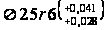 :
dmax = d + es = 25 + 0,041 = 25,041 мм;
dmin = d + ei = 25 + 0,028 = 25,028 мм.
По [5] для IT6 і інтервалу розмірів 18…30 мм знаходимо дані для розрахунку калібрів (a1 = 0 мм; Z1 = 0,003 мм; Y1=0,003 мм; Н1=0,004 мм; Нр=0,0015 мм. Формули для розрахунку розмірів калібрів по [5].
Граничні розміри прохідного нового калібра-скоби:
ПРmax = dmax – Z1 + H1 / 2 = 25,041 – 0,003 + 0,004 / 2 = 25,040 мм;
ПРmin = dmax – Z1 – H1 / 2 = 25,041 – 0,003 – 0,004 / 2 = 25,036 мм.
Виконавчий розмір калібра-скоби ПР 25,036+0,004.
Найбільший розмір зношеного прохідного калібра-скоби:
ПРізн = dmax + Y1 = 25,041 + 0,003 = 25,044 мм.
Коли калібр ПР матиме цей розмір, його потрібно вилучити з експлуатації. Граничні розміри непрохідного нового калібра-скоби:
НЕmax = dmin + H1 / 2 = 25,028 + 0,004 / 2 = 25,030 мм;
НЕmin = dmin – H1 / 2 = 25,028 – 0,004 / 2 = 25,026 мм.
Виконавчий розмір калібра-скобы НЕ 25,026+0,004. Граничні розміри прохідного контркалібру:
К–ПРmax = dmax – Z1 + Hp / 2 = 25,041 – 0,003 + 0,0015 / 2 = 25,03875 мм;
К–ПРmin = dmax – Z1 – Hp / 2 = 25,041 – 0,003 – 0,0015 / 2 = 25,03725 мм.
Виконавчий розмір контркалібру К–ПР 25,03725–0,0015. Граничні розміри контркалібру для контролю зносу:
К–Іmax = dmax + Y1 + Hp / 2 = 25,041 + 0,003 + 0,0015 / 2 = 25,04475 мм;
К–І min = dmax + Y1 – Hp / 2 = 25,041 + 0,003 – 0,0015 / 2 = 25,04325 мм.
Виконавчий розмір контркалібру К– ПР 25,03725–0,0015. Граничні розміри непрохідного контркалібру:
К–НЕmax = dmin + Hp / 2 = 25,028 + 0,0015 / 2 = 25,02875 мм;
К–НЕ min = dmin – Hp / 2 = 25,028 – 0,0015 / 2 = 25,02725 мм.
Виконавчий розмір контркалібру К– НЕ 25,02725–0,0015.
Таблиця 2.2. Розрахунок розмірів калібрів
| Найменування калібру | Граничні розміри, мм | Виконавчий розмір, мм | ||
| найбільший | найменший | зношений | ||
| Пробка | ||||
| ПР | 25,005 | 25,001 | 24,997 | 25,005–0,004 |
| НЕ | 25,023 | 25,019 | — | 25,023–0,004 |
| Скоба | ||||
| ПР | 25,040 | 25,036 | 50,044 | 25,036+0,004 |
| НЕ | 25,030 | 25,026 | — | 25,026+0,004 |
| Контркалібр | ||||
| К–ПР | 25,03875 | 25,03725 | — | 25,03725–0,0015 |
| К–НЕ | 25,02875 | 25,02725 | — | 25,02725–0,0015 |
| К–И | 25,04475 | 25,04325 | — | 25,04325–0,0015 |
Побудуємо схеми полів допусків на виготовлення калібра-пробки (рис. 2.3) і калібра-скоби (рис. 2.4)
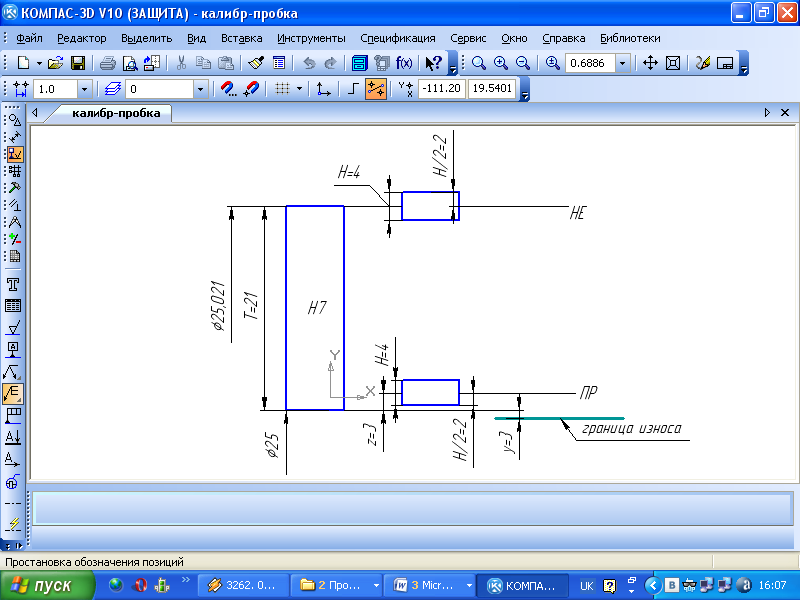
Рисунок 2.3. Схема полів допусків на виготовлення калібра-пробки
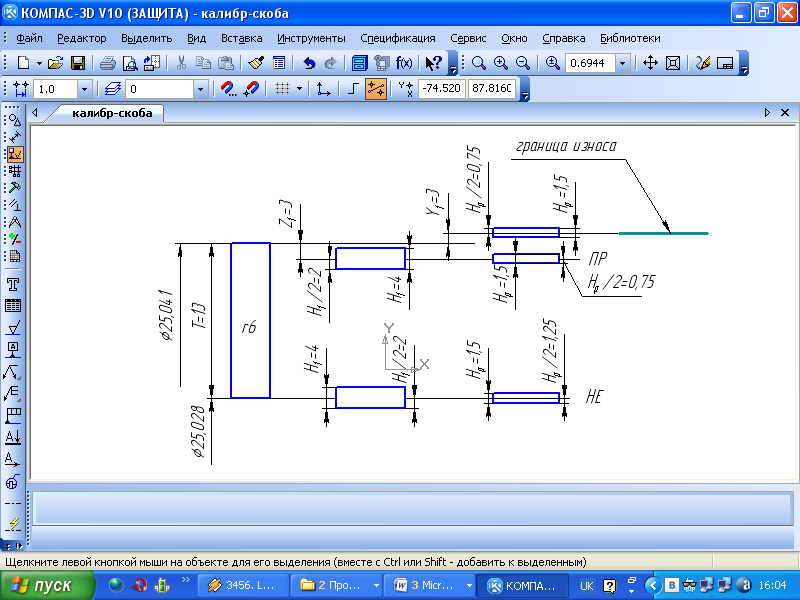
Рисунок 2.4. Схема полів допусків на виготовлення калібра-скоби
3. ТЕХНОЛОГІЧНА ПІДГОТОВКА ВИРОБНИЦТВА
3.1 Аналіз технологічності конструкції деталі
Досліджувана деталь - циліндрове прямозубе зубчате колесо. Матеріалом деталі є конструкційна вуглецева сталь 45 ГОСТ 1050-88. Дана сталь застосовна для вал-шестерен, колінчастих і розподільних валів, шестерень, шпінделів, бандажів, циліндрів, кулачків і інших нормалізованих, покращуваних і таких, що піддаються поверхневій термообробці деталей, від яких вимагається підвищена міцність. Хімічний склад стали, механічні, фізичні і технологічні властивості приведені таблицях нижче.
Таблиця 3.1. Хімічний склад сталі 45
| C,% | Si,% | Mn,% | Ni,% | S,% | P,% | Cr,% | Cu,% | As,% |
| 0.42 - 0.5 | 0.17 - 0.37 | 0.5 - 0.8 | до 0.25 | до 0.04 | до 0.035 | до 0.25 | до 0.25 | до 0.08 |
При проектуванні деталі витримані всі вимоги стандартів по ГОСТ 2.403-75.
Необхідна твердість (300…340 НВ) досягається поліпшенням.
При серійному виробництві доцільніше застосовувати штампування в прикладних штампах, що дозволяє конфігурація деталі.
Як конструкторська і технологічна бази при обробці зубів колеса прийнята циліндрова поверхня; як вимірна – вісь колеса. Це є нетехнологічним, оскільки порушується принцип єдності баз.
При виготовленні деталі використовується в основному стандартне технологічне оснащення.
На кресленні деталі є всі види, перетини і розрізи необхідні для того, щоб представити конструкцію деталі.
Замінити деталь збірним вузлом або армованою конструкцією представляється недоцільним.
Всі поверхні деталі доступні для обробки і вимірювань. Можливе використання високопродуктивного устаткування і стандартного технологічного оснащення.
Умови для урізування і виходу ріжучого інструменту забезпечені конструкцією деталі. Всі отвори деталі є крізними.
Нетехнологічних елементів конструкція деталі не має, а також не виникає труднощів при витримці заданих допусків на розміри і необхідної шорсткості. Величина радіального биття не повинна перевищувати 0,05мм|. Приймаються допуски на торцеве биття 0,06мм|. Допуск круглої і циліндричності центрального отвору складає 0,01мм|. При витримці цих вимог технологічних труднощів не виникає.
На центральному отворі колеса передбачені західні фаски, які полегшують його монтаж при виготовленні і збірку при застосуванні.
Найбільш точною поверхнею деталі є поверхня Ш71H7. Забезпечення цієї точності вимагає обробки абразивним інструментом. Точність отвору відповідає точності зубчатого вінця. Дана поверхня є базою, що робить деталь технологічною.
В цілому деталь є технологічною.
3.2 Визначення типу виробництва
Розрахуємо такт випуску по відомих залежностях:
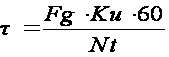 ,
(3.1)
де
 -
річний дійсний
фонд часу роботи
устаткування;
 -
коефіцієнт,
що враховує
втрати по
організаційних
причинах,
=0,75;
 - програма випуску
деталей за рік,
= 150 шт.
Fg=Fn (1-P/100),(3.2)
де Fn – номінальний річний фонд часу;
Р – величина простоїв устаткування по організаційно-технічних причинах. Приймаємо Р=10% .
Fn=(Дпр∙φпр+ Дφ)· с, (3.3)
де Дпр – число передсвяткових днів в році;
φпр - тривалість зміни в передсвяткові дні;
Дφ – число повних робочих днів в році;
Дпр – тривалість зміни в робочі дні;
с - кількість робочих змін.
При п’ятиденному робочому тижні (тривалістю 40 годин) загальна кількість робочих днів в 2009 році складає:
Np=366-114=252, (3.4)
114 - кількість неробочих і святкових днів.
Тоді, враховуючи число робочих змін с =2; тривалість зміни φпр =8 годин; тривалість зміни в передсвятковий день φпр=7 годин; кількість передсвяткових днів Дпр=6; кількість повних робочих днів Д=246, отримаємо:
Fn=(7·6 + 246·8 )·2 = 4020 год.;
Fg= 4020 (1-0,1)= 3618 год.;
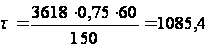 сер/шт.
Визначимо коефіцієнт серійності по формулі:
Kl= ,
(3.5)
де
 -
середня величина
штучного часу
на механічну
обробку.
Kl=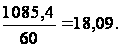
Тоді, тип виробництва – середньо серійний.
3.3 Вибір способу отримання заготівки
Метод отримання заготівки деталі, його доцільність і економічна ефективність визначається такими чинниками, як форма деталі, її матеріал, габаритні розміри деталі, річна програма випуску деталі. Виходячи з конструкції деталі, типу виробництва, заготівка може бути отримана одним з методів: литвом, куванням або штампуванням.
Оскільки матеріал заготівки – сталь 45 не є придатною для литва, то метод отримання заготівки з литва неприйнятний.
Слід зазначити що сталь 45 добре деформується. Тому виходячи з величини річної програми випуску деталей, особливості конструкції деталі одним з методів отримання заготівки вибираємо штампування в підкладних штампах. Штампування на ГКМ неприйнятне оскільки при даному способі виготовлення виникає необхідність покупки дорогого устаткування.
Обчислимо розрахункову масу поковки:
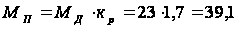 кг,
де МД – маса деталі;
kp – коефіцієнт для орієнтовної розрахункової маси поковки.
Виходячи з конфігурацій заготівки визначуваний:
- Група стали – М1;
- Клас точності – Т4.
Для визначення ступеня складності поковки розрахуємо відношення маси поковки до маси простої геометричної фігури, в яку можна вписати деталь:
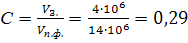 ;
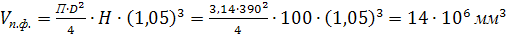 .
Згідно графіку [1] отримуємо ИИ=13.
На підставі початкового індексу визначаємо допуски і припуски і складаємо таблицю.
Таблиця 3.2. Вибір припусків і допусків на оброблювані розміри
| Розміри деталі, мм | Допуск, мм | Припуск, мм | Розмір заготовки, мм |
| Ш 390 h11 |
+6 -6 |
16∙2 | Ш 422 |
| Ш 340 H14 |
+5 -5 |
21∙2 | Ш 298 |
| Ш 120 h14 |
+3 -3 |
11∙2 | Ш 142 |
| Ш 71 H7 |
+2 -2 |
9∙2 | Ш 53 |
| 100 h12 |
+2 -2 |
9 | 109 |
| 105 h11 |
+3 -3 |
10 | 115 |
| 18 h14 |
+2 -2 |
6 | 12 |
Визначимо масу заготівки по залежності:
G3= ρ· V· K ,(3.6)
де ρ=7810 - густина метала, кг/м3;
К - коефіцієнт, що враховує відходи металу;
V3- об'єм заготівки, який дорівнює сумі об'ємів заготівки.
G3=7810۰0,004۰1,1=34,4 кг.
Визначимо коефіцієнт використання металу по формулі:
 ,(3.7)
де Gg- маса деталі.
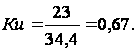
Технічні вимоги на заготівку: Штампувальні радіуси 4 мм, штампувальні ухили для зовнішніх поверхонь 7˚, для внутрішніх поверхонь 10˚, допустима величина зсуву частин штампів 1,4 мм, допустима величина залишкового облоя 1,6 мм.
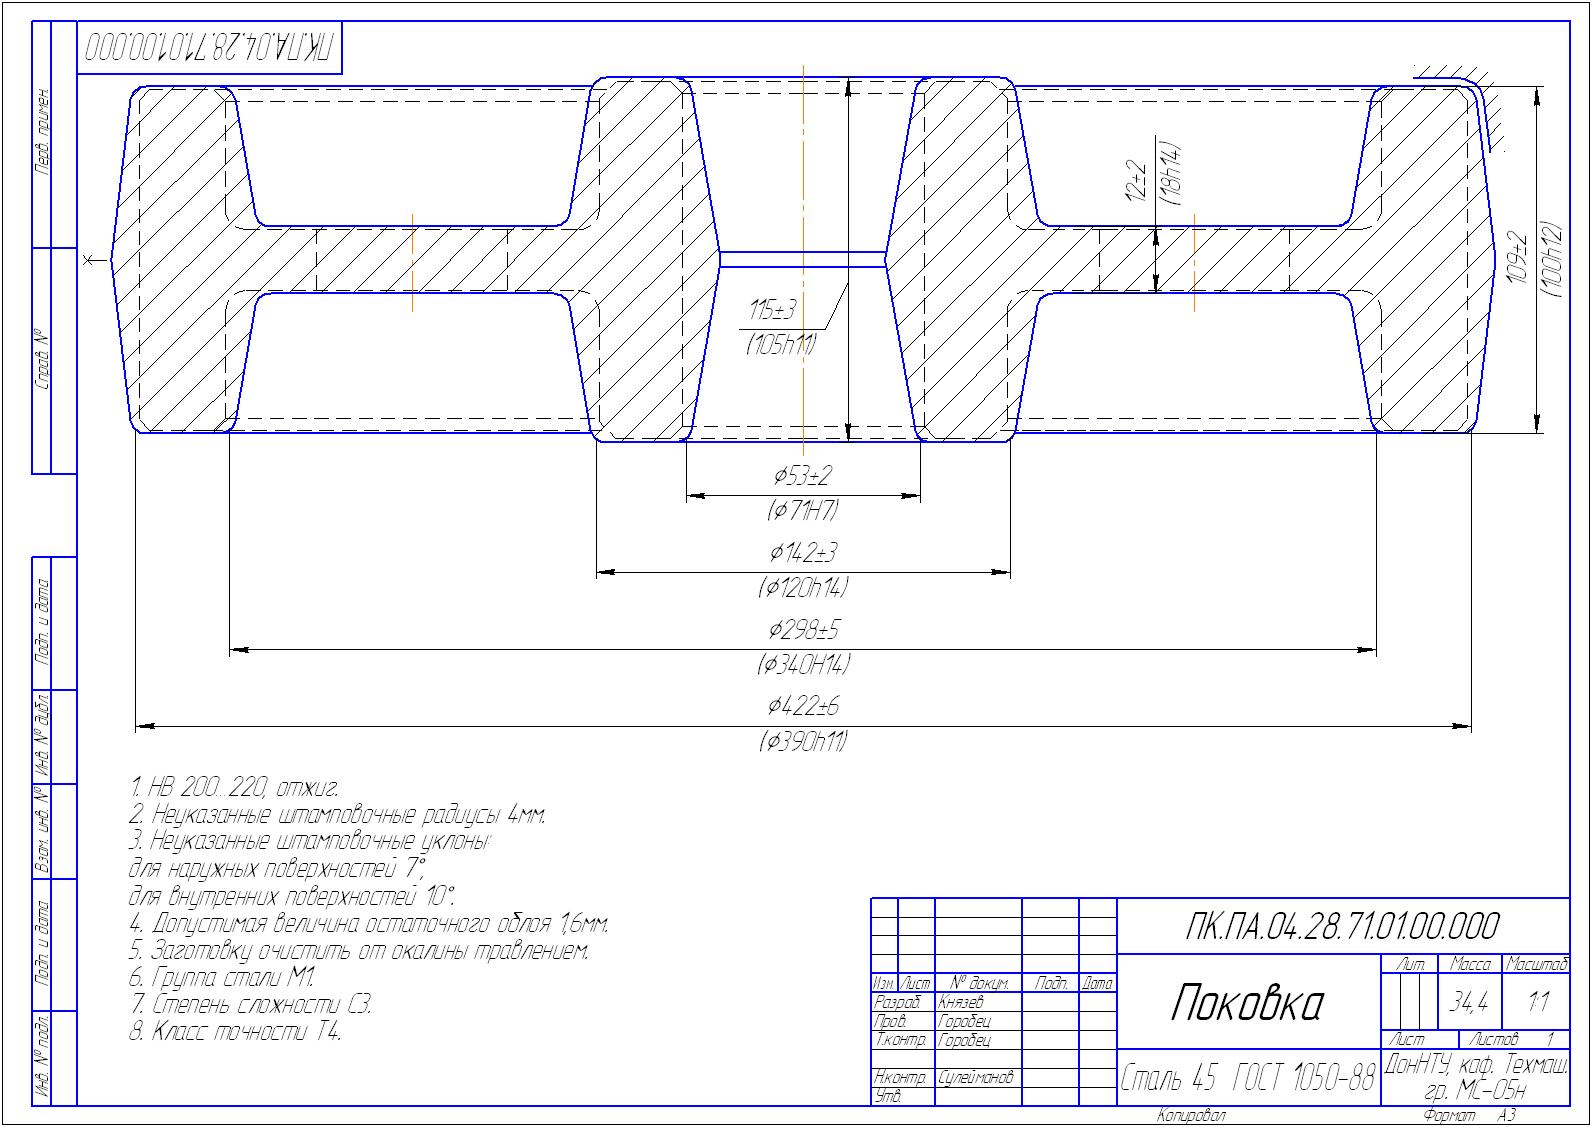
Рисунок 3.1 – Ескіз заготівки поковки колеса
3.4 Вибір маршруту обробки деталі
Враховуючи точність і якість поверхонь деталі розробимо маршрут їх обробки.
Таблиця 3.3. Маршрутна карта обробки зубчатого колеса
| № поверхні | Конструктів-ний розмір елементарної поверхні | Якість поверхневого шару | Технологічні переходи | Досягаємий рівень якості | ||
| Квалітет | Шорсткість Rа,мкм | Квалітет | Шорсткість Rа,мкм | |||
| 1,2 | 105h11 | 11 | 3,2 | Чистове точіння | 11 | 3,2 |
| Чорнове точіння | 12 | 6,3 | ||||
| 3 | Ж71Н7 | 7 | 1,6 | Чистове шліфування | 7 | 1,6 |
| Чорнове шліфування | 8 | 3.2 | ||||
| Чистове точіння | 10 | 6,3 | ||||
| Чорнове точіння | 12 | 12,5 | ||||
| 4 | 20Js9 | 9 | 3,2 | Протягування | 9 | 3,2 |
| 5 | 390h11 | 11 | 3,5 | Чорнове точіння | 12 | 6,3 |
| Чистове точіння | 11 | 3,2 | ||||
| 6 | Ж56H14 | 12 | 6,3 | Розсвердлю-вання ё | 14 | 12,5 |
| Розсвердлю-вання | ||||||
| Свердління | 12 | 6,3 | ||||
| 7,8 | 100h12 | 12 | 6,3 | Чорнове точіння | 12 | 6,3 |
| 9 | 100 | 9 | 3,2 | Однократне фрезерування | 9 | 3,2 |
Використовуючи результати розробки МОН, приведемо перелік операцій технологічного процесу в їх технологічній послідовності. Представимо його виді таблиці.
Таблиця 3.4. Операційна карта обробки зубчатого колеса
| № Опе-рації | Технологічна операція | Елементарна поверхня |
| 015 | Токарно- гвинторізна |
Точити поверхні 1,2,3 за програмою Точити поверхні 3,4,5 за програмою Точити поверхню 5 за програмою Розточити крізний отвір 6 за програмою Розточити крізний отвір 6 за програмою Точить фаски 7,8,9 за програмою |
| 020 | Токарно-револьверна |
Підрізати торець Ж390h11/Ж340Н14 Підрізати торець Ж120h14/Ж71Н7 начорно Підрізати торець Ж120h14/Ж71Н7 начисто Точить поверхню Ж120h14 Точить поверхню Ж390h11 начорно. Точить поверхню Ж390h11 начисто. Розточити поверхню Ж340Н14 Точити поверхню 18h14 Точити фаски 3х45°, 3,5х45°. |
| 025 | Радіально- свердлильна |
Свердлити 6 отворів Ж20 H14 Розсвердлити 6 отворів Ж40 H14 Розсвердлити 6 отворів Ж56 H14 |
| 030 |
Горізонтально- протяжна |
Протягнути плішковий паз B=20Js9 |
| 035 | Зубофрезерна | Фрезерувати 76 зубьев |
| 040 | Внутрішліфувальна |
Шліфувати поверхню Ж71Н7 начорно. Шліфувати поверхню Ж71Н7 начисто. |
3.5 Розрахунок припусків на обробку деталі
Припуск – шар матеріалу, який віддаляється з поверхні заготівки в цілях досягнення заданих властивостей оброблюваної поверхні деталі.
Проміжні допущення мають дуже важливе значення в процесі розробки технологічних операцій механічної обробки деталей. Правильне призначення допущень на обробку заготівки забезпечує економію матеріальних і трудових ресурсів, якість продукції, яка випускається, знижує собівартість виробів.
Визначення елементів припуску і заповнення розрахункової таблиці для діаметрального розміру O71Н7.
Етапи обробки поверхні:
Отримання заготівки куванням в підкладних штампах;
Чорнове розточування H12;
Чистове розточування H10;
Чорнове шліфування H8;
Чистове шліфування H7.
Таблиця 3.5. Величини нерівностей для різних видів обробки
|
|
h, мкм | |
| Заготовка |
|
- |
| Чорнове розточування | 125 | 120 |
| Чистове розточування | 40 | 40 |
| Чорнове шліфування | 15 | 15 |

 =1250
Для заготівки сумарна похибка визначається по формулі:
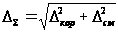 ,
(3.8)
де
 - похибка жолоблення;
 -
похибка зсуву
штампів.
Згідно
[1]:
 мкм;
 мкм.
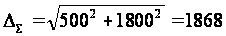 мкм.
Для подальших переходів сумарна похибка визначається по формулі:
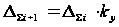 ,
(3.9)
де
 -
коефіцієнт
уточнення.
Для
чорнового
точіння:
 ;
Для
чистового
точіння:
 ;
Для
чорнового
шліфування:
 ;
Для
чистового
шліфування:

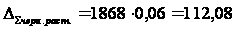 мкм;
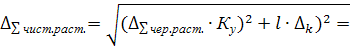
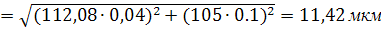 ;
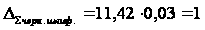 мкм.
Погрішність установки розраховується по формулі:
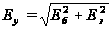 ,
(3.10)
де
- погрішність
базування;
 -
погрішність
закріплення.
При
установці в
трикулачковому
самоцентрующому
патроні

Величину припуску для всіх переходів розраховуємо по формулі:
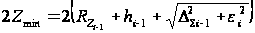 ;
(3.11)
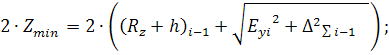
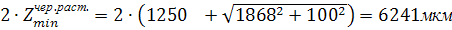 ;
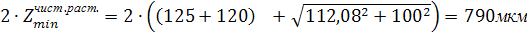 ;
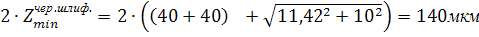 ;
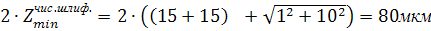 .
Дані розрахунків заносимо в таблицю.
Таблиця 3.6. Результати розрахунку припусків
| Этап | Квалітет | Елементи припуску,мкм | Допуск ,мм | Операційний розмiр, мм |
Розмір припуску мм |
|||||
| Rz | h | ∆E | E | Розра-хунковий | Округл | max | min | |||
| Заг-ка | - | 1250 | 1868 | 0 | 4,0 | 71 | 71 | - | - | |
| Чор.роз. | H12 | 125 | 120 | 113 | 100 | 0,30 | 70,874 | 70,87 | 10,54 | 5,5 |
| Чист.роз | H10 | 40 | 40 | 11 | 100 | 0,12 | 70,61 | 70,6 | 1,21 | 0,81 |
| Чор.Шл. | H8 | 15 | 15 | 1 | 10 | 0,046 | 69,52 | 69,5 | 0,31 | 0,15 |
| Чис.Шл. | H7 | - | - | - | 10 | 0,030 | 59,28 | 62 | 0,156 | 0,084 |
Операцiйнi розмiри визначаються таким чином:
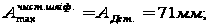
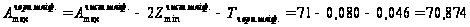 мм;
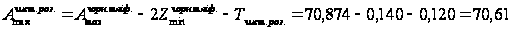 мм;
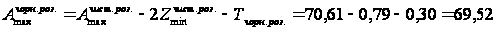 мм;
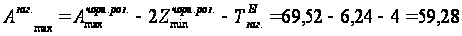 мм.
Розміри припуска розраховуються по наступних формулах:
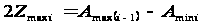 ;
(3.12)
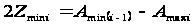 ;
(3.13)
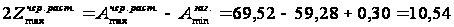 мм;
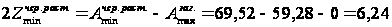 мм;
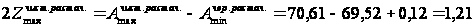 мм;
 мм;
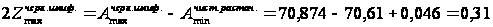 мм;
 мм;
 мм;
 мм.
Побудуємо схему розташування допусків і припусків для розмір внутрішнього отвору Ш71H7.
Для останніх поверхонь заготівки результати розрахунків заносимо в таблицю 3.5.3.
Таблиця 3.7. Результаті визначення операційних розмірів
|
Поверхня деталі |
Технологічні переходи по обробці поверхні |
Допуск Т, мкм |
Мінімальний припуск|2Zmin,мм |
Номінальний операційний розмір, мм |
|
| розрахунк. | округлений | ||||
| Ш 390 h11 | Чорнове точіння | 570 | 23,43 | 390 | 390 |
| Чистове точіння | 360 | 2,07 | 392,57 | 392,5 | |
| 100 h12 | Чорнове точіння | 350 | 7 | 100 | 100 |
| 105 h11 | Чорнове точіння | 350 | 5,6 | 106.45 | 106.41 |
| Чистове точіння | 220 | 1,15 | 105 | 105 | |
| 18 h14 | Чорнове точіння | 430 | 4 | 18 | 18 |
| 340 H14 | Чорнове точіння | 1400 | 37 | 340 | 340 |
| 120 h14 | Чорнове точіння | 870 | 19 | 120 | 120 |
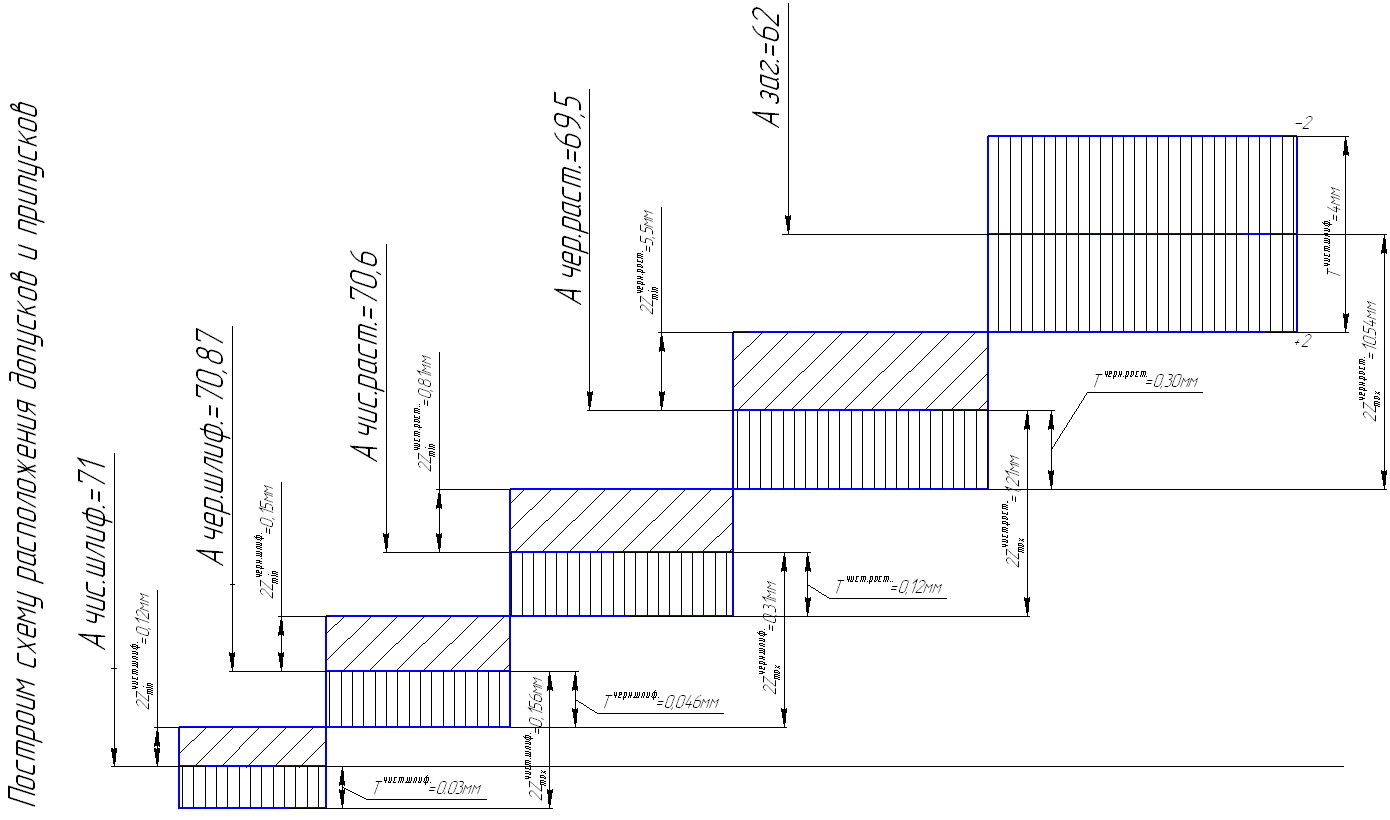
Рисунок 3.2. Схема розташування припусків і допусків для діаметрального розміру Ш71Н7
3.6 Вибір ріжучого інструменту
Видалення припуску із заготівки здійснюється за допомогою ріжучого інструменту. Згідно з [9] виберемо ріжучій інструмент. Результаті вибору ріжучого інструменту представлені в таблиці 3.6.1.
Таблиця 3.8. Результати вибору ріжучого інструменту
| Найменування | Ріжучий інструмент | Вимірювальний інструмент | |
| Операції | Перехід | ||
|
Токарно-гвинторізна з ЧПК |
Установ А | ||
| Точіння поверхні 14, 11, 7 за програмою | Різець контурний T5K10 2103-0714 ГОСТ 20872-80 | Штангенциркуль ШЦЦ-II-125-0,01 ГОСТ 166-89, шаблон спеціальний | |
| Точіння поверхні 1,10,14 за програмою | Різець
контурний
T5K10 2103-0714
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||