Розробка електронної моделі підготовки виробництва триступеневого конічно-циліндричного редуктора
Звідси похідні від x будуть рівні:

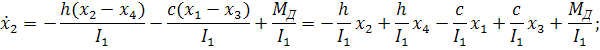

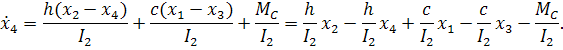
Знаходимо
матриці A,B,C,D і
підставляємо
в рівняння
Лапласа. Матриця
D матиме два
рядки оскільки
система має
два виходи (кут
закручування
валу двигуна
 і кут закручування
вхідного валу
редуктора
 )
і один стовпець
- вхід (момент,
що діє на систему).
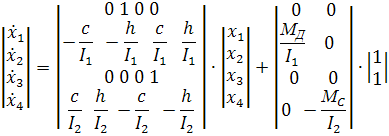
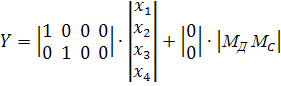
Маючи матриці можна реалізувати модель системи в середовищі Matlab.
Подамо на вхід системи для иммитации включення двигуна момент, наростаючий по параболі. Початковими даними будуть:
I1=0,0179;
I2=183,382;
q=
75
 ;
r=0,008;
Md=12.2 – момент двигуна на сталому режимі
Графік вхідного сигналу (моменту) матиме наступний вигляд:
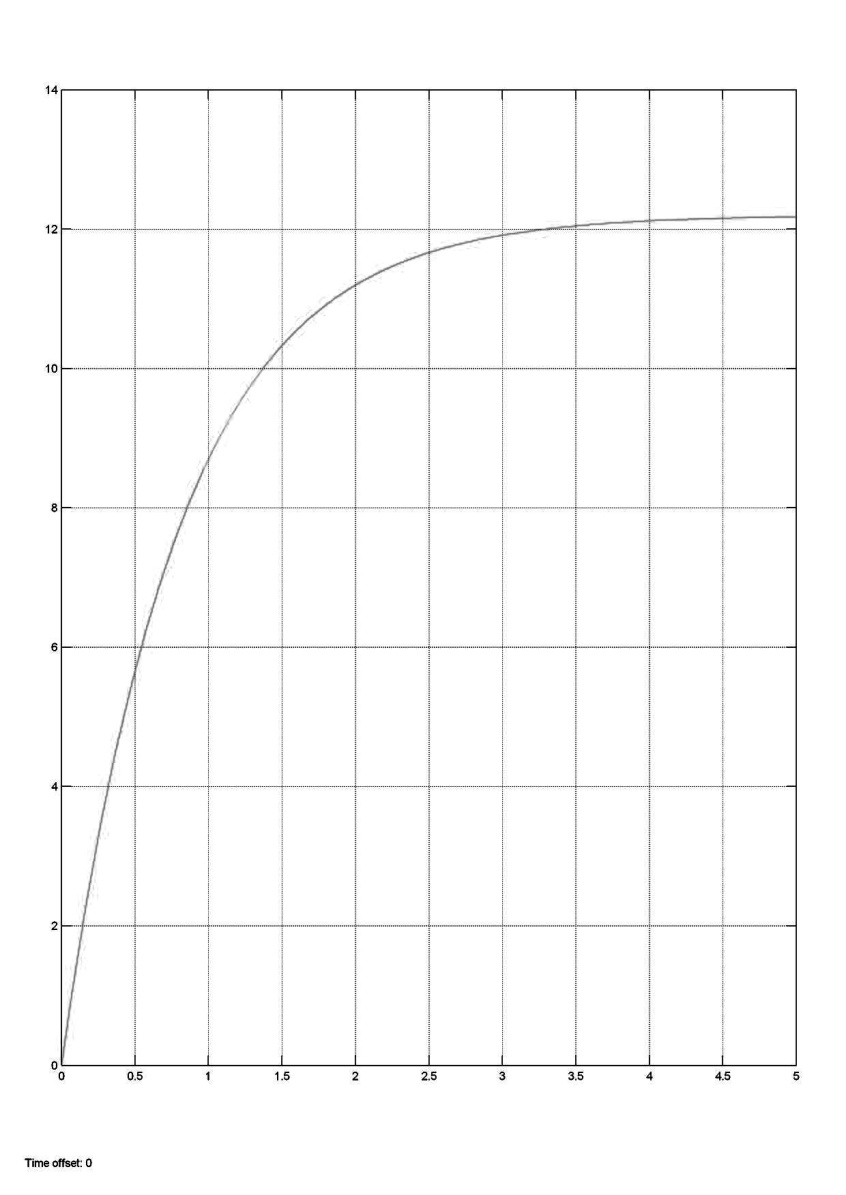
Рисунок 4.8. Графік вхідного сигналу
З графіка видно, що момент ротора двигуна виходить на сталій режим за секунд .
Модель Simulink буде мати такий вигляд:
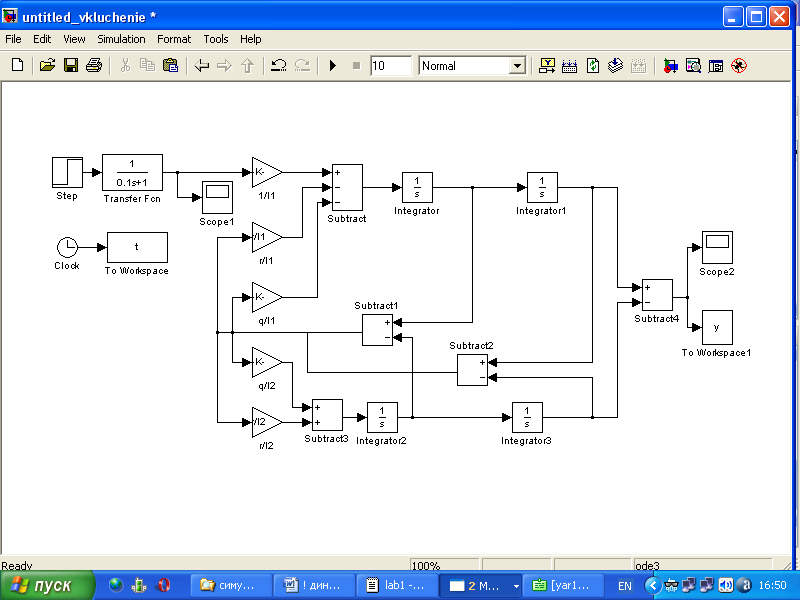
Рисунок 4.9. Модель системи при плавному включенні двигуна
Використовуючи блок Scope проаналізуємо отриманий результат:
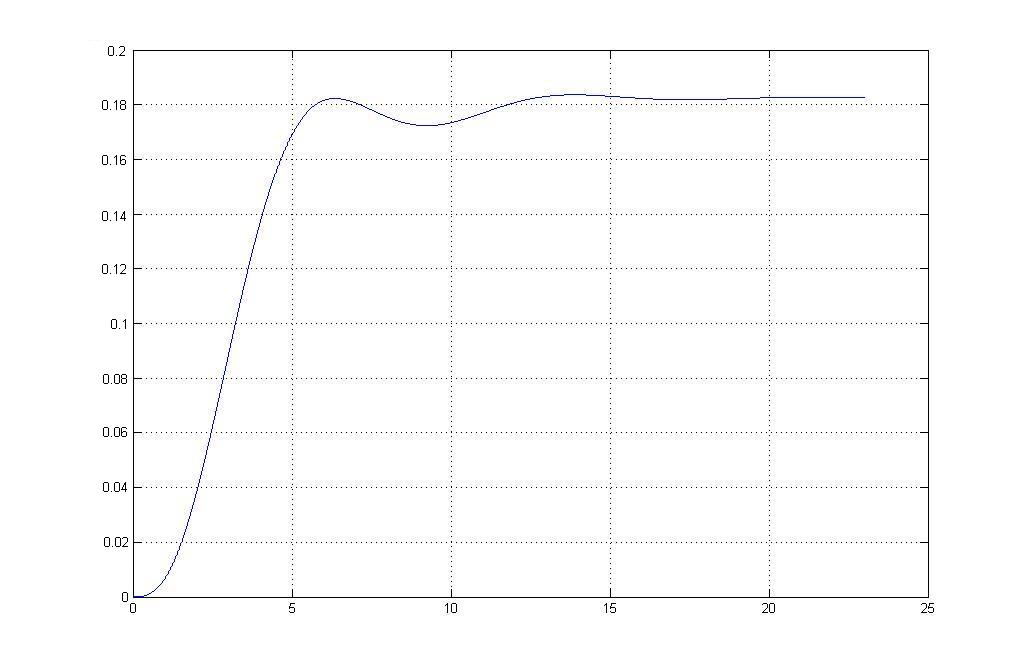
Рисунок
4.10. Коливання
кута закручування
муфти у момент
включення
двигуна при
q= 75
 .
З
графіка видно,
що при плавному
застосуванні
на систему
моменту від
ротора двигуна
при q=75
муфта
обернеться
на 13,68
градуси (0,16
рад.) що
неприйнятно
для приводу
конвеєра. Коливальний
процес триватиме
15 секунд.
Міняючи
жорсткість
муфти можна
добитися кращі
показники
системи:
При
жорсткості
q= 130
коливальний
процес буде
мати наступний
вигляд:
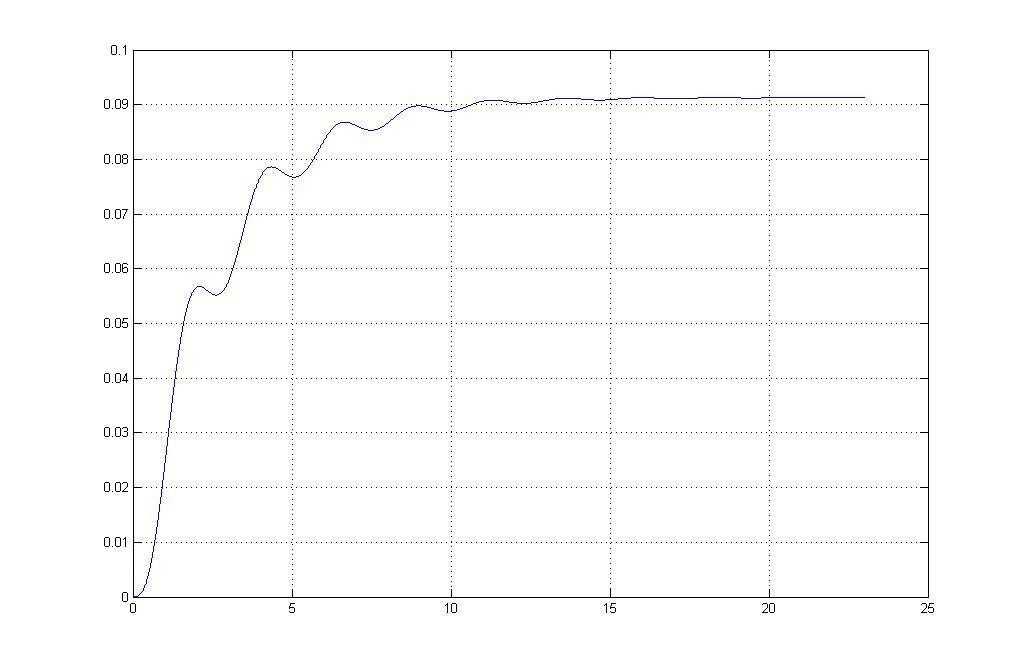
Рисунок
4.11. Коливання
кута закручування
муфти у момент
включення
двигуна при
q=
130
При даній жорсткості муфта обернеться на 5 градусів (0,093 радий.). Коливальний процес триватиме 12 секунд.
Оптимальні
параметри муфти
отримаємо при
q=270
. При
даній жорсткості
муфта обернеться
на 2,57 градусів
(0,047 радий.). Коливальний
процес триватиме
10 секунд. Представимо
результат на
рисунку 4.12.
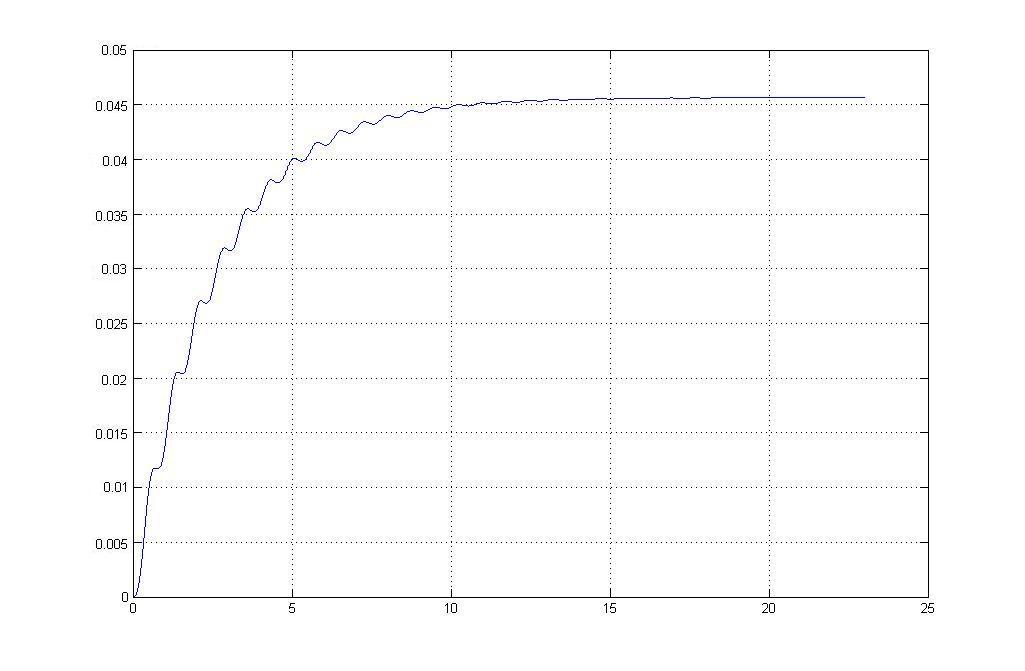
Рисунок
4.11. Коливання
кута закручування
муфти у момент
включення
двигуна при
q= 270
Такі ж результати отримаємо використовуючи М-file в Matlab. Представимо програму з Matlab.
I1= ;
I2=183,382;
q= 270 ; r=0.008;
Md=12.2; Ms=11.7;
G=[I1 0;0 I2];
R=[r -r;-r r];
T=[q -q;-q q];
M=[Md;-Ms];
a=[zeros(2,2) eye(2,2);-inv(G)*T -inv(G)*R]; b=[0;0;inv(G)*M];
c=eye(4,4); d=zeros(4,1);
x0=[0;0;0;0]; t=0:0.1:30; u=ones(1,length(t)-exp(-t/0.1)); S=ss(a,b,c,d);
[y,t,x]=lsim(S,u,t,x0);
figure; plot(t,x(:,1)-t,x(:,2)),grid;
У
результаті
отримаємо
оптимальну
жорсткість
муфти, знайдену
эксперементальным
шляхом засобами
,Matlab рівну 270
.
ВИСНОВКИ
Результатом бакалаврської роботи було досягнення поставленої задачі, а саме покращення ефективності констукторсько-технологічної підготовки. Була розроблена електронна модель підготовки виробництва триступеневого конічно-циліндричного редуктора з усіма необхідними розрахунками конструктивних елементів (вали, колеса), а також вибором стандартних (підшипники, муфти) елементів. На основі наведених проектувальних та перевірних розрахунків була створена 3D-модель редуктора.
Для
подальшої
розробки був
обраний вхідний
вал. Для контролю
точності поверхні
вала
 під шестерню
спроектовано
калібр-скобу,
а для контролю
отвору
 була
спроектована
калібр-пробка.
Наступним етапом була технологія обробки деталі за умов серендньосерійного виробництва. Для даного зубчатого колеса проведено аналіз технологічності. Визначено економічний метод отримання заготівки (штампування в підкладних штампах). На основі цього спроектована заготівка. Далі був розроблений, згідно з кресленням деталі, маршрут обробки деталі та призначені припуски на механічну обробку. Згідно з обраним маршрутом обробки, обране металообробне обладнання та технологічне оснащення – приладдя, вимірювальний та різальний інструмент. Розраховані режими різання для свердління отвору Ш56 та пронормована операція, яка містить найбільшу кількість переходів – токарно-револьверна. Проведена розробка управляючої програмі для токарно-револьверної операції в системі 2Р22. Також був проведен порівняльний економічний аналіз обробки деталі на токарно-револьверному верстаті з обробкою на верстаті з ЧПК. На основі усіх отриманих та обраних показників розроблений комплект технологічної документації, складений із маршрутних та операційних карт, а також карт ескізів. Також розроблені креслення карт налагодження на 3 операції токарно-револьверну, зубофрезерну, радіально-свердлильну.
Для
визначення
динамічних
процесів в
вхідній муфті
проведено її
динамічний
аналіз. У результаті
було встановлено,
що на коливання,
виникаючи в
муфті під час
роботи редуктора
суттєво впливає
величина жорсткості
муфти, яка була
визначена
експериментально
за допомогою
Matlab.
Оптимальним
значенням
жорсткості
має бути 270
.
ПЕРЕЛІК ВИКОРИСТАНИХ ДЖЕРЕЛ
Методические указания по курсовому проектированию деталей машин. Раздел 1. Краткая инструкция, расчет исходных данных (для студентов всех специальностей)/ Сост.: В.С. Исадченко, В.П. Онищенко, О.К. Помазан. – Донецк: ДПИ, 1981. – 51 с.
Методические указания к самостоятельной работе над курсовым проектом по деталям машин. Раздел 2. Этапы "Эскизный проект" и "Технический проект". Проектирование зубчатых и червячных передач (для студентов технических специальностей)/ Сост.: В.С. Горелик, В.С. Исадченко, В.И. Проскурин, П.М. Матеко, А.Л. Симонов, В.П. Алиферов. – Донецк: ДПИ, 1992. – 84 с.
Методические указания по курсовому проектированию деталей машин. Раздел 3. Расчет и конструирование валов (для студентов всех специальностей)/ Сост.: П.М. Матеко, А.Л. Симонов, В.Ф. Ващенко. – Донецк: ДПИ, 1981. – 48 с.
Методические указания по курсовому проектированию деталей машин. Конструирование муфт и корпусов (для студентов механических специальностей) / Сост.: В.С. Исадченко, П.М. Матеко, В.С. Горелик. – Донецк: ДПИ, 1987. – 43 с.
Методические указания по курсовому проектированию деталей машин. Конструирование муфт и корпусов (для студентов механических специальностей) / Сост.: В.С. Исадченко, П.М. Матеко, В.С. Горелик. – Донецк: ДПИ, 1987. – 43 с.
Допуски и посадки: Справочник в 2-х ч. Ч. 1/ Под ред. В.Д. Мягкова. — 5-е изд., перераб. и доп. — Л.: Машиностроение. Ленингр. отд-ние, 1979. — 544 с.
Курсовое проектирование по технологии машиностроения: [Учеб. пособие для машиностроительных спец. вузов]. Горбацевич А. Ф., Шкред В. А.. – 4-е изд., перераб. и доп. – Мн.: Выш. школа, 1983. – 256 с.
Справочник технолога-машиностроителя в 2-х томах. Том 2/ Под ред. Косиловой А.Г., Мещерякова Р.К. - 4-е изд., перераб. И доп., 1986 – 656 с.
Справочник технолога "Обработка металлов резанием". Под ред. Панова А.А.1986 р.
Методические указания к лабораторным работам по дисциплине "Станки с ЧПК и программирование станков с ЧПК". (для студенитов всех специальностей 7.090203)/ Сост.: Л.П. Калафатова, И.В. Киселева, А.В. Байков. – Донецк: ДПИ, 1998. – 47 с.
ГОСТ 1050-88. Сталь качественная и высококачественная.
ГОСТ 6639-69. Номинальные линейные размеры.
ГОСТ 21150-80. Смазка ЛИТОЛ-24. Технические условия.
ГОСТ 21424-93. Муфты упругие втулочно-пальцевые. Параметры и размеры.
ГОСТ 520-89. Подшипники качения. Общие теххнические условия
ГОСТ 2.403-75. Единая система конструкторской документации. Правила выполнения чертежей цилиндрических зубчатых колес.
Курсовое проектирования "Конструирование и расчет металлорежущих станков и станочных комплексов". Кочергин А.И., 1991 р.
18."Математичне модледювання процесів та систем механіки", Струтинський В.Б., 2001 р.