Розробка електронної моделі підготовки виробництва триступеневого конічно-циліндричного редуктора
Підрізка торця 2
(начорно)
Підрізка торця 3
(начисто)
Точіння поверхні. 5
(начорно)
Точіння поверхні 6
(начисто)
3.7 Вибір металорізальних верстат
Враховуючи кількість деталей в партії, тип виробництва і матеріал заготівки, для обробки зовнішніх циліндрових поверхонь можна використовувати верстати токарної групи.
Вибираємо токарно-револьверний верстат 1Г340. Токарно-револьверний верстат 1Г340 з горизонтальною віссю повороту револьверної головки призначено для високопродуктивної обробки в патроні сталевих виробів. Ріжучий інструмент з твердих сплавів, необхідний для обробки виробу, закріплюється у восьми позиціях револьверної головки і в одній позиції поворотної різцевої головки поперечного супорта.
Для обробки отворів застосовуються верстати свердлильної групи. Вибираємо радіально-свердлильний верстат 257 призначений для свердління в суцільному матеріалі, розсвердлювання, зенкерування, розгортання.
Для виконання зубофрезерної операції вибираю зубофрезерний верстат моделі 53А50.
Для обробки паза шпони вибираю верстат 7Б57.
Для досягнення необхідної точності отвору 3 застосовуємо внутрішліфувальний верстат моделі 3К228В|.
Результати вибору металообробних верстатів представлені в таблиці 3.7.1.
Таблиця 3.9. Результати вибору металорізальних верстат
| № п/п | Модель і призначення | Технічна характеристика | |
| 1. | Токарно – гвинторізний 16К30Ф3 | Макс. діаметр оброблюваної заготовки, мм: | |
| над станиною | 630 | ||
| над супортом | 320 | ||
| Макс. довжина оброблюваної заготовки | 320 мм. | ||
| Довжина розточування при обробці в патроні | 100 мм. | ||
| Частота обертання шпинделя | 6,3-1250 об/хв. | ||
| Число частот обертання шпинделя, об/хв | 24 | ||
| Число частот обертання шпинделя, перемикаємих за програмою, об/хв | 12 | ||
| Межі робочих подач супорта, мм/хв: | |||
| поздовжніх | 1-1200 | ||
| поперечних | 1-600 | ||
| Прискорені подачі супорта, мм/хв: | |||
| поздовжні | 4800 | ||
| поперечні | 2400 | ||
| Кількість інструментів | до 8 | ||
| Габарити станка, мм | 4360х2200х1600 | ||
| Маса без виносного устаткування, кг | 6300 | ||
| Маса з виносним устаткуванням, кг | 7400 | ||
| 2. | Горизонтально – протяжний 7Б57 | Габаритна довжина, мм | 9400 |
| Габаритна ширина, мм | 2500 | ||
| Габаритна висота, мм | 1910 | ||
| Потужність, кВт | 37 | ||
| Діаметр отвору в планшайбі, мм | 200 | ||
| Швидкість робочого ходу протяжки, м/мін | 1,0 – 6,15 | ||
| Швидкість зворотного ходу протяжки, що рекомендується, м/хв | 20 – 25 | ||
| Номінал тягової сили, кН | 400 | ||
| Найбільша довжина ходу санчат, мм | 2000 | ||
| Довжина робочої поверхні опорної плити, мм | 560 | ||
| Ширина робочої поверхні опорної плити, мм | 560 | ||
| Діаметр отвору в опорній плиті під планшайбу, мм | 250 | ||
| Маса верстата, кг | 13500 | ||
| 3 | Радіально-свердлильний 257 | Межі вильоту осі шпінделя від колони, мм | 500-2000 |
| Найбільший діаметр отвору,мм | 75 | ||
| Межі відстані від торця шпінделя до плити, мм | 600-1750 | ||
| Найбільше осьове переміщення шпинделя | 450 | ||
| Число скоростей обертання шпінделя | 22 | ||
| Потужність , кВт | 7 | ||
| Межа чисел оборотів шпінделя за хвилину | 11,2-1400 | ||
| 4 | Токарно – револьверний станок 1Г340 | Найбільший діаметр оброблюваної заготівки в патроні, мм | |
| Над станиною | 400 | ||
| Над поперечним супортом | 200 | ||
| Число позицій револьверної головки | 16 | ||
| Діаметр отвору револьверної головки для закріплення інструменту, мм | 14 отверстий диаметром 30 | ||
| 5 | Внутрішліфувальний 3К228В | Найбільший діаметр, мм: | |
| встановлюваної заготівки | 560 | ||
| встановлюваної заготівки в кожусі | 400 | ||
| Найбільша довжина, мм: | |||
| встановлюваної заготівки | 200 | ||
| при найбільшому діаметрі отвору шліфування | 200 | ||
| Діаметр шліфованих отворів, мм | 50...200 | ||
| Найбільший хід столу, мм | 630 | ||
| Найбільше налагоджувальне поперечне переміщення, мм: | |||
| шліфувальної бабці: вперед (від робочого) | 60 | ||
| назад (на робочого) | 10 | ||
| бабці заготівки: | |||
| вперед (від робочого) | 200 | ||
| назад (на робочого) | 50 | ||
| Найбільший кут повороту бабці заготівки, град | 30 | ||
| Найбільший діаметр і висота шліфувального круга, мм | 180 х 63 | ||
| Швидкість руху столу, м/хв: при правці шліфувального круга | 0,1...2 | ||
| при шліфуванні | 1...7 | ||
| при швидкому подовжньому підведенні і відведенні | 10 | ||
| Частота обертання шпінделя, об/хв: | |||
| внутришліфувального | 75 100 150 200 | ||
| бабки заготовки | 1,66...10 | ||
| Торцешіифовального пристосування | 66,66 | ||
| Потужність електродвигуна приводу шліфувального круга, кВт | 5,5 | ||
| Маса (з приставним устаткуванням), кг | 6900 | ||
| Найбільший діаметр, мм: | |||
| встановлюваної заготівки | 560 | ||
| встановлюваної заготівки в кожусі | 400 | ||
| Найбільша довжина, мм: | |||
| встановлюваної заготівки | 200 | ||
| 6. | Зубофрезерний станок 53А50 | при найбільшому діаметрі отвору шліфування | 200 |
| Діаметр шліфованих отворів, мм | 50...200 | ||
| Найбільший діаметр нарізуваних коліс, мм | 500 | ||
| Найбільший модуль зубів нарізуваних коліс, мм | 8 | ||
| Найбільший кут нахилу зубів нарізуваних коліс, град. | ±60 | ||
| Найбільший вертикальний хід фрези, мм | 360 | ||
| Найбільший діаметр фрези, встановленої в супорті, мм | 180 | ||
| Осьове переміщення фрези, мм | 200 | ||
| Частота обертання шпінделя фрези, об/хв | 40-405 | ||
|
Подача, мм/об.: вертикальна радіальна осьова |
0,75-7,5 0,2-2,25 0,13-2,6 |
||
| Потужність головного електродвигуна, кВт | 10 | ||
| Маса, т | 9,7 | ||
3.8 Розрахунок режимів різання
Розрахуємо режими різання для розсвердлювання отвору Ш56.
Свердлення, зенкерування і розгортання є найбільш поширеними| технологічними способами обробки круглих отворів.
Свердлення (рис.3.3) - основний метод утворення отворів в металі оброблюваних заготовок.
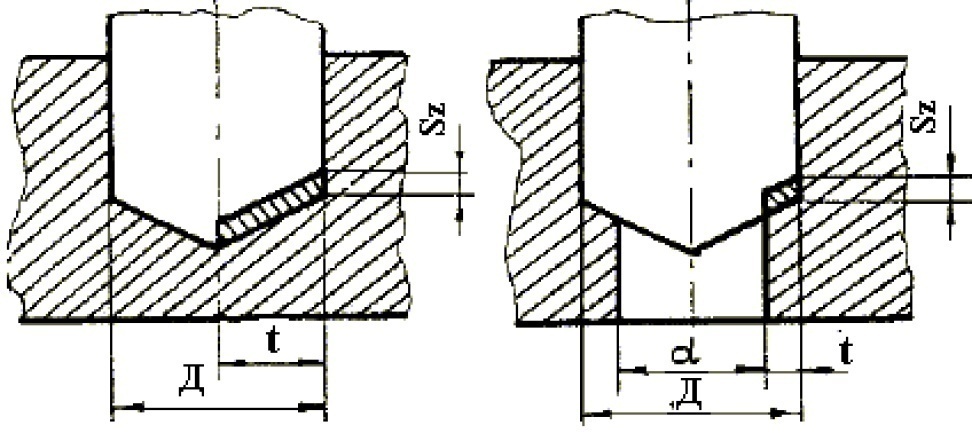
Рисунок 3.3. Схема різання при свердленні і розсвердлюванні
При свердленні, як правило, використовуються стандартні свердла, що мають дві ріжучі кромки, розташовані діаметрально щодо один одного.
Просвердлені отвори найчастіше не мають абсолютно правильної циліндричної форми. Їх поперечні перерізи представляють форму овалу, а подовжні - невелику конусність.
Глибина різання.
При свердленні глибина різання приймається t=0,5D, а при розсвердлюванні, зенкеруванні або розгортанні t=0,5(D-d), де D-діаметр інструменту, мм; d - діаметр попереднього отвору, мм.
t=0,5(D-d)=0,5(56-40)=8 мм.
Подача.
Подачу призначаю керуючись додатком [5] S=0.8 мм/об.
Призначена подача має бути скоректована по паспорту вибраного верстата. При цьому необхідно витримати умову: Sст <S, де Sст - остаточно встановлене по паспорту значення подачі. Scт=0,8 мм/об.
Швидкість різання.
Швидкість різання, м/хв, визначається:
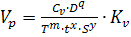 ,
(3.14)
де D - діаметр свердла, зенкера або розгортки, мм;
Kv - загальний поправочний коефіцієнт.
Загальний поправочний коефіцієнт на швидкість різання, такий, що враховує фактичні умови різання визначається по формулі:
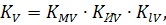 (3.15)
де Кмv - коефіцієнт на оброблюваний матеріал; Киv - коефіцієнт на інструментальний матеріал; Кlv - коефіцієнт, що враховує глибину свердлення; Коефіцієнт Kмv розраховується таким чином:
При обробці стали:
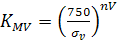 .
При обробці сірого чавуну:
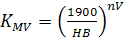 .
При обробці ковкого чавуну:
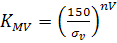 .
Коефіцієнт, що враховує глибину отвору Кlv при свердленні приймається залежно від діаметру свердла.
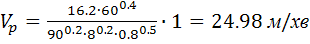 .
Після визначення швидкості різання, розраховується частота обертання шпінделя верстата np:
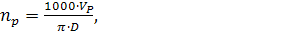 (3.16)
де D - діаметр інструменту, мм.
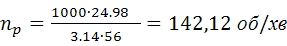 .
Набутого значення np коректується по паспорту верстата і приймається найближчий менший ступінь ncт=125 об/хв.
Обертальний момент, Нм і осьова сила, Н, розраховуються по наступних формулах:
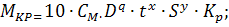 (3.17)
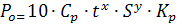 ,
(

де
 и
 - коефіцієнти,
що враховують
умови різання.
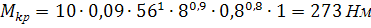 ;
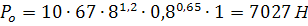 .
Потужність різання.
Ефективна потужність різання визначається по формулі:
 (3.19)
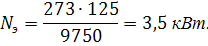
Потрібна потужність різання:
 (3.20)
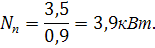
3.9 Розробка управляючої програми
Пристрій програмного управління 2Р22 призначений для передачі управляючої програми на виконавські органи токарного верстата. Він виконує наступні фунцкції|:
- введення УП з клавіатури пульта;
- її обробку і редагування безпосередньо на верстаті;
- складання УП за зразком при обробці першої деталі в ручному режимі;
- використання складних циклів багатопрохідної обробки;
- виведення УП на програмоноситель| та ін.
Керуючись [10] розробимо управляючу програму в системі 2Р22 для обробки зубчатого колеса на токарно-гвинторізному верстаті з ЧПК 16К30Ф3.
Таблиця 3.10. Управляюча програма для обробки зубчатого колеса на токарно-гвинторізному верстаті з ЧПК 16К30Ф3
|
Обрабка торця 1 N001 S2 250 F0.5 T1* N002 X423 Z-2.5 E* N003 X296* Обрабка торця 2 (черновая) N004 S2 350* N005 X147 Z1 E* N006 Х51* Обрабка торця 2 (чистовая) N007 X-500 Z150 E* N008 S2 315 F0.8 T2* N009 X147 Z0 E* N010 X51* Точіння фасок N011 X-500 Z150 E* N012 S2 350 F0.5 T3* N013 X338 Z-5.5 E* N014 X340 C3* N015 X122 Z-5.5 E* N016 X120 C-3* |
Розточування отвору (чорнове) N017 X-500 Z150 E* N018 S2 500 F0.3 T4* N019 X78 Z1 E * N020 Z0* N021 L09 A1 P4* N022 X71 C-3.5* N023 Z-115 M17* Розточування отвору (чистове) N024 X-500 Z150 E* N025 S2 1000 F0.1 T5* N026 X71 Z1 E* N027 L10 B23* N028 M02* |
3.10 Аналіз розмірного ланцюга
Розмірним ланцюгом називається послідовний ряд взаємозв'язаних лінійних розмірів, створюючих замкнутий контур і що безпосередньо беруть участь в рішенні поставленої задачі. Кожен розмірний ланцюг містить початкову і складових ланок. Під розмірним технологічним ланцюгом розуміють розмірні ланцюги, ланки яких є операційними розмірами і припусками.
Замикаючим розміром в розмірному ланцюзі називається розмір, який в деталі виходить останнім в процесі її обробки.
З схеми розмірного ланцюга можна визначити рівняння замикаючої ланки.
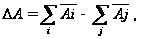 (3.21)
де
 - сума
збільшуючих
складових ланок
ланцюга;
-
сума зменшуючих
складових ланок
ланцюга.
Зв'язок між допусками складових розмірів і замикаючих визначається правилом підсумовування допусків Тi :
 (3.22)
Проведемо розмірний аналіз для устанавлюваючого розміру при свердленні отвору. Замикаючою ланкою буде розмір А1, для нього складемо розмірну схему.
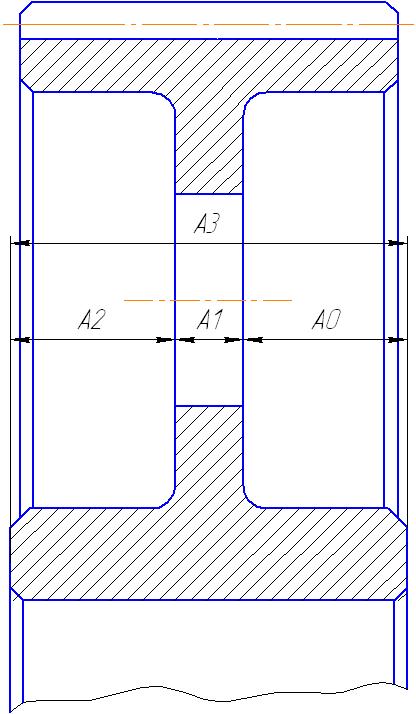
Рисунок 3.4. Розмірна схема свердлення отвору
Конструкторський розмір А1 – замикаючий розмір.
А1=18-0,4;
А2=43,5-0,15;
А3=105-0,22;
А0=43,5.
Визначемо
 и
 склавши
рівняння:
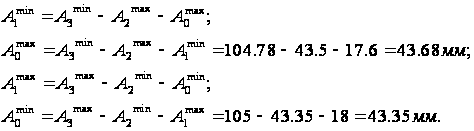
Допуск Т на розмір A0 буде дорівнювати:
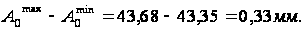
Отриманий
розмір
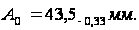
3.11 Нормування технологічного процесу
Для нормування технологічного процесу вибираю операцію з найбільшою кількістю переходів – токарно-револьверну операцію .
Основний час обробки визначаємо по формулі [4]:
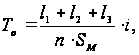 (3.23)
де
 - довжина урізування
інструменту
на робочій
подачі;
 -довжина
робочого ходу;
 - довжина
перебігання;
 - число
проходів інструменту;
 -
хвилинна подача
інструменту.
Формула для розрахунку допоміжного часу:
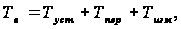 (3.24)
де
 - час на установку
і зняття заготівки;
 -час,
пов'язане з
переходом;
 -час
на вимірювання.
Оперативний час знаходимо як суму основного і допоміжного :
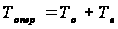 .
(3.25)
Формула для визначення підготовчо-завершального часу:
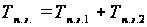 ,
(3.26)
де
 - час на наладку
верстата,
інструменту,
пристосувань;
 -
час на отримання
інструменту
до початку
обробки і здачу
після закінчення.
Штучний час знаходимо по формулі:
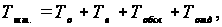 (3.27)
де
 = 0,03
 - час на обслуговування
верстата; Т
=0.04
-
час нормованого
відпочинку.
Штучно-калькуляційний
час знаходимо
по формулі:
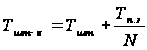 ,
(3.28)
де
N –
розмір партії.
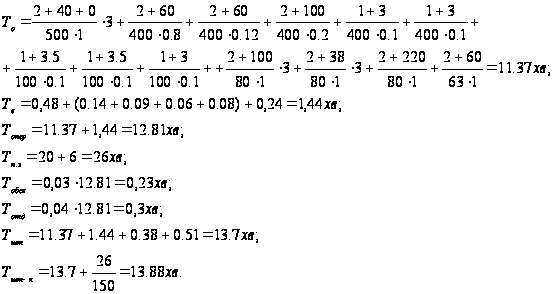
Використовуючи
формули (9.1) -(9.6), для
визначення
Т ,
Т
 ,
Т
 ,
Т
 ,
Т
 знаходимо
Т
 для кожної
операції.
3.12 Економічне зрівняння технологічного процесу
Вибір найкращого варіанту технологічного процесу зі всіх можливих може бути здійснений різними способами. Якщо зі всіх можливих варіантів є такий, на впровадження якого потрібний найменші капітальні вкладення і який забезпечує найнижчу собівартість одиниці продукції, цей варіант є якнайкращим. Проте на практиці частіше варіанти з великими питомими капітальними вкладеннями забезпечують при впровадженні меншу собівартість одиниці продукції. У цих випадках технологічний варіант визначається за допомогою нормативного коефіцієнта ефективності або приведених витрат.
При визначенні раціональності заміни варіанту техніки, що діє, технології, способу організації виробництва новим розраховують коефіцієнт порівняльної ефективності [8].
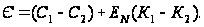 (3.29)
Тут С
– собівартість
продукції, а
К – капітальні
вкладення,
 – нормативний
коефіцієнт
ефективності,
= 0,15.
Порівняємо такі варіанти технологічного процесу (операція 020):
1. Обробка деталі на токарно-револьверному верстаті.
2. Обробка деталі на верстаті з ЧПК.
Собівартість продукції визначається шляхом складання всіх витрат, а саме:
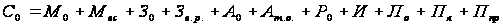 ,
(3.30)
де
 - вартість основних
і допоміжних
матеріалів,
для обох видів
обробки величина
однакова і
постійна;
 – витрати,
пов'язані із
заробітною
платою основного
робочого;
 – витрати,
пов'язані із
заробітною
платою допоміжного
робочого (наладчик)
з урахуванням
всіх видів
доплат і нарахувань;
Ао – амортизаційні відрахування від вартості устаткування;
Ат.о – амортизаційні відрахування від вартості технологічного оснащення на одну деталь;
Ро – витрати, пов'язані з ремонтом і обслуговуванням устаткування;
И – витрати, пов'язані з інструментом;
Ло – витрати на технологічну електроенергію;
Пл – витрати, пов'язані з амортизацією виробничих площ;
Ппр – витрати на ремонт і обслуговування управляючих пристроїв і програм.
Витрати, пов'язані із заробітною платою основних робочих визначаються по формулі:
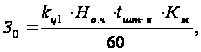 (3.31)
де
 – норматив
годинної заробітної
плати верстатника
;
 – коефіцієнт
верстатного
обслуговування.
При обробці на універсальному устаткуванні:
=12,5
грн. /год. – для
верстатника
3-го розряду;
=1,
оскільки
багатоверстатне
обслуговування
неприпустимо
при даному
виробництві.
На підставі цього отримуємо:
- заробітна плата основного робочого для токарно-револьверної операції для серійного типу виробництва:
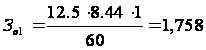 грн.
- заробітна
плата основного
робочого для
токарно-револьверної
з ЧПК для середньосерійного
типу виробництва
(при використанні
оператора 3-го
розряду
=
8,4 грн/год і
=0,7):
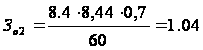 грн.
Витрати, пов'язані із заробітною платою допоміжних робочих визначаються по формулі:
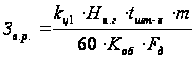 ,
(3.32)
де
 – норматив
заробітної
плати наладчика
; m –
число змін
роботи верстата;
 – число верстатів,
що обслуговуються
наладчиком
за зміну: