Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
МІНІСТЕРСТВО ОСВІТИ І НАУКИ УКРАЇНИ
ДОНБАСЬКИЙ ДЕРЖАВНИЙ ТЕХНІЧНИЙ УНІВЕРСИТЕТ
Кафедра Обробки металів тиском та металознавства
ПОЯСНЮВАЛЬНА ЗАПИСКА
до дипломного проекту на тему:
«Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ «АМК» з метою підвищення якості»
Студент групи: _____( )
Керівник проекту: _____( )
Консультанти: ________( )
_____________________( )
Завідувач кафедри: ____( )
Алчевськ 2009 р.
Донбаський державний технічний університет
Інститут (факультет) металургії Кафедра ОМТ та М р
Спеціальність Обробка металів тиском н
Затверджую
Зав. кафедри. р
« » 2009 р.
ЗАВДАННЯ
На дипломний проект (роботу) студента
__________________ ________________
(прізвище, ім’я, по батькові)
1. Тема проекту (роботи) Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ «АМК» з метою підвищення якості.
2. Затверджена наказом по університету від « » 2009 р. № п.
3. Термін здавання студентом закінченого проекту (роботи) а.
4. Вхідні дані проекту (роботи) Технічна література та журнали, патенти, винаходи, технологічні інструкції, звіти з науково-дослідницьких робіт.
5. Зміст розрахунково-пояснювальної записки (перелік питань, що підлягають розробці) Характеристики технологічного процесу та основного обладнання. Аналіз техніко-економічних показників пропозицій та їх удосконаленню. Розрахунок режиму обтиску, температурного та швидкісного режиму прокатки, енергосилових параметрів. Розрахунок обладнання, нагрівних пристроїв, технологічний розрахунок. Заходи з ОП та ЦО.
6. Перелік графічного матеріалу (з точною вказівкою обов’язкових креслень) Схема розташування обладнання. Режим обтиснення листа 4Ч2000. Фотрама швидкостей та моментів. Валок робочої кліті «Кварто». Нагрівальна піч. Робоча кліть «Кварто». Профілізація валів стану 2250. енергосилові параметри прокатки листа 4Ч2000.
7. Результати по проекту (роботі) з вказівкою віднесених до них розділів проекту Профилировка
| Розділ | Консультант | Підпис, дата | |
| Завдання видав | Завдання прийняв | ||
| 1-4 | |||
| 5 | |||
| 6 | |||
| 7-8 | |||
| 9 | |||
7. Дата видачі завдання _____________________
Керівник ___________________
(підпис)
Завдання прийняв до виконання ___________________
(підпис)
КАЛЕНДАРНИЙ ПЛАН
| № п/п | Найменування етапів дипломного проекту (роботи) | Термін виконання етапів проекту (роботи) | Примітка |
| 1 | Переддипломна практика | 19.02-09.03 | |
| 2 | Загальна частина | 10.03-25.03 | |
| 3 | Спеціальна частина | 26.03-08.04 | |
| 4 | Технологічна частина | 09.04-22.04 | |
| 5 | Механічна частина | 23.04-29.04 | |
| 6 | Теплотехнічна частина | 30.04-06.05 | |
| 7 | Економічна частина | 07.05-13.05 | |
| 8 | Охорона праці та навколишнього середовища | 14.05-20.05 | |
| 9 | Цивільна оборона | 21.05-26.05 | |
| 10 | Оформлення пояснювальної записки | 27.05-04.06 | |
| Графічна частина | 27.05-04.06 | ||
Студент-дипломник _____________________
(підпис)
Керівник проекту ________________________
(підпис)
РЕФЕРАТ
Пояснювальна записка до дипломного проекту сторінок, рисунків, таблиць, додатки, посилань.
Об'єкт розробки – технологія виробництва товстолистової сталі в умовах стану 2250 ВАТ «АМК».
Мета роботи – на підставі експериментальних досліджень профілювання валків чорнової та чистової клітей ТЛС 2250 розробити технологію, що забезпечує одержання товстих листів з мінімальною різнотовщиністю і попереджає можливе забуртовування розкатів в процесі і прокатки.
Поставлена мета досягається зміною профілювання робочої поверхні валів чорнової та чистової клітей з урахуванням теплового профілювання, зносу валків, що приведе до зниження відсортування продукції у беззаказну.
ЛИСТ, ЯКІСТЬ, РІЗНОТОВЩИНІСТЬ, ПРОФІЛЮВАННЯ, ВАЛОК, КЛІТЬ, ОБТИСНЕННЯ.
ЗМІСТ
ВСТУП
1 ЗАГАЛЬНА ЧАСТИНА
1.1 Сортамент листів
1.2 Нагрівання і видача слябів в прокатку
1.3 Чорнова лінія стану 2250. Кліть «ДУО»
1.4 Чистова лінія стану 2250. Кліть «Кварто»
1.5 Гаряча правка листів
1.6 Охолоджування листів
1.7 Різання та таврування листів
1.8 Огляд верхньої поверхні і кантівка листів
1.9 Додаткова обробка листів. Відвантаження
2 СПЕЦІАЛЬНА ЧАСТИНА
2.1 Аналіз чинників, що впливають на профіль валу
2.2 Аналіз стійкості робочих валів кліті «Дуо» стану 2250
2.3 Визначення прогинання і різнотовщинності
3 ТЕХНОЛОГІЧНА ЧАСТИНА
3.1 Фабрикація сляба
3.2 Розрахунок режиму обтиснень на кліті «ДУО»
3.3 Розрахунок швидкісного режиму на кліті «ДУО»
3.4 Визначення допустимих зусиль на валяннях кліті «ДУО»
3.5 Визначення допустимого моменту при прокатці на кліті «ДУО»
3.6 Розрахунок енергосилових параметрів при прокатці на кліті «ДУО»
3.7 Перевірка приводних двигунів кліті «ДУО» на нагрів
3.8 Режим обтиснень на кліті «КВАРТО»
3.9 Визначення допустимого зусилля прокатки на валах кліті «КВАРТО»
3.10 Визначення допустимого моменту при прокатці на кліті «КВАРТО»
4 МЕХАНІЧНА ЧАСТИНА
4.1 Розрахунок деформації і міцності валкового вузла
4.2 Розрахунок станини закритого типу на міцність і визначення її жорсткості
5 ТЕПЛОТЕХНІЧНА ЧАСТИНА
5.1 Розрахунок горіння палива
5.2 Визначення часу нагріву металу
5.3 Заходи щодо зниження витрат палива
6 ЕКОНОМІЧНА ЧАСТИНА
6.1 Розрахунок економічного ефекту від вдосконалення технології прокатки товстих листів
7 ОХОРОНА ПРАЦІ І НАВКОЛИШНЬОГО СЕРЕДОВИЩА
7.1 Аналіз небезпечних і шкідливих чинників
7.2 Заходи щодо безпечної техніки і безпеки праці
7.3 Заходи щодо виробничої санітарії
7.4 Заходи щодо пожежної безпеки
8 ОХОРОНА НАВКОЛИШНЬОГО СЕРЕДОВИЩА
9 ЦИВІЛЬНА ОБОРОНА
9.1 Перелік небезпечних місць на ВАТ "АМК" і оцінка можливих надзвичайних ситуацій
9.2 Діяльність комісії по надзвичайних ситуаціях
9.3 Особливості захисту співробітників підприємства від хімічного ураження
ПЕРЕЛІК ПОСИЛАНЬ
ВСТУП
Розвиток промисловості, сільського господарства, будівництва, транспорту багато в чому залежить від виробництва листів, прокату чорних металів. Механічне, електричне і допоміжне устаткування систем і засобів автоматизації виробничого процесу підлягають єдиній меті – забезпечення необхідної якості, службових властивостей і об'єму виробничої продукції.
Споживання сталі, у тому числі і листової, визначається рівнем індустріалізації і економічного розвитку країни. У міру зростання , машинобудування, будівництва, транспорту, частка зростання об'єму виробництва сталі в загальному об'ємі валової продукції повинна зростати. Не дивлячись на виробництво кольорових металів і синтетичних матеріалів на металевій основі, сталь і в першу чергу сталевий листовий прокат продовжують залишатися основними конструкційними матеріалами як в машинобудуванні, так і в будівництві.
Переважне зростання споживання листового прокату спостерігається в різних галузях машинобудування – сільськогосподарському, важкому, транспортному, енергетичному. Найбільша частка споживання листового прокату в електротехнічній промисловості і машинобудуванні для легкої і харчової промисловості.
В даний час листопрокатне виробництво в Україні, як втім і весь металургійний комплекс в цілому, переживають не кращі часи. Але необхідно відзначити, що за останні декілька років намітилися позитивні тенденції до збільшення об'єму виробництва листового прокату, який користується попитом на світовому ринку. Сподіватимемося, що це послужить тим необхідним зсувом, який допоможе вивести чорну металургію України в ряд високорентабельних виробництв.
1 ЗАГАЛЬНА ЧАСТИНА
1.1 Сортамент листів
На товстолистовому стані 2250 прокатуються листи завтовшки 4-25 мм, шириною 1100 – 1800 мм, і загальною довжиною до 18 м по годному з обрізною кромкою.
Вихідним матеріалом служать сляби, прокатані на блюмінгу 1250 і такі, що поставляються іншими заводами. Раціональні розміри слябів визначаються залежно від схеми прокатки на кліті ДУО, та умов нагріву в печі.
Таблиця 1.1 – Сортамент слябів
| Товщина, мм | Ширина, мм | Довжина, мм | Маса, кг |
| 105-250 | 550-1050 | 1200-1850 | 550-3800 |
Призначення слябів в прокатку і фабрикація листів проводиться інженером-фабрикатором або бригадиром по переміщенню сировини. Робиться вибіркова перевірка розмірів слябів, стан поверхні, якість обробки і форми бічних граней. Сляби штабелюються за плавкою і за розміром. Всі сляби повинні бути обернути клеймом в одну сторону. Окрім знаків таврування, кожний сляб повинен бути замаркірований вапном або фарбою, причому на торці, де розташовані клейма, наноситься номер плавки і марка сталі, а на протилежному торці – номінальні розміри сляба. Сляби з суцільною зачисткою дефектів глибиною більше 30 мм на площині, що перевищує 30% площі широкої грані, виділяються в окрему партію і маркіруються по бічній грані «легкий».
Сляби подаються на завантажувальний рольганг через приймальні столи, при гарячому посаді – стопами за допомогою підхватів, при холодному в основному магнітами. При посаді слябів шириною до 700 мм з приймального столу одночасно зіштовхуються і задаються в піч два сляби. Гарячі сляби для уникнення одностороннього нагріву роликів повинні безперервно переміщатися по рольгангу. Перед посадкою в піч поверхня слябів повинна бути ретельно обчищена від сміття, шлаку і окалини. Посадка слябів в нагрівальні печі повинна проводитися в порядку, рівномірно у всі ряди. У разі великої різниці в товщині або режимах нагріву допускається посадка товстих слябів в одну піч, а тонких в іншу. При посадці слябів різних марок сталі близьких розмірів, їх розділяють слябами з різко відмінними габаритами.
Щоб уникнути порушень в режимах нагріву і роботи печі забороняється при холодній посадці завантажувати в піч сляби, що розрізняються по товщині більше ніж на 30 мм. Забороняється:
розривати плавки при посадці в піч;
проводити посадку в піч слябів без сертифікату на плавку і завдання на посадку.
1.2 Нагрівання і видача слябів в прокатку
Нагрівальні печі призначені для нагріву слябів перед прокаткою, кількість печей – дві: тип - методичні чотирьохзонні з нижнім підігрівом, торцевими завантаженням і видачею, дворядні. Пальники низького тиску «труба в трубі».
Щоб уникнути надмірного утворення окалин нагрів необхідно вести форсовано. Щоб уникнути підсосу повітря через вікна томильної зони тиск в пічному просторі необхідно підтримувати позитивним, рівним 22,5–24,5 кПа.
Про правильність режиму спалювання палива судять за кольором полум'ю. Якщо зелене мало прозоре, коптить – недолік повітря. При нормальному згоранні палива полум'я прозоре, має зеленуватий колір. Основні види і причини браку через порушення технології нагріву:
нагрів заготівок;
перегрів поверхні;
перепалив металу в печі;
окалина на слябах;
нерівномірний нагрів заготівок по товщині або довжині.
Виданий з
печі сляб має
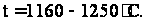
1.3 Чорнова лінія стану 2250. Кліть «ДУО»
Виданий з
печі сляб по
приймальному
і робочому
рольгангу
переміщається
до валів і задається
в них при мінімальних
оборотах. Якщо
сляб рухається
не по осі рольганга,
то він на ходу
центрується
одній з лінійок
маніпулятора,
цеглина, що
знаходиться
на поверхні
сляба, віддаляється
вальцювальником.
Перші два пропуски
проводяться
уздовж слябу:
при подовжній
прокатці, щоб
уникнути отримання
вузьких кінців
розкату, сумарна
величина витяжки
повинна бути
максимальною
(не менше 15 20%
від товщини
сляба), при цьому
довжина розкату,
що виходить
після цих пропусків,
не повинна
перевищувати
2300 мм.
При поперечній прокатці для отримання потрібної ширини розкату з припуском кромок, сумарна величина обжимання обмежується довжиною сляба і необхідною шириною листа.
Сумарне обжимання двох перших пропусків розподіляється між пропусками так, щоб забезпечити хороше розпушування і збивання окалини; зменшення згинання слябів вниз в другому пропуску, щоб полегшити кантівку сляба. Згинання сляба зменшується із зменшенням обжимання.
При поперечній
прокатці, окрім
вимірювання
довжини сляба
після протяжки,
проводиться
вибірково
вимірювання
ширини розкату
перед останнім
пропуском. При
цьому лінійка
накладається
посередині
розкату. У всіх
випадках вимірювання
ширини розкату
лінійка накладається
перпендикулярно
до осі розкату.
Величина припуску
на обрізання
кромок встановлюється
в межах 80140
мм, залежно від
ширини листа,
схеми прокатки,
ширини листа,
товщини сляба.
Товщина підкату, що передається на чистову кліть, призначається у кожному окремому випадку, виходячи з рівномірного завантаження клітей і максимальної продуктивності стану. При настройці чорнової і чистової клітей, а також при отриманні серповидних розкатів на обох клітях проводиться вимірювання товщини по двох сторонах. При перекосі валів у вертикальній площині до 2 мм за допомогою клина опускають і піднімають на необхідну величину праву сторону верхнього валу, при великому перекосі користуються валом черв'яка натискного гвинта.
Температура початку прокатки слябів, заміряна оптичним пірометром після другого пропуску і видалення окалини, повинна бути 1160°С – для сталі із змістом вуглецю до 0,3%, 1180°С – для сталі із змістом вуглецю 0,3% і більше. Якщо розкат, унаслідок великої опуклості валів, має середину тонше за кромки, то при розбитті ширини набуває бочкоподібну форму. Температура кінця прокатки або температура розкату, що відправляється на чистову кліть, повинна бути не менше 1300°С – для розкату товщиною до 20 мм; 1050°С – для розкату товщиною більше 20 мм. Розкат повинен прокатуватися і відправлятися на чистову кліть строго по осі рольганга.
При прокатці
на чорновій
кліті з поверхні
сляба повинна
бути повністю
видалена пічна
окалина. Окалину
з поверхні
смуги видаляють
за допомогою
гідрозбива,
встановленого
із задньої
сторони кліті.
На верхню і
нижню поверхню
розкату вода
подається із
тиском 10,111,1
МПа, вона прямує
на поверхню
розкату проти
його руху. Кут
нахилу сопел
повинен складати
1216°
від вертикалі.
Подача води
включається
перед підходом
до гідрозбиву
переднього
кінця розкату,
а вимикається
відразу після
виходу з під
гідрозбива
заднього кінця
розкату.
Робоча кліть: тип «ДУО» – реверсивна; станини закритого типу, литі.
Діаметр валу – 940 мм, зусилля плющення, що допускається – 1700 т, Максимальна висота підйому верхнього валу – 600 мм
Привід валів – через універсальні шпинделі і шестерінчасту кліть від двох реверсивних двигунів постійного струму потужністю 1150 кВт кожний, з числом оборотів 0-23-32 об/хв.
Мінімальна товщина розкату – 15 мм, максимальна ширина розкату – 2150 мм.
Розміри валів приведені в таблиці 1.2.
Таблиця 1.2 – Розміри валів кліті Дуо
| Бочка | Шийка | Приводний кінець | Маса валу, кг | |||
| діаметр, мм | довжина, мм | діаметр, мм | діаметр мм | довжина, мм | діаметр, мм | |
| 940 | 2500 | 640 | 690 | 520 | 500 | 18500 |
Матеріал валів – чавун ЛШН-45 чи ЛШН-50. Мінімально допустимий діаметр бочки валів після переточування – 885 мм.
1.4 Чистова лінія ставу 2250. Кліть «Кварто»
Робоча кліть:
тип – «Кварто»
– реверсивна,
допустиме
зусилля прокатки
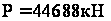 ,
максимальна
висота підйому
верхньої пари
валів – 100 мм,
привід через
універсальні
шпиндель і
шестерінчасту
кліть від двигуна
постійного
струму потужністю
2300 кВт, з числом
оборотів 4,8 –
6,7 рад/с.
На початку
прокатки і при
переході на
прокатку іншого
типорозміру,
а також при
зміні марки
сталі або режиму
обжимань на
перших листах
вимірюється
товщина розкату
перед останнім
проходом, товщина
і ширина листів
після прокатки.
Після отримання
листа необхідного
розміру і форми,
подальші листи
вимірюються
через 1015
розкатів, у
разі потреби
кожний. Ширина
вимірюється
в найвужчій
частині розкату,
не підлягаючий
кінцевому
обрізанню.
Прокатку
листів на стані
слід вести
тільки з мінусовими
допусками
згідно стандарту.
При прокатці
листів завтовшки
47
мм всіх ширин,
особливо з
низьколегованих
і міцних вуглецевих
марок сталі,
для зняття
хвилястості
кромок, зменшення
поперечної
різнотовщиності
слід застосовувати
прогладжування
в останньому
пропуску з
установкою
розміру між
валами на 0,30,1
мм, більше, ніж
в попередньому
пропуску. При
прогладжуванні,
окрім зменшення
різнотовщиності
листа, відбувається
також загальне
зменшення
товщини на
0,40,7
мм. Величина
«підриву» при
прогладжуванні
залежить від
розмірів листа,
марки сталі,
температури
листа, виробки
робочих і опорних
валів, їх температури
і інших чинників.
Температура
початку прокатки
листів на чистовій
кліті після
першого пропуску
повинна складати
не менше 960°С –
для розкатів
товщиною до
20 мм; 1000°С – для
розкатів завтовшки
понад 30 мм. При
прокатці товстих
листів з обмеженням
температури
початку прокатки,
вона може бути
понижена до
950єС.
Температура
перед останнім
пропуском
повинна бути
не нижчою 720°С.
За один пропуск
температура
тонкого листа
знижується
на 4050°С,
листи 45
мм які мають
температуру
останнього
пропуску не
нижче 670°С, можуть
вважатися
такими, що прокатані
нормально.
Температура
вимірюється
фотоелектричним
або радіаційним
пірометрами,
встановленими
позаду чистової
кліті. Вимірювання
слід фіксувати
тільки за відсутності
на поверхні
розкату води.
Опорні вали. Матеріал валів – кована сталь, марки 9ХФ.
Розміри опорних валів приведені в таблиці 1.3.
Таблиця 1.3 – Розміри опорних валів кліті «Кварто»
| Бочка | Шийка | Маса валу, кг | ||
| діаметр, мм | довжина, мм | діаметр, мм | довжина, мм | |
| 1310 | 2250 | 750 | 760 | 30400 |
Мінімальний допустимий діаметр бочки – 1270 мм
Робочі вали. Матеріал валів – чавун ЛП-58.
Розміри робочих валів приведені в таблиці 1.4.
Таблиця 1.4 – Розміри робочих валів кліті «Кварто»
| Бочка | Шийка | Приводний кінець | Маса валу, кг | |||
| діаметр, мм | довжина, мм | діаметр, мм | довжина, мм | діаметр, мм | довжина, мм | |
| 685 | 2250 | 440 | 760 | 405 | 420 | 9200 |
Мінімально допустимий діаметр бочки валів після переточування – 665 мм.
1.5 Гаряча правка листів
Всі листи, що прокатали на стані, проходять гарячу правку в РПМ-1, а листи, що проходять через нормалізаційну піч, додатково правляться в РПМ-2.
РПМ-1. Розміри
листів, що підлягають
правці: при
температурі
листів 600800°С
- 4 – 25 мм, ширина
до 2200 мм, при температурі
листів менше
600°С – 4 – 12 мм. Тимчасовий
опір розриву
листів, що підлягають
правці - не більше
735 МПа Максимальна
ширина листа
– 2200 мм. Кількість
робочих роликів
– 7. Внизу – 4, вгорі
– 3. Кількість
направляючих
роликів – 2.
РПМ-2. Розміри
листів: товщина
412
мм, ширина 1000–1900
мм, температура
правки допускається
700800°С.
Тимчасовий
опір розриву
листів, що підлягають
правці - не більше
735 МПа. Кількість
робочих роликів
– 9, внизу – 5, вгорі
– 4.
1.6 Охолоджування листів
Охолоджування листів проводиться під час їх переміщення по транспортним рольгангам і передавальним шлеперам. Охолоджування повинне бути рівномірним, листи повинні безперервно переміщатися. На транспортному рольгангу перед інспекторським столом листи можуть охолоджуватися за допомогою вентилятора з розпилювачем води. Охолоджування листів в потоці повинне бути рівномірним. Не допускається наганяти листи один на одного при русі їх по рольгангам, оскільки це може привести до великої різниці у властивостях листів по довжині через різну швидкість охолоджування окремих їх ділянок. Забороняється залишати без руху на рольгангах і шлеперах листи до повного охолодження, щоб уникнути нерівномірного викривлення і хвилястості.
1.7 Розрізання та таврування листів
Розрізання листів виконується на ділянці різки.
Обрізка кромок
виконується
на дискових
ножицях із
швидкістю
0,2980,33
м/с. Діаметр
ножів – 9201000
мм. Товщина
листів,
що обрізаються
425
мм, ширина листів
9002300
мм.
Обрізана
кромка листів
крушиться
кромкокрушильними
ножами. Ширина
кромок листів
10150
мм. Довжина
кромки,
що обрізається
– 1000 мм. Число
відрізів у
хвилину – 15.
Прибирання
обрізі проводиться
ланцюговим
скребковим
конвеєром з
вантаженням
її в мульди або
короби.
Температура
листів при
різанні обмежується
якістю кромки
та складає
250300°С.
Заусенцы
Тип ножниц
При різанні розкатів на гільйотинних ножицях, під час установки розмітки, розкат оглядають з метою виявлення крупних дефектів, що підлягають вирізці. Потім листи розмічаються відповідно до замовлення і ріжуться на необхідні довжини, при цьому видаляється залишок і відбираються необхідні проби. Ножі повинні бути гострими, не м'яти листи і не утворювати задирки. Тип ножиць – без маховика; максимальне зусилля різа – 125 т; максимальна товщина листа, що розрізається – 25 мм; ширина листа – 2100 мм; хід ножа – 320 мм; число відрізів в хвилину – 12.
На станині гільйотинних ножицях встановлена пневматична поршнева машина, що таврує з діаметром поршня 125 мм і тиском в системі – 3,5 атмосфер. Клеймо містить: номер плавки, марку сталі, номер партії, номер бригади, клеймо ВТК, товарний знак виробника.
1.8 Огляд верхньої поверхні і кантівка листів
Верхня сторона листів оглядається контролером ВТК на транспортному рольгангу перед інспекторським столом. Якщо на верхній стороні дефекти не знайдені, то листи кантуються і відправляються на стелажі видачі для подальшого огляду. У разі виявлення дефектів на верхній стороні листа він прямує на стелажі видачі без кантівки і пишеться на листі крейдою слово «кантувати». Для кантівки листи повинні встановлюватися паралельно осі кантування на відстані не більше 20 мм від виступів рольгангів. Листи завдовжки 8 м і більш короткі листи всіх товщин з низьколегованих, котельних і інших марок сталей, а також листи товщі 16 мм при будь-якій довжині кантуються. Кантування листів: час кантівки 17 секунд, відстань між рольгангами – 2000 мм, довжина рольганга – 1870 мм. Клеймо наноситься на відстані 200 мм від торця листа.
1.9 Додаткова обробка листів. Відвантаження
Листи з дефектами підлягають зачистці на стелажах видачі пересувними наждачними машинами.
Холодній
правці піддаються
листи зі всіх
марок сталі,
що мають хвилястість
кромки і коробоватість,
перевищуючу
встановлену
норму, а також
листи, зігнуті
в результаті
падіння. Листи
пропускаються
через правильну
машину 24
рази. При правці
листів після
термообробки
необхідно
стежити за
якістю клейма,
і щоб не знеособити
листи після
правки, робиться
крейдяна маркіровка
з подальшим
перенесенням
маркіровки
на лист. На
гільйотинних
ножицях проводиться
обрізання
листів, що поступають
з шлеперів
видачі, правильної
машини і термообробки,
по довжині і
ширині, вирізка
дефектів, оброблення
проб. Всі залишки,
що одержані
на цих ножицях,
повинні бути
габаритними.
Весь оброблений і прийнятий метал укладається в штабелі на складі. Майстер контрольний або контролер спільно з бригадиром на ділянці обробки перевіряють наявність металу на складі, стан кромок листів, відповідність металу замовленню, даним формувальної картки, стандарту. Після цього майстер контрольний підписує картку і рапорт здачі металу. Зданий таким чином метал вважають готовою продукцією.
Оформлену формувальну картку передають бригадиру (або майстру ділянки обробки) і