Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
по додатку
9 знаходимо
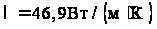 і
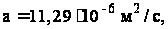
тоді критерій Біо:
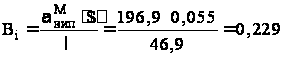
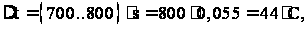 приймемо
50°С
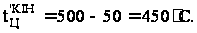
По знайдених
значеннях
 і
 по номограмах
для поверхні
пластини знаходимо
критерій Фур’є
 Тоді час нагріву
металу в методичній
зоні
печі рівняється:
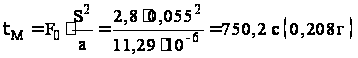
Знаходимо
температуру
центру металу
в кінці методичної
зони при
 і
 температурний
критерій

Температура центру сляба:
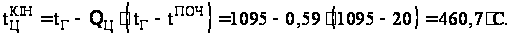
Визначення часу нагріву металу в зварювальній зоні.
Знайдемо
ступінь чорноти
димових газів
при
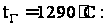
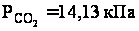
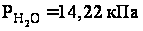
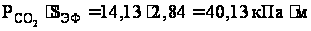
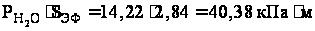
По номограмах знаходимо:
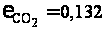
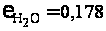

Тоді:
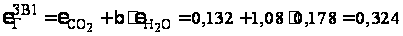
Приймаємо температуру поверхні металу в кінці першої зварювальної зони 1000°С.
Приведений ступінь чорноти першої зварювальної зони рівний:
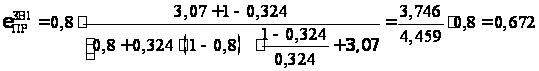
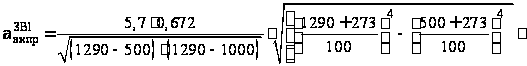
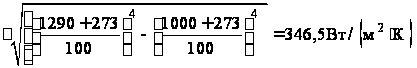
Знаходимо середню по перетину температуру металу на початку першої зварювальної (в кінці методичної) зони:
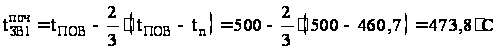
Знайдемо температурний критерій для поверхні слябів:
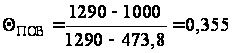
Оскільки при середній температурі металу
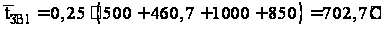
Згідно додатку
9 теплопровідність
вуглецевої
сталі рівна
 Вт/(м·К), а коефіцієнт
температуропроводності
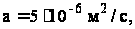 тоді:
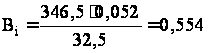
При визначенні
середньої
температури
металу в першій
зварювальній
зоні було прийнято,
що температура
в центрі сляба
в кінці рівна
850°С. Тепер по
номограмах
знаходимо
критерій Фур’є
 Час нагріву
в першій зварювальній
зоні:
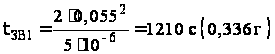
Визначаємо
температуру
в центрі сляба
в кінці першої
зварювальної
зони. По номограмах
при значенні
 і
 знаходимо
значення
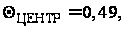 за допомогою
якого визначаємо:
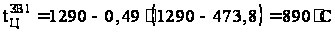
Визначення часу нагріву металу в другій зварювальній зоні.
Знаходимо
ступінь чорноти
димових газів
при
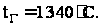
По номограмах знаходимо:


Тоді:
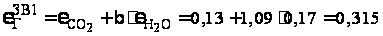
Приведений ступінь чорноти другої зварювальної зони рівний:
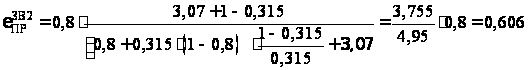
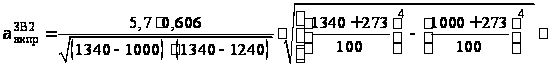
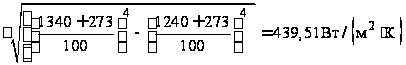
Знаходимо середню по перетину температуру металу на початку другої зварювальної зони:
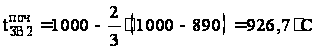
Знайдемо температурний критерій для поверхні слябів в кінці другої зварювальної зони:
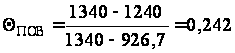
При середній температурі металу в зоні:
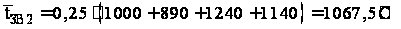
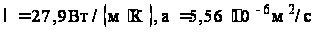
Тоді
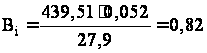
Тепер по
номограмах
знаходимо
 Час нагріву
металу в другій
зварювальній
зоні рівно:
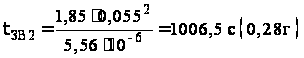
Визначаємо
температуру
в центрі сляба
в кінці другої
зварювальної
зони. По номограмах
при значенні
 і
 знаходимо
значення
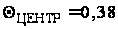 за допомогою
якого визначаємо:
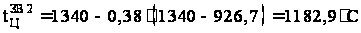
Визначення часу томління металу.
Перепад
температур
по товщині
металу на початку
томильної зони
складає
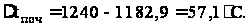 Допустимий
перепад температур
в кінці нагріву
складає
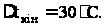
Ступінь вирівнювання температур рівний:
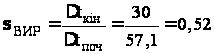
При коефіцієнті
несиметричного
нагріву
 ,
критерій
 для томильної
зони згідно
номограмам
(крива 5) рівний
1,3. При середній
температурі
металу в томильній
зоні:
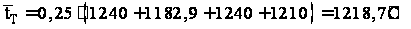
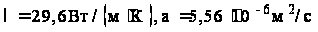
Час томління:
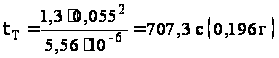
Повний час перебування металу в печі рівний:
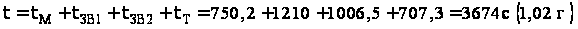
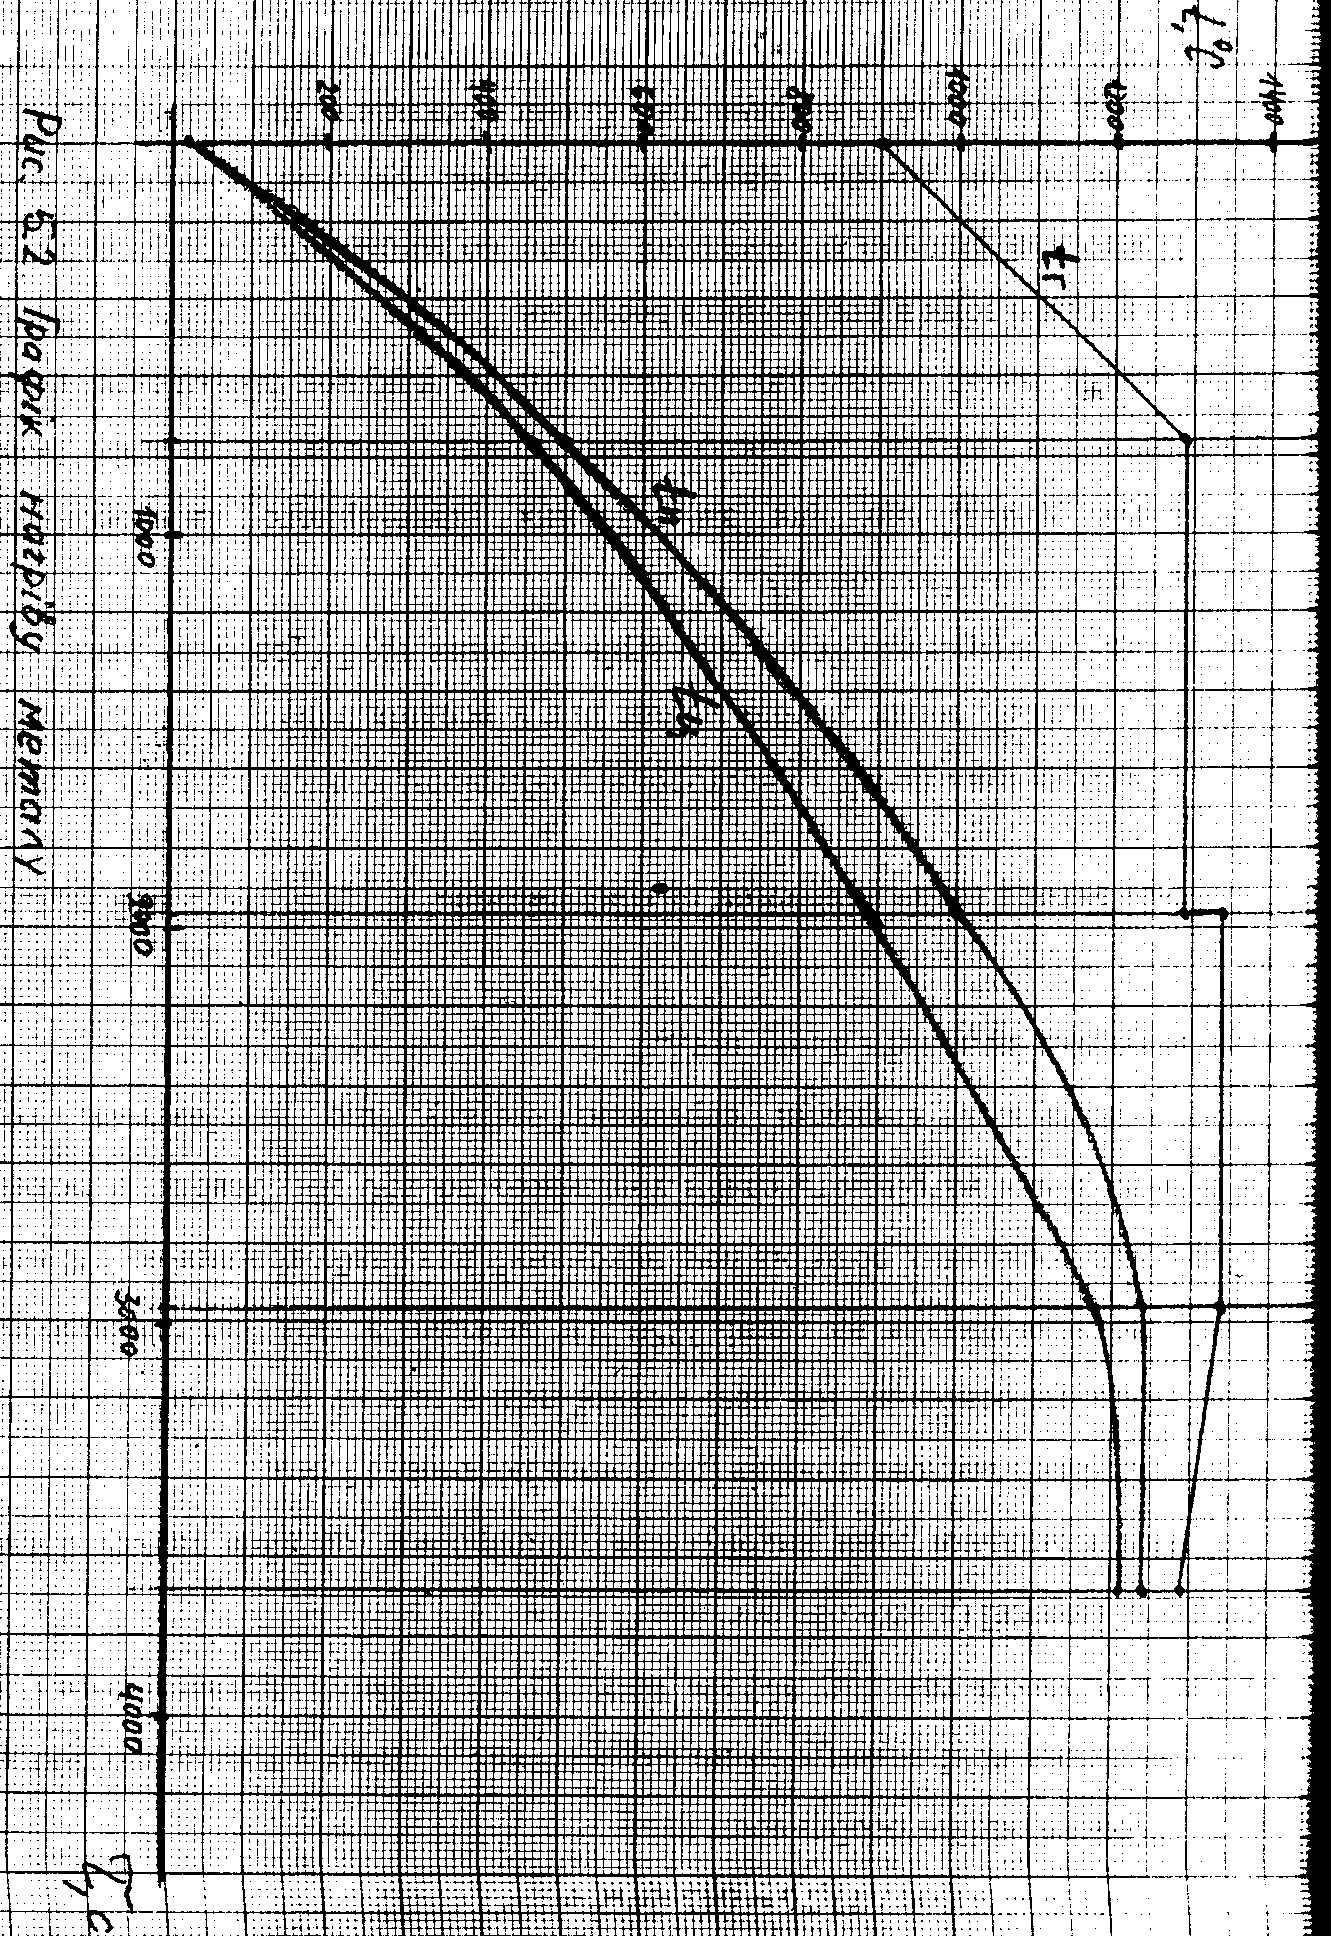
Результати розрахунку зображені на діаграмі, де показані зміни температур у процесі нагріву (рис. 5.2).
Для забезпечення продуктивності 50 т/г в печі повинно одночасно знаходитися наступна кількість металу:
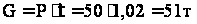
Маса однієї заготівки рівна
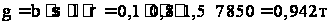
Кількість заготівок, що одночасно знаходяться в печі:
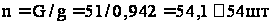
При дворядному розташуванні заготівок загальна довжина печі:
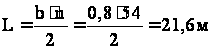
При ширині
печі
 м площа падини:
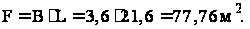
Висоти окремих зон печі залишаємо тими ж, що були прийняті при орієнтовному розрахунку. Довжину печі розбиваємо на зони пропорційно часу нагріву металу в кожній зоні.
Довжина методичної печі:
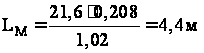
Довжина першої зварювальної зони:
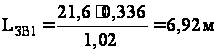
Довжина другої зварювальної зони:
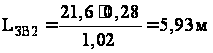
Довжина томильної зони:
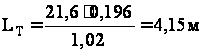
Напруга поду печі:
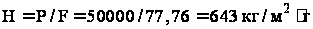 .
Конструкційні особливості печі.
Зведення печі виконуємо підвісного типу з шамоти товщиною 300 мм. Стіни печі мають товщину 460 мм, причому шар шамоти складає 345 мм і шар теплової ізоляції (діатомова цеглина) 115 мм.
Під томильної зони виконується тришаровим: цеглина тальку 230 мм, шамот 230 мм і теплова ізоляція (діатомова цеглина) 115 мм.
Довжина основних зон печі і самої печі