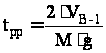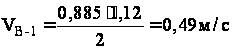Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
Опорні вали:
Матеріал – кована сталь 9ХФ;
Номінальний
діаметр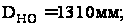
Мінімальний
діаметр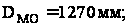
Діаметр шийки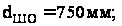
Довжина шийки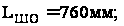
Потужність
приводного
двигуна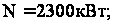
Кутова швидкість
обертання
двигуна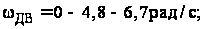
Номінальний
момент прокатки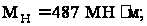
Кутове прискорення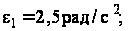
Кутове уповільнення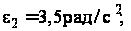
Махова маса
якоря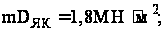
Швидкість підйому і опускання
натискних
гвинтів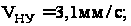
Прискорення
натискних
гвинтів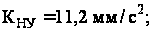
Маса корінної
муфти
Діаметр
корінної муфти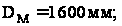
Маса валу
шестерінчастої
кліті
Діаметр валу
шестерінчастої
кліті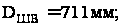
Діаметр
головки шпинделя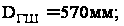
Маса тіла
шпинделя
Маса головки
шпинделя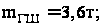
Діаметр тіла
шпинделя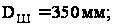
3.1 Фабрикація сляба
Розробити режим прокатки листів 4Ч2000Ч6500 мм із сталі 3 сп. на стані 2250 АМК.
Визначимо номінальну масу одного листа:
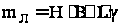
де
 – відповідно
товщина, ширина
і довжина готового
листа;
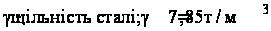
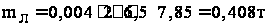
На стані 2250 можлива прокатка розкатів завдовжки до 18 м. Передній і задній кінець розкату мають нерівну форму, тому для отримання прямокутного листа необхідно відрізувати передній і задній нерівні кінці. Крім того необхідно відібрати планки для механічних випробувань.
Виходячи з можливостей стану і з урахуванням торцевого обрізання вибираємо двократний розкат.
Загальна маса двох листів:
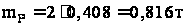
Визначаємо необхідну масу сляба:
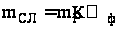
де:
 – коефіцієнт
фабрикації
переходу від
сляба до листа,
що забезпечує
вирізку з розкату
готових листів
заданих розмірів.
Приймаємо

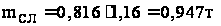
Вибираємо
геометричний
розмір сляба.
Ширину сляба
вибираємо
рівною
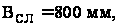 довжину сляба
приймаємо
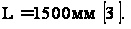
Знаходимо товщину сляба:
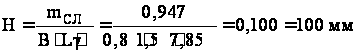
Остаточні розміри сляба: 100Ч800Ч1500 мм
3.2 Розрахунок режиму обжимань на кліті «ДУО»
Оскільки
довжина бочки
валу на кліті
ДУО складає
2250 мм, то витяжка
слябу в довжину
можлива до
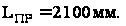 Тоді коефіцієнт
витяжки при
прокатці сляба
у перших подовжніх
проходах складе
[4]:
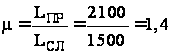
Знаходимо товщину сляба після протяжки його в довжину:
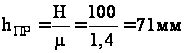
Визначаємо сумарне обжимання в подовжніх проходах:
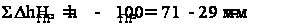
Знаходимо сумарний коефіцієнт витяжки при розбитті ширини:
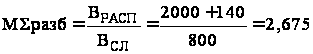
Знаходимо товщину розкату після розбиття ширини:
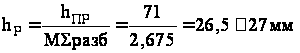
Знаходимо сумарне обжимання при розбитті ширини:
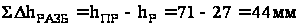
Сумарне обжимання в подовжніх проходах з урахуванням товщини рівної 16 мм [1] визначаємо як:
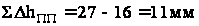
Визначимо обжимання по проходах:
1-й прохід

2-й прохід
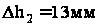
3-й прохід

4-й прохід

5-й прохід

6-й прохід

7-й прохід

8-й прохід

9-й прохід

10-й прохід
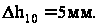
Знаходимо коефіцієнти витяжки і довжину розкату по проходах на кліті ДУО:
1-й прохід.
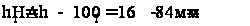
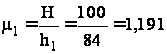
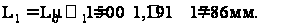
2-й прохід:
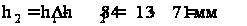
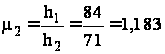
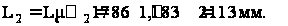
Кантівка на 90° і розбиття ширини в наступних 4-х проходах.
3-й прохід:
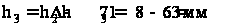
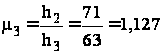
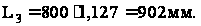
4-й прохід:
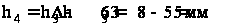
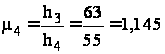
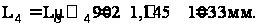
Далі розрахунок ведеться аналогічно. Розраховані параметри прокатки в чорновій кліті ДУО приведені в таблиці 3.1
Таблиця 3.1 – Розрахункові параметри прокатки в чорновій кліті ДУО
| № прохід | Режим обжимань | Обжимання Δh, мм | ||
| Н, мм | В, мм | L, мм | ||
| 0 | 100 | 800 | 1500 | 0 |
| 1 | 84 | 800 | 1786 | 16 |
| 2 | 71 | 800 | 2113 | 13 |
| КАНТІВКА | ||||
| 3 | 63 | 2113 | 902 | 8 |
| 4 | 55 | 2113 | 1033 | 8 |
| 5 | 47 | 2113 | 1209 | 8 |
| 6 | 40 | 2113 | 1421 | 7 |
| 7 | 33 | 2113 | 1722 | 7 |
| 8 | 27 | 2113 | 2104 | 6 |
| КАНТІВКА | ||||
| 9 | 21 | 2104 | 2717 | 6 |
| 10 | 16 | 2104 | 3565 | 5 |
3.3 Розрахунок швидкісного режиму на кліті «ДУО»
1-й прохід.
Кутова швидкість валів при викиді розкату в 1-у проході визначається по умові:
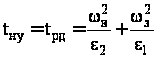
де
 – час установки
верхнього
робочого валу
для наступного
проходу, секунд;
 – час реверсування
двигуна від
моменту викиду
розкату в
попередньому
проході до
моменту захоплення
в даному проході,
секунд;
 – час повернення
розкату до
валів, секунд;
 – кутове
уповільнення
валів, рад/с2;
 – кутова
швидкість валів
при захопленні
розкату в наступному
проході, рад/с.
 – кутове
прискорення
валів, рад/с2.
Звідки:
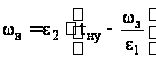
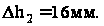
Оскільки
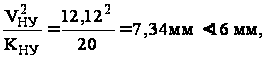
то
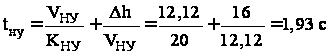
Задамося кутовою швидкістю захоплення в другому проході:
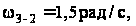
тоді
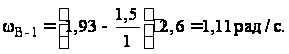
Визначаємо час реверсування розкату: