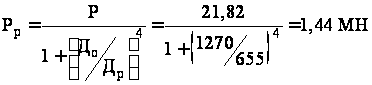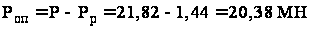Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
 – коефіцієнт
впливу ширини
гуркоту на
питомий тиск.
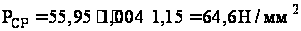
Повний тиск:
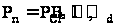
В – ширина розкату;
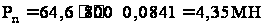
Визначимо момент прокатки для двох двигунів:
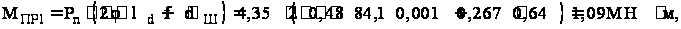 де
 – коефіцієнт
додатку рівнодіючої
зусиль, рівний
0,48;
 – коефіцієнт
тертя в підшипниках,
рівний 0,267.
Далі розрахунок виконується аналогічно, результати розрахунку представлені в таблиці 3.3
Таблиця 3.3 – Енергосилові параметри прокатки на кліті Дуо
| № проходу | Висота, h, мм | Середня висота, Нср, мм | Середня ширина, Вср, мм | Обжимання, Δh, мм | Довжина осередку деформації, ld, мм | Середній ступінь деформації, ε, % | Середня швидкість деформації, U, 1/с | Температура по проходах, ТєС | Межа плинності, σТ, Н/мм2 | Показник m=ld/Нср | Коефіцієнт напруженого стану, nσ | Показник n=Bcp/Нср | Середній питомий тиск, Рср, Н/мм2 | Повний тиск прокатки, Р, МН | Момент прокатки, М, МН·м | Допустимий тиск прокатки, Рдоп, МН | Допустимий момент прокатки, Мдоп, МН·м |
| 1 | 100 | 92 | 800 | 16 | 84,1 | 16 | 1,82 | 1180 | 55,95 | 0,91 | 1,004 | 8,7 | 64,6 | 4,35 | 1,09 | 12,15 | 2,42 |
| 2 | 84 | 77,5 | 800 | 13 | 75,8 | 15,5 | 2,53 | 1170 | 59,22 | 0,98 | 1 | 10,3 | 68,1 | 4,13 | 1,01 | 12,15 | 2,42 |
| 3 | 71 | 67 | 2113 | 8 | 59,5 | 11,3 | 0,89 | 1157 | 50,79 | 0,89 | 1,007 | 31,5 | 58,8 | 7,39 | 1,69 | 12,15 | 2,42 |
| 4 | 63 | 59 | 2113 | 8 | 59,5 | 12,7 | 1,13 | 1148 | 54,42 | 1,01 | 1 | 35,8 | 62,6 | 7,87 | 1,79 | 12,15 | 2,42 |
| 5 | 55 | 51 | 2113 | 8 | 59,5 | 14,5 | 1,48 | 1139 | 58,71 | 1,17 | 1,012 | 41,4 | 68,3 | 8,59 | 1,96 | 12,15 | 2,42 |
| 6 | 47 | 43,5 | 2113 | 7 | 55,7 | 14,9 | 1,79 | 1129 | 61,7 | 1,28 | 1,031 | 48,6 | 73,1 | 8,60 | 1,93 | 12,15 | 2,42 |
| 7 | 40 | 36,5 | 2113 | 7 | 55,7 | 17,5 | 2,29 | 1117 | 67,18 | 1,52 | 1,09 | 57,9 | 84,2 | 9,91 | 2,22 | 12,15 | 2,42 |
| 8 | 33 | 30 | 2113 | 6 | 51,5 | 18,2 | 3,57 | 1105 | 70,06 | 1,72 | 1,15 | 70,4 | 92,6 | 10,09 | 2,22 | 12,15 | 2,42 |
| 9 | 27 | 24 | 2104 | 6 | 51,5 | 22,2 | 3,68 | 1088 | 64,77 | 2,15 | 1,287 | 87,7 | 95,8 | 10,39 | 2,29 | 12,15 | 2,42 |
| 10 | 21 | 18,5 | 2104 | 6 | 47,0 | 23,8 | 5,92 | 1075 | 70,53 | 2,54 | 1,386 | 113,7 | 112,4 | 11,12 | 2,40 | 12,15 | 2,42 |
Висновок: повне зусилля прокатки та момент прокатки у всіх проходах не перевищують розрахованих допустимих значень для кліті «ДУО».
3.7 Перевірка приводних двигунів кліті «ДУО» на нагрів
Момент при прискоренні валів без металу:
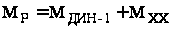
де
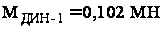 – динамічний
момент при
розгоні системи;
 – момент
холостого ходу
головної лінії
стану.
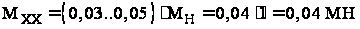
Момент при прискоренні валів з металом:
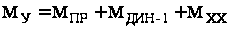
Момент при уповільненні валів з металом:
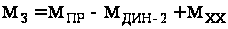
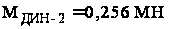 – динамічний
момент при
уповільненні
системи; Момент
при зупинці
валів:
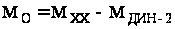
1-й прохід.
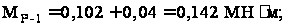
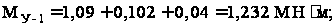
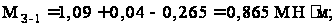
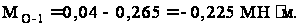
Далі розрахунок ведемо аналогічно.
Результати розрахунку приведені в таблиці 3.4
Визначимо
значення
середньоквадратичного
моменту
 для ділянок
швидкісної
діаграми:
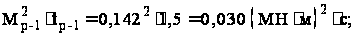
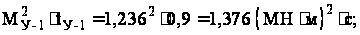
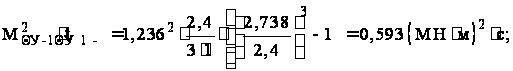
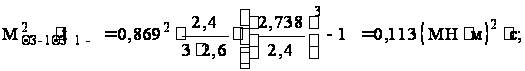
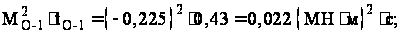
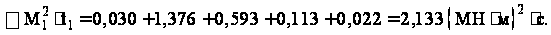
Далі розрахунок ведемо аналогічно. Результати розрахунку приведені в таблиці 3.4.
Сума квадратичних
моментів
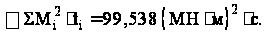
Середньоквадратичний
момент прокатки
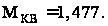
Висновок:
Приведений
розрахунок
показав, що при
прийнятому
режимі роботи
приводні двигуни
кліті «ДУО»
будуть тривало
нормально
працювати без
нагріву, оскільки
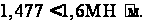
Таблиця 3.4 – Перевірка на нагрів двигунів кліті «Дуо»
| № проходу | Момент прискорення без металу, Мр, МН·м | Момент прискорення з металом, МУ, МН·м | Момент уповільнення з металом, Мз, МН·м | Момент при зупинці, МО, МН·м | Мр2·tp | МУ2·tУ | МΘУ2·tΘУ | МΘЗ2·tΘЗ | МО2·tО | ΣМi2·ti |
| 1 | 0,142 | 1,236 | 0,869 | -0,225 | 0,030 | 1,376 | 0,593 | 0,113 | 0,022 | 2,133 |
| 2 | 0,142 | 1,149 | 0,782 | -0,225 | 0,030 | 1,189 | 1,025 | 0,183 | 0,049 | 2,476 |
| 3 | 0,142 | 1,828 | 1,461 | -0,225 | 0,020 | 4,678 | 1,593 | 0,391 | 0,013 | 6,696 |
| 4 | 0,142 | 1,936 | 1,569 | -0,225 | 0,020 | 5,246 | 2,062 | 0,521 | 0,013 | 7,862 |
| 5 | 0,142 | 2,100 | 1,733 | -0,225 | 0,020 | 6,176 | 2,886 | 0,756 | 0,013 | 9,851 |
| 6 | 0,142 | 2,071 | 1,704 | -0,225 | 0,020 | 6,004 | 3,302 | 0,86 | 0,009 | 10,196 |
| 7 | 0,142 | 2,364 | 1,997 | -0,225 | 0,020 | 7,823 | 0,955 | 0,262 | 0,009 | 9,07 |
| 8 | 0,142 | 2,364 | 1,997 | -0,225 | 0,020 | 7,827 | 3,578 | 0,982 | 0,049 | 12,456 |
| 9 | 0,142 | 2,432 | 2,065 | -0,225 | 0,020 | 8,278 | 5,398 | 1,497 | 0,005 | 15,198 |
| 10 | 0,142 | 2,464 | 2,097 | -0,225 | 0,020 | 8,497 | 11,76 | 3,276 | 0,049 | 23,602 |
0,222 57,093 33,151 8,84 0,231 99,538
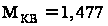
3.8 Режим обтиснень на кліті «Кварто»


 прогладжування
з підривом
1-й прохід
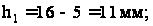
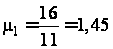
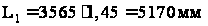
2-й прохід
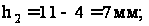
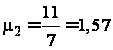
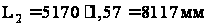
Далі розрахунок ведемо аналогічно. Результати розрахунку зводимо в таблицю 3.5.
Таблиця 3.5 – Режим обтиснень на кліті «Кварто»
| № | Режим обтиснень | ||||
| Н, мм | Δh, мм | В, мм | µ | L, мм | |
| 0 | 16 | 2104 | 3565 | ||
| 1 | 11 | 5 | 2104 | 1,45 | 5170 |
| 2 | 7 | 4 | 2104 | 1,57 | 8117 |
| 3 | 5 | 2 | 2104 | 1,4 | 11364 |
| 4 | 4 | 1 | 2104 | 1,25 | 14205 |
| 5 | 4 | Прогладжування з підривом 0,5 мм | 2104 | 1,0 | 14205 |
3.9 Визначення допустимого зусилля прокатки на валах кліті «Кварто»
Опорний вал на вигин розраховуємо в двох поперечних перетинах, в місці переходу шийки в бочку і в середній частині бочки:
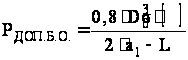
де а – відстань між опорами валу.
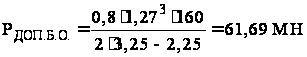
Максимально допустиме зусилля при плющенні на шийку опорного валу:
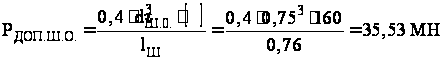
Приймаємо
максимально
допустиме
зусилля
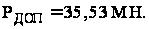
Розрахунок робочого валу на кручення шийки в привідному кінці:

де
 – максимальний
крутячий момент.
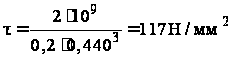
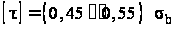
Для чавунних валів при твердості по Шору 59:
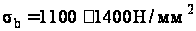
З урахуванням п'ятикратного запасу міцності:
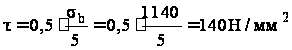
 – шийка валу
працюватиме
нормально.
3.10 Визначення допустимого моменту при прокатці на кліті «Кварто»
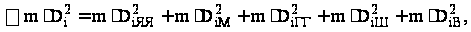
Визначаємо махові маси елементів в головній лінії кліті «Кварто»:
а) якорі двигуна:
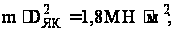
б) корінної
муфти:
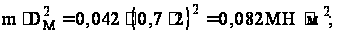
в) шестерінчастих
валів:
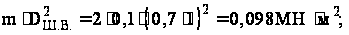
г) головок
шпинделя:
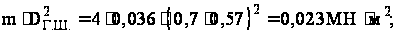
д) тіло шпинделів:
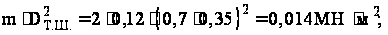
е) робочих
валів:
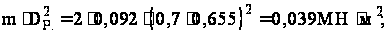
ж) опорних
валів:
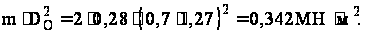
Визначимо сумарну махову масу головної лінії чистової кліті:
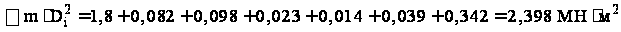
Динамічний момент головної лінії:
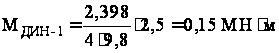
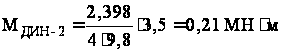
Максимальний момент двигуна з обліком перевантажувального коефіцієнта 2,5:
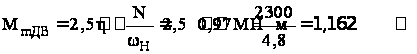
Максимальний момент двигуна при прокатці з максимальною кутовою швидкістю при обліку КПД передачі:
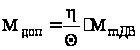
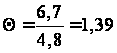
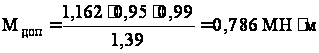
Момент холостого ходу головної лінії кліті:
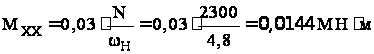
Методики розрахунків швидкісного режиму прокатки в чистовій кліті, енергосилових параметрів, а також перевірки двигунів на нагрів аналогічні раніше приведеним.
Результати розрахунків приведені в таблицях 3.6, 3.7, 3.8.
Таблиця 3.6 – Швидкісний режим прокатки на кліті «Кварто»
| № проходу | Висота, h, мм | Ширина, В, мм | Довжина, L, мм | Обтиснення, Δh, мм | Коефіцієнт витяжки, µ | Швидкість захвату, ω3, рад/с | Швидкість найбільша, ωm, рад/с | Швидкість викиду, ωв, рад/с | Кутове прискорення, ε1, рад/с2 | Кутове уповільнення, ε2, рад/с2 | Час роботи натискного пристрою, tну, с | Час розгону з металом до номінальної швидкості, tу, с | Час розгону з металом до найбільшої швидкості, tΘу, с | Час уповільнення з металом до ωв, tΘз, с | Час прокатки з постійною швидкістю tп,, с | Машинний час, tМ, с | Час розгону без металу, tР, с | Час до повної зупинки , tО, с | Час уповільнення з ωН до ωВ, tЗ, с | Середня швидкість прокатки, V, м/с |
| 0 | 16 | 2104 | 3565 | |||||||||||||||||
| 1 | 11 | 2104 | 5170 | 5 | 1,455 | 1 | 6,68 | 1,83 | 2,5 | 3,5 | 1,57 | 1,52 | 0,761 | 1,39 | 0 | 3,66 | 0,4 | 0,52 | 0,85 | 1,41 |
| 2 | 7 | 2104 | 8117 | 4 | 1,571 | 1 | 8,28 | 0,70 | 2,5 | 3,5 | 0,92 | 1,52 | 0,761 | 1,71 | 1,38 | 5,37 | 0,4 | 0,20 | 1,17 | 1,51 |
| 3 | 5 | 2104 | 11364 | 2 | 1,400 | 1 | 9,78 | 0,08 | 2,5 | 3,5 | 0,60 | 1,52 | 0,761 | 1,89 | 2,82 | 7,00 | 0,4 | 0,02 | 1,35 | 1,62 |
| 4 | 4 | 2104 | 14205 | 1 | 1,250 | 1 | 10,96 | 1,50 | 2,5 | 3,5 | 0,42 | 1,52 | 0,761 | 1,49 | 4,14 | 7,91 | 0,4 | 0,43 | 0,94 | 1,80 |
| 5 | 4,5 | 2104 | 14205 | 0,5 | 0,000 | 1 | 10,96 | 1,50 | 2,5 | 3,5 | 3,99 | 1,52 | 0,761 | 1,49 | 4,14 | 7,91 | 0,4 | 0,43 | 0,94 | 1,80 |
Сумарний час прокатки рівний 31,85 секунди;
Час підйому валу рівний 3,99 секунди.
Сумарний час пауз рівний 2,77 секунди.
Цикл прокатки рівний 38,6 секунди.
Таблиця 3.7 – Енергосилові параметри прокатки в кліті «Кварто»
| № проходу | Висота задавємої смуги, h,, мм | Середня висота, Нср, мм | Середня ширина, Вср, мм | Обтиснення, Δh, мм | Довжина осередку деформації, ld, мм | Середній ступінь деформації, ε, % | Середня швидкість деформації, U, 1/с | Температура по проходах, ТєС | Межа плинності, σТ, Н/мм2 | Показник m=ld/Нср | Коефіцієнт напруженого стану, nσ | Показник n=Bcp/Нср | Середній питомий тиск, Рср, Н/мм2 | Повний тиск прокатки, Р, МН | Момент прокатки, М, МН·м |
| 1 | 16 | 13,5 | 2104 | 5 | 40,8 | 31,3 | 10,82 | 1040 | 128,09 | 3,02 | 1,51 | 155,9 | 221,7 | 19,02 | 0,73 |
| 2 | 11 | 9 | 2104 | 4 | 36,5 | 36,4 | 15,06 | 1030 | 140,27 | 4,05 | 1,76 | 233,8 | 284,4 | 21,82 | 0,76 |
| 3 | 7 | 6 | 2104 | 2 | 25,8 | 28,6 | 18,00 | 1015 | 142,97 | 4,30 | 1,82 | 350,7 | 300,0 | 16,28 | 0,41 |
| 4 | 5 | 4,5 | 2104 | 1 | 18,2 | 20,0 | 19,70 | 990 | 145,12 | 4,05 | 1,76 | 467,6 | 294,2 | 11,29 | 0,21 |
| 5 | 4 | 4 | 2104 | 0 | 0,0 | 0,0 | 0,00 | 945 | 0,00 | 0,00 | 0 | 0,0 | 0,0 | 0,00 | 0,00 |
Таблиця 3.8 – Перевірка на нагрів двигунів кліті «Кварто»
| № проходу | Момент прискорення без металу, Мр, МН·м | Момент прискорення з металом, МУ, МН·м | Момент при прокатці з пост. швид., Мп, МН·м | Момент уповільнення з металом, Мз, МН·м | Момент при зупинці, МО, МН·м | Мр2·tp | МУ2·tУ | МΘУ2·tΘУ | Мп2·tп | МΘЗ2·tΘЗ | МО2·tО | ΣМi2·ti |
| 1 | 0,164 | 0,882 | 0,73 | 0,522 | -0,196 | 0,011 | 1,182 | 0,856 | 0,000 | 0,214 | 0,020 | 2,283 |
| 2 | 0,164 | 0,905 | 0,76 | 0,545 | -0,196 | 0,011 | 1,246 | 0,902 | 1,098 | 0,234 | 0,008 | 3,498 |
| 3 | 0,164 | 0,557 | 0,41 | 0,197 | -0,196 | 0,011 | 0,471 | 0,341 | 0,652 | 0,030 | 0,001 | 1,507 |
| 4 | 0,164 | 0,355 | 0,21 | -0,005 | -0,196 | 0,011 | 0,192 | 0,139 | 0,244 | 0,000 | 0,016 | 0,602 |
| 5 | 0,164 | 0,150 | 0,00 | -0,210 | -0,196 | 0,011 | 0,034 | 0,025 | 0,000 | 0,035 | 0,016 | 0,121 |
0,054 3,125 2,263 1,995 0,513 0,062 8,011
0,456
середньоквадратичний момент прокатки рівний:
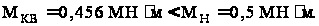
4 МЕХАНІЧНА ЧАСТИНА
4.1 Розрахунок деформації і міцності валкового вузла
Загальне прогинання робочого валу 4-х валкового стану складається з прогинання опорного валу і власне прогинання, визначуваного сплющенням робочого і опорного валів по поверхні контакту і вигином вільних від смуги торцевих ділянок бочки робочого валу. Таким чином, робочі і опорні вали працюють за різними схемами навантаження.
Визначаємо
розподіл зусилля
між робочими
і опорними
валами, враховуючи,
що мінімальний
діаметр валів
після переточування:
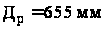 ,
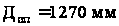 .