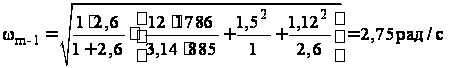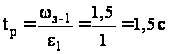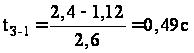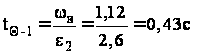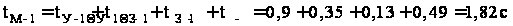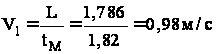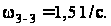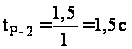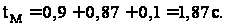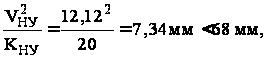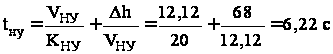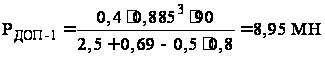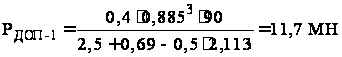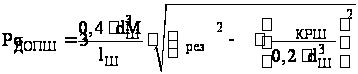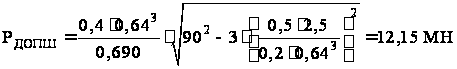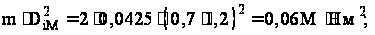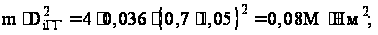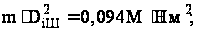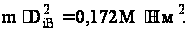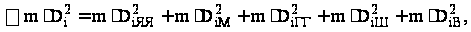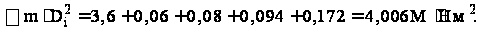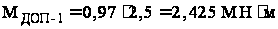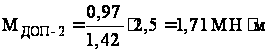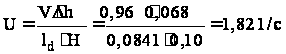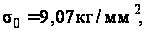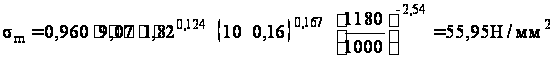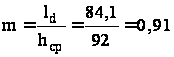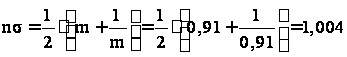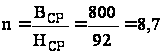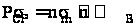Xreferat.com » Рефераты по промышленности и производству » Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
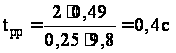
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

ВАТ "АМК" з метою підвищення якості" width="236" height="49" align="BOTTOM" border="0" />

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Задаємося кутовою швидкістю захоплення в першому проході:
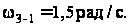
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

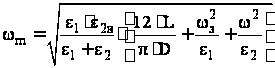
Знаходимо найбільшу кутову швидкість валів в першому проході:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Час прискорення валів без металу:


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Час прискорення валів з металом до номінальної кутової швидкості:
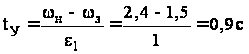
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Час прискорення валів з металом від номінальної кутової швидкості до найбільшої в даному проході:
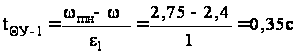

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Час уповільнення валів з металом до кутової швидкості викиду в даному проході:
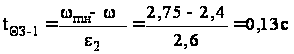

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Час до повної зупинки валів:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Машинний час першого проходу:


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Середня швидкість прокатки:


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


2-й прохід.

Оскільки після другого проходу необхідно проводити кантівку розкату на 90° з метою розбиття ширини, то час паузи між другим і третім проходами Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості визначається тривалістю кантівки. З практичних даних, час кантівки приймаємо рівним 4 секунди, Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Задаємося кутовою швидкістю валів при викиді розкату в другому проході Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості, а при захопленні в третьому проході Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості Найбільша кутова швидкість валів в другому проході:
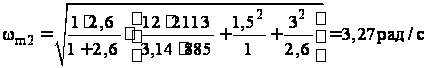
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Час прискорення валів без металу:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Час прискорення валів до номінальної кутової швидкості:
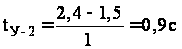
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Час прискорення валів від номінальної кутової швидкості до найбільшої в даному проході:
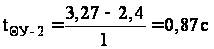
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Час уповільнення валів від номінальної кутової швидкості в даному проході до кутової швидкості викиду:
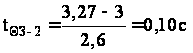
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Час уповільнення валів від викиду до номінальної кутової швидкості:
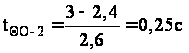
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Час зупинки валів від номінальної кутової швидкості до повної зупинки:
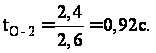
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Машинний час в другому проході:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Середня швидкість прокатки в другому проході:
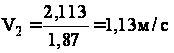
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Далі розрахунок ведемо аналогічно. Результати зводимо в таблицю 3.2.

Таблиця 3.2 – Швидкісний режим прокатки на кліті Дуо

№ проходу Висота, h, мм Ширина, В, мм Довжина, L, мм Обжимання, Δh, мм Швидкість захвату, ω3, рад/с Швидкість найбільша, ωm, рад/с Швидкість викиду, ωв, рад/с Кутове прискорення, ε1, рад/с2 Кутове уповільнення, ε2, рад/с2 Час роботи натискного пристрою, tну, с Час кантівки, tх, с Час розгону з металом до номінальної швидкості, tу, с Час розгону з металом до найбільшої швидкості, tΘу, с Час уповільнення з металом до ωв, tΘз, с Машинний час, tМ, с Час розгону без металу, tР, с Час до повної зупинки , tО, с Час уповільнення з ωН до ωВ, tЗ, с Середня швидкість прокатки, V, м/с

100 8000 1500


1 84 800 1786 16 1,5 2,738 1,11 1 2,6 –
0,9 0,338 0,63 1,86 1,5 0,43 0,54 0,96
2 71 800 2113 13 1,5 3,009 2,50 1 2,6 1,93
0,9 0,609 0,20 1,70 1,5 0,96 – 1,24
3 63 2113 902 8 1 2,02 0,69 1 2,6 – 4 1,4 – 0,51 1,91 1 0,27 0,70 0,47
4 55 2113 1033 8 1 2,118 0,69 1 2,6 1,27
1,4 – 0,55 1,95 1 0,27 0,70 0,53
5 47 2113 1209 8 1 2,244 0,69 1 2,6 1,27
1,4 – 0,60 2,00 1 0,27 0,70 0,61
6 40 2113 1421 7 1 2,37 0,48 1 2,6 1,27
1,4 – 0,73 2,13 1 0,18 0,78 0,67
7 33 2113 1722 7 1 2,56 0,48 1 2,6 1,18
1,4 0,16 0,80 2,36 1 0,18 0,78 0,73
8 27 2113 2104 6 1 2,919 2,50 1 2,6 1,18
1,4 0,519 0,16 2,08 1 0,96 – 1,01
9 21 2104 2717 6 1 3,093 0,25 1 2,6 – 4 1,4 0,693 1,09 3,19 1 0,10 0,87 0,85
10 16 2104 3565 5 1 3,38 2,50 1 2,6 1,10
1,4 1,217 0,43 3,05 1 0,96 – 1,17

Визначимо початкову паузу, зв'язану з часом підйому верхнього валу на висоту, що забезпечує прокатку наступного сляба в першому проході кліті Дуо:
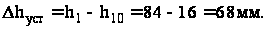
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Оскільки Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

то Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Параметри швидкісного режиму прокатки:

Сумарний час прокатки 22,23 с

Час підйому валу 6,22 с

Сумарний час пауз 17,2 с

Цикл прокатки 45,65 с


3.4 Визначення допустимих зусиль на валах кліті «ДУО»


Визначення допустимих зусиль при прокатці виходячи з умов міцності валів на вигин:
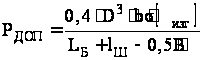

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


При прокатці:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

При розбитті ширини:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Визначаємо допустиме зусилля по міцності шийки валу. Шийка валу розраховується на вигин і на кручення.
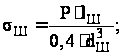
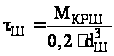
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – крутячий момент, що прикладається до валу (шийки) з боку приводу.

Для шийки валу:
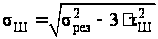

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Або


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


3.5 Визначення допустимого моменту при прокатці на кліті «ДУО»


Максимальний момент двигуна з урахуванням перевантажувального коефіцієнта:
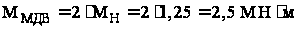
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Визначимо динамічний момент головної лінії кліті «ДУО» при прискоренні двигуна:
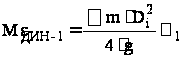
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Динамічний момент при гальмуванні двигуна:
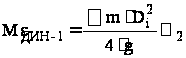

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Для розрахунків приймаємо:


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – діаметр елемента головної лінії кліті, що обертається;

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості та Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – кутове прискорення і уповільнення елемента, що обертається;

а) якоря двигунів Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
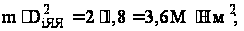
б) муфти Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

в) головки шпінделей Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

г) тіла шпінделей Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

д) робочих валів Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Динамічний момент при розгоні двигунів:
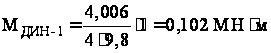
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Динамічний момент при гальмуванні двигунів:
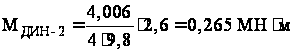
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Максимальний момент двигуна при прокатці до номінальної кутової швидкості:
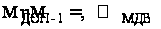

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – коефіцієнт корисної дії.

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Максимальний момент двигуна при прокатці з найбільшою кутовою швидкістю:
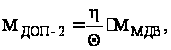

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – відношення найбільшої кутової швидкості до номінальної.
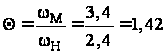
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


3.6 Розрахунок енергосилових параметрів при прокатці на кліті «ДУО»


1-й прохід

Довжина осередку деформації:
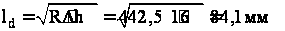

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Середній ступінь деформації


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Середня швидкість деформації


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Температуру початку прокатки на кліті «ДУО» приймаємо на підставі технологічної інструкції рівною 1453°К (1180°С).

Визначаємо межу текучості:
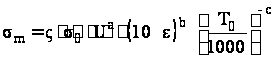

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості, Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Марка сталі 3 сп.

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Знаходимо параметри «m» і «n»:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

тому що m > 0,5

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

тому що n > 0,5, приймемо Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Знаходимо середній питомий тиск:


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – межа текучості;

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: