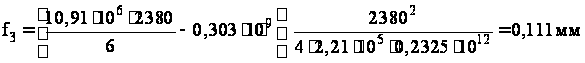
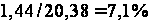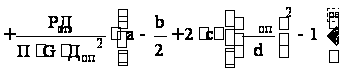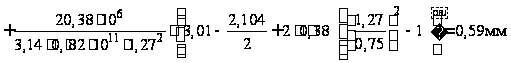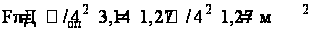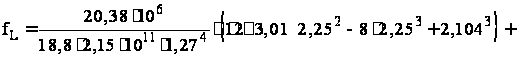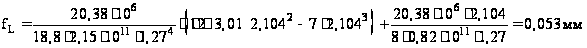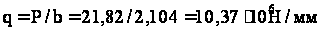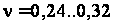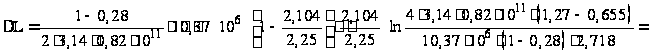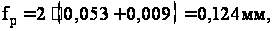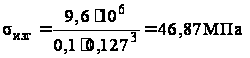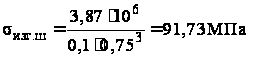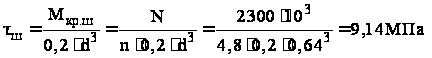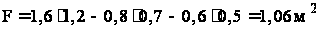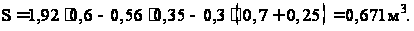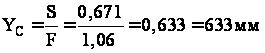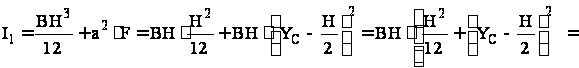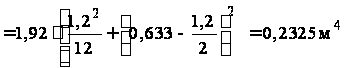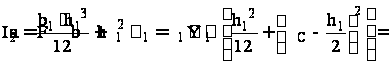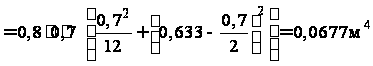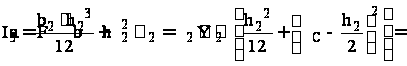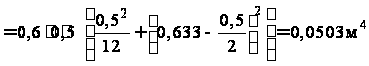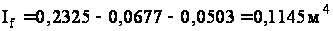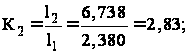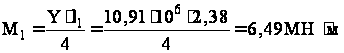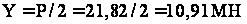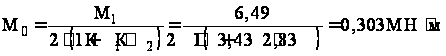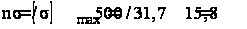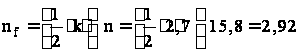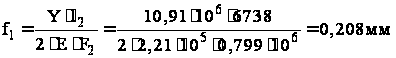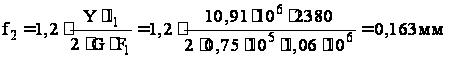Xreferat.com » Рефераты по промышленности и производству » Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

умовах стану 2250 ВАТ "АМК" з метою підвищення якості" width="311" height="29" align="BOTTOM" border="0" />

Таким чином робочі вали сприймають Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості від загального тиску на вали при прокатці.

Прогинання опорного валу визначаємо по методиці Целікова А.И. [5]:
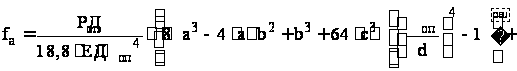

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – діаметр шийки опорного валу;

а – відстань між осями натискних гвинтів;

с – відстань від осі натискного гвинта до краю бочки опорного валу;

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – смуга контакту;

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості і Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – модулі пружності матеріалу опорного валу.
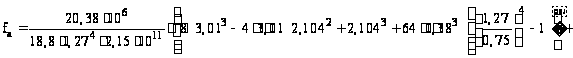
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Під дією зусилля прокатки вали сплющуються в радіальному напрямі. Деформація сплющення досягає великих значень при прокатці тонких смуг.

В наслідок нерівномірності розподілу міжвалкового тиску по довжині бочки, величина зближення осей валів в різних перетинах буде різною. Тому, робочий вал одержує додатковий вигин на величину Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості Визначаємо різницю прогинання у центрі і у краю бочки:
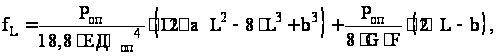

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – площа поперечного перетину бочки:
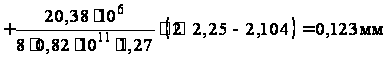
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості;

Визначаємо різницю прогинання середини і по краю смуги:
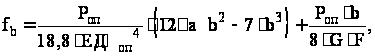

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Поперечну різнотовщинність визначимо як:
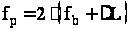

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – різниця прогинання в середині і у краю смуги;

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – величина зближення осей валів в різних перетинах унаслідок нерівномірності розподілу міжвалкового тиску по довжині бочки.
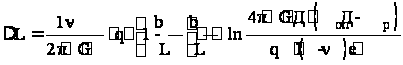

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – погонне зусилля прокатки,

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – коефіцієнт Пуассона, Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – підстава натурального логарифму, Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості що менше допустимого значення для станів гарячої прокатки (0,3 – 1,0 мм) [5].

При розрахунку по спрощеній формулі (спеціальна частина) сумарний прогин опорного та робочого валів:
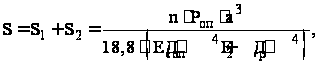
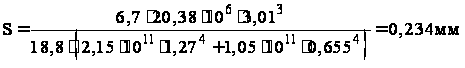
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

що також менше допустимого значення.

Тоді різнотовщинність (2.8):
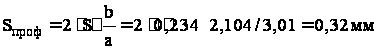
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

при допустимому значенні – 0,5 мм [1].

Розрахуємо на міцність опорний вал.

Напругу вигину в бочці валу визначаємо по формулі:
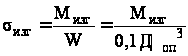

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


де Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – момент опору поперечного перетину бочки валу на вигин.
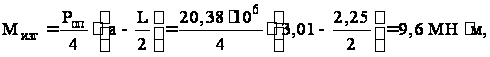
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Допустима напруга для сталевих валів Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
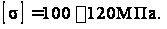
Перевіримо на міцність шийку опорного валу:
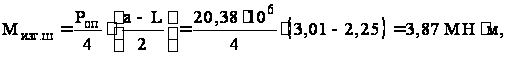
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Розрахунок на міцність робочого валу.

Шийку валу розраховуємо на вигин і кручення:
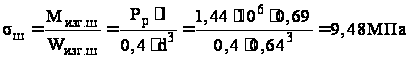
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Допустима напруга для чавунних валів виходячи з п'ятикратного запасу міцності: Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
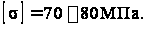
Висновок: При знайдених напругах вал працюватиме довго, оскільки ці напруги менше допустимих.


4.2 Розрахунок станини закритого типу на міцність і визначення її жорсткості


Станини розраховують на максимальне вертикальне зусилля, діюче при прокатці на шийку валу.

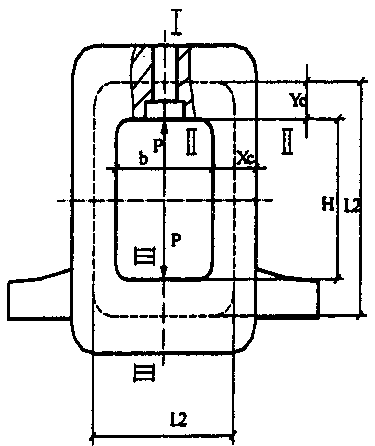
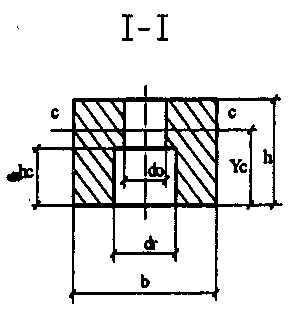
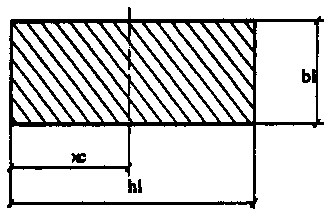
Для спрощення розрахунку, станину закритого типу представляють у вигляді жорсткої прямокутної рами (рис. 4.1), що складається з двох однакових стійок і двох поперечин. Верхня поперечина має отвір для натискного пристрою, розрахуємо цю поперечину.

Площа перетину:
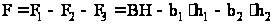
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Рис. 4.1 Станина закритого типу

Статичний момент перетину щодо осі х-х:
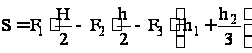

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Ордината центру ваги:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Момент інерції перетину щодо осі х1-х1, що проходить через центр ваги:
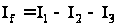

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якостіУдосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Мінімальний момент опору перетину:
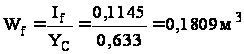
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Статичний невизначений момент в кутках рами:
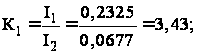
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості – тиск на один натискний гвинт.

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

З урахуванням заокруглення у кутах станини:
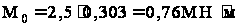
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Визначаємо згинаючий момент в поперечині:
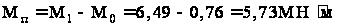
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Напруга вигину в перетині верхньої поперечини:
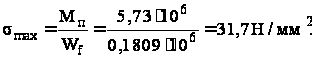
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Запас міцності станини:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

З урахуванням наявності концентрації напруг в розточуванні під натискну гайку приймаємо коефіцієнт концентрації Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості запас по втомній міцності:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Допустимий мінімальний запас для станини по втомній міцності

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

При знайдених напругах станина працюватиме довго, оскільки виходячи з п'ятикратного запасу міцності напруга вигину поперечини буде не більше допустимої.

Визначимо деформацію станини.

Деформація станини у вертикальному напрямі, беремо до уваги
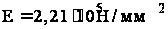
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

а) розтягування кожної стійки силою Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості:

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

б) прогинання двох поперечини від дії поперечних сил:

при Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості
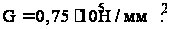
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

в) прогинання двох поперечини від вигину:
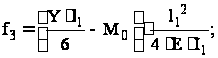

Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості


Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК" з метою підвищення якості

Сумарна деформація станини у вертикальному напрямі в площині осі натискного гвинта:
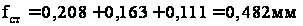
Удосконалення технології виробництва товстолистової сталі в умовах стану 2250 ВАТ "АМК"
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: