Розробка технологічного процесу виготовлення деталі - "Корпус"
За
рекомендаціями
[с.74, 6]
визначимо
коефіцієнт
уточнення форми
 після
чорнового
розточування
– 0,05.
Визначимо залишкові просторові відхилення після чорнової обробки:

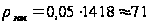 (мкм)
Похибка встановлення заготовки визначається за формулою:
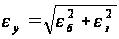
При такій схемі базування (у призмі) похибка базування :
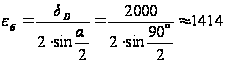 (мкм)
 =
2000 мкм - допуск
на розмір (Д)
за класом точності,
що відповідає
даній виливці
(2 клас) - визначаємо
за [табл.
7, с.30, 6]; 90є
- кут призми.
Похибку закріплення визначимо за [табл. 40, с.82, 6] в залежності від характеристики базової поверхні (отримана литтям), поперечних розмірів заготовки та типу затискного пристосування:
 180
мкм
Отже, похибка встановлення заготовки при чорновому розточуванні:
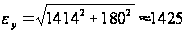 (мкм)
Похибка встановлення заготовки після чорнового розточування:
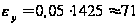 (мкм)
При обробці зовнішніх поверхонь обертання величина мінімального припуску на обробку визначається за формулою згідно [табл.26, с.65, 6]:
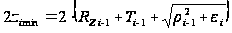
Припуск на чорнову обробку:
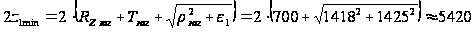 (мкм)
Припуск на чистову обробку:
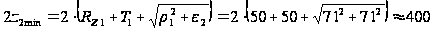 (мкм)
Згідно з рекомендаціями [прим.3, табл. 25, с.64, 6] доцільно з міркувань режимних умов обробки припуск, розрахований на чорнову обробку, розподілити між чорновою та напівчистовою обробкою: 60...70% припуску зняти на чорновій обробці, 30...40% - на чистовій.
Отже, припуск на чорнову обробку приймемо ≈ 3,2 мм, на напівчистову ≈ 2,22 мм.
З урахуванням цього таблиця розрахункових розмірів матиме вигляд:
Таблиця 2.3.2.4.
| Технологічні переходи обробки поверхні 3 | 2zmin , мкм | dр , мм | δ, мм | dmin , мм | dmax , мм | 2zпрmin , мм | 2zпрmax , мм |
| Заготовка | - | 89,215 | 2,2 | 87,02 | 89,22 | - | - |
| 1- чорнове розточування | 3200 | 92,415 | 0,350 | 92,07 | 92,42 | 3,2 | 5,05 |
| 2- напівчистове розточування | 2220 | 94,635 | 0,200 | 94,44 | 94,64 | 2,22 | 2,37 |
| 3- чистове розточування | 400 | 95,035 | 0,035 | 94,97 | 95,04 | 0,4 | 0,56 |
| ∑ | 5,82 | 7,98 | |||||
Визначимо розрахункові розміри, починаючи з кінцевого розміру (за кресленням), шляхом послідовного віднімання (оскільки поверхня внутрішня) розрахункового мінімального припуску кожного технологічного переходу:
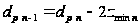
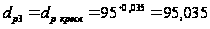 (мм)
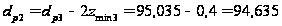 (мм)
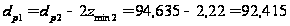 (мм)
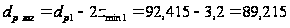 (мм)
За [табл.7, с.30, 6], кресленням деталі і ГОСТ 25347-82 визначимо відповідно допуск розміру виливки, готової деталі та допуск для відповідної стадії обробки в залежності від точності отримуваних розмірів, дані занесемо в табл. 2.3.2.4.
Розрахуємо значення мінімальних діаметральних розмірів і зведемо отримані результати в табл. 2.3.2.4.
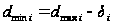
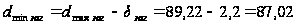 (мм)
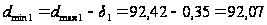 (мм)
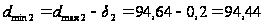 (мм)
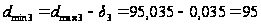 (мм)
Розрахуємо максимальну і мінімальну величину припусків, результати зведемо в таблицю:
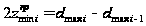
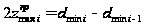
Загальні припуски визначаємо, сумуючи проміжні припуски по переходам, і їх значення записуємо внизу відповідних граф таблиці:
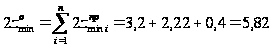 (мм)
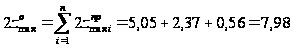 (мм)
Загальний номінальний припуск:
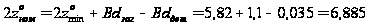 (мм)
 -
відповідно
верхні відхилення
заготовки та
деталі
Номінальний діаметр заготовки:
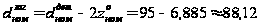 (мм)
Перевірка правильності розрахунків:
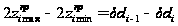
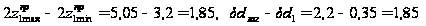
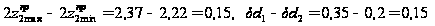
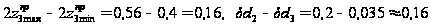
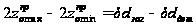
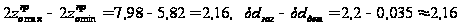
Можна судити про правильність виконання розрахунків
Поверхня 4 - отвір ш85Н7
Розрахунки проведемо аналогічно поверхні 3, результати зведемо в табл. 2.3.2.5.
Таблиця 2.3.2.5
| Технологічні переходи обробки поверхні 4 | 2zmin , мкм | dр , мм | δ, мм | dmin , мм | dmax , мм | 2zпрmin , мм | 2zпрmax , мм |
| Заготовка | - | 79,215 | 2,2 | 77,02 | 79,22 | - | - |
| 1- чорнове розточування | 3200 | 82,415 | 0,350 | 82,07 | 82,42 | 3,2 | 5,05 |
| 2- напівчистове розточування | 2220 | 84,635 | 0,200 | 84,44 | 84,64 | 2,22 | 2,37 |
| 3- чистове розточування | 400 | 85,035 | 0,035 | 84,97 | 85,04 | 0,4 | 0,56 |
| ∑ | 5,82 | 7,98 | |||||
Загальний номінальний припуск:
(мм)
-
відповідно
верхні відхилення
заготовки та
деталі
Номінальний діаметр заготовки:
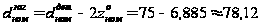 (мм)
Перевірка правильності розрахунків:
Можна судити про правильність виконання розрахунків.
2.4 Розробка технологічного процесу
Всі заповнені відповідні технологічні карти приведені в додатку до курсового проекту.
2.5 Вибір металорізального обладнання
Вихідними даними для вибору металорізального устаткування є:
метод обробки відповідних поверхонь або їх поєднання;
точність та шорсткість поверхонь;
припуски на обробку;
обсяг і тип виробництва.
На основі цих даних вибираємо верстати для технологічного процесу, що проектується, згідно з рекомендаціями [с. 50, 6], їх характеристики наведемо нижче в табл. 2.5.1.
Таблиця 2.5.1. Технічні характеристики металорізального обладнання
|
№ опер. |
Назва операції |
Обладнання | Характеристики верстату | |
|
010, 020 |
фрезерна | вертикально-фрезерний верстат 6Н13П | - робоча поверхня столу, мм: | 400 Ч 1600 |
| - число швидкостей шпинделя: | 18 | |||
| - межі частот обертання шпинделя, об/хв; | 30 – 1500 | |||
| - число подач столу: | 18 | |||
| - межі подач столу, мм/хв: | 7,8 - 1180 | |||
| - потужність приводу головного руху, кВт | 10 | |||
| - габарити, мм: | 2475Ч2170Ч2250 | |||
| - маса, кг: | 4250 | |||
|
15, 25 |
фрезерно- розточна |
вертикально-фрезерний верстат з ЧПК 6Р13Ф3 | - робоча поверхня столу, мм: | 400 Ч 1600 |
| - число швидкостей шпинделя: | 18 | |||
| - межі частот обертання шпинделя, об/хв; | 40 – 2000 | |||
| - регулювання подач: | безступінчасте | |||
| - межі подач столу, мм/хв: | 3 – 4800 | |||
| - швидкість прискореного руху роб. органів, мм/хв: | 4800 | |||
| - потужність приводу головного руху, кВт | 7,5 | |||
| - габарити, мм: | 2595Ч3200Ч2965 | |||
| - маса, кг: | 4450 | |||
|
30, 35 |
свердлувальна | вертикально-свердлильний верстат з ЧПК 2Р135Ф2 | - робоча поверхня столу, мм: | 400 Ч 710 |
| - найбільший діаметр обробки, мм | 35 | |||
| - число швидкостей шпинделя: | 12 | |||
| - межі частот обертання шпинделя, об/хв; | 31,5 – 1400 | |||
| - межі подач, мм/хв: | 10 – 500 | |||
| - число подач: | 18 | |||
| - швидкість прискореного ходу столу, мм/хв: | 4000 | |||
| - потужність приводу головного руху, кВт | 4 | |||
| - габарити, мм: | 2500Ч1800Ч2700 | |||
| - маса, кг: | 4700 | |||
| 40 | свердлувальна | радіально-свердлильний верстат 2Н55 | - найбільший діаметр обробки, мм | 50 |
| - число швидкостей шпинделя: | 21 | |||
| - межі частот обертання шпинделя, об/хв; | 20 – 2000 | |||
| - межі подач, мм/об: | 0,056 – 2,5 | |||
| - число подач: | 12 | |||
| - потужність приводу головного руху, кВт | 4,5 | |||
| - габарити, мм: | 2625Ч968Ч3265 | |||
| - маса, кг: | 4100 | |||
2.6 Розрахунок режимів різання
Операція 010: чорнове фрезерування поверхні шириною 220 мм та довжиною 318 мм
Вихідні дані:
матеріал:
СЧ20, HB
230,
 МПа;
шорсткість поверхні після обробки : Rz = 40 мкм;
обробка без охолодження згідно [табл. 39, с. 288, 13]
верстат: 6Н13П;
потужність двигуна головного руху – 10 кВт;
діапазон частоти обертання шпинделя – 31,5...1500 об/хв;
регулювання – ступінчасте.
інструмент: [табл. 94, с. 187, 13]
фреза торцева ш 250 , матеріал твердосплавних пластин – ВК6, кількість зубів z =24, ширина B = 47 мм (ГОСТ 9473-80), головний кут в плані φ = 60є.
Глибина різання:
Призначаємо глибину різання рівною припуску на обробку (згідно розрахованих раніше значень):
t = 1,8 мм
Подача:
Приймаємо подачу на зуб фрези sz в межах 0,14...0,24 мм/зуб за [табл. 33, с. 283, 13] в залежності від потужності верстата (5-10 кВт), оброблюваного та оброблюючого матеріалів.
Враховуючи примітку до [табл. 33, с. 283, 13], оскільки ширина фрезерування більша 30 мм, зменшуємо табличне значення подачі на 30%:
sz = 0,098...0,168 мм/зуб
Приймемо подачу sz ≈ 0,1 мм/зуб
Подача на оберт складе:
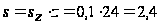 (мм/об)
Швидкість різання (колова швидкість фрези):
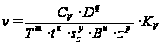
В цій формулі:
D = 250 мм – діаметр фрези;
B = 47 мм – ширина фрези
z = 24 – кількість зубів інструменту
Значення коефіцієнта СV та показників степеню в цій формулі визначаємо за [табл. 39, с. 288, 13] в залежності від типу фрези, виду операції, матеріалу ріжучої частини:
СV = 445, q = 0,2, x = 0,15, y = 0,35, u = 0,2, p = 0, m = 0,32
Т = 240 хв – період стійкості фрези за [табл. 40, с. 290, 13].
Загальний поправочний коефіцієнт на швидкість різання:
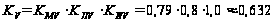
В цій формулі:
За [табл. 1, с. 261, 13] поправочний коефіцієнт, що враховує вплив фізико-механічних властивостей оброблюваного матеріалу на швидкість різання для сірого чавуну:
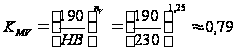 ,
де
 - показник степені,
що визначається
за [табл.
2, с. 262, 13]
Поправочний
коефіцієнт,
що враховує
вплив стану
поверхні заготовки
на швидкість
різання за
[табл.
5, с. 263, 13]:
 ;
Поправочний
коефіцієнт,
що враховує
вплив інструментального
матеріалу на
швидкість
різання за
[табл.
6, с. 263, 13]:

Отже, розрахункова швидкість різання:
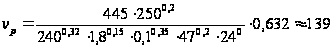 (м/хв)
Розрахункова частота обертання ріжучого інструменту:
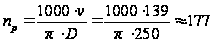 (об/хв)
Розрахункова хвилинна подача:
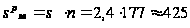 (мм/хв)
Узгодимо за паспортними даними верстата отримані результати і остаточно приймемо:
Фактична частота обертання:
 (об/хв)
Фактична хвилинна подача:
 (мм/хв)
Уточнимо значення швидкості та подачі на зуб:
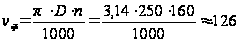 (м/хв)
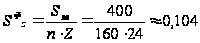 (мм/зуб)
Сила різання:
Головна складова сили різання (при фрезеруванні - колова сила):
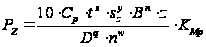
Значення коефіцієнта Ср та показників степеню в цій формулі визначаємо за [табл. 41, с. 291, 13] в залежності від типу фрези, оброблюваного і оброблюючого матеріалів:
Ср = 54,5, q = 1,0, x = 0,9, y = 0,74, u = 1,0, w= 0.
Поправочний коефіцієнт на якість оброблюваного матеріалу знаходимо в [табл. 9, с. 264, 13]:
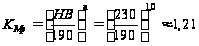
Отже, колова сила:
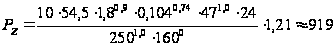 (Н)
Величини решти складових сили різання визначаємо із їх співвідношення з головною складовою – коловою силою за [табл. 42, с. 292, 13]:
Горизонтальна сила (сила подачі):
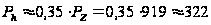 (Н)
Вертикальна сила:
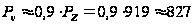 (Н)
Радіальна сила:
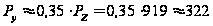 (Н)
Осьова сила:
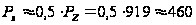 (Н)
Крутний момент на шпинделі:
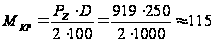 (Н∙м)
Ефективна потужність різання:
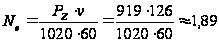 (кВт)
Основний технологічний час підраховується за формулою згідно [п. ІІ , с. 190, 9]:
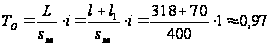 (хв),
тут
L – довжина шляху, що проходить інструмент в напрямку подачі;
l – довжина оброблюваної поверхні (за кресленням) = 318 мм;
l1– величина на врізання і перебіг інструменту, що визначається за [дод. 4, арк. 6, с. 378, 9] в залежності від типу фрези (торцьова), схеми її установки (симетрична) й ширини фрезерування (за кресленням = 220 мм);
sхв– хвилинна подача фрези, визначена раніше;
і– число проходів.
Операція 015: Фрезерно-розточувальна (чорнова)
Вихідні дані:
матеріал:
СЧ20, HB
230,
МПа;
шорсткість поверхні після обробки : Rz = 40 мкм;
обробка без охолодження згідно [табл. 39, с. 288, 13]
верстат: 6Р13Ф3;
потужність двигуна головного руху – 7,5 кВт;
діапазон частоти обертання шпинделя – 40...2000 об/хв;
діапазон подач за координатами X, Y, Z – 3...4800 мм/хв;
число ступеней регулювання частоти обертання – 18
ФРЕЗРУВАННЯ
Розрахунок режимів різання проводимо аналогічно операції 010.
інструмент: [табл. 94, с. 187, 13]
фреза торцева ш 160 , матеріал твердосплавних пластин – ВК6, кількість зубів z =16, ширина B = 46 мм (ГОСТ 9473-80)
Глибина різання:
Рівна припуску на обробку: t = 1,8 мм
Подача:
За [табл. 33, с. 283, 13] з урахуванням поправки на ширину фрезерування:
sz ≈ 0,1 мм/зуб
Подача на оберт складе:
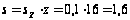 (мм/об)
Швидкість різання:
,
де
D = 160 мм – діаметр фрези;
B = 46 мм – ширина фрези
z = 16 – кількість зубів інструменту
Значення коефіцієнта СV та показників степеню в цій формулі визначаємо за [табл. 39, с. 288, 13]:
СV = 445, q = 0,2, x = 0,15, y = 0,35, u = 0,2, p = 0, m = 0,32
Т = 190 хв – період стійкості фрези за [табл. 40, с. 290, 13].
Загальний поправочний коефіцієнт на швидкість різання:
В цій формулі:
За
[табл.
1, с. 261, 13]:
,
За[табл.
5, с. 263, 13]:
;
З
[табл.
6, с. 263, 13]:
.
Отже, розрахункова швидкість різання:
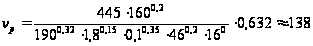 (м/хв)
Розрахункова частота обертання ріжучого інструменту:
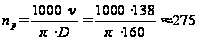 (об/хв)
Хвилинна подача:
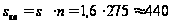 (мм/хв)
Узгодимо за паспортними даними верстата і остаточно приймемо фактичну частоту обертання:
 (об/хв)
Тоді фактична хвилинна подача:
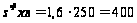 (мм/хв)
Уточнимо значення швидкості різання:
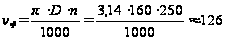 (м/хв)
Сила різання:
Головна складова сили різання:
Значення коефіцієнта Ср та показників степеню в цій формулі визначаємо за [табл. 41, с. 291, 13]:
Ср = 54,5, q = 1,0, x = 0,9, y = 0,74, u = 1,0, w= 0.
Поправочний коефіцієнт на якість оброблюваного матеріалу знаходимо в [табл. 9, с. 264, 13]:
Отже, колова сила:
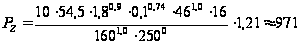 (Н)
За [табл. 42, с. 292, 13]:
Горизонтальна сила (сила подачі):
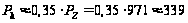 (Н)
Вертикальна сила:
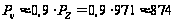 (Н)
Радіальна сила:
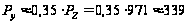 (Н)
Осьова сила:
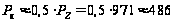 (Н)
Крутний момент на шпинделі:
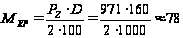 (Н∙м)
Ефективна потужність різання:
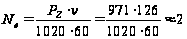 (кВт)
Основний технологічний час згідно [п. ІІ , с. 190, 9] та [п. 2.2.6., с. 104, 4]:
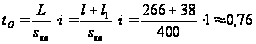 (хв)
РОЗТОЧУВАННЯ
Вибір глибини різання:
Враховуючи раніше визначені припуски на обробку та рекомендації [карти 2.2., с.174, 4] визначаємо глибину різання для