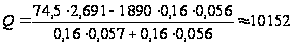Розробка технологічного процесу виготовлення деталі - "Корпус"
3. Організаційний розділ
Форма організації роботи виробництва
Вибір раціональної форми організації виробництва в цеху проводимо, виходячи з конструктивних й технологічних особливостей заданої деталі, масштабу виробництва і ступеня його спеціалізації. Враховуючи перераховані ознаки, для заданих умов найбільш раціональною формою організації виробництва є - непотокове.
Для обладнання, що використовується, найбільш раціональною буде робота у дві зміни.
Дійсний річний фонд роботи обладнання (в середньому) визначаємо за [табл. 5, с.23, 6]:
 =
4015 год
Уточнення серійності виробництва
До табл. 3.1. зводимо розраховані у попередньому розділі норми основного, штучного та штучно-калькуляційного часу по операціям.
Таблиця 3.1. Норми часу
| № | Операція | Верстат |
tо, хв |
tшт., хв |
tшт.к., хв |
| 010 | фрезерна | 6Н13П | 0,97 | 1,98 | 3,38 |
| 015 | фрезерно-розточувальна | 6Р13Ф3 | 1,73 | 3,48 | 5,48 |
| 020 | фрезерна | 6Н13П | 3,05 | 4,31 | 5,71 |
| 025 | фрезерно-розточувальна | 6Р13Ф3 | 4,7 | 7,04 | 9,04 |
| 030 | свердлильна | 2Р135Ф2 | 3,96 | 7,05 | 8,0 |
| 035 | свердлильна | 2Р135Ф2 | 1,93 | 3,66 | 4,61 |
| 040 | свердлильна | 2Н55 | 1,02 | 3,70 | 4,65 |
Визначимо такт випуску деталей згідно [ф. 2, с.21, 6]:
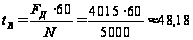 (шт./хв)
, де
N = 5000 шт./рік - річна програма випуску деталей;
Сумарний штучний час :
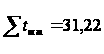 хв.
Середній штучний час:
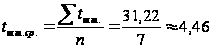 (хв)
Коефіцієнт серійності визначимо згідно [ф.1, с.20, 6] :
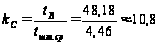
→ виробництво середньосерійне згідно [табл., с.20, 6].
Визначення необхідної кількості обладнання
Трудоємкість обробки деталі на верстатах даного типорозміру при непотоковому методі організації виробничого процесу визначається за формулою:
 ,
де
 -
штучно-калькуляційний
час виконання
і-ї операції;
m - число операцій обробки на верстатах даного типорозміру
6Н13П:
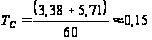 (верстато-годин);
6Р13Ф3:
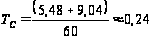 (верстато-годин);
2Р135Ф2:
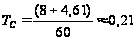 (верстато-годин);
2Н55:
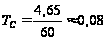 (верстато-годин);
Розрахунки зводимо до табл. 3.2.
Таблиця 3.2. Розрахунок потрібної кількості верстатів
|
Типорозмір верстату |
|
ВР | ВПР | ηЗ, % |
| 6Н13П | 0,15 | 0,193 | 1 | 19,3 |
| 6Р13Ф3 | 0,24 | 0,308 | 1 | 30,8 |
| 2Р135Ф2 | 0,21 | 0,27 | 1 | 27 |
| 2Н55 | 0,08 | 0,103 | 1 | 10,3 |
 ,
верст.-год.
Розрахункова кількість верстатів визначається діленням сумарної трудоємкості обробки всіх деталей на верстатах даного типорозміру на дійсний фонд роботи обладнання:
 ,
де
Отже, визначену розрахункову кількість верстатів по кожному типорозміру заносимо в табл. 3.2.
Коефіцієнт завантаження обладнання рівний відношенню розрахункової кількості верстатів до прийнятої:

З даних табл. 3.2. очевидно, зо обладнання значно недозавантажене. Також є недоцільним використання лише одного верстату певного типорозміру. Це свідчить про те, що організація цеху (дільниці) лише для виготовлення заданої деталі є непланомірною. Тому слід довантажити виробництво іншими деталями, або збільшити програму випуску.
4. Конструкторський розділ
4.1 Обґрунтування необхідності проектування спеціального пристрою для однієї з операцій
Виходячи з наведеного технологічного процесу, можна зробити висновок, що для обробки заданої деталі необхідні як універсальні, так і спеціальні пристрої. Зокрема найбільш доцільним є застосування спеціальних пристроїв на усіх трьох свердлильних операціях (030, 035, 040). Це обумовлено перш за все конфігурацією деталі та розташуванням оброблюваних отворів.
В нашому випадку проектуватимемо пристосування для свердлувальної операції 030. Нескладний за своєю сутністю пристрій для цієї операції забезпечуватиме задану точність базування деталі, просте затискання і разом з тим його використання підвищить ефективність обробки, дозволить відмовитись від складних операцій розмітки. Конструкція пристосування буде досить простою та типовою, тому кінцева вартість його виготовлення буде у значній мірі перекриватися економічним ефектом від скорочення допоміжного та машинного часу, оскільки дозволить обробити необхідну кількість отворів (яка є досить значною) з однієї установки з потрібною точністю міжосьових відстаней, що надалі буде підтверджено відповідними розрахунками.
4.2 Розробка теоретичної схеми базування та затискання на заданій операції
З урахуванням технічних вимог на виготовлення деталі, а також можливості їх реалізації в конструкції пристрою, розробимо теоретичну схему її базування на заданій операції.
Розроблена схема позбавляє заготовку шести ступенів вільності, тобто забезпечує повне її базування. В цьому випадку для базування використовується комплект технологічних баз (установочної, направляючої та опорної):
Установочною базою є площина A, яка несе на собі три опорні точки (1, 2, 3) і позбавляє заготовку трьох ступенів вільності (переміщення вздовж однієї з координатних осей та обертання навколо двох інших).
Напрямною базою є поверхня отвору B, яка містить дві опорні точки (4, 5) і позбавляє тіло двох ступенів вільності (переміщення вздовж однієї з координатних осей та обертання навколо іншої).
Опорна база в даному випадку - це поверхня торця деталі C, яка містить на собі одну опорну точку (6) і позбавляє заготовку одного ступеня вільності (переміщення вздовж однієї з координатних осей).
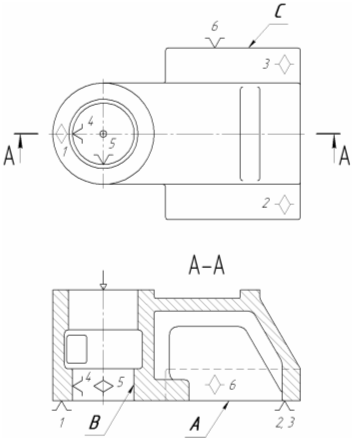
Рис. 4.2.1. Теоретична схема базування та затискання деталі
4.3 Розрахунок похибок базування, затискання та встановлення заготовки в пристрої. Перевірка умови забезпечення необхідної точності. Висновки
Похибка базування
Для розрахунку похибок базування відповідних розмірів, позначимо їх великими літерами латинського алфавіту A, B, C, D, E та F, вказуючи відповідні допуски на кожен розмір.
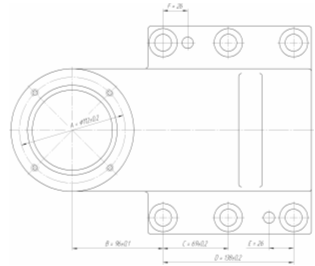
Похибка
базування
 - це різниця
граничних
відстаней
вимірювальної
бази відносно
встановленого
на заданий
розмір деталі
різального
інструмента.
Виникає, коли
опорна установочна
база не суміщена
з вимірювальною.
Визначаємо
похибки базування
відповідних
розмірів,
користуючись
[дод.
2, 16].
Похибка базування для розмірів А та В однакова і визначається за формулою:
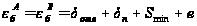 ,
де
 -
допуск розміру
отвору ш85Н7.
За ГОСТ 25347-85 граничні
відхилення
для поля допуску
Н7: ш85
 , тоді:
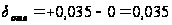 (мм);
 -
допуск розміру
пальця ш85g7.
За ГОСТ 25347-85 граничні
відхилення
для поля допуску
g7:
ш85
 , тоді:
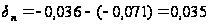 (мм);
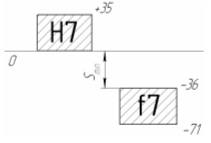
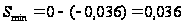 (мм)
- мінімальний
зазор посадки
ш85Н7/g7;
 =
0,02 мм - ексцентриситет
зовнішньої
поверхні заготовки
відносно отвору.
Отже,
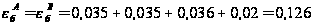 (мм)
Для розмірів С, D та F положення вимірювальної бази може змінюватися у межах допуску на розмір В, тому похибка базування обчислюється так:
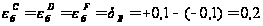 (мм)
Для розміру Е положення вимірювальної бази може змінюватися у межах допуску на розмір D, тому похибка базування обчислюється так:
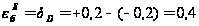 (мм).
Похибка затискання
Похибка
затискання
 являє собою
різницю найбільшої
і найменшої
проекцій зміщення
вимірювальної
бази на напрям
виконуваного
розміру при
прикладенні
до заготовки
сили затискання.
В
даному випадку
похибка затискання
рівна нулю ( ),
оскільки прикладена
затискна сила
перпендикулярна
до усіх витримуваних
розмірів.
Похибка положення заготовки в пристрої
Похибка
положення
заготовки
 ,
яка викликається
неточністю
пристрою,
визначається
похибками при
виготовленні
і складанні
його установочних
елементів
 ,
їх зносом
 та помилками
встановлення
пристрою на
верстаті
 .
Складова
характеризує
неточність
положення
встановлювальних
елементів
пристрою. Згідно
[§
2, с.19, 5]
при використанні
одного пристосування
(як в нашому
випадку) це -
систематична
постійна похибка,
яка ліквідується
налагодженням
верстата, тому
 .
Складову
приймемо рівною
 мм
- похибка зносу
установочних
елементів, яка
є функцією часу
та залежить
від програми
випуску. конструкції
та розмірів
деталі, матеріалу
і маси деталі,
стану технологічних
баз деталі,
умов її встановлення
і зняття.
Складова
виражає похибку
встановлення
пристосування
на столі верстата,
обумовлену
зміщенням
корпусу пристосування
на столі верстата.
Згідно [§
2, с.21, 5]
приймемо
 мм.
та
вважаються
випадковими
величинами,
- постійною.
При використанні пристроїв в серійному виробництві (як в нашому випадку) згідно [§ 2, с.22, 5] похибка положення заготовки визначається:
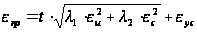 ,
де
t = 3 - коефіцієнт, що визначає долю можливого браку, %;
 =
1/3 - коефіцієнт
для кривої
рівної ймовірності;
 =
1/9 - коефіцієнт
для кривої
Гауса;
Отже, з урахуванням вище наведених коефіцієнтів, похибка положення визначатиметься:
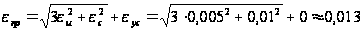 (мм);
Похибка встановлення
Так
як
,
,
являють собою
поля розсіювання
випадкових
величин, що
підкоряються
закону нормального
розподілу, то
похибка встановлення
 як сумарне поле
розсіювання
виконуваного
розміру визначають
за формулою:
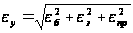
Визначимо похибку встановлення для кожного розміру :
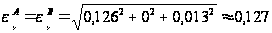 (мм);
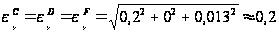 (мм);
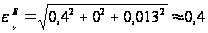 (мм).
Перевірка умови забезпечення необхідної точності обробки. Висновок
Точність обробки забезпечиться лише у тому випадку, якщо похибка базування буде меншою за допуск на відповідний розмір.
Допуски на розміри задані за кресленням:
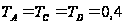 мм;
 мм;
 мм
(допуск не вказано,
отже визначаємо
його за 14-м квалітетом)
Порівнюючи знайдені значення похибок встановлення, можна зробити висновок, що для кожного розміру їх значення менше за відповідний допуск. Це свідчить про те, що прийнята конструкція пристрою є задовільною і є доцільним розробляти її далі.
4.4 Розробка загальної схеми взаємодії сил та моментів, що діють на заготовку. Визначення необхідної величини сили затискання
В ході обробки на заданій (свердлувальній) операції на заготовку діють осьові сили та крутні моменти при обробці кожного отвору відповідно. Їх значення були визначені в п. 4.1.6. при знаходженні режимів обробки.
Необхідна величина сили затискання заготовки в пристрої визначається при вирішенні задачі статики на рівновагу твердого тіла, що знаходиться під дією всіх прикладених до нього сил та моментів.
Схему взаємодії сил та моментів складемо для найбільш несприятливого випадку - цекування отвору Ж 30, що знаходиться найдалі від місця прикладення затискної сили. Серед усіх перелічених переходів для цекування крутний момент найбільший. У цьому випадку плече буде найбільшим, а отже момент, який намагатиметься провернути заготовку, також буде найбільшим. Тому шукана сили затискання повинна бути такою, щоб протистояти йому.
Попередньо подамо відомий крутний момент при цекуванні у вигляді добутку сили PZ на половину діаметру оброблюваного отвору (що видно з рисунка):

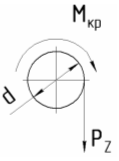
Звідси знайдемо силу PZ, яка намагається провернути заготовку відносно центру базуючого отвору:
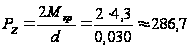 (Н)
Проаналізувавши сили, що діють на заготовку, можна зробити висновок, що осьова сила PО діє в одному напрямку із силою затискання Q і намагається притиснути заготовку до столу, а тангенційна сила PZ намагається провернути заготовку відносно осі базуючого отвору.
Тому момент тертя, що створюється на відповідних поверхнях (між шайбою та поверхнею заготовки - поверхня 1, між установочно поверхнею заготовки та опорами - поверхня 2;) повинен перевищувати максимальний момент різання, який створюється силою PZ на величину коефіцієнта запасу затискання.
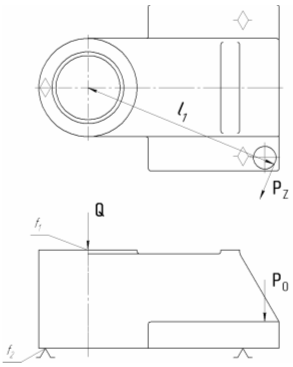
Рис. 4.5.1. Схема взаємодії сил та моментів, що діють на заготовку
Момент різання від сили PZ :
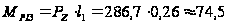 (Н∙м),
тут
 мм (за кресленням)
- довжина плеча.
Тоді рівняння взаємодії моментів різання та моментів тертя має вигляд:
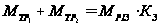 ,
де
 -
відповідно
моменти тертя
на першій і
другій поверхнях;
 -
коефіцієнт
запасу затискання.
На поверхні 1 між шайбою та поверхнею заготовки між момент тертя створюється лише силою затискання Q і дорівнює:
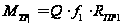 ,
де
 - приведений
радіус тертя
на кільцевій
поверхні
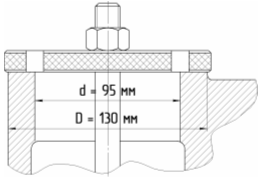
:
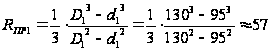 (мм)
[див.
рис.]
 =
0,16
- коефіцієнт
тертя на поверхні
1 між шайбою
та поверхнею
заготовки;
На поверхні 2 між шайбою та поверхнею заготовки момент тертя створюється силою затискання Q, до якої додається осьова сила PО :
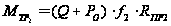 ,
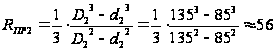 (мм)
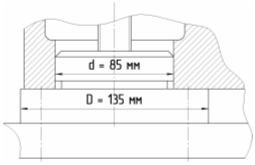
де
 = 0,16
- коефіцієнт
тертя на поверхні
2 між установочно
поверхнею
заготовки та
опорами;
Формула для визначення моменту тертя між шайбою та поверхнею заготовки враховує лише момент тертя в лівій опорі (за рис.), моментом тертя в правій опорі нехтуємо.
Отже загальне рівняння взаємодії моментів різання та моментів тертя матиме вигляд:
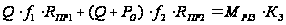 ,
або
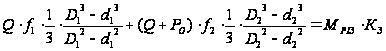
Тоді необхідна сила затискання:
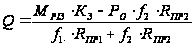
Коефіцієнт запасу затискання розраховується згідно [пр.3, 16] як добуток ряду коефі-цієнтів, що враховують конкретні умови обробки:
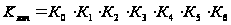 ,
де
 -
коефіцієнт
гарантованого
запасу затискання;
 -
коефіцієнт,
що враховує
підвищення
сил різання
в залежності
від стану шорсткості
поверхонь, що
обробляються
(при чорновій
обробці);
 -
коефіцієнт,
що характеризує
підвищення
сил різання
в результаті
затуплення
ріжучого інструменту;
 -
коефіцієнт,
що враховує
підвищення
сил різання
при переривчастому
різанні (в нашому
випадку обробка
неперервна);
 -
коефіцієнт,
що характеризує
нестабільність
сили затискання
в затискному
механізмі з
ручним приводом;
 -
коефіцієнт,
що характеризує
ергономічність
ручних затискних
механізмів
(зручність
розташування
рукояток та
важелів в затискних
механізмах
з ручним приводом)
- в нашому випадку
при зручному
та малому куті
повороту;
 -
коефіцієнт,
що враховується
при наявності
крутних моментів
- в нашому випадку
при встановленні
заготовки на
опорні пластини.
Отже загальний коефіцієнт запасу:
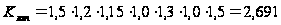
Необхідна сила затискання: