Розробка технологічного процесу виготовлення деталі - "Корпус"
4.5 Визначення фактичної сили затискання заготовки в пристрої
Згідно [§ ІІІ.2., с.44, 2] в залежності від необхідної сили затискання, визначеної в п. 4.5., і допустимого напруження гвинта на розтяг, знаходимо номінальний зовнішній діаметр різьби гвинта:
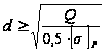 ,
де
 МПа
- допустиме
напруження
на розтяг матеріалу
гвинта при
змінному навантаженні
згідно [§ ІІІ.2.,
с.44, 2].
Отже, номінальний діаметр гвинта:
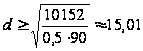 (мм)
Приймаємо за номінальний діаметр гвинта найближчий більший із стандартного ряду:
 мм
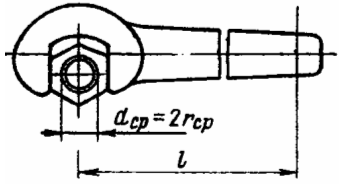
Згідно [§ ІІІ.2., с.43, 2] фактична сила затискання при прикладеній силі Р на ключі різьбового зажиму з гайкою (рис.) обчислюється за формулою:
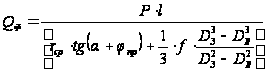
Р ≈ 160 Н - сила на ключі різьбового зажиму, що прикладається робітником;
l ≈ 14d - відстань від осі гвинта до точки прикладення сили Р, мм; l ≈ 14∙16 ≈ 224 мм;
Приймемо l = 200 мм;
мм
- номінальний
зовнішній
діаметр різьби;
 -
середній радіус
різьби гвинта,
мм;
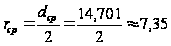 мм;
де
 мм
- середній діаметр
різьби гвинта
за СТ СЭВ 181-75.
 -
кут підйому
витка різьби;
 -
приведений
кут тертя в
різьбовій парі;
 -
коефіцієнт
тертя при плоскому
контакті двох
спряжених
деталей (на
нижньому торці
гайки або гвинта);
 мм
- зовнішній
діаметр опорного
торця гайки;
 мм
- внутрішній
діаметр опорного
торця гайки;
Фактична сила затискання:
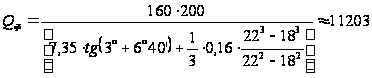 (Н)
Отже, фактична сила затискання достатня для забезпечення надійного затиску заготовки.
4.6 Опис принципу роботи спроектованого пристрою
Розроблене пристосування доцільно використовувати в машинобудуванні в дрібносерійному та одиничному виробництві при обробці заданої деталі типу "Корпус" та подібних їй деталей.
Дане пристосування є одномісним. Воно є досить простим за конструкцією і водночас здатне забезпечити досить значну силу затискання, яка втримує заготовку від провертання під час обробки. Пристосування підвищує продуктивність праці, так як зменшується норма часу на операцію у вигляді допоміжного часу на встановлення деталі, підвищує безпеку свердлувальника на робочому місці та, найголовніше, забезпечує необхідну точність механічної обробки.
Верстатне пристосування для свердління отворів працює наступним чином:
Деталь базується на спеціальний ступінчастий установочний палець 1, що закріплюється на базовій плиті 2 пристрою чотирма гвинтами М8 (5). Діаметр меншої ступіні оброблений точно - ш85f7. З його допомогою забезпечується посадка заготовки діаметром ш85Н7 з гарантованим зазором, і вона, базуючись на короткий палець, позбавляється двох ступенів вільності. До обробки діаметру ш135 другої, більшої ступіні установочного пальця 1 високі вимоги щодо точності не висуваються. В цьому випадку точно обробленою є його плоска поверхня, оскільки на неї встановлюється заготовка своєю обробленою площиною. Разом з опорною пластиною 8 плоска поверхня установочного пальця 1 позбавляє заготовку ще трьох ступенів вільності. Опорна пластина кріпиться до базової плити 2 за допомогою двох гвинтів 6 діаметром М10. Останнього ступеня вільності заготовка позбавляється, спираючись на гладкий циліндричний упор 3, який кріпиться до базової плити 2 гвинтом 5 - М8. Палець 1 має різьбовий отвір, в який після встановлення на плиту заготовки, загвинчується гвинт 4, що забезпечує необхідну силу затискання. Після цього на торець деталі встановлюємо спеціальну швидкозмінну шайбу 4, в якій є відповідні пази для вільного доступу інструмента при обробці отворів М8 на даній операції.
Сам пристрій кріпиться на столі верстату чотирма болтами М12.
4.7 Технічні вимоги на виготовлення конструкції пристрою
Конструкція пристрою повинна перш за все забезпечити необхідну точність обробки заготовки на заданій операції. Через це до неї висуваються наступні технічні вимоги:
матеріал деталей пристрою повинен бути вибраний згідно відповідних рекомендацій в залежності від службового призначення деталі, способу її отримання, складності та ін.;
повинна бути забезпечена достатня твердість складових елементів пристрою, що є наслідком правильного вибору термічної обробки;
відповідні розміри елементів пристрою згідно креслень повинні забезпечити точність встановлення заготовки;
похибки виготовлення елементів пристрою не повинні перевищувати встановлені допустимі значення, які встановлені для уникнення неточностей взаємного розташування оброблюваних і базових поверхонь заготовки, спотворення форми поверхонь, похибки оброблюваних розмірів тощо;
шорсткості установочних поверхонь елементів пристрою повинна бути значно меншою за шорсткість відповідних поверхонь встановлюваної деталі;
для отримання заданої точності обробки деталей спроектований пристрій повинен бути достатньо жорстким;
повинен бути забезпечений вільний доступ різального інструмента до усіх оброблюваних поверхонь;
Через різноманітність конструктивних особливостей деталей пристроїв матеріал і термічну обробку призначають з урахуванням наступних вимог:
недопустимі різкі зміни форми деталей;
деталі не повинні мати гострих кутів, виступів, тонкостінних кінців, надрізів;
різкі переходи деталей повинні бути заокруглені;
перерізи деталей повинні бути, по можливості, симетричними і не мати значної різниці у масі;
при складній формі деталей, по можливості, призначати тільки місцеві зони високої твердості.
Конкретні технічні вимоги для кожної деталі пристрою формулюємо окремо, керуючись наведеними вище принципами, і зазначаємо на відповідних їм кресленнях. (Згідно [8] та відповідних стандартів).
Література
1. Анурьев В.И. – Справочник конструктора-машиностроителя: В 3 т. Т.1. – 8-е изд., перераб. и доп. Под. ред. И.Н. Жестковой. – М.: Машиностроение, 2001. – 920 с.
2. Белоусов А.П. - Проектирование станочных приспособлений. - Изд. 2-е, перераб. и доп. - Учеб. пособие для техникумов. М., "Высш. школа", 1974. - 264 с.
3. ГОСТ 26645-85. - Оливки из металлов и сплавов. Допуски размеров, массы и припуски на механическую обработку.
4. Кирилович В.А., Мельничук П.П., Яновський В.А. - Нормування часу та режимів різання для токарних верстатів з ЧПК: Навчальний посібник для студентів машинобудівних спеціальностей / Під заг. ред. В.А. Кириловича. - Житомир: ЖІТІ, 2001. - 600 с.
5. Корсаков В.С. - Основы конструирования приспособлений: Учебник для вузов. - 2-е изд., перераб. и доп. - М: Машиностроение, 1983. - 277 с.
6. Курсовое проектирование по технологии машиностроения./Под ред. А.Ф. Горбацевича. – Минск, Высш. шк., 1975. – 288 с.
7. Мельничук П.П., Боровик А.І., Лінчевський П.А., Петраков Ю.В. – Технологія машинобудування: Підручник. – Житомир: ЖДТУ, 2005. – 882 с.
8. Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. Серийное производство.- Изд. 2-е, М: Машиностроение, 1974. – 426 с.
9. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть І. Токарные, карусельные, токарно-револьверные, алмазно-расточные, сверлильные, строгальные, долбежные и фрезерные станки. Изд. 2-е, М: Машиностроение, 1974. – 406 с.
10. Петров П.В. – Расчет оливки и оценка способа литья. - Методические указания для выполнения практической работы по дисциплине "Технология приборостроения". – Новосибирск, ИИОТ СГГА, 2005.
11. Проектирование и производство заготовок в машиностроении: Учеб. Пособие / П.А. Руденко, Ю.А. Харламов, В.М. Плескач; под общ. ред. В.М. Плескача. – К.: Выща шк., 1991. – 247 с.
12. Справочник по чугунному литью./Под ред. д-ра техн. наук Н.Г. Гришовича. – 3-е изд., перераб. и доп. – Л.: Машиностроение, 1978. – 758 с.
13. Справочник технолога-машиностроителя. В 2-х т./ Под ред. А.Г. Косиловой и Р.К. Мещерякова. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1985. – Т1 - 656 с., Т2 - 496 с.
14. Станочные приспособления: Справочник. В 2-х т. / Ред. совет: Б.Н. Вардашкин (пред.) и др. - М.: Машиностроение, 1984. - Т.1 / Под ред. Б.Н. Вардашкина, А.А. Шатилова, 1984. - 592 с.
15. Станочные приспособления: Справочник. В 2-х т. / Ред. совет: Б.Н. Вардашкин (пред.) и др. - М.: Машиностроение, 1984. - Т.2 / Под ред. Б.Н. Вардашкина, В.В. Данилевского, 1984. -656 с.
16. Яновський В.А., Сніцар В.Г. - Технологічна оснастка: Практичні заняття. Навчально-методичний посібник. - Житомир: ЖДТУ, 2005. - 118 с.