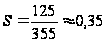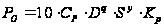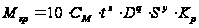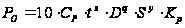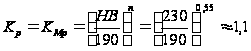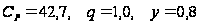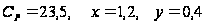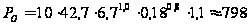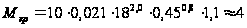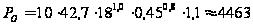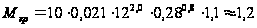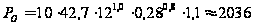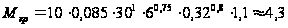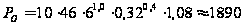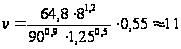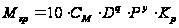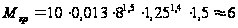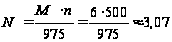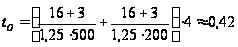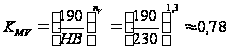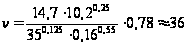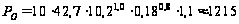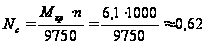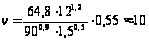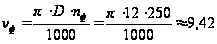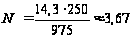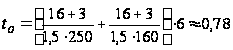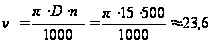Xreferat.com » Рефераты по промышленности и производству » Розробка технологічного процесу виготовлення деталі - "Корпус"
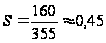
Розробка технологічного процесу виготовлення деталі - "Корпус"

ш 18 : Розробка технологічного процесу виготовлення деталі - "Корпус" (мм/об)

3) отвори ш 12 : Розробка технологічного процесу виготовлення деталі - "Корпус" (мм/об)
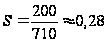
4) отвори ш 30 : Розробка технологічного процесу виготовлення деталі - "Корпус" (мм/об).


Крутний момент та осьова сила:

при свердлінні:
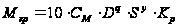

Розробка технологічного процесу виготовлення деталі - "Корпус", Розробка технологічного процесу виготовлення деталі - "Корпус";


при цекуванні:


Розробка технологічного процесу виготовлення деталі - "Корпус", Розробка технологічного процесу виготовлення деталі - "Корпус";


За [табл. 9, с. 264, 13]:


Розробка технологічного процесу виготовлення деталі - "Корпус";


За [табл. 32, с. 281, 13] знаходимо значення коефіцієнтів:

при свердлінні:
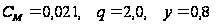

Розробка технологічного процесу виготовлення деталі - "Корпус" - для знаходження крутного моменту;

Розробка технологічного процесу виготовлення деталі - "Корпус" - для знаходження осьової сили різання;


при цекуванні:
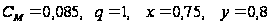
Розробка технологічного процесу виготовлення деталі - "Корпус" - для знаходження крутного моменту;

Розробка технологічного процесу виготовлення деталі - "Корпус" - для знаходження осьової сили різання;

1) отвори ш 6,7 : Розробка технологічного процесу виготовлення деталі - "Корпус"(Н∙м);
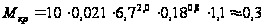
Розробка технологічного процесу виготовлення деталі - "Корпус"(Н);

2) отвори ш 18 : Розробка технологічного процесу виготовлення деталі - "Корпус"(Н∙м);

Розробка технологічного процесу виготовлення деталі - "Корпус"(Н);

3) отвори ш 12 : Розробка технологічного процесу виготовлення деталі - "Корпус"(Н∙м);

Розробка технологічного процесу виготовлення деталі - "Корпус"(Н);

4) отвори ш 30 : Розробка технологічного процесу виготовлення деталі - "Корпус"(Н∙м);

Розробка технологічного процесу виготовлення деталі - "Корпус"(Н);


Основний час по переходам:

Основний технологічний час згідно [п. ІІ , с. 88, 9]:
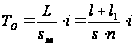

Розробка технологічного процесу виготовлення деталі - "Корпус",

1) отвори ш 6,7 : i = 4, l = 20 мм, l1 = 4 мм; Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);
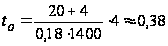
2) отвори ш 18 : i = 6, l = 35 мм, l1 = 8 мм; Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);
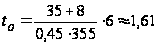
3) отвори ш 12 : i = 2, l = 35 мм, l1 = 6 мм; Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);
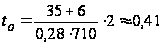
4) отвори ш 30 : i = 6, l = 16 мм, l1 = 1 мм; Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);
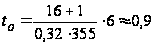

НАРІЗАННЯ РІЗІ

Інструмент: мітчик 2640-0083 ГОСТ 3266-81

Крок: Р = 1,25 мм;

Швидкість різання:

Згідно [с. 297, 13] для нарізання різьби мітчиками швидкість різання визначається за формулою:
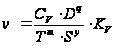

Розробка технологічного процесу виготовлення деталі - "Корпус" ,


В цій формулі S=Р - кроку різьби; період стійкості інструменту (Т ), а також відповідні коефіцієнти визначаємо за [табл. 49, с. 296, 13]:
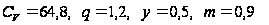

Розробка технологічного процесу виготовлення деталі - "Корпус", Т = 90 хв.


Загальний поправочний коефіцієнт на швидкість різання:
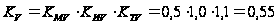

Розробка технологічного процесу виготовлення деталі - "Корпус",


(Складові загального поправочного коефіцієнту визначаємо за [табл. 50, с. 298, 13]:


Розробка технологічного процесу виготовлення деталі - "Корпус"; Розробка технологічного процесу виготовлення деталі - "Корпус"; Розробка технологічного процесу виготовлення деталі - "Корпус")


Тоді швидкість різання:


Розробка технологічного процесу виготовлення деталі - "Корпус"(м/хв);


Частота обертання:

Розрахункова частота обертання визначається за формулою: Розробка технологічного процесу виготовлення деталі - "Корпус", потім уточнюємо її значення за паспортом верстата:
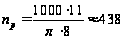

Розробка технологічного процесу виготовлення деталі - "Корпус" (об/хв); Розробка технологічного процесу виготовлення деталі - "Корпус"об/хв


Крутний момент:


Розробка технологічного процесу виготовлення деталі - "Корпус",


Коефіцієнти та показники степенів в цій формулі визначимо за [табл. 51, с. 298, 13] та за [табл. 50, с. 298, 13]:
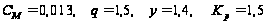

Розробка технологічного процесу виготовлення деталі - "Корпус" , отож:

Розробка технологічного процесу виготовлення деталі - "Корпус"(Н∙м);


Потужність різання:


Розробка технологічного процесу виготовлення деталі - "Корпус" (кВт);


При нарізанні на верстатах машинними мітчиками число обертів при вигвинчуванні мітчика з отвору визначаємо за [картою 84, с. 149, 9]:


Розробка технологічного процесу виготовлення деталі - "Корпус" (об/хв); Розробка технологічного процесу виготовлення деталі - "Корпус" об/хв;


Основний технологічний час на перехід, згідно [п. ІІ , с. 88, 9]:
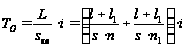

Розробка технологічного процесу виготовлення деталі - "Корпус",

Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);


ЦЕНТРУВАННЯ

Інструмент: свердло ш 16 ГОСТ 10903-77 ;

Подача на оберт: S = 0,2 мм/об.

Частота обертання : Розробка технологічного процесу виготовлення деталі - "Корпус" об/хв;

Основний час на перехід згідно [п. ІІ , с. 88, 9]:
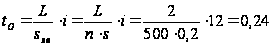

Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);


L= 2 мм – довжина шляху, що проходить інструмент в напрямку подачі; Рівна l1 – величині на врізання і перебіг інструменту, що визначається за [дод. 4, арк. 3, с. 375, 9].

Основний технологічний час на операцію визначається:
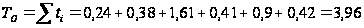

Розробка технологічного процесу виготовлення деталі - "Корпус"(хв)


Операція 035: Свердлувальна

Вихідні дані:

матеріал: СЧ20, HB 230, Розробка технологічного процесу виготовлення деталі - "Корпус" МПа

верстат: 2Р135Ф2

межі частот обертання - 31..1400 об/хв;

потужність головного приводу - 4 кВт;

регулювання – ступінчасте.

Розрахунок режимів різання будемо вести аналогічно операції 030.

СВЕРДЛУВАННЯ

Інструмент:

свердло ш 10,2 - 0050 ГОСТ 10903-77

Глибина різання:

Для свердління призначаємо глибину різання рівною половині діаметру свердла:

t = 5,1 мм;


Подача:

Приймаємо подачу за [табл. 25, с. 277, 13]:


S =0,16( мм/об).


Швидкість різання:

Згідно [с. 276, 13] для свердління швидкість різання визначається за формулою:
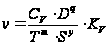

Розробка технологічного процесу виготовлення деталі - "Корпус" ,


В цій формулі Т - період стійкості інструменту, що визначається за [табл. 30, с. 280, 13]: Т = 35 хв;

Значення коефіцієнтів та показників степеню з формули для визначення швидкості різання визначаємо за [табл. 28, с. 279, 13] для свердління:
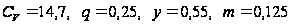

Розробка технологічного процесу виготовлення деталі - "Корпус";


Поправочний коефіцієнт на швидкість різання:
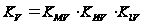

Розробка технологічного процесу виготовлення деталі - "Корпус":

За [табл. 1, с. 261, 13]: Розробка технологічного процесу виготовлення деталі - "Корпус",

За [табл. 6, с. 263, 13]: Розробка технологічного процесу виготовлення деталі - "Корпус";

За [табл. 31, с. 280, 13]: Розробка технологічного процесу виготовлення деталі - "Корпус".

Отже, загальний швидкісний коефіцієнт:
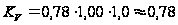

Розробка технологічного процесу виготовлення деталі - "Корпус";


Тоді розрахункова швидкість різання:


Розробка технологічного процесу виготовлення деталі - "Корпус" (м/хв);


Розрахункова частота обертання обчислюється за формулою Розробка технологічного процесу виготовлення деталі - "Корпус", отримане значення уточнюється за паспортом верстата:
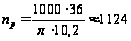

Розробка технологічного процесу виготовлення деталі - "Корпус"(об/хв); Розробка технологічного процесу виготовлення деталі - "Корпус"об/хв


Розрахункове значення хвилинної подачі визначаємо за формулою Розробка технологічного процесу виготовлення деталі - "Корпус", отримане значення уточнюємо за паспортом верстата:
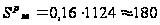

Розробка технологічного процесу виготовлення деталі - "Корпус" (мм/хв); Розробка технологічного процесу виготовлення деталі - "Корпус" (мм/хв);

Уточнюємо значення швидкості різання:
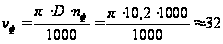

Розробка технологічного процесу виготовлення деталі - "Корпус"(м/хв);


Уточнимо значення подачі на оберт:
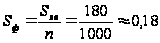

Розробка технологічного процесу виготовлення деталі - "Корпус" (мм/об)


Крутний момент та осьова сила:

Розробка технологічного процесу виготовлення деталі - "Корпус", Розробка технологічного процесу виготовлення деталі - "Корпус";


Коефіцієнт, що враховує фактичні умови обробки


Розробка технологічного процесу виготовлення деталі - "Корпус"


За [табл. 32, с. 281, 13] знаходимо значення коефіцієнтів:


Розробка технологічного процесу виготовлення деталі - "Корпус" - для знаходження крутного моменту;

Розробка технологічного процесу виготовлення деталі - "Корпус" - для знаходження осьової сили різання;
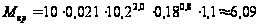
Розробка технологічного процесу виготовлення деталі - "Корпус"(Н∙м); Розробка технологічного процесу виготовлення деталі - "Корпус"(Н);


Потужність різання:


Розробка технологічного процесу виготовлення деталі - "Корпус" (кВт);


Визначення основного часу:

Основний технологічний час на перехід згідно [п. ІІ , с. 88, 9]:
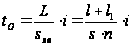

Розробка технологічного процесу виготовлення деталі - "Корпус",

отвори ш 10,2 : i = 6, l = 25 мм, l1 = 6 мм; Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);
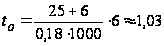

НАРІЗАННЯ РІЗІ:

інструмент: мітчик 2640-0153 ГОСТ 1604-71;

Крок різьби М12-7Н: Р = 1,5 мм;

Швидкість різання згідно [с. 297, 13]:

Розробка технологічного процесу виготовлення деталі - "Корпус" ,


В цій формулі S=Р - кроку різьби; період стійкості інструменту (Т ), а також відповідні коефіцієнти визначаємо за [табл. 49, с. 296, 13]:


Розробка технологічного процесу виготовлення деталі - "Корпус", Т = 90 хв.


Загальний поправочний коефіцієнт на швидкість різання:


Розробка технологічного процесу виготовлення деталі - "Корпус",


(Складові загального поправочного коефіцієнту визначаємо за [табл. 50, с. 298, 13]:


Розробка технологічного процесу виготовлення деталі - "Корпус"; Розробка технологічного процесу виготовлення деталі - "Корпус"; Розробка технологічного процесу виготовлення деталі - "Корпус")


Тоді швидкість різання:


Розробка технологічного процесу виготовлення деталі - "Корпус"(м/хв);


Частота обертання:

Розрахункова частота обертання обчислюється за формулою Розробка технологічного процесу виготовлення деталі - "Корпус", отримане значення уточнюється за паспортом верстата:
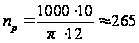

Розробка технологічного процесу виготовлення деталі - "Корпус" (об/хв); Розробка технологічного процесу виготовлення деталі - "Корпус"об/хв


Уточнимо швидкість різання:

Розробка технологічного процесу виготовлення деталі - "Корпус"(м/хв);


Крутний момент:


Розробка технологічного процесу виготовлення деталі - "Корпус",


Коефіцієнти та показники степенів в цій формулі визначимо за [табл. 51, с. 298, 13] та за [табл. 50, с. 298, 13]:
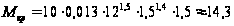

Розробка технологічного процесу виготовлення деталі - "Корпус"

Розробка технологічного процесу виготовлення деталі - "Корпус"(Н∙м);


Потужність різання:


Розробка технологічного процесу виготовлення деталі - "Корпус" : Розробка технологічного процесу виготовлення деталі - "Корпус" (кВт);


При нарізанні на верстатах машинними мітчиками число обертів при вигвинчуванні мітчика з отвору визначаємо за [картою 84, с. 149, 9]:


Розробка технологічного процесу виготовлення деталі - "Корпус" (об/хв); Розробка технологічного процесу виготовлення деталі - "Корпус" об/хв;


Визначення основного часу:

Основний технологічний час на перехід згідно [п. ІІ , с. 88, 9]:
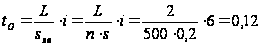

Розробка технологічного процесу виготовлення деталі - "Корпус",

i = 6, l = 16 мм, l1 = 3 мм: Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);

ЦЕНТРУВАННЯ

Інструмент: свердло ш 15 - 0050 ГОСТ 10903-77

Подача на оберт: S = 0,2 мм/об.

Частота обертання : Розробка технологічного процесу виготовлення деталі - "Корпус" об/хв;

Швидкість:


Розробка технологічного процесу виготовлення деталі - "Корпус"(м/хв);


Основний технологічний час на перехід згідно [п. ІІ , с. 88, 9]:


Розробка технологічного процесу виготовлення деталі - "Корпус"(хв);


Основний технологічний час на операцію визначається:
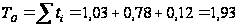

Розробка технологічного процесу виготовлення деталі - "Корпус"(хв)


Операція 040: Свердлувальна

Вихідні дані:

матеріал: СЧ20, HB 230, Розробка технологічного процесу виготовлення деталі - "Корпус" МПа

верстат: 2Н55

межі частот обертання - 20..2000 об/хв;

потужність головного приводу - 4 кВт;

регулювання – ступінчасте.

Інструмент:

1) отвори ш 4,2 : свердло ш 4,2 2300-0029 ГОСТ 886-77;

2) отвори ш 5 : свердло ш 5 2300-7001 ГОСТ 886-77;

3) отвори ш 8,6 : свердло ш 8,6 2300-7001 ГОСТ 886-77;

Глибина різання:

Для свердління призначаємо глибину різання рівною діаметру свердла:


1) отвори ш 4,2 : t = 2,1 мм;

2) отвори ш 5 : t = 2,5 мм;

3) отвори ш 8,6 : t = 4,3 мм;


Подача:

Приймаємо подачу за [табл. 25, с. 277, 13]:


1) отвори ш 4,2 : SТ = 0,5∙0,18=0,09 (мм);

2) отвори ш 5 : SТ = 0,12 мм;

3) отвори ш 8,6 : SТ = 0,5∙0,30= 0,15(мм);


Коректуємо вибрані подачі за паспортом верстата:


1) отвори ш 4,2 : S = 0,08 мм;

2) отвори ш 5 : S = 0,112 мм;

3) отвори ш 8,6 : S = 0,16 мм;


Швидкість різання згідно [с. 276, 13]:
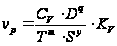

Розробка технологічного процесу виготовлення деталі - "Корпус" ,


В цій формулі Т - період стійкості інструменту, що визначається за [табл. 30, с. 280, 13]:


1) отвори ш 4,2 : Т = 20 хв;

2) отвори ш 5 : Т = 20 хв;

3) отвори ш 8,6 : Т = 35 хв;

Значення коефіцієнтів та показників степеню визначаємо за [табл. 28, с. 279, 13]:
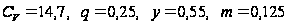

Розробка технологічного процесу виготовлення деталі - "Корпус";


Поправочний коефіцієнт на швидкість різання:


Розробка технологічного процесу виготовлення деталі - "Корпус", де


За [табл. 1, с. 261, 13] :


Розробка технологічного процесу виготовлення деталі - "Корпус",

За [табл. 6, с. 263, 13]: Розробка технологічного процесу виготовлення деталі - "Корпус";

За [табл. 31, с. 280, 13]:

1) отвори ш 4,2 : Розробка технологічного процесу виготовлення деталі - "Корпус";

2) отвори ш 5 :

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: