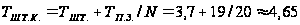Розробка технологічного процесу виготовлення деталі - "Корпус"
Норма штучного часу складає:
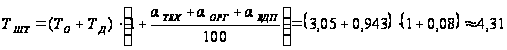 (хв);
Підготовчо-заключний час
Підготовчо-заключний час складається з часу на наладку верстата, інструментів і пристроїв (Тп.з.А), часу на додаткові прийоми (Тп.з.Б), і часу на отримання і здання інструментів і пристроїв на початку і в кінці роботи (Тп.з.В).
Підготовчо-заключний час визначається за [картою 32., с. 110, 10] для вертикально-фрезерних верстатів. Для обробки в універсальному пристрої (тиски) без ділильної головки, при кількості встановлюваних фрез 1-2:
Тп.з.А = 18 хв
В даному випадку на додаткові прийоми час не витрачається, тому
Тп.з.Б = 0
Час на отримання і здання інструментів працівником складає:
Тп.з.В = 10 хв
Таким чином:
Тп.з.= Тп.з.А + Тп.з.Б + Тп.з.В =18 + 0 + 10 = 28 (хв)
Штучно-калькуляційний час:
Штучно-калькуляційний час являє собою час на обробку однієї деталі з партії, розраховується з урахуванням всіх складових:
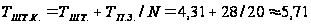 (хв)
Операція 025: Фрезерно-розточувальна (чистова і напівчистова)
Основний час роботи верстата на операції, визначений раніше:
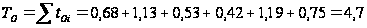 (хв)
Визначення машинно-допоміжного часу:
Згідно [п. 2.2.6.2., с.105, 4] тривалість машинно-допоміжного часу автоматичної роботи верстата розраховується за формулою:
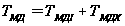 ,
де
 -
загальний
машинно-допоміжний
час на автоматичну
зміну позицій
інструмента:
 ,
тут
 =
5 с ≈ 0,083 хв - час на
зміну інструмента
(за паспортними
даними верстата);
k - загальна кількість змін інструмента;
 -
загальний
машинно-допоміжний
час на виконання
автоматичних
допоміжних
холостих ходів:
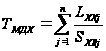 ,
де
LXXj – довжина j-ї ділянки холостого ходу інструмента;
SXXj – подача (швидкість) холостих ходів за паспортом верстата = 4800 мм/хв
Тривалість машинно-допоміжного часу за наближеними розрахунками:
 (хв)
Допоміжний час:
Для верстатів з ЧПК допоміжний час визначається (згідно [п.1.1.1.1., с.8, 4]) за формулою:
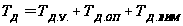 ,
де
 хв
- допоміжний
час на встановлення
(та зняття) деталі
у спеціальному
пристрої; установочна
площина - горизонтальна,
основні елементи
пристрою - площина
і призма, вага
деталі до 30 кг,
тип пристрою
- відкритий.
Згідно [карти
16, арк.1, с. 54, поз. 1,
10];
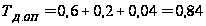 (хв)
- допоміжний
час пов’язаний
з операцією,
який не ввійшов
до УП за [картою
1.11., с. 57, поз. 1,4,6, 4], група
верстатів -
фрезерна:
0,6 хв - час для того, щоб встановити задане взаємне положення деталі та інструмента по координатах X, Y, Z та у разі необхідності зробити підналадку;
0,2 хв - час для того, щоб встановити перевірити прихід деталі або інструмента в задану точку після обробки;
0,04 хв - час для того, щоб встановити та зняти щиток від забризкування емульсією.
 -
допоміжний
час на контрольні
вимірювання
включає в себе
час на два
контролювання
отворів гладким
двостороннім
калібром пробкою
та визначення
їх відхилень
від геометричної
форми індикатором
часового типу
, а також вимірювання
штангенциркулем
ШЦ-I-150-0,1
фрезерованого
розміру, визначається
за [картою 86., арк.
4, с. 188, поз. 73, 10], [картою
86., арк. 8, с. 192, поз.
187, 10] й за [картою
86., арк. 8, с. 192, поз.
181, 10], - (ОТК - 10%):
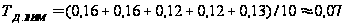 (хв);
Сумарний допоміжний час рівний:
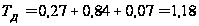 (хв);
Час на організаційне та технічне обслуговування робочого місця, відпочинок та особисті потреби:
Час на обслуговування робочого місця складається з часу на технічне обслуговування та часу на організаційне обслуговування (IIІ група верстатів):
Час на обслуговування робочого місця складе:
 оперативного
часу [карта
32., с. 110, 10]
Час на відпочинок і особисті потреби складе:
 оперативного
часу [карта
88., с. 203, 10]
Отже:
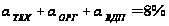
Норма штучного часу:
Для верстатів з ЧПК до норми штучного часу включається також машинно-допоміжний час при роботі верстата за програмою ТМД, який включає час на підведення/відведення деталі/інструмента від початкових точок в зону обробки, зміну величини напряму подачі, час технологічних пауз тощо:
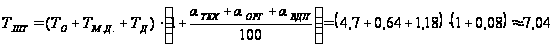 (хв);
Підготовчо-заключний час:
Підготовчо-заключний час складається з часу на наладку верстата, інструментів і пристроїв (Тп.з.А), часу на додаткові прийоми (Тп.з.Б), і часу на отримання і здання інструментів і пристроїв на початку і в кінці роботи (Тп.з.В).
Підготовчо-заключний час визначається за [картою 32., с. 110, 10] для вертикально-фрезерних верстатів. Група верстатів ІІІ. Для обробки в спеціальному пристрої, при кількості встановлюваних інструментів > 2:
Тп.з.А = 30 хв
В даному випадку на додаткові прийоми час не витрачається, тому
Тп.з.Б = 0
Час на отримання і здання інструментів працівником для ІІІ групи верстатів складає:
Тп.з.В = 10 хв
Таким чином:
Тп.з.= Тп.з.А + Тп.з.Б + Тп.з.В = 30 + 0 + 10 = 40 (хв)
Штучно-калькуляційний час:
Штучно-калькуляційний час являє собою час на обробку однієї деталі з партії, розраховується з урахуванням всіх складових:
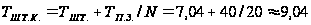 (хв)
Операція 030: Свердлувальна
Основний технологічний час на операцію, визначений раніше:
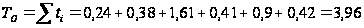 (хв)
Визначення машинно-допоміжного часу:
Згідно [п. 2.2.6.2., с.105, 4] тривалість машинно-допоміжного часу автоматичної роботи верстата розраховується за формулою:
,
де
-
загальний
машинно-допоміжний
час на автоматичну
зміну позицій
інструмента:
,
тут
=
5 с ≈ 0,083 хв -
час на зміну
інструмента
(за паспортними
даними верстата);
k - загальна кількість змін інструмента;
-
загальний
машинно-допоміжний
час на виконання
автоматичних
допоміжних
холостих ходів;
,
де
LXXj – довжина j-ї ділянки холостого ходу інструмента;
SXXj – подача (швидкість) холостих ходів за паспортом верстата = 4000 мм/хв
За
наближеними
розрахунками:
 (хв)
Допоміжний час:
Для верстатів з ЧПК допоміжний час визначається (згідно [п.1.1.1.1., с.8, 4]) за формулою:
,
де
хв
- допоміжний
час на встановлення
(та зняття) деталі
у спеціальному
пристрої; установочна
площина - горизонтальна,
основний елемент
пристрою - площина,
вага деталі
до 30 кг, тип пристрою
- відкритий.
Згідно [карти
16, арк.1, с. 54, поз. 1,
10];
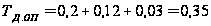 (хв)
- допоміжний час пов’язаний з операцією, який не ввійшов до УП за [картою 1.11., с. 57, поз. 1,4,6, 4], група верстатів - фрезерна:
0,2 хв - час для того, щоб встановити задане взаємне положення деталі та інструмента по координатах X, Y, Z та у разі необхідності зробити підналадку;
0,12 хв - час для того, щоб встановити перевірити прихід деталі або інструмента в задану точку після обробки;
0,03 хв - час для того, щоб встановити та зняти щиток від забризкування емульсією.
-
допоміжний
час на вимірювання:
контролюємо
вибірково кожну
10-ту деталь в
партії; допоміжний
час витрачається
на контроль
7-и відстаней
штангенциркулями
ШЦ І 125-0,1 та ШЦ І
300-0,05, 4-х отворів
індикаторним
нутроміром,
діаметрів 12-и
отворів гладкими
калібрами
пробками; 4-х
різьбових
отворів різьбовими
калібрами;
визначається
за [картою 86., 10] :
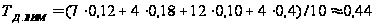 (хв);
Сумарний допоміжний час рівний:
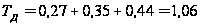 (хв);
Час на організаційне та технічне обслуговування робочого місця, відпочинок та особисті потреби:
Час на обслуговування робочого місця складається з часу на технічне обслуговування та часу на організаційне обслуговування (IIІ група верстатів):
Час на обслуговування робочого місця складе:
оперативного
часу [карта
28., с. 100, 10]
Час на відпочинок і особисті потреби складе:
оперативного
часу [карта
88., с. 203, 10]
Отже:
Норма штучного часу:
Для верстатів з ЧПК до норми штучного часу включається також машинно-допоміжний час при роботі верстата за програмою ТМД, який включає час на підведення/відведення деталі/інструмента від початкових точок в зону обробки, зміну величини напряму подачі, час технологічних пауз тощо:
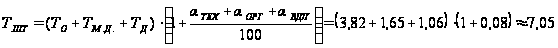 (хв);
Підготовчо-заключний час:
Підготовчо-заключний час складається з часу на наладку верстата, інструментів і пристроїв (Тп.з.А), часу на додаткові прийоми (Тп.з.Б), і часу на отримання і здання інструментів і пристроїв на початку і в кінці роботи (Тп.з.В).
Підготовчо-заключний час визначається за [картою 28., с. 100, 10]. Для обробки в універсальному пристрої, при кількості встановлюваних інструментів до 6:
Тп.з.А = 13 хв
Час на додаткові прийоми час не витрачається, тому
Тп.з.Б = 0
Час на отримання і здання інструментів працівником складає:
Тп.з.В = 6 хв
Таким чином:
Тп.з.= Тп.з.А + Тп.з.Б + Тп.з.В = 13 + 0 + 6 = 19 (хв)
Штучно-калькуляційний час:
Штучно-калькуляційний час являє собою час на обробку однієї деталі з партії, розраховується з урахуванням всіх складових:
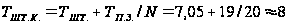 (хв)
Операція 035: Свердлувальна
Основний технологічний час на операцію, визначений раніше:
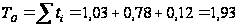 (хв)
Визначення машинно-допоміжного часу:
Згідно [п. 2.2.6.2., с.105, 4] тривалість машинно-допоміжного часу автоматичної роботи верстата розраховується за формулою:
,
де
-
загальний
машинно-допоміжний
час на автоматичну
зміну позицій
інструмента:
,
тут
=
5 с ≈ 0,083 хв -
час на зміну
інструмента
(за паспортними
даними верстата);
k - загальна кількість змін інструмента;
-
загальний
машинно-допоміжний
час на виконання
автоматичних
допоміжних
холостих ходів;
,
де
LXXj – довжина j-ї ділянки холостого ходу інструмента;
SXXj – подача (швидкість) холостих ходів за паспортом верстата = 4000 мм/хв.
За
наближеними
розрахунками:
 (хв)
Допоміжний час:
Для верстатів з ЧПК допоміжний час визначається (згідно [п.1.1.1.1., с.8, 4]) за формулою:
,
де
 хв
- допоміжний
час на встановлення
(та зняття) деталі
у спеціальному
пристрої; установочна
площина - горизонтальна,
основний елемент
пристрою - площина,
вага деталі
до 20 кг, тип пристрою
- відкритий.
Згідно [карти
16, арк.1, с. 54, поз. 1,
10];
(хв)
- допоміжний
час пов’язаний
з операцією,
який не ввійшов
до УП за [картою
1.11., с. 57, поз. 1,4,6, 4], група
верстатів -
фрезерна:
0,2 хв - час для того, щоб встановити задане взаємне положення деталі та інструмента по координатах X, Y, Z та у разі необхідності зробити підналадку;
0,12 хв - час для того, щоб встановити перевірити прихід деталі або інструмента в задану точку після обробки;
0,03 хв - час для того, щоб встановити та зняти щиток від забризкування емульсією.
-
допоміжний
час на вимірювання:
контролюємо
вибірково кожну
10-ту деталь в
партії; допоміжний
час витрачається
на контроль
відстані
штангенциркулем
ШЦ І 125-0,1, та 6 різьбових
отворів різьбовими
калібрами-пробками;
визначається
за [картою 86., 10]:
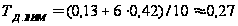 (хв);
Сумарний допоміжний час рівний:
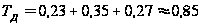 (хв);
Час на організаційне та технічне обслуговування робочого місця, відпочинок та особисті потреби:
Час на обслуговування робочого місця складається з часу на технічне обслуговування та часу на організаційне обслуговування:
Час на обслуговування робочого місця складе:
оперативного
часу [карта
28., с. 100, 10]
Час на відпочинок і особисті потреби складе:
оперативного
часу [карта
88., с. 203, 10]
Отже:
Норма штучного часу :
Для верстатів з ЧПК до норми штучного часу включається також машинно-допоміжний час при роботі верстата за програмою ТМД, який включає час на підведення/відведення деталі/інструмента від початкових точок в зону обробки, зміну величини напряму подачі, час технологічних пауз тощо:
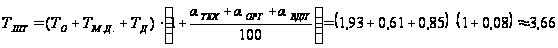 (хв);
Підготовчо-заключний час:
Підготовчо-заключний час складається з часу на наладку верстата, інструментів і пристроїв (Тп.з.А), часу на додаткові прийоми (Тп.з.Б), і часу на отримання і здання інструментів і пристроїв на початку і в кінці роботи (Тп.з.В).
Підготовчо-заключний час визначається за [картою 28., с. 100, 10]. Для обробки в універсальному пристрої, при кількості встановлюваних інструментів до 6:
Тп.з.А = 13 хв
Час на додаткові прийоми час не витрачається, тому
Тп.з.Б = 0
Час на отримання і здання інструментів працівником складає:
Тп.з.В = 6 хв
Таким чином:
Тп.з.= Тп.з.А + Тп.з.Б + Тп.з.В = 13 + 0 + 6 = 19 (хв)
Штучно-калькуляційний час:
Штучно-калькуляційний час являє собою час на обробку однієї деталі з партії, розраховується з урахуванням всіх складових:
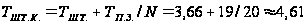 (хв)
Операція 040: Свердлувальна
Основний час, визначений раніше:
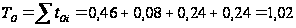 (хв)
Допоміжний час:
Допоміжний час визначається (згідно [п. ІІІ, с.15, 10]) за формулою:
,
де
хв
- допоміжний
час на встановлення
(та зняття) деталі
у спеціальному
пристрої; згідно
[карти 9, с. 54, поз.
6, 10]: установочна
поверхня - оброблена,
встановлення
без вивірки,
вага деталі
до 20 кг; основний
елемент пристрою
площина, установочна
площина - вертикальна;
пристрій закритий
(кондуктор).
 -
допоміжний
час пов’язаний
з операцією,
визначається
за [картою 29., с.
108-109, 10]: група верстату
- ІІ (найбільший
діаметр просверлюваних
отворів до 50
мм), довжина
горизонтального
переміщення
інструменту
для обробки
наступного
отвору до 200 мм.
Його складові
:
0,12 хв - час на свердління по кондуктору, [поз. 3];
0,02 хв - час на ввімкнення/вимкнення обертів шпинделя, [поз. 10];
0,09 хв - час на зміну числа обертів шпинделя або величини подачі [поз. 13];
0,09 хв - час на встановлення та зняття інструменту у швидкозмінному патроні з вимкненням обертів шпинделя, [поз. 18];
0,09 хв - час на поворот деталі з пристроєм на кут з фіксацією, [поз. 3];
Враховуючи структуру операції: кількість змін інструменту, числа обертів шпинделя та подачі, поворотів деталі у пристрої, допоміжний час, пов’язаний з операцією, дорівнюватиме:
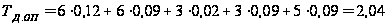 (хв);
-
допоміжний
час на вимірювання
штангенциркулем
9 розмірів:
визначається
за [картою 86., арк.
8, с. 192, поз. 181, 10], контролюємо
кожну 10-ту деталь
в партії:
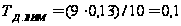 (хв);
Сумарний допоміжний час рівний:
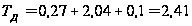 (хв);
Час на організаційне та технічне обслуговування робочого місця, відпочинок та особисті потреби:
Час на обслуговування робочого місця складається з часу на технічне обслуговування та часу на організаційне обслуговування (II група верстатів):
Час на обслуговування робочого місця складе:
 оперативного
часу [карта
19., с. 110, 10]
Час на відпочинок і особисті потреби складе:
оперативного
часу [карта
88., с. 203, 10]
Отже:
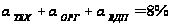
Норма штучного часу складає:
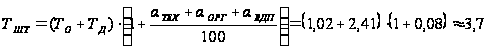 (хв);
Підготовчо-заключний час:
Підготовчо-заключний час складається з часу на наладку верстата, інструментів і пристроїв (Тп.з.А), часу на додаткові прийоми (Тп.з.Б), і часу на отримання і здання інструментів і пристроїв на початку і в кінці роботи (Тп.з.В).
Підготовчо-заключний час визначається за [картою 28., с. 100, 10]. Для обробки в універсальному пристрої, при кількості встановлюваних інструментів до 6:
Тп.з.А = 13 хв
Час на додаткові прийоми час не витрачається, тому
Тп.з.Б = 0
Час на отримання і здання інструментів працівником складає:
Тп.з.В = 6 хв
Таким чином:
Тп.з.= Тп.з.А + Тп.з.Б + Тп.з.В = 13 + 0 + 6 = 19 (хв)
Штучно-калькуляційний час:
Штучно-калькуляційний час являє собою час на обробку однієї деталі з партії, розраховується з урахуванням всіх складових: