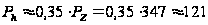Розробка технологічного процесу виготовлення деталі - "Корпус"
чистове розточування t3 = 0,4 мм
напівчистове розточування t2 = 1,1 мм
для чорнового розточування t1 = (6,2/2 -1,1 - 0,4) = 1,6 мм
Різальний інструмент:
Для обробки поверхонь 1 і 2 вибираємо розточувальні різці з пластинами з твердого сплаву за ГОСТ 9795-84 типу 4, виконання 1 (керуючись заводським техпроцесом), позначення різця - 2142-0444 (лівий, з кутом врізання 10є).
Геометричні параметри різця:
переріз різця: hЧb = 16Ч16 мм;
довжина різця L = 63 мм;
довжина пластина l = 12 мм;
тип пластин за ГОСТ 25396-82 : 07;
головний кут в плані: φ = 60є,
допоміжний: φ1 = 35є.
Вибір матеріалу твердосплавних пластин проводимо відповідно до рекомендацій додатку [Д. 2.1., с.444, 4].
Для чорнової обробки деталі (СЧ20) приймається твердий сплав ВК6, Решту геометричних параметрів різця вибираємо за [Д. 2.7., с.450, 4] :
Для чорнової обробки:
α = 6є - задній кут;
γ = 8є - передній кут;
f = 0,4 мм - ширина фаски різальної кромки;
ρ = 0,02 мм - радіус округлення різальної кромки;
rв = 0,8 мм - радіус вершини різця.
Нормативний період стійкості за [Д. 2.10., с.459, 4]: Т = 30 хв.
Вибір подач
Для чорнового розточування за [табл. 12, с.267, 13] при заданому перерізі різця та глибині різання рекомендується подача S = 0,2...0,3 мм/об.
Приймаємо подачу S = 0,22 мм/об.
Швидкості різання
Визначатимемо їх за формулами теорії різання, згідно [п. 3, с.265, 13]:
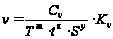
Значення коефіцієнтів в цій формулі знаходимо за [табл. 17, с.266, 13]:
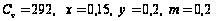
Швидкісний коефіцієнт:
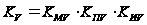 ,
В цій формулі:
За
[табл.
1, с. 261, 13]:
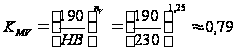 ,
За
[табл.
5, с. 263, 13]:
 ;
За
[табл.
6, с. 263, 13]: ;
Отже, загальний швидкісний коефіцієнт:
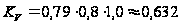 ;
При внутрішній обробці (розточуванні) згідно рекомендацій за [табл. 17, с. 270, 13] на швидкість різання додатково водиться поправочний коефіцієнт 0,9:
Таким чином швидкість різання:
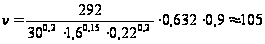 (м/хв);
Розрахункова
частота обертання
шпинделя визначається
за наступною
формулою:
 ,
розраховане
значення уточнюємо
за паспортом
верстата:
Поверхня
1 (ш95
Н7):
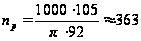 (об/хв);
 об/хв;
Поверхня
2 (ш85
Н7):
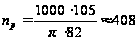 (об/хв);
об/хв;
Уточнюємо значення швидкості різання:

Поверхня
1 (ш95
Н7):
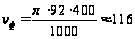 (м/хв)
Поверхня
2 (ш85
Н7):
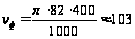 (м/хв)
Сила різання:
Величини тангенційної PZ, радіальної PY і осьової PX складових сили різання при розточуванні визначаються за формулою:
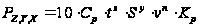
За [табл. 22, с. 274, 13] знаходимо коефіцієнти для визначення складових сили різання:
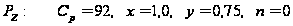 ;
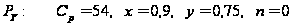 ;
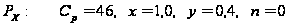 .
Поправочний коефіцієнт на силу різання являє собою добуток наступних коефіцієнтів:
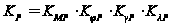
За [табл.9, с.264 і табл.23, с.275, 13] визначаються поправочні коефіцієнти для складових сили різання в залежності від:
- механічних властивостей матеріалу, що оброблюється –
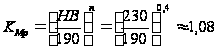 ;
Поправочні коефіцієнти що враховують вплив геометричних параметрів:
головного кута в плані - КРφХ = 1,11; КРφУ =0,77; КРφZ = 0,94;
переднього кута - КРγХ = КРγУ = КРγZ =1,0;
кута нахилу різальної кромки - КРλХ = 0,8; КРλУ = 1,3; КРλZ = 1,0;
Тоді:
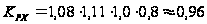 ;
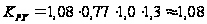 ;
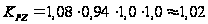 .
Складові сили різання:
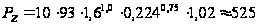 (Н);
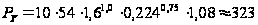 (Н);
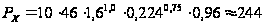 (Н);
Потужність різання розраховують за формулою:
 ,
Поверхня
1 (ш95
Н7):
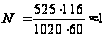 (кВт);
Поверхня
2 (ш85
Н7):
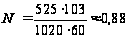 (кВт);
Визначення основного часу:
Основний технологічний час на перехід, підраховується за формулою згідно [р. ІІ , с. 55, 92]:
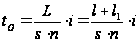 ,
Поверхня
1 (ш95
Н7):
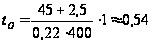 (хв);
Поверхня
2 (ш85
Н7):
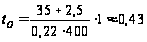 (хв);
Сумарний основний час на операції:
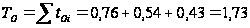 (хв)
Операція 020: напівчистове і чистове фрезерування поверхні шириною 220 мм та довжиною 318 мм
Вихідні дані:
матеріал:
СЧ20, HB
230,
 МПа;
шорсткість поверхні після обробки : Rа = 2,5 мкм;
обробка без охолодження згідно [табл. 39, с. 288, 13]
верстат: 6Н13П;
потужність двигуна головного руху – 10 кВт;
діапазон частоти обертання шпинделя – 31,5...1500 об/хв;
регулювання– ступінчасте.
інструмент: [табл. 94, с. 187, 13]
фреза торцева ш 250 , матеріал твердосплавних пластин – ВК6, кількість зубів z =24, ширина B = 47 мм (ГОСТ 9473-80); - напівчистове обробка
фреза торцева ш 250 , матеріал твердосплавних пластин - ВК3М, кількість зубів z = 24, ширина B = 47 мм (ГОСТ 9473-80); - чистова обробка
Глибина різання:
Призначаємо глибину різання рівною припуску на обробку:
t = 0,8 мм - для напівчистової;
t = 0,4 мм - для чистової;
Подача:
Для напівчистової обробки приймаємо подачу на зуб фрези sz за [табл. 33, с. 283, 13] з урахуванням поправки на ширину фрезерування:
sz ≈ 0,07 мм/зуб;
Подача
на оберт складе:
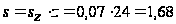 (мм/об)
Для чистової обробки приймаємо подачу на оберт s за [табл. 37, с. 285, 13]:
s = 0,6 мм/об
Подача на зуб складе:
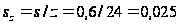 (мм/зуб)
Швидкість різання:
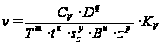
Значення коефіцієнта СV та показників степеню в цій формулі визначаємо за [табл. 39, с. 286, 13:
СV = 445, q = 0,2, x = 0,15, y = 0,35, u = 0,2, p = 0, m = 0,32
Т = 240 хв – період стійкості фрези за [табл. 40, с. 290, 13].
Загальний поправочний коефіцієнт на швидкість різання:
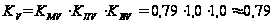 ,
де
За
[табл.
1, с. 261, 13]:
,
За
[табл.
5, с. 263, 13]:
 ;
За
[табл.
6, с. 263, 13]:
.
Отже, розрахункова швидкість різання:
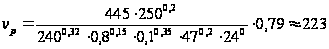 (м/хв)
- при напівчистовому фрезеруванні;
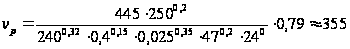 (м/хв)
- при чистовому фрезеруванні;
Розрахункова частота обертання ріжучого інструменту:
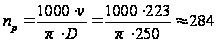 (об/хв)
- при напівчистовому
фрезеруванні;
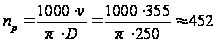 (об/хв)
- при чистовому
фрезеруванні;
Розрахункова хвилинна подача:
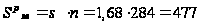 (мм/хв)
- при напівчистовій
обробці;
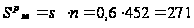 (мм/хв)
- при чистовій
обробці;
Узгодимо за паспортними даними верстата, приймемо фактичну частоту обертання і хвилинну подачу:
 (об/хв);
 (мм/хв) - при напівчистовій
обробці;
 (об/хв);
 (мм/хв) - при чистовій
обробці;
Уточнимо значення швидкості та подачі на зуб:
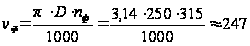 (м/хв)
- при напівчистовій
обробці;
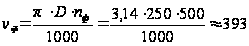 (м/хв)
- при чистовій
обробці;
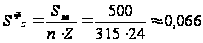 (мм/зуб)
- при напівчистовій
обробці;
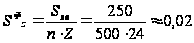 (мм/зуб)
- при чистовій
обробці;
Сила різання:
Головна складова сили різання:
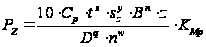
Значення коефіцієнта Ср та показників степеню в цій формулі визначаємо за [табл. 41, с. 291, 13]:
Ср = 54,5, q = 1,0, x = 0,9, y = 0,74, u = 1,0, w= 0.
За
[табл.
9, с. 264, 13]:
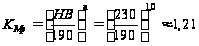
Отже, колова сила:
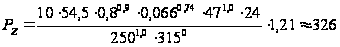 (Н)
- при напівчистовій
обробці;
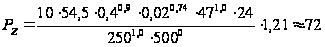 (Н)
- при чистовій
обробці;
За [табл. 42, с. 292, 13]:
Горизонтальна сила (сила подачі):
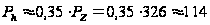 (Н)
- при напівчистовій
обробці;
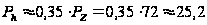 (Н)
- при чистовій
обробці;
Вертикальна сила:
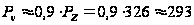 (Н)
- при напівчистовій
обробці;
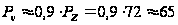 (Н)
- при чистовій
обробці;
Радіальна сила:
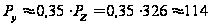 (Н)
- при напівчистовій
обробці;
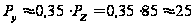 (Н)
- при чистовій
обробці;
Осьова сила:
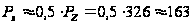 (Н)
- при напівчистовій
обробці;
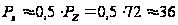 (Н)
- при чистовій
обробці;
Крутний момент на шпинделі:
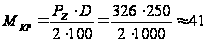 (Н∙м)
- при напівчистовій
обробці;
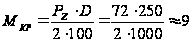 (Н∙м)
- при чистовій
обробці;
Ефективна потужність різання:
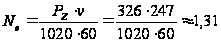 (кВт)
- при напівчистовій
обробці;
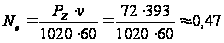 (кВт)
- при чистовій
обробці;
Основний технологічний час згідно [п. ІІ , с. 190, 9]:
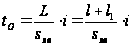 ,
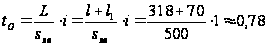 (хв)
- для напівчистової
обробки;
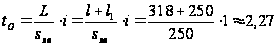 (хв)
- для чистової
обробки;
Сумарний основний час на операції:
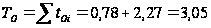 (хв)
Операція 025: Фрезерно-розточувальна (чистова і напівчистова)
Вихідні дані:
матеріал:
СЧ20, HB
230,
МПа;
обробка без охолодження згідно [табл. 39, с. 288, 13]
верстат: 6Р13Ф3;
потужність двигуна головного руху – 7,5 кВт;
діапазон частоти обертання шпинделя – 40...2000 об/хв;
діапазон подач за координатами X, Y, Z – 3...4800 мм/хв;
число ступеней регулювання частоти обертання - 18
Розрахунок режимів різання проводимо аналогічно операції 015.
ФРЕЗЕРУВАННЯ
Інструмент: [табл. 94, с. 187, 13]
фреза торцева ш 160 , матеріал твердосплавних пластин – ВК3М, кількість зубів z =16, ширина B = 46 мм (ГОСТ 9473-80); - для чистової обробки;
фреза торцева ш 160 , матеріал твердосплавних пластин – ВК6, кількість зубів z =16, ширина B = 46 мм (ГОСТ 9473-80); - для напівчистової обробки;
Глибина різання:
Призначаємо глибину різання рівною припуску на обробку:
t = 0,4 мм - для чистової обробки;
t = 0,8 мм - для напівчистової обробки.
Подача:
Для напівчистової обробки приймаємо подачу на зуб фрези sz за [табл. 33, с. 283, 13], враховуючи поправку на ширину фрезерування:
sz ≈ 0,07 мм/зуб
Подача на оберт складе:
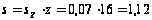 (мм/об)
Для чистового фрезерування приймаємо подачу на оберт фрези s за [табл. 37, с. 285, 13]:
s = 0,6 мм/об
Тоді подача на зуб:
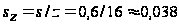 (мм/об)
Швидкість різання:
Значення коефіцієнта СV та показників степеню в цій формулі визначаємо за [табл. 39, с. 286, 13]:
СV = 445, q = 0,2, x = 0,15, y = 0,35, u = 0,2, p = 0, m = 0,32
Т = 190 хв – період стійкості фрези за [табл. 40, с. 290, 13].
Загальний поправочний коефіцієнт на швидкість різання:
Отже, розрахункова швидкість різання:
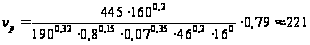 (м/хв)
- при напівчистовій
обробці;
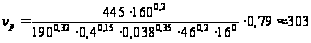 (м/хв)
- - при чистовій
обробці;
Розрахункова частота обертання ріжучого інструменту:
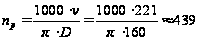 (об/хв)
- при напівчистовій
обробці;
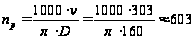 (об/хв)
- при чистовій
обробці;
Узгодимо за паспортними даними верстата і остаточно приймемо фактичну частоту обертання:
 (об/хв)
- при напівчистовій
обробці;
 (об/хв)
- при чистовій
обробці;
Фактична хвилинна подача:
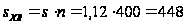 (мм/хв)
- при напівчистовій
обробці;
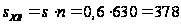 (мм/хв)
- при чистовій
обробці;
Уточнимо значення швидкості різання:
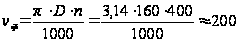 (м/хв)
- при напівчистовій
обробці;
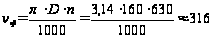 (м/хв)
- при чистовій
обробці;
Сила різання: Головна складова (при фрезеруванні - колова сила):
Значення коефіцієнта Ср та показників степеню в цій формулі визначаємо за [табл. 41, с. 291, 13]:
Ср = 54,5, q = 1,0, x = 0,9, y = 0,74, u = 1,0, w= 0.
Поправочний коефіцієнт на якість оброблюваного матеріалу знаходимо в [табл. 9, с. 264, 13]:
Отже, колова сила:
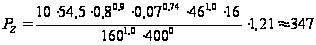 (Н)
- при напівчистовій
обробці;
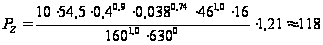 (Н)
- при чистовій
обробці;
Величини решти складових сили різання визначаємо за [табл. 42, с. 292, 13]:
Горизонтальна сила (сила подачі):