Розробка технологічного процесу виготовлення деталі - "Корпус"
 ;
3)
отвори ш
8,6 :
;
Отже, загальний швидкісний коефіцієнт:
1)
отвори ш
4,2 :
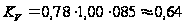 ;
2)
отвори ш
5 :
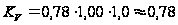 ;
3)
отвори ш
8,6 :
;
Тоді розрахункова швидкість різання:
1)
отвори ш
4,2 :
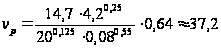 (м/хв);
2)
отвори ш
5 :
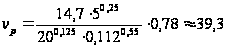 (м/хв);
3)
отвори ш
8,6 :
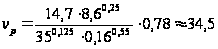 (м/хв);
Згідно
рекомендацій
приміток до
[табл.
28, с. 279, 13], знайдені
значення швидкості
слід помножити
на коефіцієнт
 ,
що враховує
одинарну заточку
свердел, отже
розрахункова
швидкість
різання матиме
значення:
1)
отвори ш
4,2 :
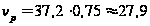 (м/хв);
2)
отвори ш
5 :
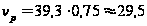 (м/хв);
3)
отвори ш
8,6 :
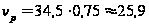 (м/хв);
Частота обертання:
Розрахункова частота обертання визначається за формулою:

1)
отвори ш
4,2 :
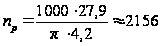 (об/хв);
2)
отвори ш
5 :
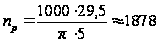 (об/хв);
3)
отвори ш
8,6 :
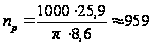 (об/хв);
Скоректуємо розраховані значення за паспортом верстата і остаточно приймемо:
1)
отвори ш
4,2 :
 (об/хв);
2)
отвори ш
5 :
 (об/хв);
3)
отвори ш
8,6 :
 (об/хв);
Уточнимо швидкість різання:

1)
отвори ш
4,2 :
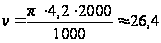 (об/хв);
2)
отвори ш
5 :
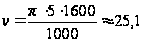 (об/хв);
3)
отвори ш
8,6 :
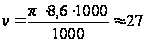 (об/хв);
Крутний момент та осьова сила:
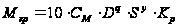 ,
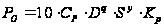 ;
За
[табл.
9, с. 264, 13]:
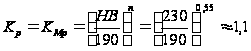 ;
За [табл. 32, с. 281, 13] знаходимо значення коефіцієнтів:
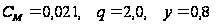 -
для знаходження
крутного моменту;
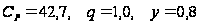 -
для знаходження
осьової сили
різання;
1)
отвори ш
4,2 :
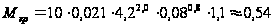 (Н∙м);
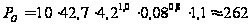 (Н);
2)
отвори ш
5 :
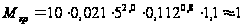 (Н∙м);
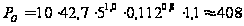 (Н);
3)
отвори ш
8,6 :
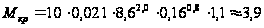 (Н∙м);
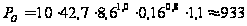 (Н);
Потужність
різання:

1)
отвори ш
4,2 :
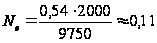 (кВт);
2)
отвори ш
5 :
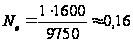 (кВт);
3)
отвори ш
8,6 :
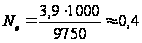 (кВт);
Визначення основного часу:
Згідно [п. ІІ , с. 88, 9]:
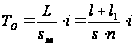 ,
1)
отвори ш
4,2 : i
= 4, l
= 16 мм, l1
= 2,5 мм;
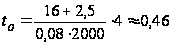 (хв);
2)
отвори ш
5 : i
= 2,
l
= 5 мм, l1
=
2,5 мм;
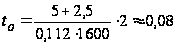 (хв);
3)
отвори ш
8,6 : i
= 2,
l
= 10
мм, l1
=
4 мм;
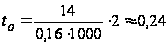 (хв);
ЗАСВЕРДЛЮВАННЯ
Інструмент: свердло ш 9 2300 - 7005 ГОСТ 886-77
Подача на оберт: S = 0,2 мм/об.
Частота
обертання :
 об/хв;
Швидкість:
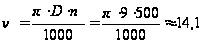 (м/хв);
Основний технологічний час на перехід згідно [п. ІІ , с. 88, 9]:
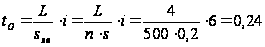 (хв);
Основний технологічний час на операцію :
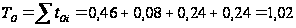 (хв)
Режими різання оброблюваних поверхонь
| Перехід |
t, мм |
Sz, мм/зуб |
SoН, мм/об |
SoФ, мм/об |
SхвН, мм/об |
SхвФ, мм/об |
VР, м/хв |
VФ, м/хв |
nР, хв-1 |
nФ, хв-1 |
l, мм |
l1, мм |
і |
Тo, хв |
| Фрезерувати площину 318Ч220 начорно | 1,8 | 0,1 | 2,4 | 2,5 | 425 | 400 | 139 | 126 | 177 | 160 | 318 | 70 | 1 | 0,97 |
| Фрезерувати площину 266Ч130 начорно | 1,8 | 0,1 | 1,6 | 1,6 | 440 | 400 | 138 | 126 | 275 | 250 | 266 | 38 | 1 | 0,76 |
| Розточити отвір Ж95 начорно | 1,6 | - | 0,22 | 0,22 | 80 | 88 | 105 | 116 | 363 | 400 | 45 | 2,5 | 1 | 0,54 |
| Розточити отвір Ж85 начорно | 1,6 | - | 0,22 | 0,22 | 90 | 88 | 105 | 103 | 408 | 400 | 35 | 2,5 | 1 | 0,43 |
| Фрезерувати площину 318Ч220 напівчисто | 0,8 | 0,07 | 1,68 | 1,59 | 477 | 500 | 223 | 247 | 284 | 315 | 318 | 70 | 1 | 0,78 |
| Фрезерувати площину 318Ч220 начисто | 0,4 | 0,025 | 0,6 | 0,5 | 271 | 250 | 355 | 393 | 452 | 500 | 318 | 250 | 1 | 2,27 |
| Фрезерувати площину 266Ч130 напівчисто | 0,8 | 0,07 | 1,12 | 1,12 | 492 | 448 | 221 | 200 | 439 | 400 | 266 | 38 | 1 | 0,68 |
| Фрезерувати площину 266Ч130 начисто | 0,4 | 0,038 | 0,6 | 0,6 | 362 | 378 | 303 | 316 | 603 | 630 | 266 | 160 | 1 | 1,13 |
| Розточити отвір Ж95 напівчисто | 1,1 | - | 0,18 | 0,18 | 88 | 90 | 145 | 148 | 491 | 500 | 45 | 2,5 | 1 | 0,53 |
| Розточити отвір Ж85 напівчисто | 1,1 | - | 0,18 | 0,18 | 99 | 90 | 145 | 132 | 548 | 500 | 35 | 2,5 | 1 | 0,42 |
| Розточити отвір Ж95 начисто | 0,4 | - | 0,05 | 0,05 | 42 | 40 | 253 | 239 | 848 | 800 | 45 | 2,5 | 1 | 1,19 |
| Розточити отвір Ж85 начисто | 0,4 | - | 0,05 | 0,05 | 47 | 50 | 253 | 267 | 948 | 1000 | 35 | 2,5 | 1 | 0,75 |
| Центрувати 4 отвори Ж 6,7 до Ж10 | - | - | 0,2 | 0,2 | 100 | 100 | - | 15,7 | - | 500 | 2 | - | 4 | 0,08 |
| Центрувати 6 отворів Ж18 і 2 отвори Ж12 до Ж13 | - | - | 0,2 | 0,2 | 100 | 100 | - | 20,4 | - | 500 | 2 | - | 8 | 0,16 |
| Свердлити 4 отвори Ж 6,7 | 3,35 | - | 0,2 | 0,18 | 278 | 250 | 29,2 | 29,4 | 1388 | 1400 | 20 | 4 | 4 | 0,38 |
| Свердлити 6 отворів Ж 18 | 9 | - | 0,42 | 0,45 | 173 | 160 | 23,3 | 20,1 | 412 | 355 | 35 | 8 | 6 | 1,61 |
| Свердлити 2 отвори Ж 12 | 6 | - | 0,32 | 0,28 | 200 | 200 | 23,5 | 26,7 | 624 | 710 | 35 | 6 | 2 | 0,41 |
| Цекувати 6 отворів Ж 30 | 6 | - | 0,32 | 0,35 | 121 | 125 | 32,8 | 33,4 | 348 | 355 | 16 | 1 | 6 | 0,90 |
| Нарізати різь М8-7Н в 4 отворах | - | - | 1,25 | 1,25 | 548 | 625 | 11 | 12,56 | 438 | 500 | 16 | 3 | 4 | 0,42 |
| Центрувати 6 отворів Ж 10,2 до Ж12,5 | - | - | 0,2 | 0,2 | 100 | 100 | - | 20 | - | 500 | 2 | - | 6 | 0,12 |
| Свердлити 6 отворів Ж 10,2 | 5,1 | - | 0,16 | 0,18 | 180 | 180 | 36 | 32 | 1124 | 1000 | 25 | 6 | 6 | 1,03 |
| Нарізати різь М12-7Н в 6 отворах | - | - | 1,5 | 1,5 | 398 | 400 | 10 | 9,4 | 265 | 250 | 16 | 3 | 6 | 0,78 |
| Центрувати 4 отвори Ж 4,2 до Ж 4,5 | - | - | 0,1 | 0,1 | 50 | 50 | - | 7 | - | 500 | 2 | - | 4 | 0,16 |
| Центрувати 2 отвори Ж 8,6 до Ж 9 | - | - | 0,1 | 0,1 | 50 | 50 | - | 14,1 | - | 500 | 2 | - | 2 | 0,08 |
| Свердлити 4 отвори Ж 4,2 | 2,1 | - | 0,09 | 0,08 | 194 | 160 | 27,9 | 26,4 | 2156 | 2000 | 16 | 2,5 | 4 | 0,46 |
| Свердлити 2 отвори Ж 5 | 2,5 | - | 0,12 | 0,112 | 225 | 179 | 29,5 | 25,1 | 1878 | 1600 | 5 | 2,5 | 2 | 0,08 |
| Свердлити 2 отвори Ж 8,6 | 4,3 | - | 0,15 | 0,16 | 143 | 160 | 25,9 | 27 | 959 | 1000 | 15 | 4 | 2 | 0,24 |
2.7 Технічне нормування технологічного процесу
Операція 010: чорнове фрезерування
Основний час при чорновому фрезеруванні, виходячи з визначених попередньо значень:
 (хв)
Допоміжний час
Допоміжний час визначається (згідно [п. ІІІ, с.15, 10]) за формулою:
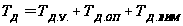 ,
де
 хв
- допоміжний
час на встановлення
(та зняття) деталі
у тисках; згідно
[карти 9, с. 43, поз.
6, 10]: установочна
поверхня -
необроблена,
встановлення
без вивірки,
вага деталі
до 30 кг;
 (хв)
- допоміжний
час пов’язаний
з операцією:
для фрезерування
площини з фрезою,
установленою
на розмір, група
верстату - ІІІ,
вимірюваний
розмір більше
100 мм (довжина
столу до 1800 мм);
визначається
за [картою 31., с.
108, поз. 2, 10].
 -
допоміжний
час на вимірювання
штангенциркулем
оброблюваного
розміру: визначається
за [картою 86., арк.
8, с. 192, поз. 181, 10], контролюємо
кожну 10-ту деталь
в партії:
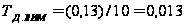 (хв);
Сумарний допоміжний час рівний:
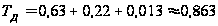 (хв);
Час на організаційне та технічне обслуговування робочого місця, відпочинок та особисті потреби:
Час на обслуговування робочого місця складається з часу на технічне обслуговування та часу на організаційне обслуговування (IIІ група верстатів):
Час на обслуговування робочого місця складе:
 оперативного
часу [карта
19., с. 110, 10]
Час на відпочинок і особисті потреби складе:
 оперативного
часу [карта
88., с. 203, 10]
Отже:
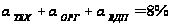
Норма штучного часу складає:
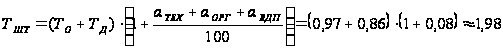 (хв);
Підготовчо-заключний час
Підготовчо-заключний час складається з часу на наладку верстата, інструментів і пристроїв (Тп.з.А), часу на додаткові прийоми (Тп.з.Б), і часу на отримання і здання інструментів і пристроїв на початку і в кінці роботи (Тп.з.В).
Підготовчо-заключний час визначається за [картою 32., с. 110, 10] для вертикально-фрезерних верстатів. Для обробки в універсальному пристрої (тиски) без ділильної головки, при кількості встановлюваних фрез 1-2:
Тп.з.А = 18 хв
В даному випадку на додаткові прийоми час не витрачається, тому
Тп.з.Б = 0
Час на отримання і здання інструментів працівником складає:
Тп.з.В = 10 хв
Таким чином:
Тп.з.= Тп.з.А + Тп.з.Б + Тп.з.В =18 + 0 + 10 = 28 (хв)
Штучно-калькуляційний час:
Штучно-калькуляційний час являє собою час на обробку однієї деталі з партії, розраховується з урахуванням всіх складових:
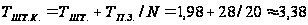 (хв)
Операція 015: Фрезерно-розточувальна (чорнова)
Сумарний основний час роботи верстата на операції, визначений раніше:
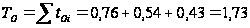 (хв)
Визначення машинно-допоміжного часу:
Згідно [п. 2.2.6.2., с.105, 4] тривалість машинно-допоміжного часу автоматичної роботи верстата розраховується за формулою:
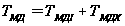 ,
де
 -
загальний
машинно-допоміжний
час на автоматичну
зміну позицій
інструмента:
 ,
тут
 =
5 с ≈ 0,083 хв - час на
зміну інструмента
(за паспортними
даними верстата);
k - загальна кількість змін інструмента;
 -
загальний
машинно-допоміжний
час на виконання
автоматичних
допоміжних
холостих ходів:
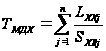 ,
де
LXXj – довжина j-ї ділянки холостого ходу інструмента;
SXXj – подача (швидкість) холостих ходів за паспортом верстата = 4800 мм/хв
Тривалість
машинно-допоміжного
часу за наближеними
розрахунками
:
 (хв)
Допоміжний час
Для верстатів з ЧПК допоміжний час визначається (згідно [п.1.1.1.1., с.8, 4]) за формулою:
,
де
 хв
- допоміжний
час на встановлення
(та зняття) деталі
у спеціальному
пристрої; установочна
площина - горизонтальна,
основні елементи
пристрою - площина
і призма, вага
деталі до 30 кг,
тип пристрою
- відкритий.
Згідно [карти
16, арк.1, с. 54, поз. 1,
10];
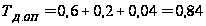 (хв)
- допоміжний час пов’язаний з операцією, який не ввійшов до УП за [картою 1.11., с. 57, поз. 1,4,6, 4], група верстатів - фрезерна:
0,6 хв - час для того, щоб встановити задане взаємне положення деталі та інструмента по координатах X, Y, Z та у разі необхідності зробити підналадку;
0,2 хв - час для того, щоб встановити перевірити прихід деталі або інструмента в задану точку після обробки;
0,04 хв - час для того, щоб встановити та зняти щиток від забризкування емульсією.
-
допоміжний
час на контрольні
вимірювання
включає в себе
час на два
контролювання
отворів гладким
двостороннім
калібром пробкою
та визначення
їх відхилень
від геометричної
форми індикатором
часового типу
, а також вимірювання
штангенциркулем
ШЦ-I-150-0,1
фрезерованого
розміру, визначається
за [картою 86., арк.
4, с. 188, поз. 73, 10], [картою
86., арк. 8, с. 192, поз.
187, 10] й за [картою
86., арк. 8, с. 192, поз.
181, 10] - (ОТК - 10%):
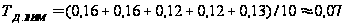 (хв);
Сумарний допоміжний час рівний:
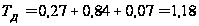 (хв);
Час на організаційне та технічне обслуговування робочого місця, відпочинок та особисті потреби:
Час на обслуговування робочого місця складається з часу на технічне обслуговування та часу на організаційне обслуговування (IIІ група верстатів):
Час на обслуговування робочого місця складе:
 оперативного
часу [карта
32., с. 110, 10]
Час на відпочинок і особисті потреби складе:
оперативного
часу [карта
88., с. 203, 10]
Отже:
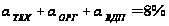
Норма штучного часу:
Для верстатів з ЧПК до норми штучного часу включається також машинно-допоміжний час при роботі верстата за програмою ТМД, який включає час на підведення/відведення деталі/інструмента від початкових точок в зону обробки, зміну величини напряму подачі, час технологічних пауз тощо:
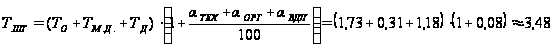 (хв);
Підготовчо-заключний час
Підготовчо-заключний час складається з часу на наладку верстата, інструментів і пристроїв (Тп.з.А), часу на додаткові прийоми (Тп.з.Б), і часу на отримання і здання інструментів і пристроїв на початку і в кінці роботи (Тп.з.В).
Підготовчо-заключний час визначається за [картою 32., с. 110, 10] для вертикально-фрезерних верстатів. Група верстатів ІІІ. Для обробки в спеціальному пристрої, при кількості встановлюваних інструментів > 2:
Тп.з.А = 30 хв
В даному випадку на додаткові прийоми час не витрачається, тому
Тп.з.Б = 0
Час на отримання і здання інструментів працівником для ІІІ групи верстатів складає:
Тп.з.В = 10 хв
Таким чином: Тп.з.= Тп.з.А + Тп.з.Б + Тп.з.В = 30 + 0 + 10 = 40 (хв)
Штучно-калькуляційний час являє собою час на обробку однієї деталі з партії:
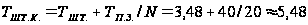 (хв)
Операція 020: напівчистове і чистове фрезерування
Сумарний основний час на операції, визначений раніше:
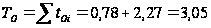 (хв)
Допоміжний час
Допоміжний час визначається (згідно [п. ІІІ, с.15, 10]) за формулою:
,
де
 хв
- допоміжний
час на встановлення
(та зняття) деталі
у тисках; згідно
[карти 9, с. 43, поз.
1, 10]: установочна
поверхня - оброблена,
встановлення
без вивірки,
вага деталі
до 30 кг;
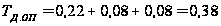 (хв)
- допоміжний
час пов’язаний
з операцією:
- для фрезерування площини зі фрезою, встановленою на розмір, група верстату - ІІІ, вимірюваний розмір більше 100 мм (довжина столу до 1800 мм); визначається за [картою 31., с. 108, поз. 2, 10] = 0,22 хв;
- для зміни числа обертів шпинделя та подачі (відповідно по 0,08 хв) за [картою 31., с. 108, поз. 15,16, 10]
-
допоміжний
час на вимірювання
штангенциркулем
оброблюваного
розміру: визначається
за [картою 86., арк.
8, с. 192, поз. 181, 10], контролюємо
кожну 10-ту деталь
в партії:
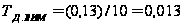 (хв);
Сумарний допоміжний час рівний:
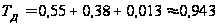 (хв);
Час на організаційне та технічне обслуговування робочого місця, відпочинок та особисті потреби:
Час на обслуговування робочого місця складається з часу на технічне обслуговування та часу на організаційне обслуговування (IIІ група верстатів):
Час на обслуговування робочого місця складе:
оперативного
часу [карта
19., с. 110, 10]
Час на відпочинок і особисті потреби складе:
оперативного
часу [карта
88., с. 203, 10]
Отже: