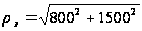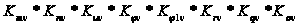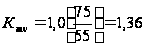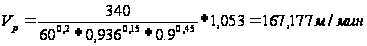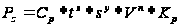Xreferat.com » Рефераты по промышленности и производству » Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

height="26" align="BOTTOM" border="0" />– погрешность эксцентричности пробитого отверстия, мм;

Согласно ГОСТ 7505-89

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 0,8 мм.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А1,5 мм.

Тогда Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 1700 мкм.

Расчёт минимальных значений припусков производим по формуле [3], предварительно заполнив расчётную таблицу 3.7.
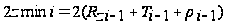

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А,


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- высота неровностей, полученных на предыдущей операции;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- глубина дефектного слоя, полученного на предыдущей операции;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- пространственное отклонение, полученное на предыдущей операции.

Минимальные припуски

1) под черновое точение

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=2*(150+250+1700+124)=2*2224 мкм;

2) под чистовое точение

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=2*(50+50+102+124)=2*326 мкм;

3) под предварительное шлифование

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=2*(30+30+68+124)=2*252мкм;

4) под чистовое шлифование

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=2*(5+15+34+90)=2*144 мкм.

Определяем расчетный размер Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А путем последовательного прибавления расчетного минимального припуска каждого технологического перехода, начиная с минимального размера:

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=64,81мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=64,81+0,288=65,098 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 65,098+0,504=65,602 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=65,602+0,652=66,254 мм;

В графу Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Азаписываем расчётные размеры. Графу «допуск» заполняем в соответствии с достигнутой точностью при обработке деталей на данной операции.

Наибольшие предельные размеры Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Аопределяем прибавлением допуска к наименьшему предельному размеру:

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=64,81+0,046=64,856 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=65,1+0,19=65,29 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=65,6+0,3=65,9 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=66,3+3,2=69,5 мм;

Предельные значения припусков Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Аопределяем как разность наибольших предельных размеров и Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- как разность наименьших предельных размеров предыдущего и выполняемого переходов:

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 65,29-64,856=0,434 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 65,9-65,29=0,61мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 69,5-65,9=3,6мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 65,1-64,81=0,29 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 65,6-65,1=0,5 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А= 66,3-65,6=0,7 мм;

Общие припуски Z0max и Z0min рассчитываем, суммируя их промежу-

точные значения и записывая их внизу соответствующих граф:

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=700+500+290=1490 мкм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=3600+610+434=4644 мкм.


Таблица 5.2-Расчёт припусков на обработку поверхности Ш65h11.

Технологические переходы обработки поверхности Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Элементы припуска, мкм Расчётный припуск, мкм Расчётный размер dp, мм Допуск d, мкм Предельный размер, мм Предельные значения припусков, мкм

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

T

r


ε


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Заготовка 150 250 1700 124 - 66,254 3200 66,3 69,5 - -

Точение

черновое

50 50 102 124

2*

326

65,602 300 65,6 65,9 700 3600

Точение

чистовое

30 30 68 124

2*

252

65,098 190 65,1 65,29 500 610
Шлифование 5 15 34 90

2*

144

64,81 46 64,81 64,856 290 434
Итого


1490 4644

Величину номинального припуска определяем с учётом несиммет-

ричности расположения поля допуска заготовки по формуле (18).
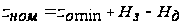

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (22)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- нижнее отклонение заготовки Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1,1 мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- нижнее отклонение размера детали Нз=0,19 мм.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1,49+(-1,1)-(-0,19)=0,58 мм.

Номинальный диаметр заготовки
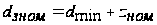
Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (23)


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=66,3+0,58=66,88 мм.

Производим проверку правильности расчётов по формуле [3]
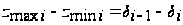

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (24)


434-290=190-46 144=144

610-500=300-190 110=110

3600-700=3200-300 2900=2900

Проверка показывает, что расчёты припусков выполнены правильно.

Cтроим схему графического расположения припусков и допусков верхности Ш65h11 (рисунок 5.2).
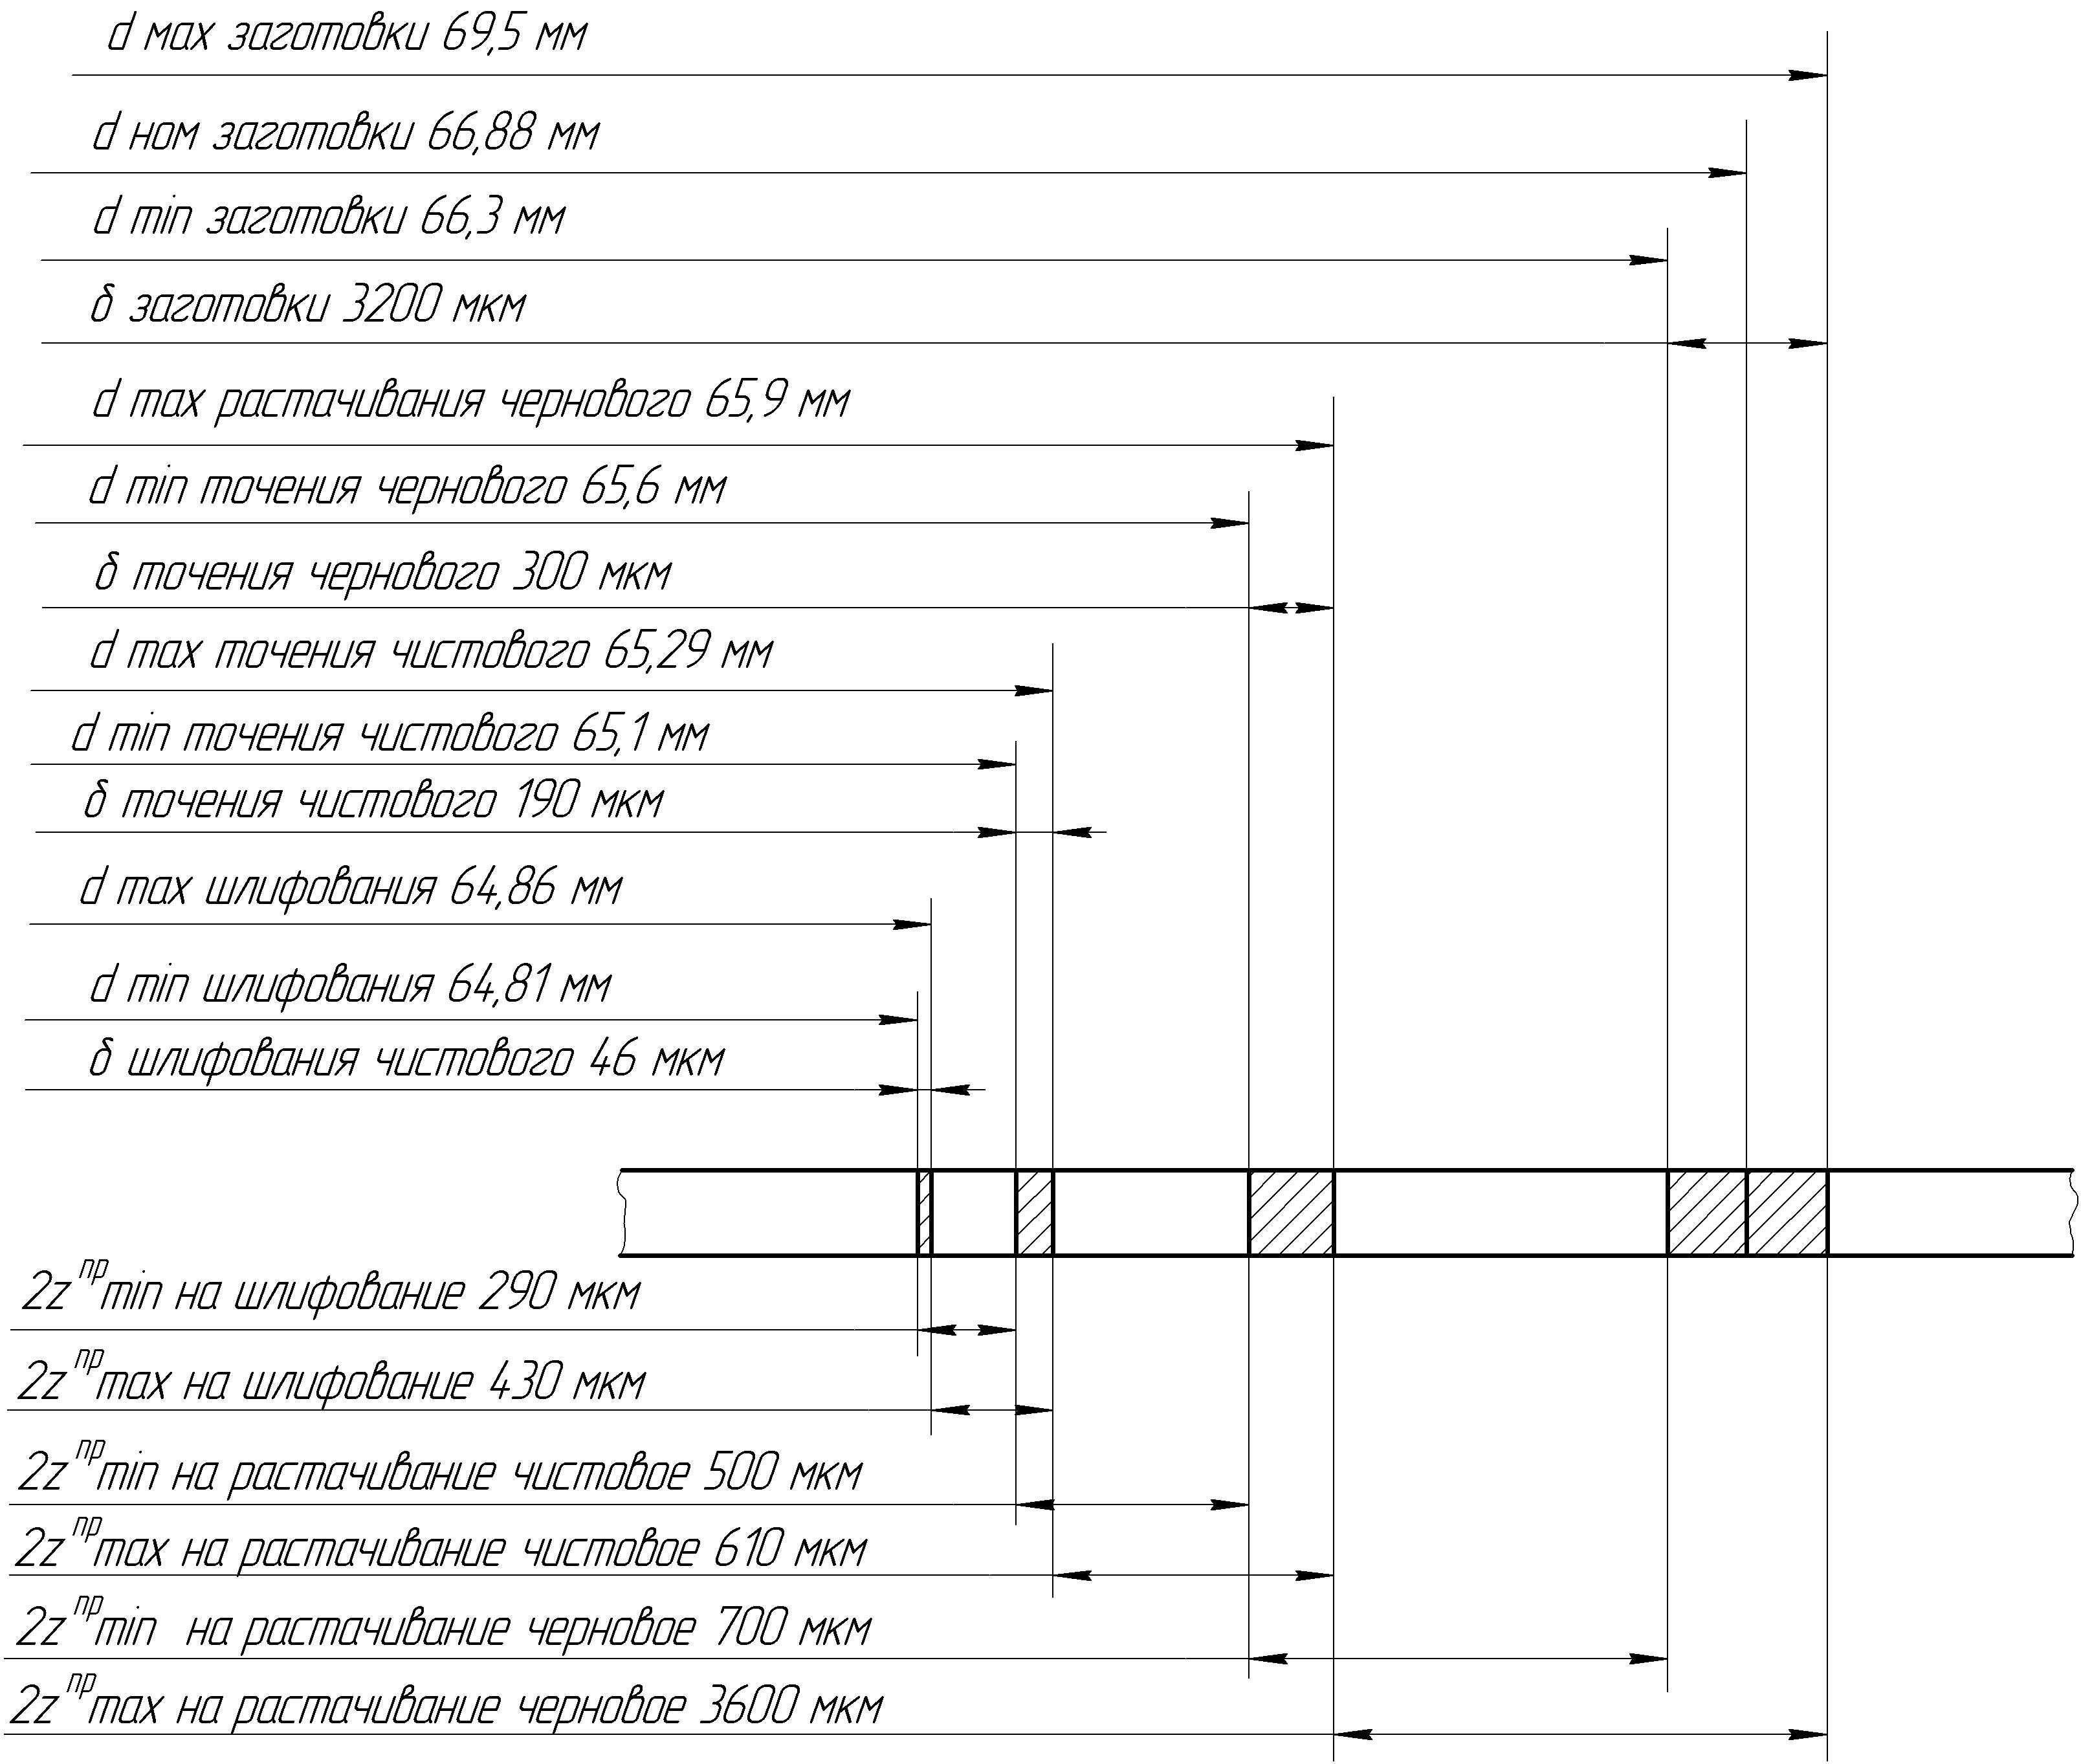

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А


На остальные поверхности заготовки припуски назначаем по ГОСТ 7505-89 и результаты сводим в таблицу 5.3.


Таблица 5.3- Припуски и допуски на обрабатываемые поверхности вала

Размер Припуск Допуск

табличный расчетный
1 2 3 4
Ж222h11 2*3,5

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Ж90 2*2,5

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Ж70H7
2*2,4

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

65
2*0,94

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

30 6

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

5 2,5

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

7 Расчёт режимов резания


7.1. Расчёт режимов резания аналитическим методом


Операция 010- токарная. Черновое и чистовое точение Ж90, Ж70Н7, размер 30, 65. Станок токарно-винторезный с ЧПУ модели 16К20Ф4. Резец проходной Т15К6, проходной упорный Т5К10, проходной отогнутый Т15К6.

Поверхность Ж70Н7 :

Выбираем геометрические параметры:

φ = 45ْ H1,2=25, В1 = 16, В2 =16, φ1 =20ْ , r=3.

Глубина резания t= 0,9 мм;

Подача Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,6-1,2мм/об , принимаем S=0,9.

Скорость резания рассчитываем по формуле [12]
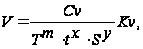

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (25)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- постоянный коэффициент;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- стойкость инструмента;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А-поправочный коэффициент;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- показатели степеней.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=340; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=60мин; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,2; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,15; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,45

Поправочный коэффициент рассчитываем по формуле[12]


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (22)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- коэффициент, учитывающий влияние материала заготовки;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- коэффициент, учитывающий состояние поверхности;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- коэффициент, учитывающий материал заготовки, остальные коэффициенты учитывают условия обработки и геометрию режущего инструмента.
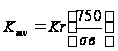

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (26)

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1 ;Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,8; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1;nv=1.


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А


Kφv =1; Kφ1v =0,94; Krv =1,03; Kqv =1; Kov =1.


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А =0,8*0,94*1,03*1,36=1,053

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А.

Частоту вращения шпинделя при обработке рассчитываем по формуле [12]


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (27)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А – скорость резания, м/мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– диаметр поверхности, мм.

Поверхность Ж 100
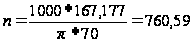
Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58АминРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Принимаем по паспорту станка

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=800мин-1

Действительная скорость резания
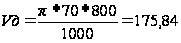
Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А м/мин.


Силу резания Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А рассчитываем по формуле [12]


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (28)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– постоянный коэффициент;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– поправочный коэффициент;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– показатели степеней.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=300; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1,0; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,75;Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А =-0,15

Поправочный коэффициент рассчитываем по формуле[12]
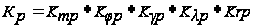

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: