Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А
Количество станков на операции 005.
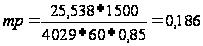
Принятое число станков Р=1,0
Коэффициент загрузки
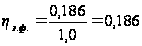
Количество операций, выполняемых на рабочем месте.
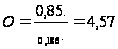
Аналогичным образом рассчитываем количество операций, выполняемых на рабочем месте.
Таблица 8.1 Расчет коэффициента закрепления операций.
| Операция | Fд,ч |
t |
m |
P |
|
O |
| 005 Токарная с ЧПУ | 4029 | 25,538 | 0,1860 | 1 | 0,1860 | 4,570 |
| 010 Вертикально-протяжная | 4029 | 1,037 | 0,0146 | 1 | 0,0146 | 58,22 |
| 015 Вертикально-протяжная | 4029 | 0,968 | 0,0135 | 1 | 0,0135 | 62,96 |
| 020 Токарная | 4029 | 3,07 | 0,1580 | 1 | 0,1580 | 30,63 |
| 025Вертикально-сверлильн. | 4029 | 1,856 | 0,0270 | 1 | 0,0270 | 31,48 |
| 030 Зубофрезерная | 3904 | 10,692 | 0,0800 | 1 | 0,0800 | 5,379 |
| 045 Плоскошлифовальная | 4029 | 2,077 | 0,0152 | 1 | 0,0152 | 55,92 |
| 050 Плоскошлифовальная | 4029 | 3,53 | 0,0258 | 1 | 0,0258 | 32,95 |
| 055 Зубошлифовальная | 3904 | 3,53 | 0,0266 | 1 | 0,0266 | 31,95 |
|
|
9 | 314,1 | ||||
 ,мин


Определяем коэффициент закрепления операций.
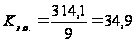
По ГОСТ 3.1121-84
принимаем
мелкосерийноесерийное
производство
(20<К <40).
10 Конструкторская часть
10.1 Поворотный стол нормализованный
10.1.1 Назначение и устройство станочного приспособления
Станочное приспособление предназначено для обработки деталей, отверстия в которых расположены по окружности.
Накладные поворотные столы устанавливаются на рабочий стол вертикального или радиально-сверлильного станка.
Плантшайба 1 стола установлена на пустотелом шпинделе 2 , который вращается во втулке 10, запрессованной в литом корпусе стола 11. В этот же корпус запрессована втулка 7 , в которой направляется реечный фиксатор 5, заскакивающий во втулку 3 под действием пружины 6.
Управление реечным фиксатором осуществляется через рукоятку 4. Для облегчения поворота плантшайба 1 опирается на шарики 13 , собранные в обойме 12 и заключенные между кольцами 14.
Осевой зазор , необходимый для вращения шпинделя с плантшайбой, регулируется гайкой 8, гайка стопорится винтом 9.
Центрирование рабочих приспособлений (наладок) на плантшайбе производится с помощью цилиндрической цапфы пальца, вставленного в конусное гнездо шпинделя 2. Для фиксации углового положения в случае необходимости к корпусу наладки привинчивается шпонка, входящая в точный паз плантшайбы. Закрепление наладок производится Т-образными болтами.
Кольца шарикоподшипника 14 шлифуются после сборки с плантшайбой и корпусом приспособления . Шарики расположены на плоскости , чем облегчается изготовление подшипника.
10.1.2 Расчет приспособления на прочность
На операции 025 вертикально- сверлильной крепление обрабатываемой детали к приспособлению осуществляется четырьмя болтами M10 – 8gЧ85.109.Ст3 ГОСТ 7798-70
Исходными данными для расчета приспособления является сила резания.
Расчет выполняем для операции 030
Сила резания бала рассчитана в п. 6.2:
Осевая сила резания определяется по формуле c.124 [11]
Po=Pтабл * Кр (61)
Где Pтабл – табличное значение силы резания;
Кр – коэффициент, зависящий от обрабатываемого материала
Po = 1450 * 1=1450 Н
Внешними, действующими силами на деталь, являются: сила зажима Q, реакция стола приспособления R, силы резания Pо. Схема сил представлена на рис.3
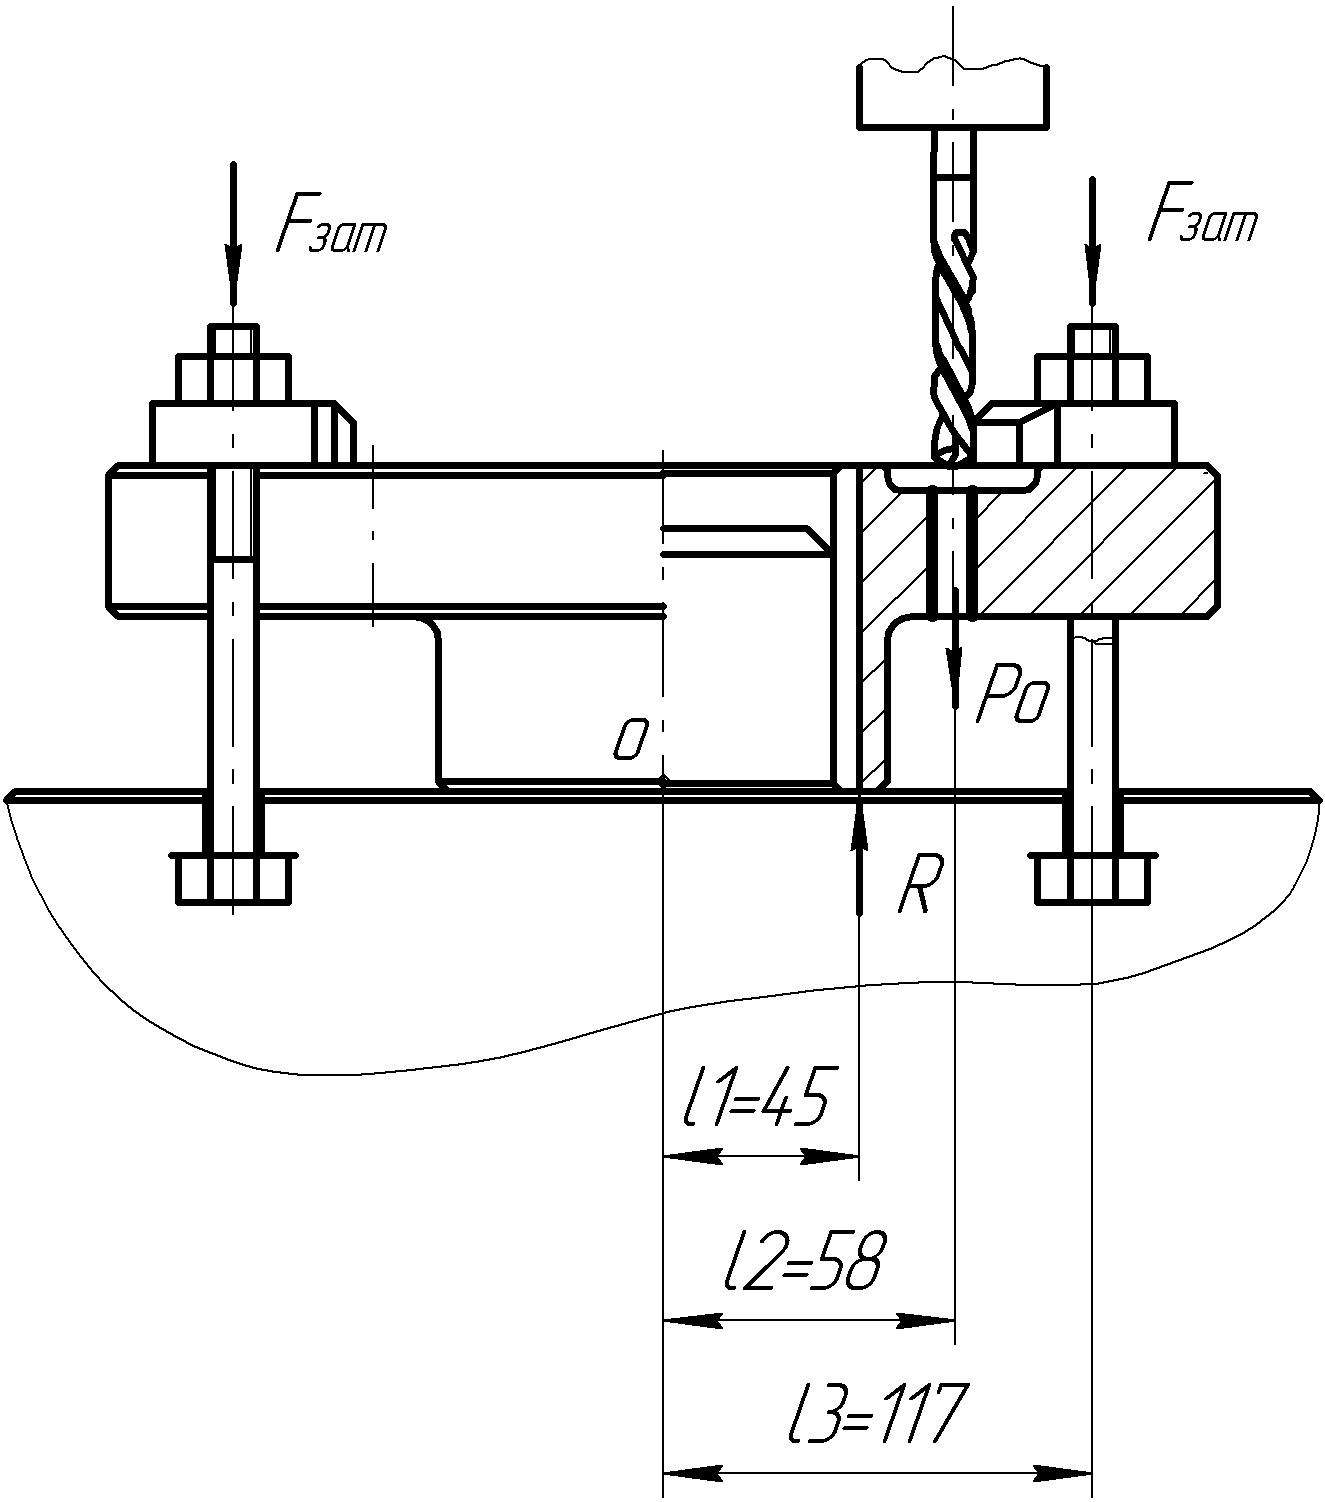
Требуемую силу затяжки болтов рассчитаем из условия опрокидывания:
 =0
Fзат*l3 + (4Fзат+Po)*l1 – Po*l2=0
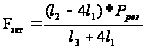
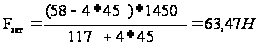
Условие прочности болта на изгиб, учитывая эксцентричность нагружения c.45 [16]:
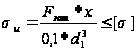 , (62)
где Fзат – сила затяжки болтов
d1 – диаметр болта.
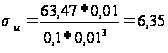 МПа
σи<[σ]=120МПа
Условие прочности на изгиб выполняется.
Условие прочности резьбы на срез c.33 [16]:
τ = Fзат /(π*dср *H*K*Kм )<=[ τ ] , (63)
где Fзат - сила затяжки болтов;
dср – средний диаметр болта;
H – высота гайки;
K – коэффициент полноты резьбы , для треугольной резьбы K= 0,87;
Kм – коэффициент неравномерности нагрузки по виткам резьбы.
Kм =0,5; H=12 мм; dср 9,025мм.
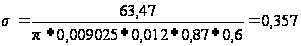 МПа
[ τ ] = 0,4*σт =0,4*200=80 МПа
τ < [ τ ] Условие прочности резьбы на срез выполняется.
Выбранные крепежные элементы удовлетворяют условиям прочности.
Список используемых источников
1 Антонюк В.Е. Конструктору станочных приспособлений: Справ. пособие.- Мн.: Беларусь, 1991.
2 Афонькин М.Г. Производство заготовок в машиностроении / М.Г. Афонькин, М.В. Магницкая.- Л: Машиностроение, 1987.
3 Горбацевич А.Ф. Курсовое проектирование по технологии машиностроения / А.Ф. Горбацевич, В.А. Шкред.– Мн.: Выш. шк., 1983.
4 Горошкин А.К. Приспособления для металлорежущих станков: Справ. - М: Машиностроение, 1979.
5 Дипломное проектирование по технологии машиностроения / Под общ. ред. В.В. Бабука. – Мн.: Выш. шк., 1979.
6 Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Зуборезные, горизонтально-расточные станки. – М.: Машиностроение, 1974.
7 Общемашиностроительные нормативы режимов резания для технического нормирования работ на шлифовальных и доводочных станках. – М.: Машиностроение, 1974.
8 Общемашиностроительные нормативы времени вспомогательного на обслуживание рабочего места и подготовительно-заключительного для технического нормирования. Серийное производство. – М.: Машиностроение, 1974.
9 Прогрессивные режущие инструменты и режимы резания металлов: Справ. / В.И. Баранчиков, А.В. Жаринов, Н.Д. Юдина и др.; Под общ. ред. В.И. Баранчикова. - М.: Машиностроение, 1990.-400с.: ил.
10 Режимы резания металлов: Справ. / Под ред. Ю.В. Барановского - М.: Машиностроение, 1972.
11 Справочник технолога-машиностроителя. Т.1 / Под ред. А.Г. Косиловой, Р.К. Мещерякова.– М.: Машиностроение, 1985.
12 Справочник технолога-машиностроителя. Т.2 / Под ред. А.Г. Косиловой, Р.К. Мещерякова.– М.: Машиностроение, 1985.
13 Станочные приспособления: Справ. Т.1 / Под ред. Б.Н. Вардашкина и А.А. Шатилова. - М.: Машиностроение, 1984.
14 Технология автоматизированного производства. Т.2 / Под ред. А.А. Жолобова. – Мн.: Дизайн ПРО, 1997.
15 Курсовое проектирование по технологии станкостроения. Методические указания для студентов специальности Т.03.01.00 – Могилев: МГТУ, 2003. – 34с.
16 Детали машин. / М.Н. Иванов – М.: Высш. Шк., 1991 – 383с.