Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А
Годовой экономический эффект рассчитываем по формуле [3]
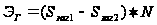 ,
(13)
где
 -
объём выпуска,
шт.
 =(14360-8784)*1500=8364000
руб.
5 Принятый маршрутный технологический процесс
В принятом технологическом процессе на всех операциях, требующих большой точности изготовления, базовыми поверхностями являются центровые отверстия. При этом технологические и конструкторские базы совпадают. Базы изменены лишь на тех операциях, где нет возможности использовать центровые отверстия, и вводятся дополнительные базовые поверхности там, где это необходимо (фрезерная).
Таблица 4.1 - Принятый технологический процесс
|
N Операции |
Наименование и краткое содержание операции | Модель станка | Режущий инструмент, размеры, марка инструментального материала | Технологические базы |
| 1 | 2 | 3 | 4 | 5 |
| 005 |
Токарная с ЧПУ Установ 1: 1.Точить поверхности 1, 2, 3, 4 Снять фаску 5,6 Установ 2: 1.Точить поверхность1 Точить выточку 2 Снять фаску 3 |
16К20Ф4 |
Резец
проходной
16 Резец проходной упорный, резец проходной отогнутый |
1.Ш222; 2.Ш90 |
| 010 |
Вертикально-протяжная 1.Протянуть шпоночный паз 1; |
7Б64 | Протяжка шпоночная Р6М5 | Ш90 |
| 015 |
Вертикально-протяжная 1.Протянуть шпоночный паз 2; |
7Б64 | Протяжка шпоночная Р6М5 | Ш90,шпоночный паз 1 |
| 020 |
Токарная 1.Точить поверхность Ш222 2.Снять фаску 1, 2. |
1A616 |
Резец
проходной
16 |
Ш70 и шпоночный паз |
|
025 |
Вертикально-сверлильная 1.Сверлить 4 отверстия Ш8 |
2Н118 | Сверло Р6М5 | Ш70 и шпоночный паз |
|
030 |
Вертикально-зубофрезерная 1.Фрезеровать зубья колеса |
5В312 | Фреза червячная модульная | Ш70 и шпоночный паз |
| 035 |
Слесарная 1.Снять заусенцы |
Напильник | Ш70 и шпоночный паз | |
| 040 |
Термическая 1.Закалка ТВЧ |
|||
| 045 |
Плоскошлифовальная 1.Шлифовать торец 1 |
2Н118 | Шлифовальный круг | Ш70 |
| 050 |
Плоскошлифовальная 1.Шлифовать торец 2 |
2Н118 | Шлифовальный круг | Торец 1 |
| 055 |
Зубошлифовальная 1. Шлифовать зубья колеса. |
5В833 | шлифовальный круг | Ш70 с упором в торец и шпоночный паз |
| 060 | Контрольная | Стол ОТК | ||
| 065 | Упаковочная |
 25
Т15К6,
Расчет необходимого
количества
операций проведем
для поверхности
Ш70 Н7 ( ).
Допуск заготовки согласно ГОСТ 7505-89 составляет 3,6 мм, т.е.
 =
3600 мкм.
Допуск детали
 =
0,03 мм = 30 мкм.
Необходимую величину уточнения определим по формуле [15]
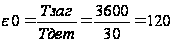 (14)
С другой стороны, уточнение определяется как произведение уточнений, полученных при обработке поверхности на всех операциях(переходах) принятого техпроцесса:
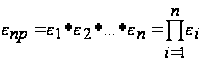 ,
(15)
где
 -
величина уточнения,
полученного
на i-ой операции
(переходе);
n – количество принятых в техпроцессе операций (переходов).
Для обработки данной поверхности в маршрутном технологическом процессе предусмотрены следующие операции:
1.Черновое точение
2.Чистовое точение
3.Чистовое шлифование.
Промежуточные значения рассчитываются по формулам[15]


 (15)
где


 -
допуски размеров,
полученные
при обработке
детали на первой,
второй и т.д.
операциях.
1) Черновое точение
 300мкм;
2) Чистовое точение
 120мкм;
3) Чистовое шлифование
 30мкм.
Тогда
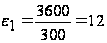 ;
 2,5;
 4.
Определяем общее уточнение для принятого маршрута обработки:
 12*2,5*4=120
Полученное
значение
 показывает,
что при принятом
маршруте точность
обработки
поверхности
Ш70 Н7
обеспечивается,
т.к.
 ,
т.е.
120 = 120.
6 Расчёт припусков на обработку
6.1 Расчёт
припусков на
обработку
поверхности
 Ш70 Н7
Заготовка вала получена штамповкой на кривошипном горячештамповочном прессе. Маршрут обработки включает следующие операции (переходы):
1.Черновое точение
2.Чистовое точение
3 Обтачивание тонкое
При точении обработка ведется в трехкулачковом самоцентрирующемся патроне, из чего следует, что погрешность установки детали в радиальном направлении равна нулю, т.е. e=0.
Погрешность заготовки определяем по формуле [3].
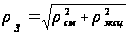 ,
(16)
где
 –
погрешность
заготовки по
смещению, мм;
 –
погрешность
эксцентричности
пробитого
отверстия, мм;
Согласно ГОСТ 7505-89
=
0,8 мм.
 1,5
мм.
Тогда
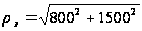 =
1700 мкм.
Величина остаточных пространственных отклонений [3]
после чернового точения
 =0,06*1700=102
мкм;
2) после чистового точения
 =0,04*1700=68
мкм;
3) после точения
тонкого
 =0,02*1700=34
мкм.
Выписываем
параметры
шероховатости
 и глубины дефектного
слоя Т для всех
операций:
1) заготовка
=150
мкм; Т=250 мкм;
2) точение черновое
=50
мкм; Т=50 мкм;
3) точение чистовое
=20
мкм; Т=25 мкм;
4) точение тонкое
=10
мкм; Т=20 мкм;
Расчёт минимальных значений припусков производим по формуле [3], предварительно заполнив расчётную таблицу 3.7.
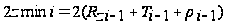 ,
(17)
где
 -
высота неровностей,
полученных
на предыдущей
операции;
 -
глубина дефектного
слоя, полученного
на предыдущей
операции;
 -
пространственное
отклонение,
полученное
на предыдущей
операции.
Минимальные припуски
1) под черновое точение
 =2*(150+250+1700)=2*2100
мкм;
2) под чистовое точение
 =2*(50+50+102)=2*202
мкм;
3) под точение тонкое
 =2*(10+20+34)=2*64
мкм.
Определяем
расчетный
размер
 путем последовательного
вычитания
расчетного
минимального
припуска каждого
технологического
перехода, начиная
с максимального
размера:
 =70,03мм;
 =70,03-2*0,064=69,902
мм;
 =
69,902-2*0,113=69,676 мм;
 =69,676-2*0,202=69,272
мм
В графу
 записываем
расчётные
размеры. Графу
«допуск» заполняем
в соответствии
с достигнутой
точностью при
обработке
деталей на
данной операции.
Наименьшие
предельные
размеры
 определяем
вычитанием
допуска из
наибольшего
предельного
размера:
 =69,3-3,2=66,2
мм;
 =69,7-0,3=69,4
мм;
 =69,9-0,12=69,78
мм;
 =70,03-0,03=70
мм;
Предельные
значения припусков
 определяем
как разность
наименьших
предельных
размеров и
 -
как разность
наибольших
предельных
размеров последующего
и выполняемого
переходов:
 =
69,7-69,3=0,4 мм;
 =
69,9-69,7=0,2 мм;
 =
70,03-69,9=0,13 мм;
 =
69,1-66,2=2,9 мм;
 =
69,78-69,1=0,68 мм;
 =
70-69,78=0,22 мм;
Общие припуски Z0max и Z0min рассчитываем, суммируя их промежу-
точные значения и записывая их внизу соответствующих граф:
 =
400+200+130=730 мкм;
 =
2900+380+220=3500 мкм.
Таблица 5.1-Расчёт припусков на обработку поверхности Ш70Н7
|
Технологические
переходы
обработки
поверхности
|
Элементы припуска, мкм | Расчётный припуск, мкм | Расчётный размер dР, мм | Допуск d, мкм | Предельный размер, мм | Предельные значения припусков, мкм | ||||
|
|
T | r |
|
|
|
|
||||
| Заготовка | 150 | 250 | 1700 | 69,272 | 3200 | 66,1 | 69,3 | |||
|
Точение черновое |
50 | 50 | 102 | 2*202 | 69,676 | 300 | 69,4 | 69,7 | 400 | 3300 |
|
Точение чистовое |
20 | 25 | 68 | 2*113 | 69,902 | 120 | 69,78 | 69,9 | 200 | 380 |
|
Точение тонкое |
10 | 20 | 34 | 2*64 | 70,03 | 30 | 70 | 70,03 | 130 | 220 |
| Итого | 730 | 3900 | ||||||||


Величину номинального припуска определяем с учётом несимметричности расположения поля допуска заготовки.
2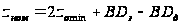 ,
(18)
где
 -
максимальный
диаметр заготовки
=69,3
мм;
 -
максимальный
диаметр детали
ВDд=70,03 мм.
 =0,73+69,3-70,03=0
мм.
Номинальный диаметр заготовки
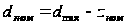 ,
(19)
 =69,3-0=69,3
мм.
Производим проверку правильности расчётов по формуле [3]
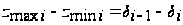 (20)
220-130=120-30 90=90
380-200=300-120 180=180
3300-400=3200-300 2900=2900
Проверка показывает, что расчёты припусков выполнены правильно.
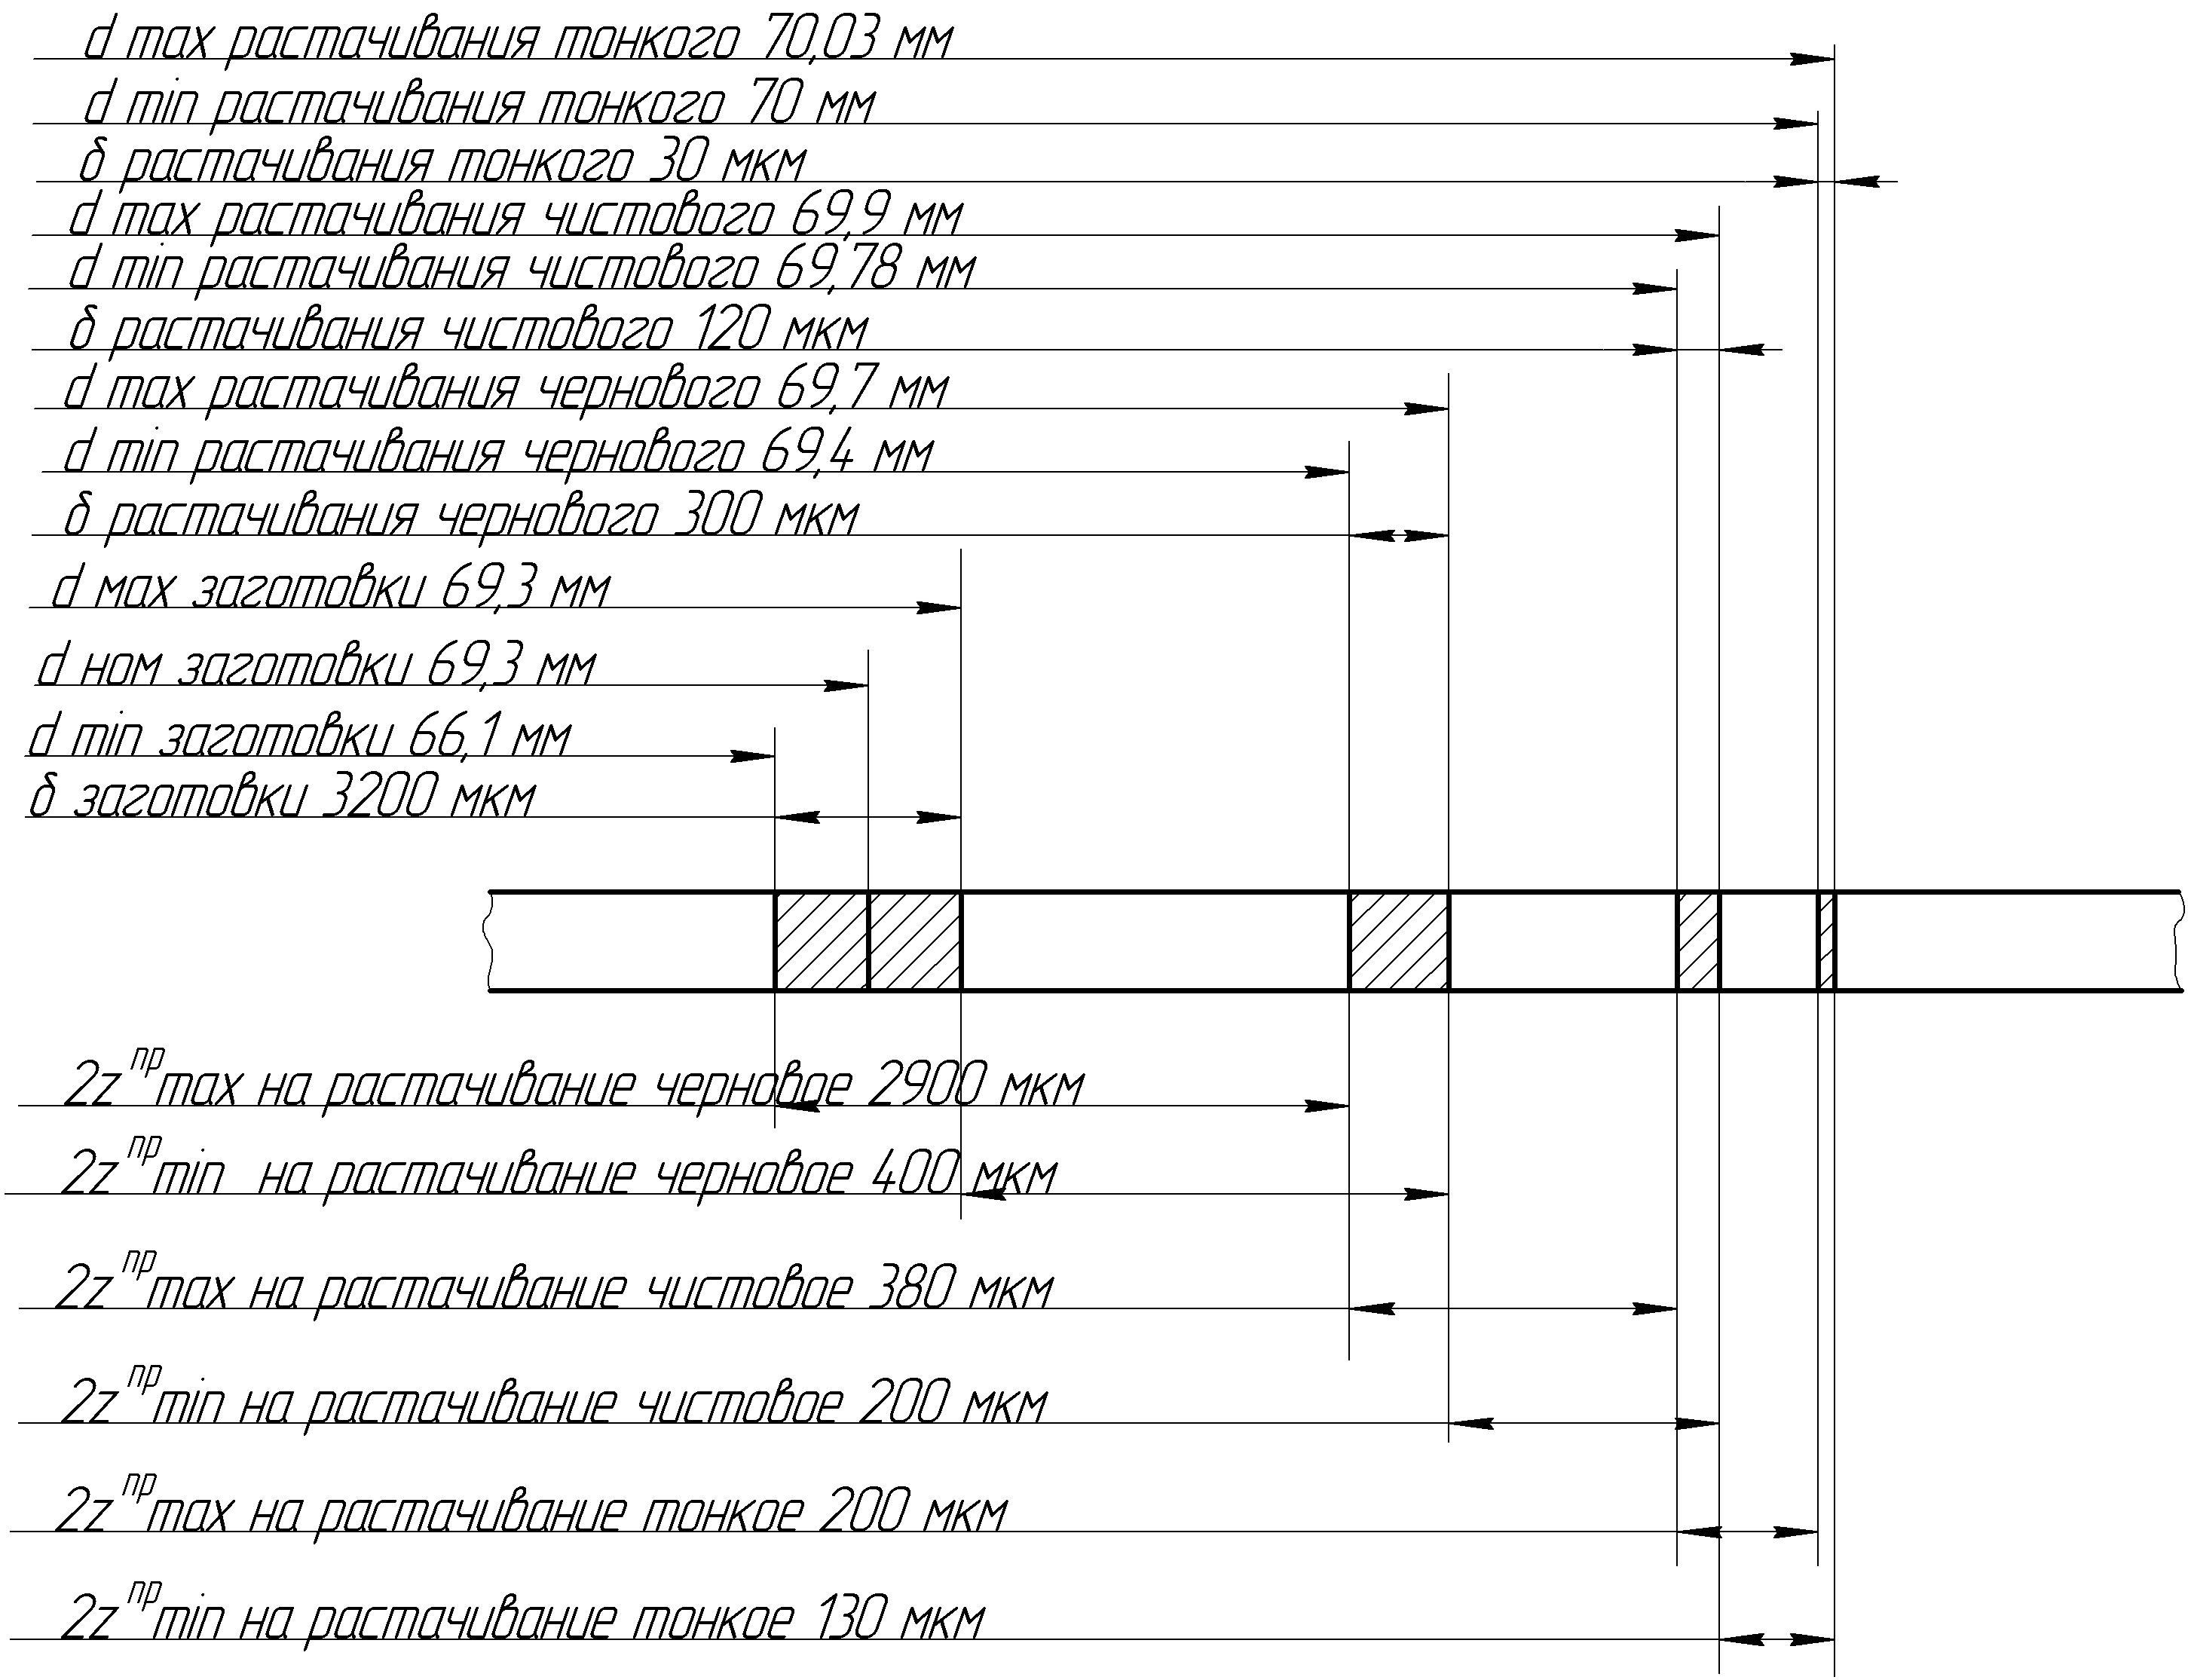
Строим схему графического расположения припусков и допусков поверхности Ш70Н7 (рисунок5.1).
6.2 Расчёт припусков на обработку поверхности Ш65h11
Заготовка вала получена штамповкой на кривошипном горячештамповочном прессе. Маршрут обработки включает следующие операции (переходы):
1. Черновое точение
2. Чистовое точение
3. Шлифование
При точении обработка ведется в трехкулачковом патроне, из чего следует, что погрешность установки детали в радиальном направлении равна e=124, при шлифовании заготовка устанавливается в приспособлении с пневматическим зажимом , поэтому ε=90.
Погрешность заготовки определяем по формуле [3].
,
(21)
где
–
погрешность
заготовки по
смещению, мм;