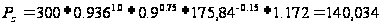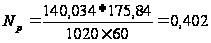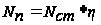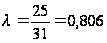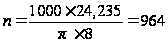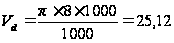Xreferat.com » Рефераты по промышленности и производству » Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А
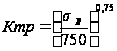
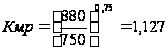
Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

width="253" height="28" align="BOTTOM" border="0" /> (29)


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1,0; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1,0; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1,0; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1,04.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1,127*1*1*1*1,04=1,172

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58АН

Мощность резания рассчитываем по формуле [12]
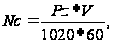

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (30)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– сила резания, Н;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– скорость резания, м/мин.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58АкВт.

Мощность двигателя главного привода станка Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=13 кВт, К.П.Д. привода станка Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,85. Тогда


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (31)


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=13*0,85=11,05 кВт.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, т.е. 0,402<11,05

Таким образом, привод станка обеспечивает обработку при заданных режимах.


7.2 Расчёт режимов резания по нормативам


Операция 025 – вертикально-сверлильная. Сверление 4 отверстий Ш8 на глубину 25мм, отверстия сквозные . Станок модели 2Н118. Инструмент сверло из быстрорежущей стали Р6М5.

Длину рабочего хода рассчитываем по формуле[10]
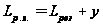

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (32)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А длина резания, мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А длина подвода, врезания и перебега, мм.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=25мм; Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А6мм

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А25+6=31мм

Подача при сверлении определяется по формуле с.266[10]

So = Soт * Ks (33)

Ks = Ksl * Ksж * Ksи * Ksd * Ksм , (34)


где Ksl – коэффициент, учитывающий глубину сверления;

Ksж – коэффициент, учитывающий жесткость технологической системы;

Ksи – коэффициент, учитывающий материал инструмента;

Ksd – коэффициент, учитывающий тип обрабатываемого отверстия;

Ksм – коэффициент, учитывающий марку обрабатываемого материала.

Табличное значение подачи

Soт =0,1 мм/об

Ks = 0,82*0,5*1*1*1=0,41

So = 0,1*0,41=0,041 мм/об

Определяем стойкость инструмента по нормативам ТРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А в минутах резания.


ТРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=КРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А*ТРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А*Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (35)


Где ТРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А-стойкость инструмента наладки.

ТРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=10 мин.

КРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А-коэффициент, учитывающий количество инструментов в наладке.

КРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- коэффициент времени резания инструмента


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (36))


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

ТРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=1*10*0,806=8,06мин

Скорость резания определяется по формуле с.268[10]


V=VT *KV (37)


Табличное значение скорости

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А37 м/мин


Kv = Kvм * Kvи * Kvd * Kvo * Kvl , (38)


где Kvм – коэффициент, учитывающий марку обрабатываемого материала;

Kvи – коэффициент, учитывающий материал инструмента;

Kvd – коэффициент, учитывающий тип отверстия;

Kvo – коэффициент, учитывающий условия обработки;

Kvl – коэффициент, учитывающий длину сверления.

Kv = 0,91*0,9*0,8*1*1=0,655

V= 37*0,655=24,235 м/мин

Частоту вращения инструмента рассчитываем по формуле [10]


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (39)


где - Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А скорость резания, м/мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А диаметр фрезы, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А10мм.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58АминРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

По паспорту станка принимаем частоту вращения

n=1000 мин-1

Действительная скорость резания
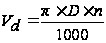

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (40)


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Ам/мин

Рассчитываем минутную подачу по принятому значению числа оборотов шпинделя.


sРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=sо пр*n (41)


.n-частота вращения шпинделя по паспорту станка, минРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А.

sРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,05*1000=50мм/мин.

Осевая сила резания определяется по формуле c.124 [11]


Po=Pтабл * Кр , (42)


Где Pтабл – табличное значение силы резания;

Кр – коэффициент, зависящий от обрабатываемого материала

Po = 1450 * 1=1450 Н

Мощность резания определяется по формуле c.126 [11]


Nр=Nтабл * КN , (43)


Где Nтабл – табличное значение мощности;

КN – коэффициент, зависящий от обрабатываемого материала

Nр=0,22*1=0,22

Мощность двигателя главного привода станка Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=2,2 кВт, К.П.Д. привода станка Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=0,85. Тогда

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (44)


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=2,2*0,85=1,87 кВт.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, т.е. 0,22<1,87

Таким образом, привод станка обеспечивает обработку при заданных режимах.

Аналогично рассчитываем режимы резания на остальные операции и результаты сводим в таблицу 6.1


Таблица 6.1 – Сводная таблица режимов резания

Номер операции Наименование операции

Глубина

резания t, мм

Длинна резания L, мм, (d)

Подача S0 ,мм/об


Скорость V, м/сек


Частота вращения,

мин-1

Подача SРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А,мм/мин

Основное время tРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, мин


расч прин расч прин

прин

Прин прин
1 2 3 4 5 6 7 8 9 10 11

Токарная с ЧПУ


Установ 1:

1.Точить поверхность 1

а)предварительно

б)окончательно

2. Точить

поверхность 2

а)предварительно

б)окончательно

3. Точить

поверхность 3

а)предварительно

б)окончательн,

снять фаску 5

4. Точить

поверхность 4

а)предварительно

б)окончательн,

снять фаску 6

в)тонко

Установ 2:

1.Точить поверхность1

а)предварительно

б)окончательн,

снять фаску 3


2.Точить выточку 2

1,75


0,5


2,1


0,9


2,45


0,7


2,45


1,4


0,22


2,45


0,7


1,5

72


36


69,5


69,5


75


75


164


72


72


120


120


30

0,31


0,34


0,5


0,41


0,33


0,2


0,9


0,13


0,13


0,5


0,22


0,46

0,3


0,35


0,5


0,4


0,35


0,2


0,9


0,125

0,125


0,5


0,2


0,5

86


94,17


176,5


20,95


185,6


158,4


167,8


110


124,8


170,7


287,1


197,4

94


94


180


227


188


188


175,8


110


138,5


188


280


188


315


315


250


315


630


630


800


500


630


250


400


400

94,5


110,25


125


126


220,5


126


720


62,5


78,75


125


80


160

0,76


0,33


0,56


0,55


0,34


0,5


0,23


1,15


0,914


0,96


1,5


0,19

010

Вертикально-протяжная

1.Протянуть шпоночный паз 1.

4,3


65


0,15


0,15


2,4


40


0,1


015

Вертикально-протяжная

1.Протянуть шпоночный паз 2

4,3 65 0,15 0,15 2,4

40 0,1
020

Токарная

1.Точить поверхность Ш222

а)предваритель

б)окончательно,

снять фаску 1, 2.


2,45

1,4


30

30


0,5

0,22


0,5

0,2


117,9

167,5


112

174


160

250


80

50


0,38

0,6

025

Вертикально-сверлильная

1.Сверлить 4 отверстия Ш8


4


31


0,041


0,5

24,2 25 1000

50


0,62


030

Вертикально-зубофрезерная

1.Фрезеровать зубья колеса

6,5 30 2,4

2,5

56 70 100 3,47 8,65
045

Плоскошлифовальная

1.Шлифовать торец 1


0,3


222

0,0017

0,002

15 12,6 3340

6,68


2,64

050

Плоскошлифовальная

1.Шлифовать торец 2


0,3


90


0,0027


0,002

15 12,6 3340 6,68 1,07
055

Зубошлифовальная

1. Шлифовать зубья колеса

0,02 30

0,005


0,005

10 809 1500 0,67 8,6

8 Расчет норм времени


8.1 Расчёт нормы времени на операцию 010 – токарную с ЧПУ


Тип производства изготовления колеса соответствует мелкосерийному производству, в котором в качестве нормы времени рассчитывается штучно-калькуляционное время [15]
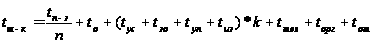

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (45)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– основное время;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А - подготовительно-заключительное время;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на установку, снятие детали;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на закрепление, открепление детали;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на управление станком;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на измерение выполняемых размеров;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на техническое обслуживание рабочего места;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на организационное обслуживание рабочего места;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- время на отдых.

Основное время рассчитываем по формуле [15]
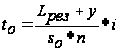

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (46)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А длина резания, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=65мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Авеличина врезания и перебега, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: