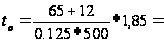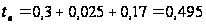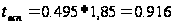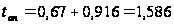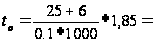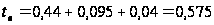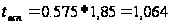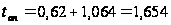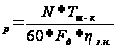Xreferat.com » Рефераты по промышленности и производству » Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А

align="BOTTOM" border="0" />12мм [11]

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А количество рабочих ходов, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А подача на оборот, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А0,125мм/об;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А частота вращения шпинделя, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А500 минРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А.

Основное время на операцию

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А0,67мин

Вспомогательное время рассчитываем по формуле [15]
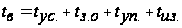

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (47)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на установку и снятие детали, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А0,3мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Авремя на закрепление и открепление детали, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А0,19мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на приемы управления станком;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на измерение детали.

Время на приемы управления детали состоит из:

времени подведения инструмента к детали– 0,025мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А мин

Время на измерение детали состоит из времени измерения нутромером диаметра Ж70.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Вспомогательное время

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Для крупносерийного производства вспомогательное время рассчитываем по формуле


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (48)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А коэффициент, зависящий от типа производства, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А1,85.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Оперативное время рассчитывается по формуле[15]
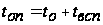

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (49)


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Время на обслуживание рассчитывается по формуле[15]
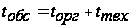

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (50)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на организационное обслуживание, мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на техническое обслуживание, мин.

Время на организационное обслуживание для шлифования определяется в проценах от оперативного времени . Для всех остальных операций определяется сумма времен на организационное и техническое обслуживание рабочего места.

Тоб. отд. = 0,098 мин.

Время на техническое обслуживание составляет

Штучно – калькуляционное время составляет
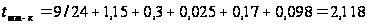
Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А мин.


8.2 Расчёт нормы времени на операцию 025 –вертикально-сверлильную


Тип производства изготовления зубчатого колеса соответствует мелкосерийному производству, в котором в качестве нормы времени рассчитывается штучно-калькуляционное время [15]
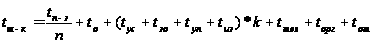
Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (51)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– основное время;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А - подготовительно-заключительное время;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на установку, снятие детали;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на закрепление, открепление детали;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на управление станком;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на измерение выполняемых размеров;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на техническое обслуживание рабочего места;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на организационное обслуживание рабочего места;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- время на отдых.

Основное время рассчитываем по формуле [15]
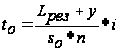

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (52)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А длина резания, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=25мм;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Авеличина врезания и перебега, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А6мм [11]

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А количество рабочих ходов, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А подача на оборот, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А0,1мм/об;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А частота вращения шпинделя, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А1000 минРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А.

Основное время на операцию

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А0,62мин

Вспомогательное время рассчитываем по формуле [15]


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (53)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на установку и снятие детали, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А0,2мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Авремя на закрепление и открепление детали, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А0,24мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на приемы управления станком;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на измерение детали.

Время на приемы управления детали состоит из:

1)времени подведения инструмента к детали– 0,05мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А мин

Время на измерение детали состоит из времени измерения штангенциркулем диаметра Ж8.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Вспомогательное время

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Для крупносерийного производства вспомогательное время рассчитываем по формуле


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (54)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А коэффициент, зависящий от типа производства, Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А1,85.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Оперативное время рассчитывается по формуле[15]


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (55)


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Время на обслуживание рассчитывается по формуле[15]

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (56)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на организационное обслуживание, мин;

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А время на техническое обслуживание, мин.

Время на организационное обслуживание для шлифования определяется в проценах от оперативного времени . Для всех остальных операций определяется сумма времен на организационное и техническое обслуживание рабочего места.

Тоб. отд. = 0,781 мин.

Время на техническое обслуживание составляет

Штучно – калькуляционное время составляет
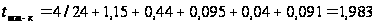
Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А мин.

Расчеты норм времени на остальные операции выполняется аналогично и сводятся в таблицу


Таблица 7.1-Сводная таблица норм времени.

Номер оп-ции Наим оп-ции

Оперативное время,

tоп,

мин

Оснвремя Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, мин

Вспомог.

время

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, мин

Опера

тив. время

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А мин

Время обслуж.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, мин

Время на

отд.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А,

мин

Штучно-калькуляционн. времяРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, мин


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А мин

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58Амин


005

Токарная с ЧПУ


Установ 1:

1.Точить поверхность 1

а)предварительно

б)окончательно

2. Точить

поверхность 2

а)предварительно

б)окончательно

3. Точить

поверхность 3

а)предварительно

б)окончательн,

снять фаску 5

4. Точить

поверхность 4

а)предварительно

б)окончательн,

снять фаску 6

в)тонко

Установ 2:

1.Точить поверхность1

а)предварительно

б)окончательн,

снять фаску 3


2.Точить выточку 2


9


9


9


9


9

9


9


9


9


9


9


9


0,76


0,33


0,56


0,55


0,34

0,50


2,7


1,15


0,914


1,5


0,19


0,96


0,357

0,3


0,3


0,3


0,3


0,3


0,3


0,3


0,3


0,3


0,3


0,3


0,035

0,025


0,065

0,025


0,065

0,025


0,105


0,025

0,025


0,025


0,135


0,065


0,13


0,13


0,16


0,22


0,13

0,22


0,16


0,17


0,17


0,22


0,16


0,16


1,911


1,172


1,23


1,558


1,145

1,045


3,095


1,508


1,409


2,508


1,291


1,931


0,124


0,076


0,080


0,101


0,074

0,065


0,201


0,098


0,092


0,163


0,084


0,126


0,471


1,236


1,54


1,571

,284


1,485


4,321

2,118


1,876


2,583


2


1,986

010

Вертикально-протяжная

1.Протянуть шпоночный паз 1.


11


0,1


0,13


0,18


0,1


0,859


0,069


1,037

015

Вертикально-протяжн.

1.Протянуть шпоночный паз 2


11


0,1


0,13


0,12


0,1


0,784


0,060


0,968

020

Токарная

1.Точить поверхность Ш222

а)предваритель

б)окончательно,

снять фаску 1, 2.


8


8


0,38


0,6


0,3


0,3


0,115


0,035


0,17


0,22


1,462


1,627


0,175


0,106


1,473


1,594

025 Вертикально-сверлильная

4


0,62


0,44


0,095


0,04


1,654


0,091


1,856

030 Вертикально-зубофрезерная

18


8,65


0,32


0,021


0,26


9,762


0,781


10,692

045

Плоскошлифовальная

1.Шлифовать торец 1


11


2,64


0,2


0,05


0,19


3,454


0,138


0,062


0,173


3,911

050

Плоскошлифовальная

1.Шлифовать торец 2


10,5


1,07


0,078


0,05


0,19


1,658


0,066


0,030


0,083


2,005


055 Зубошлифовальная

120


8,60


0,32


0,615


0,26


10,811


0,649


0,216


0,541


16,201


9 Определение типа производства


Тип производства в соответствии с ГОСТ 3.1108-74 характеризуется коэффициентом закрепления операций, который показывает число различных операций, закрепленных в среднем по цеху за каждым рабочим местом в течение месяца.


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (57)


где О- количество операций, выполняемых на рабочем месте.

Р- принятое количество рабочих мест.


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (58)


где Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- нормативный коэффициент загрузки оборудования

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- фактический коэффициент загрузки станка.


Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А=Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А (59)


где mРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- расчетное количество станков на операции.

Р- принятое количество рабочих мест.

Определяем расчетное количество станков mРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А для каждой операции.


mРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А, (60)


где TРазработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А– штучное время, мин;

N – годовой объем выпуска деталей, шт;

Fд – действительный годовой фонд времени, ч.

Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А- нормативный коэффициент загрузки оборудования (Разработка
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: