Основы теории и технологии контактной точечной сварки
Министерство общего и профессионального образования
Российской Федерации
Сибирский государственный аэрокосмический университет
имени академика М. Ф. Решетнева
С. Н. Козловский
Основы теории и технологии контактной точечной сварки
Монография
Красноярск 2005
УДК 621.791.763
ББК
К 59
Рецензенты:
Печатается по решению Редакционно – издательского совета университета
Козловский С.Н.
К 59 Основы теории и технологии контактной точечной сварки: Монография / С. Н. Козловский; СибГАУ. — Красноярск:, 2003. — ??? с. ISBN
В монографии изложены основы теории и технологии контактной точечной сварки. Рассмотрены основные процессы, протекающие при контактной точечной сварке: деформирования свариваемых деталей при их сближении до соприкосновения; формирования механических и электрических контактов, электрической проводимости зоны сварки; нагрева металла в зоне сварки и методы количественной его оценки; объемные пластические деформация металла в зоне точечной сварки. Приведены математические модели основных термодеформационных процессов, протекающих в зоне сварки на стадии нагрева: равновесия силовой системы электрод–детали–электрод; теплового состояния зоны сварки; силового взаимодействия деталей в площади свариваемого контакта; пластической деформации металла в зоне точечной сварки. Описаны методики расчетного определения: размеров ядра и средних значений температуры в зоне сварки; среднего значения нормальных напряжений в площади контакта деталь–деталь; давления расплавленного металла в ядре; сопротивления пластической деформации металла в условиях формирования точечного соединения; определения степени и скорости пластической деформации металла в зоне сварки, его температуры; высоты уплотняющего пояска в свариваемом контакте. Описаны методики математического моделирования процессов формирования точечных сварных соединений. Показано изменение параметров основных термодеформационных процессов, протекающих в зоне сварки на стадии нагрева и влияние на них режимов сварки. Рассмотрены технологические аспекты повышения устойчивости процесса формирования точечных сварных соединений и их качества.
Монография предназначена для научных и инженерно-технических работников, занимающихся совершенствованием существующих и разработкой новых сварочных технологий контактной точечной сварки. Она может быть полезна аспирантам, студентам вузов и техникумов сварочных специальностей.
УДК 621.791.763
ББК
ISBN
© Сибирский государственный аэрокосмический университет имени академика М. Ф. Решетнева, 2005
© С.Н. Козловский
|
ВВЕДЕНИЕ |
||
|
1.Сущность и
технологии
традиционных
способов
контактной
|
||
| 1.1. | Двусторонняя точечная сварка, ее разновидности и основные параметры точечных сварных соединений | |
| 1.2. | Основные технологические приемы контактной точечной сварки | |
| 1.2.1. | Термодеформационные процессы, протекающие в зоне сварки и общая схема формирования точечного сварного соединения .... | |
| 1.2.2. | Технологические приемы традиционных способов контактной точечной сварки | |
| 1.2.3. | Контактная точеная сварка с обжатием периферийной зоны соединений | |
| 1.3. | Параметры режимов — факторы регулирования процесса точечной сварки | |
| 1.3.1 | Время сварки | |
| 1.3.2 | Сила сварочного тока | |
| 1.3.3 | Усилие сжатия электродов | |
| 1.3.4 | Форма и размеры рабочих поверхностей электродов | |
| 1.3.5 | Критерии подобия для определения режимов сварки | |
|
2.Основные
процессы,
протекающие
при контактной
точечной |
||
| 2.1 | Сближение свариваемых деталей | |
| 2.1.1 | Деформирование свариваемых деталей при их сближении .. | |
| 2.1.2. | Влияние деформирования деталей на усилие сжатия в свариваемом контакте | |
| 2.1.3. |
Экспериментально-расчетный
метод определения
усилия |
|
| 2.2 | Формирование контактов при сжатии деталей электродами | |
| 2.2.1 | Формирование механических контактов | |
| 2.2.2 | Формирование электрических контактов | |
| 2.3 | Электрическая проводимость зоны сварки | |
| 2.3.1 | Электрические сопротивления контактов при точечной сварке | |
| 2.3.2. |
Электрические
сопротивления
собственно
свариваемых
|
|
| 2.3.3 | Общее электрические сопротивления зоны сварки | |
| 2.4. |
Нагрев
металла в зоне
сварки и методы
количественной
его |
|
| 2.4.1 | Источники теплоты в зоне формирования сварного соединения.. | |
| 2.4.. | Температурное поле в зоне формирования соединения | |
| 2.4.3 | Тепловой баланс в зоне сварки и расчет сварочного тока | |
| 2.5. | Объемная пластическая деформация металла в зоне формировании точечного сварного соединения | |
| 2.5.1. | Методики экспериментальных исследований макродеформаций металла в зоне сварки | |
| 2.5.2. | Характер пластических деформаций металла в зоне сварки на стадии нагрева | |
|
3.Математические
модели основных
термодеформационных
|
||
| 3.1. | Термодеформационное равновесие силовой системы электрод–детали–электрод при традиционных способах сварки | |
| 3.2. |
Термодеформационное
равновесие
силовой системы
электрод– |
|
| 3.2.1 | Способ контактной точечной сварки с обжатием периферийной зоны соединений вне контура уплотняющего пояска | |
| 3.2.2. | Математическая модель термодеформационного равновесия процесса контактной точечной сварки с обжатием периферийной зоны соединения | |
| 3.3 | Оценка теплового состояния зоны сварки на стадии нагрева | |
| 3.3.1. |
Экспериментально-расчетный
метод оценки
теплового
|
|
| 3.3.2. | Методики расчетного определения размеров ядра и средних значений температуры в зоне сварки | |
| 3.4. | Математические модели силового взаимодействия деталей в площади свариваемого контакта при формировании соединения | |
| 3.4.1. | Методика расчета среднего значения нормальных напряжений в площади контакта деталь–деталь | |
| 3.4.2. | Методика расчета давления расплавленного металла в ядре | |
| 3.5. |
Методики
определения
параметров
термодеформационных
|
|
| 3.5.1. | Сопротивление пластической деформации металла в условиях деформирования при повышенных температурах | |
| 3.5.2. |
Определение
степени и
скорости
пластической
деформации
|
|
| 3.5.3. |
Определение
температуры
металла в зоне
пластических
|
|
| 3.5.4. |
Определение
высоты уплотняющего
пояска в свариваемом
|
|
|
4. Математическое
моделирование
процессов
формирования
|
|||
| 4.1. | Методики расчета изменения диаметра уплотняющего пояска в процессе контактной точечной сварки | ||
| 4.1.1. | Методика расчета изменения диаметра уплотняющего пояска при традиционных способах контактной точечной сварки | ||
| 4.1.2. | Методика расчета изменения диаметра уплотняющего пояска при точечной сварке с обжатием периферии соединения | ||
| 4.2 | Изменение термодеформационных процессов на стадии нагрева при традиционных способах точечной сварки | ||
| 4.2.1 | Изменение параметров термодеформационных процессов при традиционных способах точечной сварки | ||
| 4.2.2. | Особенности термодеформационных процессов при точечной сварке с обжатием периферийной зоны соединения | ||
| 4.2.3. | Влияние режимов сварки на параметры термодеформационных процессов, протекающих в зоне формирования соединения | ||
| 4.3. | Критерий оценки режимов контактной точечной сварки | ||
|
5. Технологические
аспекты получения
качественных
сварных |
|||
| 5.1. |
Дефекты
сварных соединений,
причины и
механизмы
их |
||
| 5.1.1. | Непровары | ||
| 5.1.2. | Выплески | ||
| Устойчивость процесса контактной точечной сварки | |||
| 5.3.1. | Методика определения устойчивости процесса точечной сварки | ||
| 5.3.2. | Регулирование устойчивости процесса точечной сварки | ||
| Глава 6. Программированные режимы традиционных способов точечной сварки | |||
| 7. Программированные режимы способов точечной сварки с обжатием периферийной зоны соединения | |||
ВВЕДЕНИЕ
Контактная точечная сварка (КТС) — это один из способов контактной сварки, который наиболее широко применяется в машиностроении, в особенности в массовом производстве. Так, например, в автомобилестроении около 70 % объема сварочных работ выполняется именно этим способом. Значительное применение КТС получила и в других отраслях: в тракторном и сельскохозяйственном машиностроении, при производстве пассажирских и товарных вагонов и других отраслях промышленности и строительства. Этому способствовали положительные особенности процесса КТС: незначительные остаточные деформации, высокая производительность, высокий уровень механизации и автоматизации, гибкость и универсальность технологического процесса, отсутствие вспомогательных сварочных материалов, высокая экологичность и культура производства.
Вместе с тем, описанных выше достоинств КТС становилось недостаточно по мере расширения использования КТС для получения неразъемных соединений в изделиях ответственного назначения из современных конструкционных материалов: низко- и среднелегированных, коррозионностойких, теплостойких и жаропрочных сталей и сплавов, алюминиевых, магниевых, титановых и других сплавов, например, в авиационной и космической промышленности, которые работают при повышенных температурах, в агрессивных средах, при динамических нагрузках. В этих случаях к качеству точечных сварных соединений предъявляются повышенные требования по надёжности и стабильности прочностных характеристик, уровню остаточных деформаций, а также, в ряде случаев, по гарантированному уровню надёжности полного отсутствия таких дефектов, как непровары и выплески.
Технологии традиционных способов КТС (к ним относят способы точечной сварки, при осуществлении которых детали сжимают токопроводящими электродами и в периоды сжатия, действия импульса тока и проковки соединений параметры режима сварки, как правило, не изменяют) к началу 70-х годов ХХ века достигли своего совершенства и практически исчерпали возможности своего развития. Они вполне удовлетворяли требованиям массового производства, но во многих случаях не могли обеспечить требуемый уровень качества при сварке изделий ответственного назначения. Поэтому в этот период и стали развиваться способы КТС с программированным изменением параметров режима (сварочного тока, усилия сжатия электродов) в период формирования соединений, которые позволяют управлять термодеформационными процессами, протекающими в зоне сварки. Они открывали новые возможности повышения качества получаемых точечных соединений.
В данной работе сделана попытка обобщить теоретические и технологические разработки способов КТС с программированным воздействием на зону формирования точечных сварных соединений.
1. Сущность И технологии традиционных способов контактной точечной сварки
Технологии электрической контактной точечной сварки за более чем вековой период своего развития (привилегия (патент) из Департамента торговли и мануфактур России на изобретение точечной сварки выдана русскому инженеру Н. Н. Бенардосу в 1887 г.) достигли весьма высокого уровня совершенства и отличаются большим разнообразием способов их практического осуществления. Для создания наиболее оптимальных условий формирования точечных соединений при сварке конкретных деталей из различных материалов, отличающихся теплофизическими свойствами, применяют разные виды тока (переменный, постоянный, низкочастотный и др.) и разные циклы параметров режимов сварки, отличающиеся параметрами усилия сжатия электродов и сварочного тока в разные периоды процесса сварки. Ниже рассмотрены сущность и наиболее распространенные технологии двусторонней точечной сварки, общая схема формирования точечных сварных соединений и основные термодеформационные процессы, которые протекают в зоне сварки и наиболее значимо влияют на конечное качество получаемых сварных соединений.
1.1. Двусторонняя точечная сварка, ее разновидности и основные параметры точечных сварных соединений
Электрическая
контактная
точечная сварка
(КТС) — это способ
контактной
сварки (рис.
1.1), при котором
свариваемые
детали 1, расположенные
перед сваркой
внахлестку,
сжимают токопроводящими
электродами
2 и 3 сварочным
усилием FСВ,
а затем от источника
питания ИП
(например,
трансформатора)
пропускают
импульс сварочного
тока IСВ
длительностью
tСВ и
таким образом
сваривают их
по отдельным
участкам касания,
называемым
сварными точками
4 [1, 2].
При КТС для образования физического контакта между свариваемыми поверхностями и их активации в месте формирования соединения затрачивается тепловая и механическая энергия, которая подводится извне сжатием деталей электродами и пропусканием через зону сварки импульса сварочного тока [3, 4]. Наиболее надежным способом, который обеспечивает образование физического контакта и способствует возникновению межатомарных связей в зоне формирования соединений, является расплавление металла в приповерхностных слоях деталей с образованием общего его объема. Поэтому в технологии КТС, за редким исключением [5, 6], принято, что необходимым условием образования точечного сварного соединения является образование общей зоны расплавленного металла соединяемых деталей. В специальной литературе по сварке общую зону расплавленного металла свариваемых деталей обычно называют «литое ядро», «ядро расплавленного металла» или просто «ядро» [2...4, 7…17].
Параметрами, которые наиболее значимо влияют на процесс формирования точечного сварного соединения и различают между собой все многообразие известных способов двусторонней точечной сварки, являются род сварочного тока и форма его импульса. Это их различие (рис. 1.2) обусловлено в основном особенностями устройства силовых электрических контуров машин контактной точечной сварки [18, 19]. Поэтому способы КТС по роду сварочного тока и форме его импульса разделяют на следующие группы [2, 3, 15, 16]:
контактная точечная сварка переменным током (рис. 1.2, а);
низкочастотная контактная точечная сварка (током пониженной частоты монополярными или униполярными импульсами) (рис. 1.2, б);
конденсаторная контактная точечная сварка (рис. 1.2, в);
контактная точечная сварка постоянным током (рис. 1.2, г);
Каждая из этих групп способов КТС имеет свои особенности, преимущества и недостатки в технологическом и техническом аспектах. Кроме того, они различаются и экономической эффективностью [20, 21].
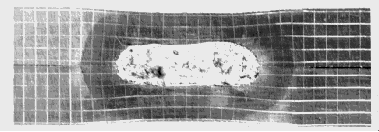
Точечное сварное соединение (рис. 1.3), поскольку сварку в подавляющем числе случаев осуществляют электродами с цилиндрической рабочей частью, обычно считают осесимметричным. Такое соединение (сварную точку (рис. 1.3, а)) приято характеризовать геометрическими параметрами в плоскости оси электродов, которые называют «конструктивными элементами соединения». Кроме того, геометрическими параметрами характеризуют также и рабочие части электродов (рис. 1.3, б). Основными из них, наиболее часто используемыми и в большинстве случаев регламентируемыми, являются параметры, которые описывают ядро расплавленного металла (диаметр и высота ядра, проплавление деталей), остаточные деформации деталей (глубина вмятин от электродов), а также рабочие поверхности электродов (диаметр плоской и радиус сферической).
Ядро расплавленного металла (рис. 1.3, а, б) в большинстве случаев характеризуют его размерами: диаметром dЯ в плоскости контакта
деталь-деталь
(свариваемого
контакта), а
также его высотой
hЯ или
проплавлением
деталей А1
и А3.. Последние
определяют
отдельно для
каждой детали
как отношение
к толщине деталей
s1 и s2
расстояний
h1 и h2
от плоскости
свариваемого
контакта до
границы зоны
расплавленного
металла
(см.
рис. 1.1) и выражают
обычно в процентах
[2, 3, 14…16]:
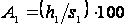 %,
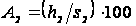 %. (1.1)
При точечной сварке деталей одноточечные соединения применяют относительно редко. В подавляющем числе случаев точечной сварки осуществляют многоточечные соединения деталей (рис. 1.4). Последние выполняют в виде одного (рис. 1.4, а) или нескольких (рис. 1.4, б) рядов сварных точек, расположенных вдоль нахлестки деталей.
К основным
конструктивным
элементам,
характеризующим
многоточечные
соединения,
относят: ширину
нахлёстки В,
расстояние
(шаг) между точками
tШ в
ряду (в шве),
расстояниями
между осями
швов b, а
также расстоянием
u между
крайними осями
швов и кромками
листов.
Перечисленные выше конструктивные элементы сварных соединений существенно влияют как на процесс их формирования при КТС, так и на показатели качества готовых сварных соединений. Поэтому их допускаемые значения в подавляющем большинстве случаев регламентируются как в зарубежной [22], так и отечественной практике КТС, например, в ГОСТах [23], ОСТах, отраслевых технологических рекомендациях, стандартах предприятий [14].
Размеры ядра (его диаметр dЯ и высота hЯ, а также проплавление деталей А1 и А2) наиболее значимо влияют на свойства точечного соединения, в первую очередь, на прочностные. Поэтому получение оптимальных значений этих параметров, которые должны находиться в пределах между минимальными и максимальными допускаемыми их значениями, и является основной задачей технологии точечной сварки.
Минимально допускаемые значения диаметра ядра определяются влиянием целого ряда факторов точечной сварки, например, таких как прочность сварных соединений и стабильность ее значений, устойчивость процесса КТС против образования выплесков, непроваров и др. Их значения зависят от толщины s свариваемых деталей [3, 10, 23]:
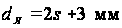 ,
(1.2)
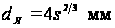 .
(1.3)
Они регламентированы ГОСТ 15878 – 79 (табл. 1.1). Эти табличные значения диаметров ядра выработаны многолетней практикой КТС.
Таблица 1.1
Минимально
допускаемые
значения диаметра
ядра для соединений
группы
А по ГОСТ 15878 – 79.
|
Толщина
деталей, |
Минимальный
диаметр ядра, |
Минимальная ширина нахлестки, В | Минимальный шаг между точками, tШ | ||
| алюминиевые, магниевые, медные сплавы | стали, титановые сплавы | алюминиевые, магниевые, медные сплавы | стали, | ||
|
0,5 1,0 1,2 1,5 2,0 2,5 3,0 4,0 5,0 6,0 |
3 4 5 6 7 8 9 12 14 16 |
10 14 16 18 20 22 16 32 40 50 |
8 11 13 14 17 19 21 28 34 42 |
10 15 17 20 25 30 35 45 55 65 |
|
Величина проплавления деталей А1 и А2 в большинстве случаев должна находиться в пределах 20…80 % от толщины деталей. На титановых сплавах верхний предел увеличивают до 95 %, а на магниевых — уменьшают до 70 %.
Минимально допускаемое расстояние между осями швов b устанавливают из условия отсутствия влияния шунтирования тока на процесс КТС. Его выбирают таким, чтобы расстояние до соседних точек в любом направлении, например t1, было не меньше минимально допускаемого шага между точками tШ.
Минимальную ширину нахлестки В, а также минимальное расстояние от центра точки или оси шва до края нахлестки u устанавливают по условию отсутствия объемных пластических деформаций металла на краю нахлестки. Причем минимальные значения и должны быть не менее 0,5В.
Глубина вмятин от электродов с1 и с2 не должна превышать 20 % от толщины деталей, поскольку они ухудшают внешний вид соединений и обычно уменьшают их прочность. Только при сварке деталей неравных толщин или в труднодоступных местах её допускают увеличивать до 30 % [2, 3, 15, 16].
Широкое применение в современном машиностроении точечных сварных соединений вместо клепаных, в том числе при изготовлении узлов летательных аппаратов, обусловлено не только преимуществами их технико-экономических показателей [22, 23], но и конкурентной способностью эксплуатационных свойств [2, 3, 9, 11, 15, 17]. Прежде всего, это относится к их прочности, которую в основном определяют размеры ядра расплавленного металла в совокупности с другими конструктивными элементами сварных соединений, причем в первую очередь — к прочности динамической [24...29]. Именно поэтому соответствие полученных при КТС размеров ядра заданным оптимальным значениям, в первую очередь его диаметра и проплавления деталей, является одним из основных критериев качества и надёжности соединений деталей, выполненных контактной точечной сваркой [10, 11, 14, 15].
1.2. Основные технологические приемы контактной точечной сварки
При КТС энергетическое воздействие на металл зоны формирования соединения осуществляют импульсом тока, а силовое – сжатием деталей электродными устройствами в месте сварки. Количественно это воздействие характеризуют параметрами режима сварки и представляют обычно в виде циклограмм их изменения во времени. Значения параметров тока и усилия сжатия электродов, характер их изменения в отдельные периоды цикла сварки определяют параметры термодеформационных процессов, протекающих в зоне сварки, и таким образом влияют на устойчивость процесса формирования соединения, в частности против образования непроваров и выплесков, на размеры ядра, местные и общие остаточные деформации и, в конечном итоге, на эксплуатационные свойства сварного соединения. Этим в основном и различаются отдельные способы точечной сварки, наиболее распространенные из которых рассмотрены ниже.
1.2.1. Термодеформационные процессы, протекающие в зоне сварки и общая схема формирования точечного сварного соединения
В общем случае для формирования сварных соединении деталей, в том числе и при контактной точечной сварке, необходимо образование физического контакта между соединяемыми их поверхностями, химических связей в нем и развитие релаксационных процессов в объемах металла зоны сварки. В каждой элементарной точке эти процессы идут последовательно, а по отношению ко всей соединяемой поверхности могут протекать одновременно. При КТС их зарождение и развитие обеспечивается комплексным тепловым и силовым воздействием на металл зоны формирования соединения [2, 3, 16, 30, 31].
Термодеформационные процессы, протекающие в зоне формирования точечного сварного соединения, в соответствии со значимостью их влияния на конечный результат сварки принято условно разделять на основные процессы и процессы сопутствующие [2, 3, 16].
К основным термодеформационным процессам относят процессы, без протекания которых формирование точечного сварного соединения в принципе невозможно. К ним относят, в частности, следующие:
нагрев и расплавление металла проходящим током;
образование общей зоны расплавленного металла (ядра) и его кристаллизацию на последней стадии формирования соединений;
микроскопические деформации металла в контактах и макроскопические в зоне формирования соединения.
К сопутствующим термодеформационным процессам сварки относят процессы, которые не только не обязательны для формирования сварного соединения, но некоторые из них и нежелательны, так как ухудшают условия формирования соединения и конечные результаты сварки. При КТС они являются неизбежным следствием протекания в зоне сварки процессов основных. В частности, к сопутствующим процессам относят следующие:
дилатацию металла в зоне формирования соединений;
перемешивание
жидкого металла
в ядре и удаление
окисных
пленок;
воздействие термодеформационного цикла сварки на свойства металла в зоне сварки и прилегающей к ней области;
образование остаточных напряжений и деформаций в деталях;
массоперенос в контактах электрод – деталь.
Несмотря на изменение значимости влияния каждого из перечисленных выше основных термодеформационных процессов, в процессе сварки общая схема формирования соединения происходит по единой схеме. Поэтому цикл сварки во временной последовательности условно разделяют на отдельные этапы, в соответствии со значимостью влияния какого-либо из основных факторов в их период [3, 16]. По-видимому, цикл сварки во временной последовательности целесообразно разделить на следующие четыре этапа (рис. 1.5), которые отличаются не только значимостью влияния какого-либо из основных факторов на процесс формирования соединения, но и основными технологическими задачами, выполняемыми сочетанием параметров режима в этот период:
1-й этап — от начала сжатия деталей электродами усилием FЭ до начала импульса тока IСВ;
2-й этап — от начала импульса тока IСВ до начала расплавления металла в контакте деталь – деталь (до начала формирования ядра);
3-й этап — от начала формирования ядра диаметром dЯ в контакте деталь – деталь до окончания импульса сварочного тока IСВ;
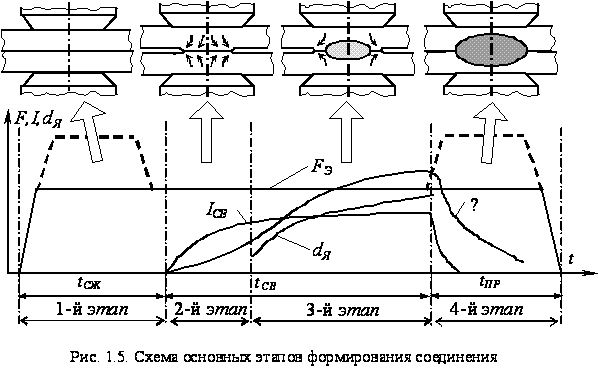
4-й
этап — от окончания
импульса сварочного
тока IСВ
до снятия усилия
FЭ сжатия
деталей электродами.
На первом этапе сжатие деталей электродами вызывает микропластические деформации в контактах деталь-деталь и электрод-деталь, следствием которых является формирование механических и электрических контактов. Главная задача на этом этапе — это обеспечение стабильности параметров контактов, что является исходным условием устойчивого течения процесса сварки и получения стабильных размеров ядра.
На втором этапе включение тока приводит к нагреву металла в зоне сварки, который интенсифицирует процессы микропластических деформаций, разрушения окисных пленок, формирования механических и электрических контактов. Нагретый металл зоны сварки расширяется, деформируется преимущественно в зазор между деталями, вследствие чего в контакте деталь – деталь образуется рельеф (уплотняющий поясок). Это приводит к расхождению электродов Δ. Динамика увеличения уплотняющего пояска на этом этапе определяет изменение плотности тока в зоне сварки и скорость тепловыделения в ней. Главная задача на этом этапе — это обеспечение оптимальной скорости нагрева металла в зоне сварки.
На третьем этапе происходит расплавление металла в области контакта деталь-деталь, образование ядра и уплотняющего пояска вокруг него, который предотвращает выброс расплавленного металла. По мере прохождения тока продолжается нагрев металла в зоне сварки, ядро растет по диаметру и высоте, происходит перемешивание металла, удаление поверхностных пленок и образование металлических связей в жидкой фазе. Продолжаются процессы теплового расширения металла в зоне сварки и его пластической деформации. Главная задача на этом этапе — это обеспечение оптимальной степени макродеформаций металла в зоне сварки, которая бы обеспечивала оптимальную скорость нагрева металла в зоне сварки и предотвращала выброс расплавленного металла.
На четвёртом этапе происходит охлаждение металла в зоне сварки и его кристаллизация в ядре, параметры которого определяют эксплуатационные свойства точечного сварного соединения. При охлаждении металла уменьшается его объем, вследствие чего возникают остаточные напряжения и деформации. Главная задача на этом этапе — это обеспечение степени макродеформаций металла в зоне сварки, достаточной для компенсации усадки металла.
1.2.2. Технологические приемы традиционных способов контактной точечной сварки
Среди циклов традиционных способов КТС (рис. 1.6), по-видимому, наиболее распространенным является цикл изменения параметров режима (рис. 1.6, а), предложенный еще Н. Н. Бенардосом. При сварке по этому циклу детали сжимают токопроводящими электродами (см. рис. 1.1) неизменным усилием FСВ и через определенное время сжатия tСЖ пропускают импульс сварочного тока заданной силы IСВ и длительности tСВ, а затем через определенное время проковки tПР, достаточное для кристаллизации и охлаждения зоны сварки, усилие сжатия электродов снимают. Его технологические возможности до настоящего времени удовлетворяют требованиям практики КТС не только сварки деталей из малоуглеродистых сталей в автомобиле- и сельхозмашиностроении [10, 17], но и сварки некоторых специальных сталей и сплавов [9, 15].
С целью предотвращения образования в ядре дефектов усадочного характера (трещин, пор) при сварке деталей из материалов, склонных к их образованию, например, относительно толстых деталей или деталей, склонных к закалке, а также деталей из высокопрочных материалов, применяют цикл (рис. 1.6, б), в котором при кристаллизации расплавленного металла в ядре и охлаждения зоны сварки (в период tПР проковки) усилие сжатия электродов увеличивают (прикладывают ковочное усилие FК). Этим увеличивают в ней степень пластической деформации металла, компенсирующей его усадку при кристаллизации и охлаждении.
Величину ковочного усилия FК [3]:
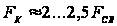 ,
(1.4)
и момент его
приложения
tК ( )
задают с учетом
термодеформационных
процессов,
протекающих
в зоне сварки,
и увеличивают
обычно монотонно
с заданной
скоростью, но
иногда и ступенчато.
И все же достичь
поставленной
цели только
приложением
FК не
всегда удается,
поскольку его
величина
ограничивается
прочностью
электродов
и техническими
возможностями
машин точечной
сварки [14...19, 32...37].
В технологии КТС известны и циклы (рис. 1.6, в), при осуществлении которых в период проковки соединения tПР усилие сжатия электродов не только не увеличивают, но даже и уменьшают [38]. Например, при сварке свинцовых деталей со стальными.
При
сварке деталей
из углеродистых
и низколегированных
сталей с целью
предотвращения
образования
в соединении
закалочных
структур и
трещин путем
уменьшения
скорости его
охлаждения
применяют цикл
(рис. 1.6, г), в котором
сжатие деталей
электродами
вообще прекращают
одновременно
с окончанием
импульса сварочного
тока [39]. Для решения
этой же задачи,
а также с целью
улучшения
условий проковки
соединений
и уменьшения
требуемой
величины ковочного
усилия, а иногда
для термообработки
соединения
в сварочных
электродах
применяют цикл,
в котором после
окончания
импульса сварочного
тока IСВ
в период проковки
соединения
tПР
пропускают
дополнительный
подогревающий
импульс тока
IД (рис.
1.6, д). Дополнительный
подогревающий
импульс тока
IД,
уменьшающий
сопротивление
деформации
металла в зоне
сварки, может
применяться
в сочетании
с любой циклограммой
изменения
усилия сжатия
электродов.
Подогревающий
ток пропускают
обычно в виде
отдельного
дополнительного
импульса IД,
но иногда и как
модулированное
продолжение
импульса сварочного
[3, 11, 15, 16, 40…46].
Для получения оптимальных значений начальных электрических сопротивлений в контактах, в особенности при сварке деталей из высокопрочных материалов или деталей с относительно невысоким качеством подготовки поверхностей, в практике точечной сварки применяют цикл (рис 1.6, е), в котором перед импульсом сварочного тока в период сжатия деталей tСЖ производят их обжатие повышенным усилием сжатия электродов F0 (усилием обжатия). Этот технологический прием используют и для предупреждения наружных и внутренних начальных выплесков, а также для вытеснения пластичных прослоек грунта, клея [3, 9, 11, 15, 16]. Величину усилия предварительного обжатия деталей обычно принимают равной величине ковочного усилия [3]:
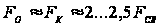 .