Основы теории и технологии контактной точечной сварки
При
итерациях по
диаметру уплотняющего
пояска dПt
сравниваются
значения
 и
 (блок 9). Пока
выполняется
условие, что
 ,
циклы по dПt
продолжаются
с тем же шагом
ΔdПj
переходом в
блок 7. Если же
это условие
не выполняется,
т. е.
 ,
а
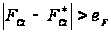 (блок
10), то dПt
уменьшается
на ΔdПj,
затем уменьшается
ΔdПj
(блок 11) и циклы
по dПt
продолжаются.
Если же
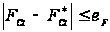 ,
циклы по dПt
заканчиваются,
фиксируются
результаты
расчётов (блок
12) и осуществляется
переход в цикл
по времени
(блок 13). После
выполнения
заданного числа
шагов расчетов
по времени
производится
заданный вывод
полученных
результатов
(блок 14) и решение
задачи заканчивается.
Оценку адекватности термодеформационной модели процесса точечной сварки с обжатием периферийной зоны соединения реальному процессу формирования соединения производили так же обобщенно, как и проверку описанной выше термодеформационной модели для традиционных способов точечной сварки. Так же при сварке деталей осуществляли прерывания процесса формирования соединения и измеряли диаметр уплотняющего пояска, а затем сравнивали его значения с расчетными для тех же условий сварки и моментов формирования соединения.
Многочисленные сравнения расчетных и экспериментальных значений диаметра уплотняющего пояска для условий сварки деталей толщиной 1….4 мм из высоколегированных и углеродистых сталей, а также алюминиевых сплавов, показали, что их расхождения не превышают 10…20 %, что в определенной мере, отражает приемлемую для приближенных решений технологических задач степень адекватности термодеформационной модели процесса формирования соединения и реального процесса точечной сварки с обжатием периферийной зоны соединения [210…212, 243].
4.2. Изменение
термодеформационных
процессов на
стадии
нагрева
при традиционных
способах точечной
сварки
Описанные выше методики расчета основных термодеформационных процессов, протекающих в зоне сварки на стадии нагрева, предоставляют возможность определить их количественные значения в любой момент процесса формирования соединения при заданных параметрах режима сварки. Практически, это означает, что решение уравнений (3.11) или (3.17) относительно диаметра уплотняющего пояска при заданных параметрах режима сварки позволяет проводить численные эксперименты.
Моделированием процессов формирования точечных сварных соединений как при традиционных способах сварки, так и при способах сварки с обжатием периферии соединения по описанным выше методикам расчетов подтверждается существующее мнение [3, 16] о том, что формирование точечных соединений происходит по единой схеме, несмотря на изменение значимости влияния отдельных термодеформационных процессов, протекающих в зоне сварки, на формирование соединения на отдельных этапах цикла сварки, а также различия количественных их параметров. Так, во всех случаях контактной точечной сварки сохраняется временная последовательность протекания отдельных термодеформационных процессов в зоне сварки, значимость их влияния на процесс формирования соединения и характер изменения при сварке: температура металла в зоне сварки во время импульса сварочного тока, хотя и неравномерно, всегда увеличивается; среднее значение давления в свариваемом контакте, напряжения в площади уплотняющего пояска, а после начала плавления металла в свариваемом контакте и давление в ядре всегда уменьшаются по величине; разупрочнение металла в зоне сварки всегда возрастает, что сопровождается его пластическим течением и непрерывным увеличением площади свариваемого контакта [203…206, 210…212, 218, 243].
4.2.1. Изменение параметров термодеформационных процессов при традиционных способах точечной сварки
Из всех параметров процесса точечной сварки к настоящему времени экспериментально измерено с достаточной степенью надежности только изменение в процессе формирования соединения диаметра уплотняющего пояска, размеров ядра расплавленного металла и температуры в контактах электрод–деталь. Сведения об остальных в большинстве носят предположительный характер.
Решение уравнения (3.11) термодеформационного равновесия процесса формирования соединения для традиционных способов сварки впервые (алгоритм показан на рис. 4.1) позволило рассчитать изменение в процессе КТС параметров основных термодеформационных процессов, определить их взаимовлияние и влияние на устойчивость процесса сварки. При этом установлено следующее (рис. 4.5) [203…206, 214…216, 218].
В процессе формирования точечного сварного соединения на стадии нагрева во время tСВ действия импульса сварочного тока происходит уменьшение среднего давления РСРt в контуре контакта деталь–деталь, сопровождаемое его пластическим течением и непрерывным увеличением площади (диаметра dПt ) свариваемого контакта (рис. 4.5, а). Это является следствием того, что среднее значение напряжений в контуре уплотняющего пояска σСРt, а после начала плавления металла в свариваемом контакте и давление РЯt в ядре, уменьшаются по величине. Причем, до начала плавления металла средние значения давления РСРt и напряжений σСРt в контакте деталь–деталь совпадают по величине.
Основными факторами, определяющими такое изменение напряжений в контуре уплотняющего пояска σСРt и давление РЯt в ядре, являются разупрочнение металла в зоне сварки, которое проявляется в уменьшении его сопротивления пластической деформации σДt, а также уменьшение ширины уплотняющего пояска bПt, равной bПt = (dПt – dЯt)/2 (см. зависимости (3.51) и (3.59)), из-за более быстрого увеличения диаметра ядра dЯt по сравнению с увеличением диаметра dПt уплотняющего пояска.
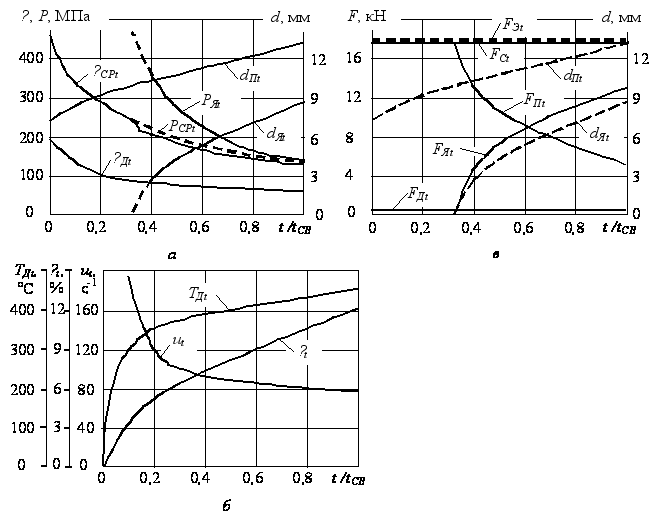
Основным
фактором,
определяющим
уменьшение
сопротивления
пластической
деформации
металла в зоне
сварки σДt
является его
разупрочнение
вследствие
увеличения
температуры
ТДt
(рис. 4.5, а),
которое по
своему влиянию
не только полностью
компенсирует,
но и превосходит
упрочняющее
действие монотонно
увеличивающейся
в процессе
формирования
соединения
степени пластической
деформации.
Кроме того,
уменьшению
в процессе КТС
сопротивления
пластической
деформации
металла в зоне
сварки σДt
способствует
и уменьшение
при сварке
скорости пластической
деформации
ut.
Монотонное изменение в процессе КТС напряжений в контуре уплотняющего пояска σСРt и давления РЯt в расплавленного металла ядре не приводит к нарушению термодеформационного равновесия в площади свариваемого контакта. Оно сопровождается лишь изменением в его площади характера силового взаимодействия деталей (рис. 4.5, в).
Так, в приведенном на рис. 4.5 примере, детали в месте сварки собраны с зазором δ = 0,5 мм. Поэтому в соответствии с уравнением (3.11) усилие сжатия в площади свариваемого контакта FCt (3.21) меньше усилия сжатия деталей электродами FЭt, на величину FДt (см. зависимость (2.5)), затраченную на деформацию деталей при их сближении до соприкосновения поверхностей. В течение все процесса КТС усилие сжатия в свариваемом контакте FCt меньше усилия сжатия деталей электродами FЭt на величину FДt и в данном случае остается неизменным.
До начала плавления металла все усилие FCt сжатия в свариваемом контакте уравновешивается металлом, находящимся в твёрдой фазе. В этом случае все усилие в площади свариваемого контакта FCt уравновешивается напряжениями, интегральная сумма которых в площади уплотняющего пояска равна усилию FПt, т. е. в этот период согласно зависимостям (3.10) и (3.21) FCt = FПt.
В период после момента tНП начала плавления металла в свариваемом контакте до окончания импульса тока (при tНП < t ≤ tСВ) часть усилия сжатия в свариваемом контакте FCt уравновешивается давлением РЯt расплавленного металла в ядре, которое по его площади развивает усилие FЯt (3.9), а часть — напряжениями в уплотняющем пояске, которые по его площади составляют усилие FПt (3.10). При этом, несмотря на уменьшение давления в ядре РЯt в процессе его формирования, усилие FЯt в его площади увеличивается, что обусловлено более быстрым увеличение площади ядра по сравнению с уменьшением в нем давления. Поэтому по мере роста ядра происходит перераспределение усилий сжатия в свариваемом контакте при неизменной величине FCt: доля усилия FCt, уравновешиваемая в его площади усилием FЯt, увеличивается, а доля, уравновешиваемая в площади уплотняющего пояска усилием FПt, уменьшается на величину FЯt.
Такое взаимосвязанное изменение параметров термодеформационных процессов, протекающих в зоне сварки, и параметров силового взаимодействия деталей в площади свариваемого контакта обеспечивает устойчивое формирование соединения в условиях их непрерывного изменения при КТС.
4.2.2. Особенности термодеформационных процессов при точечной сварке с обжатием периферийной зоны соединения
Формирование сварного соединения при точечной сварке с обжатием его периферийной зоны происходит по той же схеме, что и при традиционных способах КТС. В месте с тем, особенности силового воздействия на детали при КТС с обжатием периферийной зоны соединения, которые заключаются в сжатии деталей токопроводящими электродами усилием FЭ и автономном обжатии периферийной зоны соединения кольцевыми силовыми пуансонами усилием FО (см. п. 1.2.3), при сохранении общего характера протекания основных термодеформационных процессов в зоне сварки приводят к существенному изменению количественных их параметров.
Математическое моделирование процесса КТС с обжатием периферийной зоны соединения, путем решения уравнения (3.17) термодеформационного равновесия этого процесса сварки (алгоритм показан на рис. 4.1), впервые позволило определить не только характер изменения основных термодеформационных процессов в зоне формирования соединения при этом способе сварки, но и рассчитать их количественные параметры. При этом установлено следующее (рис. 4.7) [204, 210…212, 243].
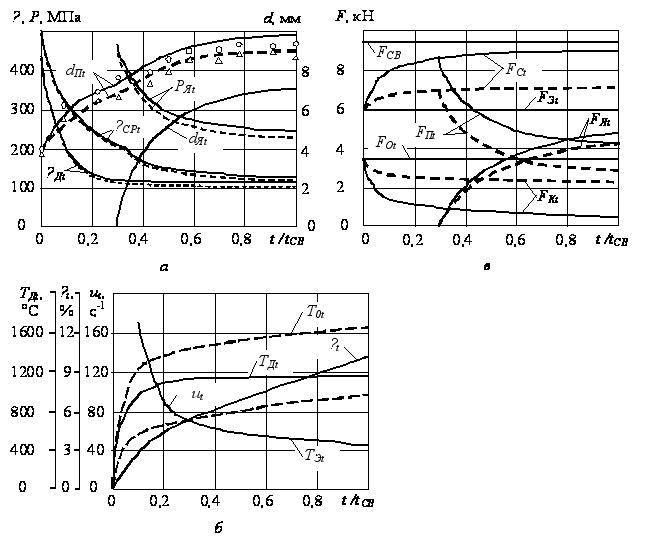
В
процессе формирования
точечного
сварного соединения
на стадии нагрева
во время tСВ
действия импульса
сварочного
тока при КТС
с обжатием
периферийной
зоны соединения,
как и при традиционных
способах сварки,
в зоне сварки
происходит
пластическое
течение металла
и монотонное
увеличение
площади (диаметра
dПt)
свариваемого
контакта
(рис.
4.7, а).
Это является
следствием
того, что среднее
значение напряжений
в контуре
уплотняющего
пояска σСРt,
а после начала
плавления
металла в свариваемом
контакте и
давление РЯt
в ядре, также
уменьшаются
по величине
в течение действия
импульса сварочного
тока.
Факторы, следствием воздействия которых является такое изменение напряжений в контуре уплотняющего пояска σСРt и давления РЯt расплавленного металла в ядре, те же: разупрочнение металла в зоне сварки и снижение его сопротивления пластической деформации σДt, а также уменьшение ширины уплотняющего пояска bПt, равной bПt = (dПt – dЯt)/2, из-за более быстрого роста диаметра ядра dЯt по сравнению с увеличением диаметра dПt уплотняющего пояска.
Основным
фактором,
определяющим
уменьшение
сопротивления
пластической
деформации
σДt
металла в зоне
сварки во время
действия импульса
сварочного
тока также, как
и при традиционных
способах КТС,
является его
разупрочнение
вследствие
увеличения
температуры
ТДt
(рис. 4.5, б),
которое по
своему влиянию
превосходит
упрочняющее
действие монотонно
увеличивающейся
в процессе
формирования
соединения
степени пластической
деформации.
Так, в период
времени после
начала формирования
ядра, несмотря
на существенное
увеличение
температуры
Т0t
в центре контакта
деталь–деталь
температуры
ТЭt
в контакте
электрод–деталь,
температура
деформируемого
металла ТДt
увеличивается
незначительно,
что хорошо
коррелируется
с изменением
в этот период
его сопротивления
пластической
деформации.
Кроме того, как и при традиционных способах КТС, уменьшению в процессе КТС сопротивления пластической деформации металла в зоне сварки σДt также способствует и уменьшение при сварке скорости пластической деформации ut.
Основное отличие характера протекания термодеформационных процессов при КТС с обжатием периферийной зоны соединения от их протекания при традиционных способах сварки заключается в особенностях характера силового взаимодействия деталей в контакте деталь–деталь, в частности, в возможности их силового взаимодействия вне контура уплотняющего пояска в площади кольцевого контакта деталь–деталь (см. рис. 3.2). Это оказывает существенное влияние на количественные параметры всех основных термодеформационных процессов, протекающих в зоне сварки, в частности, на величину напряжений в контуре уплотняющего пояска σСРt и давления РЯt в расплавленного металла ядре.
Так, в приведенном на рис. 4.7 примере, детали в месте сварки сжимаются токопроводящими электродами неизменным усилием FЭt = 6 кН и обжимными втулками также неизменным усилием обжатия FОt = 3,4 кН (рис. 4.5, в). При этом в одном варианте сварки детали обжимаются втулками с внутренним диаметром dВВ, равным 16 мм (изменение параметров термодеформационных процессов в этом варианте сварки показано сплошными линиями), а в другом — 24 мм (в этом варианте сварки —штриховыми линиями).
Поскольку в приведенном примере детали в месте сварки собраны без зазора (δ = 0 → FДt = 0), то в соответствии с уравнением (3.17) к моменту начала импульса тока усилие сжатия в площади свариваемого контакта FCt равно усилию сжатия деталей токопроводящими электродами FЭt, а усилие в кольцевом контакте FКt вне контура уплотняющего пояска равно усилию обжатия деталей FОt кольцевыми силовыми пуансонами.
С момента начала импульса тока вследствие нагрева и расширения металла в зоне сварки в контакте деталь–деталь начинает формироваться рельеф (уплотняющий поясок), увеличивающаяся высота которого hПt определяется по зависимости (3.84). Вследствие этого детали между контурами уплотняющего пояска и внутреннего диаметра обжимной втулки прогибаются и своей упругостью передают в зону сварки часть усилия обжатия деталей FОt, равную усилию FУt, величину которого можно определить по зависимости (3.19), сопротивления деталей их суммарному прогибу на высоту уплотняющего пояска. Таким образом, в процессе сварки на стадии нагрева усилие сжатия в свариваемом контакте FCt увеличивается пропорционально увеличению высоты hПt уплотняющего пояска на величину FУt, а усилие сжатия деталей в кольцевом контакте FКt на эту же величину уменьшается.
Это сказывается на количественных параметрах всех термодеформационных процессов, протекающих в зоне сварки. Так, увеличение внутреннего диаметра обжимной втулки с 16 до 24 мм приводит к уменьшению усилия упруго прогиба деталей FУt, усилия сжатия в площади свариваемого контакта FCt, уменьшению диаметра уплотняющего пояска dПt, повышению температуры ТДt деформируемого металла и уменьшению его сопротивления пластической деформации σДt, а следовательно к уменьшению среднего значения напряжений в площади уплотняющего пояска σСРt и давления расплавленного металла в ядре РЯt.
При КТС с обжатием периферийной зоны соединения также, как и при традиционных способах сварки, до начала плавления металла все усилие сжатия в свариваемом контакте FCt уравновешивается металлом, находящимся в твёрдой фазе, и следовательно в этот период согласно зависимостям (3.10) и (3.21) FCt = FПt.
В период после момента tНП начала плавления металла в свариваемом контакте до окончания импульса тока (при tНП < t ≤ tСВ) часть усилия сжатия в свариваемом контакте FCt уравновешивается давлением РЯt расплавленного металла в ядре, которое по его площади развивает усилие FЯt (3.9), а часть — напряжениями в уплотняющем пояске, которые по его площади составляют усилие FПt (3.10). При этом, несмотря на уменьшение давления в ядре РЯt в процессе его формирования, усилие FЯt в его площади увеличивается, что обусловлено более быстрым увеличение площади ядра по сравнению с уменьшением в нем давления, что приводит к увеличению доли усилия FCt, уравновешиваемой усилием FЯt в площади ядра, и уменьшению на эту же величину доли усилия FCt, уравновешиваемой усилием FПt в площади уплотняющего пояска.
Таким образом, при КТС с обжатием периферийной зоны соединения в процессе сварки происходит не только перераспределение усилий сжатия в свариваемом контакте между уплотняющим пояском и ядром расплавленного металла, но и увеличение усилия сжатия в площади уплотняющего пояска. Это благоприятно сказывается на устойчивости процесса формирования соединения в части увеличения тепловыделения в начале процесса сварки и повышения устойчивости против образования выплесков в его конечной стадии.
4.2.3. Влияние режимов сварки на параметры термодеформационных процессов, протекающих в зоне формирования соединения
Параметры термодеформационных процессов, протекающих в зоне формирования соединения, зависят от многих факторов точечной сварки, в частности, рассмотренных выше. Кроме того, на них существенное влияние оказывают особенности технологий и параметры режимов точечной сварки, которое и рассмотрим ниже. В частности, исследованием влияния режимов сварки деталей из сплавов АМг6 и АМц, толщиной 1…4 мм, которые приведены в табл. 4.4, установлено следующее.
Таблица 4.4
Параметры режимов точечной сварки и размеры полученных соединений
|
№ п/п |
Материал деталей | Толщина деталей, мм | Параметры режимов сварки | Размеры ядра | |||
| Время сварки tСВ, с |
Сварочное
усилие |
Сварочный
ток |
Диаметр |
Высота |
|||
| 1 | АМг6 | 1 + 1 | 0,06 | 6,5 | 38 | 5,0 | 1,2 |
| 2 | 0,08 | 5,5 | 31 | 1,0 | |||
| 3 | 0,10 | 4,5 | 27 | 0,75 | |||
| 4 | 2 + 2 | 0,06 | 12,0 | 49 | 8,0 | 2,6 | |
| 5 | 0,08 | 42 | 2,1 | ||||
| 6 | 0,10 | 37 | 1,2 | ||||
| 7 | 3 + 3 | 0,16 | 20,0 | 76 | 10,0 | 4,0 | |
| 8 | 0,24 | 18,0 | 63 | 3,0 | |||
| 9 | 0,30 | 17,0 | 57 | 2,1 | |||
| 10 | 4 + 4 | 0,20 | 28,0 | 85 | 13,0 | 5,1 | |
| 11 | 0,26 | 77 | 3,9 | ||||
| 12 | 0,32 | 65 | 2,3 | ||||
| 13 | АМц | 1 + 1 | 0,06 | 2,5 | 34 | 5,0 | 1,25 |
| 14 | 0,08 | 26 | 1,0 | ||||
| 15 | 0,10 | 21 | 0,6 | ||||
| 16 | 2 + 2 | 0,10 | 7,0 | 51 | 8,0 | 2,7 | |
| 17 | 0,14 | 6,0 | 37 | 2,2 | |||
| 18 | 0,18 | 5,5 | 32 | 1,3 | |||
| 19 | 3 + 3 | 0,12 | 10,0 | 78 | 10,0 | 4,1 | |
| 20 | 0,16 | 62 | 3,2 | ||||
| 21 | 0,20 | 51 | 2,1 | ||||
| 22 | 4 + 4 | 0,16 | 18,5 | 82 | 13,0 | 4,9 | |
| 23 | 0,20 | 16,0 | 73 | 4,1 | |||
| 24 | 0,24 | 19,0 | 61 | 2,8 | |||
Температура деформируемого металла ТДt в зоне сварки является основным фактором, определяющим его сопротивление пластической деформации σДt. Многочисленные расчеты показали, что нагрев деформируемого объема металла в зоне сварки во время импульса сварочного тока протекает неравномерно (рис. 4.6, б, рис. 4.7, б). За первые 10…20 % от времени сварки tСВ он нагревается до температуры, которая составляет 65...85 % от конечных ее значений. Затем рост его температуры замедляется. При этом, в случае сварки электродами со сферической рабочей поверхностью рост температуры деформируемого металла наблюдается в течение всего периода действия импульса сварочного тока (рис. 4.6, б), то при сварке электродами с плоской рабочей поверхностью и, в особенности, с обжатием периферийной зоны соединений увеличение температуры деформируемого металла во второй половине периода их нагрева весьма ограничено (рис. 4.7, б).
Такое неравномерное увеличение температуры деформируемого металла (рис. 4.8) характерно для любых условий точечной сварки [203, 206, 214…216]. Это в дальнейшем было подтверждено и более точными тепловыми расчетами с решением дифференциальных уравнений, например, в работе [168].
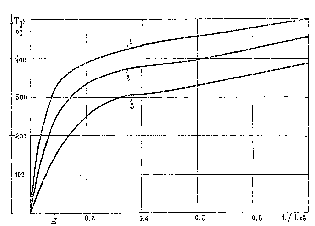
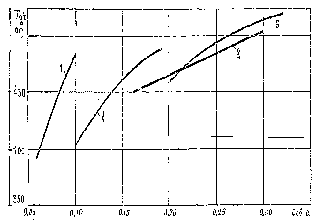
Причинами такого изменения температуры являются, с одной стороны, радиальное перемещение от оси электродов границ деформируемого объема металла из-за увеличения диаметров уплотняющего пояска dПt и ядра расплавленного металла dЯt (см. рис. 4.4, 4.6, а, 4.7, а), а с другой — изменения условий процессов выделения и распространения теплоты. Во-первых, увеличение в процессе сварки площадей контактов деталь–деталь и электрод–деталь приводит к уменьшению электрического сопротивления зоны сварки (см. п. 2.3) и, как следствие—к уменьшению тепловыделения. Во-вторых, увеличение площадей контактов электрод–деталь приводит и к увеличению теплоотвода из зоны сварки. Кроме того, замедление увеличения температуры происходит из-за плавления металла в ядре, так как на это затрачивается часть вводимой энергии (см. п. 2.4).
Максимальная температура деформируемого объема металла, которой он достигает в конце процесса формирования соединения, в зависимости от условий сварки изменяется в относительно широких пределах, составляющих 60…95 % от температуры плавления ТПЛ свариваемого металла.
Изменение толщины свариваемых деталей в пределах 1…4 мм приводит к изменению температуры деформируемого металла, примерно на 5…15 % от ТПЛ. Причем, с увеличением толщины деталей она возрастает (рис. 4.8), что в основном объясняется уменьшением ее градиента в направлении координаты r.
Изменение времени сварки влияет на максимальную температуру металла в большей степени (рис. 4.9), чем изменение толщины деталей. Так, изменение времени сварки в пределах, применяемых в практике КТС режимов, приводит к изменению температуры металла на 10…25 % от ТПЛ. При этом с увеличением времени сварки (уменьшением жесткости режимов) она возрастает. Это обусловлено некоторым уменьшением градиента температуры в металле зоны сварки, прилегающем к ядру.
Такие результаты расчетов температуры металла в зоне сварки вполне согласуются с существующими представлениями, результатами экспериментальных и теоретических исследований процессов выделения и перераспределения теплоты в условиях формирования точечных сварных соединений.
Степень пластической деформации металла в зоне сварки монотонно увеличивается в течение всего процесса его нагрева, т. е. в течение длительности действия импульса сварочного тока при любых условиях точечной сварки. Причем, во время формирования соединения степень деформации увеличивается неравномерно (рис. 4.10). За первые 5…20 % от времени tСВ действия импульса сварочного тока она достигает значений, составляющих 25…40 % от конечных. После этого степень деформации металла в зоне сварки увеличивается практически линейно.
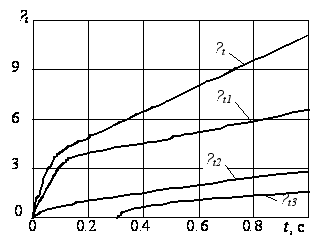 Динамика
изменения
степени пластической
деформации
металла в зоне
сварки и ее
величина определяются
в основном его
температурным
расширением.
Так, характер
изменения
εt
в
процессе формирования
соединения
определяется
в основном ее
приращением
за счет температурного
расширения
εt1,
(первое
слагаемое
в зависимости
3.78), плавления
металла в ядре
εt2
(второе
слагаемое) и
вдавливания
электродов
в поверхности
деталей εt3
(третье
слагаемое). В
момент выключения
тока при t
= tСВ
приращение
степени пластической
деформации
за счет температурного
расширения
металла εt1,
составляет
55…65 % от всей ее
конечной величины
εt,
за счет вдавливания
электродов
в поверхности
деталей εt2
— 20…30 %, за счет
приращения
объема металла
ядра при его
расплавлении
εt3
— 8…17 %.
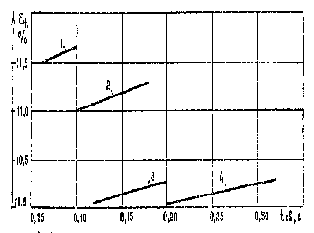
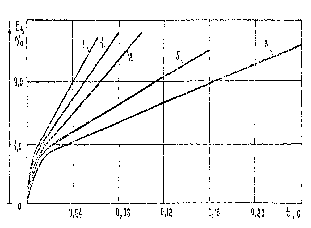
К моменту окончания импульса сварочного тока при t = tСВ степень пластической деформации металла в зоне сварки может достигать значений 12…15 %. При проплавлении деталей на 40…60 %, которое наиболее характерно для большинства соединений в практике точечной сварки, конечная степень деформации составляет 9…12 %.
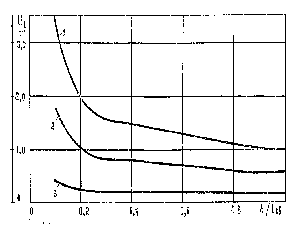
При сварке на жестких режимах с меньшей длительностью импульса сварочного тока степень деформации на 5…12 % меньше, чем на мягких (рис. 4.11). Это объясняется большим градиентом температуры металла в зоне сварки и большей зоной его нагрева.
С увеличением толщины свариваемых деталей от 1 до 4 мм степень пластической деформации металла в зоне сварки также уменьшается на 8…14 % (рис. 4.12), что объясняется в основном увеличением зоны нагрева при формировании точеного сварного соединения.
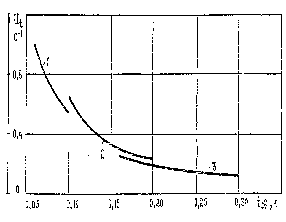 Скорость
пластической
деформации
ut
металла в зоне
сварки изменяется
в соответствии
с изменение
степени его
деформации
(рис. 4.13), поскольку
является ее
производной
(см зависимость
3.79).
Наибольшие ее значения наблюдаются в начале процесса нагрева и составляют через 10 % от времени tСВ действия импульса сварочного тока 0,2…3,6 с-1. В процессе формирования соединения скорость деформации металла зоны сварки уменьшается неравномерно. За последующие 10…15 % от времени нагрева она уменьшается на 20…60 % от значений, которые были при t ≈ 0,1tСВ . После этого она либо монотонно уменьшается до конечных значений, либо остается практически неизменной.
С увеличением жесткости режима сварки скорость деформации возрастает (рис 4.14). Причем, в начале процесса сварки она возрастает примерно в 2,5…3,5 раза, а в конце процесса нагрева — в 1,5…2.5 раза. С увеличением же толщины свариваемых деталей от 1 до 4 мм она уменьшается в 5…6 раз. Это в основном обусловлено увеличением времени сварки tСВ, поскольку степень εt деформации металла зоны сварки с увеличением толщины деталей уменьшается всего на 8…14 %.

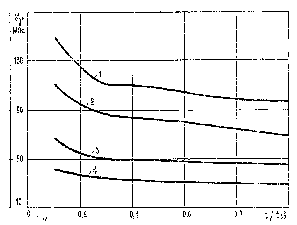
Сопротивление
пластической
деформации
σДt
металла в области
уплотняющего
пояска в процессе
КТС монотонно
уменьшается
(рис. 4.15).
Причем,
уменьшение
сопротивления
пластической
деформации
происходят
неравномерно,
что обусловлено,
в основном,
неравномерным
изменением
теплового
состояния
металла в области
уплотняющего
пояска (см. рис.
4.6, б
и 4.7, б).
Наибольший
градиент
его уменьшения,
как и уменьшения
температуры,
наблюдается
в первые 10 ё
25 % от времени
tСВ
длительности
импульса сварочного
тока. Это
является следствием
того, что основным
фактором,
определяющим
сопротивление
пластической
деформации
металла
процессе формирования
точечного
сварного соединения,
является его
температура.
Такое заключение
подтверждается
характером
изменения при
сварке термомеханических
коэффициентов
кТ, кε,
ки (рис.
4.16) и их
соотношением
в дискретные
моменты процесса
формирования
соединения,
а также характером
изменения их
комплексного
воздействия
на металл зоны
сварки, которое
можно охарактеризовать
коэффициентом
разупрочнения
 (см. зависимость
(3.60)).
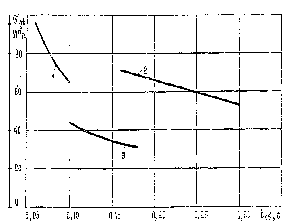
С увеличением жесткости режима сварки сопротивление пластической деформации металла увеличивается в довольно широком диапазоне (на 15…80 %) (рис. 4.17). При этом кратность его увеличения возрастает с повышение прочности металла. С увеличением толщины свариваемых деталей от 1 до 4 мм сопротивление пластической деформации уменьшается: при сварке на жестких режимах — в 1,5…2 раза, а при сварке на мягких режимах — на 10…30 %. Причем кратность уменьшения в начале процесса сварки больше, чем в конце импульса тока и зависит она как от теплофизических свойств металла, так и от параметров режима сварки.
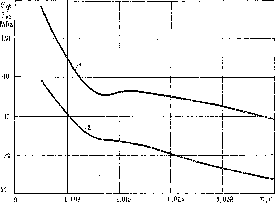
Основным фактором, определяющим сопротивление пластической деформации металла при сварке, является его температура. Вместе с тем и роль степени и скорости пластической деформации металла, как упрочняющих факторов, весьма существенна. Они повышают сопротивление пластической деформации металла зоны сварки на 30…60 % по сравнению со статическим пределом текучести при той же температуре. На рис. 4.18 показано изменение в процессе сварки сопротивления пластической деформации металла (кривая 1) рассчитанное по вышеописанной методике и изменение предела текучести металла (кривая 2) для той же температуры. Поэтому при решении теплодеформационных задач точечной сварки, определяя механические характеристики металла зоны формирования соединения, следует учитывать процессы его упрочнения и разупрочнения, в особенности при сварке деталей малых толщин на жестких режимах.
Среднее
значение напряжений
в площади
уплотняющего
пояска и
давление
расплавленного
металла в ядре
в процессе
формирования
соединения
монотонно
уменьшаются
(рис. 4.19 и 4.20). Это
обусловлено
тем, что их величину
σСРt
и РЯt
(см. зависимости
(3.51) и (3.59)) в основном
определяют
одни и те же
параметры
деформационных
процессов:
сопротивление
деформации
металла в области
уплотняющего
пояска σДt
и ширина уплотняющего
пояска, которая
в зависимости
(3.51) выражена
разностью
диаметров
уплотняющего
пояска dПt
и ядра dЯt,
а в зависимости
(3.59) — их отношением.
А поскольку
при любых условиях
точечной сварки,
как было показано
выше, и сопротивление
деформации
металла, и ширина
уплотняющего
пояска в процессе
формирования
соединения
на стадии нагрева
всегда уменьшаются,
то вследствие
этого уменьшается
и величина
напряжений
в площади
уплотняющего
пояска, и давление
расплавленного
металла в ядре.
Их значения
к концу процесса
нагрева монотонно
приближаются
к величине
сопротивления
деформации
металла в области
уплотняющего
пояска.