Основы теории и технологии контактной точечной сварки
Для того, чтобы эта система, имеющая одну степень свободы — возможность перемещения в направлении оси электродов, находилась в равновесии, необходимо, чтобы сумма проекций всех сил на координату z равнялась нулю. В данном случае это условие равновесия можно записать следующим образом:
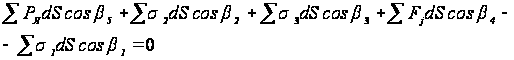 ,
где β1, β2, β3, β4, β5 — углы между соответствующими элементарными силами и координатой z, в данном случае равные нулю, потому что по принятым в зависимостях (3.1)…(3.5) условиям элементарные силы нормальны к плоскости свариваемого контакта; dS — площадь действия элементарной силы.
При
условии равенства
нулю углов β
соответствующие
значения
 будут
равны единице.
Тогда написанное
выше уравнение
равновесия
можно преобразовать
к следующему
виду:
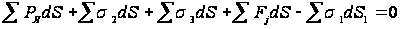 .
(3.6)
Условие равновесия (3.6) фактически является интегральным и в цилиндрической системе координат, в интегральной форме может быть записано следующим образом:
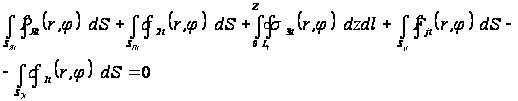 ,
(3.7)
где Lt – контур контакта деталь–деталь.
Данное
интегральное
условие равновесия
включает в себя
два важных
взаимосвязанных
технологических
параметра:
напряжения
в контакте
электрод–деталь
—
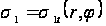 ,
и площадь
уплотняющего
пояска — SПt,
т. е. параметры
внешнего силового
воздействия
на зону сварки
и деформирования
в ней металла.
Это дает возможность
при известных
остальных его
составляющих,
выражающих
параметры
внутренних
термодеформационных
процессов,
определять
величину одного
из них при заданном
значении другого.
Кроме того, все
составляющие
условия (3.7) зависят
от термодинамического
состояния
металла в зоне
сварки, характеризуемого
температурой
и фазовым состоянием,
а потому описывают
изменение и
взаимовлияние
всех основных
термодеформационных
процессов,
протекающих
в зоне сварки.
Поэтому его
можно назвать
«уравнением
термодеформационного
равновесия
процесса контактной
точечной сварки».
Точные вычисления непосредственно по уравнению (3.7) весьма затруднительны. Это объясняется отсутствием или сложностью аналитических решений ряда частных задач, входящих в данное уравнение. Например, таких, как распределение напряжений в контактах и их изменение в ходе процесса формирования соединения, определение значений давления в ядре и его градиента в плоскости свариваемого контакта, а также функций, точно описывающих граничные условия и их изменение в процессе сварки. Поэтому для приближенных решений технологических задач уравнение (3.7) целесообразно упростить.
Допущение об осесимметричности зоны формирования соединения при КТС значительно упрощает определение пределов интегрирования. Тогда, для рассматриваемой в равновесии одной детали уравнение (3.7) можно переписать со следующими пределами интегрирования:
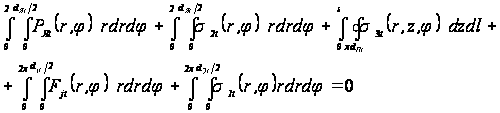 ,
(3.8)
где s – толщина свариваемых деталей, dЯt, dПt, dЭt, djt, – диаметры соответственно ядра, контакта деталь–деталь, контакта электрод–деталь и площади растекания линий сварочного тока в момент времени t.
Приближенные вычисления значений Fjt показали, что при применяемых режимах сварки электродинамические силы, раздвигающие свариваемые детали из-за растекания в них сварочного тока, очень малы и составляют незначительную часть от сварочного усилия (меньше 0,5 %). Поэтому, при приближенных технологических расчетах этими силами можно пренебречь и 4-й интеграл в (3.8) можно принять равным нулю:
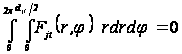 .
Очевидно, что интегрирование напряжений в контакте электрод-деталь по площади этого контакта, при любом их распределении, даст величину, равную усилию сжатия деталей электродами. Поэтому 5-й интеграл в (3.8), выражающий сумму напряжений в площади контакта электрод–деталь, можно принять равным усилию сжатия электродов FЭt в момент времени t:
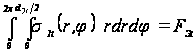 .
Третий интеграл в (3.8), описывающий сумму напряжений от упругой деформации деталей при их прогибе, после вычислений по цилиндрической поверхности равен усилию FДt, которое необходимо для сближения свариваемых деталей до их соприкосновения:
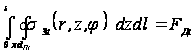 .
Усилие FДt в условиях сварки может достигать 10 % [100]. Оно практически не изменяется в процессе формирования соединения [81] и при выборе режимов сварки может учитываться как постоянная составляющая. При приближенных технологических расчетах величину FДt можно вычислять по зависимости (2.5).
Приближенные расчеты по зависимостям, приведенным в работах [3, 16, 207] показали, что градиент давления в ядре, обусловленный электродинамическим действием сварочного тока, не превышает 5 % от средней его величины, которая определяется термодеформационными процессами в зоне сварки. Поэтому, с целью упрощения расчетов, можно считать, что градиент давления в ядре отсутствует, т. е. допустить, что давление в ядре постоянно по всему объему и не зависит от координат r и φ. Тогда после вычисления 1-го интеграла в (3.8), который выражает величину усилия FЯt, развиваемого давлением жидкого металла в площади ядра, получаем:
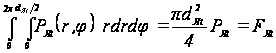 ,
(3.9)
где РЯt – среднее значение давления расплавленного металла в ядре;
Напряжения во 2-м интеграле уравнения (3.8), который выражает сумму нормальных напряжений в площади уплотняющего пояска, рационально учитывать через их среднее значение, не зависящее от координат r и φ. По теореме о среднем [208] — среднее значение напряжений в площади уплотняющего пояска σСРt можно выразить следующим образом:
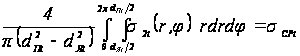 .
Отсюда интеграл, который выражает сумму нормальных напряжений в площади уплотняющего пояска, можно определить следующим образом:
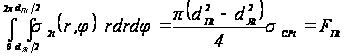 ,
(3.10)
где FПt – усилие в площади уплотняющего пояска.
Тогда интегральное уравнение (3.8) термодеформационного равновесия процесса формирования соединений при традиционных способах КТС можно, с учетом сказанного выше, преобразовать к окончательному виду, удобному для практических расчетов:
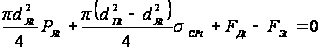 ,
(3.11)
где, для момента времени t, dЯt и dПt – диаметры, соответственно, ядра расплавленного металла и уплотняющего пояска; PЯt – давление расплавленного металла в ядре; σСРt – среднее значение нормальных напряжении в площади уплотняющего пояска; FДt – усилие, необходимое для сближения свариваемых деталей до соприкосновения их поверхностей; FЭt – усилие сжатия деталей электродами.
Уравнение термодеформационного равновесия процесса контактной точечной сварки (3.11) позволяет для любого момента процесса формирования соединения решать две задачи.
Первая из этих задач — технологическая. Решение данной задачи позволяет рассчитывать усилие сжатия электродов FЭt, как параметр режима сварки, которое необходимо для формирования уплотняющего пояска заданного диаметра dПt, величину которого можно задавать из условия устойчивого формирования соединения при КТС.
Вторая задача — исследовательская. Ее решение может быть использовано при отработках новых технологий КТС. При решении этой задачи, наоборот, для любого момента процесса формирования соединения, по уравнению (3.11) можно рассчитывать диаметр уплотняющего пояска dПt при заданном значении усилия сжатия электродов FЭt.
Очевидно, что оба этих решения имеют большое практическое значение. Первое решение позволяет определить требуемое усилие сжатия электродов при выборе режимов сварки, а второе — моделировать термодеформационные процессы, протекающие в зоне сварки. При этом, для решении любой из этих задач необходимо для любого момента процесса сварки определять все составляющие уравнения (3.11), т. е. количественно определять параметры основных термодеформационных процессов, которые протекают в зоне формирования соединения.
3.2. Термодеформационное
равновесие
силовой
системы
электрод-детали-электрод
при контактной
точечной сварке
с обжатием
периферийной
зоны соединения
Способы КТС с обжатием периферийной зоны соединений, описанные в п. 1.2.3, в которых обжатие осуществляют в области уплотняющего пояска (см. рис. 1.7), не нашли широкого практического применения в основном из-за относительно низкой стойкости токопроводящего электрода. Причиной этого является то, что обжатие деталей в области уплотняющего пояска вызывает необходимость уменьшения внутреннего диаметра обжимной втулки и, следовательно, наружного диаметра рабочей части токопроводящего электрода до значений, близких к диаметру ядра, которые значительно меньше стандартных. В результате токопроводящий электрод перегревается из-за высокой плотности тока и ухудшения условий его охлаждения вследствие уменьшения площади сечения его токопроводящей части. В связи с этим был разработан способ КТС с обжатием периферийной зоны соединений вне контура уплотняющего пояска, в котором силовое взаимодействие деталей значительно сложнее, чем при традиционных способах КТС, и уже не описывается уравнением (3.11).
3.2.1. Способ контактной точечной сварки с обжатием периферийной зоны соединений вне контура уплотняющего пояска
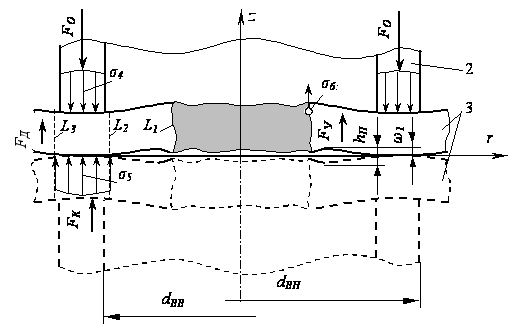
Способ контактной точечной сварки с обжатием периферийной зоны соединений вне контура уплотняющего пояска [209] заключается в том, что в нем, как и в описанных выше, соединяемые детали сжимают токопроводящими электродами, прикладывают вокруг них дополнительное периферийное усилие для обеспечения сжатия в уплотняющем пояске и пропускают импульс сварочного тока. Отличается он тем, что дополнительное периферийное усилие прикладывают вне контура уплотняющего пояска.
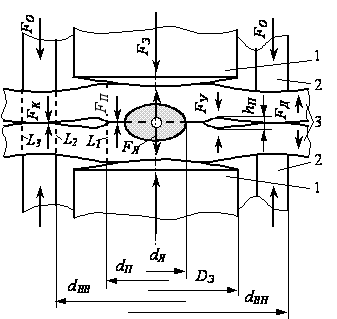 При
осуществлении
данного способа
КТС токопроводящие
электроды 1
(рис. 3.2) с диаметром
рабочей части
DЭ и
обжимные втулки
2 с внутренним
диаметром dВВ
и наружным
диаметром dВН
сжимают свариваемые
детали 3, соответственно,
усилиями
токопроводящих
электродов
FЭ и
обжимных втулок
FО. В
плоскости
сварочного
контакта эти
усилия уравновешиваются
силой FЯ,
развиваемой
давлением
расплавленного
металла в ядре
(диаметром dЯ)
по его площади,
усилием в площади
уплотняющего
пояска FП
и усилием в
площади кольцевого
контакта FК,
расположенного
вне контура
уплотняющего
пояска L1.
Вследствие
того, что при
сварке металл
вытесняется
в направлении
контакта
деталь–деталь
с образованием
в контуре
уплотняющего
пояска L1
рельефа высотой
hП,
представляется
возможным
передавать
часть усилия
обжатия FО
в зону сварки
(в контур L1)
за счет силового
сопротивления
деталей FУ
их прогибу
между контурами
уплотняющего
пояска L1
и кольцевого
контакта L2.
Таким образом,
в зону сварки
может быть
передана часть
усилия обжатия
FО,
прилагаемого
между контурами
L2 и L3,
за вычетом его
части, уравновешиваемой
в кольцевом
контакте FК
и упругим
сопротивлением
деталей FД
при их сближении
до соприкосновения
(передаваемое
усилие не может
быть больше
усилия FУ
сопротивления
деталей их
суммарному
прогибу между
контурами L1
и L2 на
величину высоты
рельефа hП).
Это предоставляет
возможность
увеличить
внутренние
диаметры обжимных
втулок dВВ
и диаметры DЭ
электродов
и, следовательно,
их стойкость.
Так, например, производилась сварка образцов из стали 12Х18Н10Т на машине МТПУ-300 с использованием цилиндрических обжимных втулок и электродов с плоской рабочей поверхностью из сплава Бр.Х. Параметры режимов, максимально допустимые внутренние диаметры обжимных втулок dВВМАХ, при которых обеспечивалась передача упругостью деталей технологически требуемого усилия сжатия в площади уплотняющего пояска (в приведенных примерах 95 % от FО) приведены в табл. 3.1.
При этом диаметры рабочих поверхностей dЭ задавались в соответствии с известными рекомендациями для обычных способов сварки, обеспечивающих наибольшую стойкость электродов. Диаметры же цилиндрических поверхностей электродов DЭ задавались по внутреннему диаметру обжимной втулки dВВ, которые определяли из условий способов: при сварке по способу с обжатием в области уплотняющего пояска dВВ задавались в пределах контура уплотняющего пояска dП, а при сварке по данному способу в пределах dВВМАХ.
Таблица 3.1
Параметры режимов и электродов при сварке с обжатием периферийной зоны соединения
|
Толщина s, мм |
Параметры режимов |
Параметры соединения и электродов, мм |
|||||||||
|
IСВ, кА |
tСВ, c |
FСВ, даН |
FЭ, даН |
FО, даН |
dВВМАХ мм |
dЯ, мм |
dЭ | dП | DЭ | ||
|
Прото |
Новый | ||||||||||
|
1+1 2+2 3+3 |
6,2 8,9 11,3 |
0,16 0,28 0,36 |
460 900 1350 |
270 548 830 |
190 360 520 |
7,7 15 34 |
5.0 7.0 9.0 |
5.0 8.0 10.0 |
6.5 9.4 11.9 |
6,0 9,0 11.0 |
8,0 16,0 25,0 |
Стойкость электродов оценивалась по количеству сваренных точек, приводящих к увеличению рабочих поверхностей электродов на 10 %. При этом получены следующие результаты: при сварке по способам с обжатием в области уплотняющего пояска и вне его среднеарифметическое количество точек при сварке трех серий образцов каждой толщины соответственно составило: 1 + 1 мм — 17 и 63; 2 + 2 мм — 23 и 187; 3 + 3 мм — 27 и 276. Таким образом, стойкость электродов при сварке по данному способу увеличивается в 4...10 раз, что показывает высокую эффективность данного способа в части повышения стойкости электродов.
Очевидно, что для способов КТС с обжатием периферийной зоны соединений необходима другая математическая модель силового взаимодействия деталей, учитывающая их особенности.
3.2.2. Математическая модель термодеформационного равновесия процесса контактной точечной сварки с обжатием периферийной зоны соединения
Математическая модель термодеформационного равновесия процесса контактной точечной сварки с обжатием периферийной зоны соединения [210...212], от модели термодеформационного равновесия при традиционных способах КТС, описанной выше, отличается в основном математическим описанием деформационных процессов, протекающих вне контура уплотняющего пояска. Особенности этих процессов, в частности, возможность разделения в процессе формирования соединения контакта деталь–деталь на два отдельных, установлены экспериментально (рис 3.3).
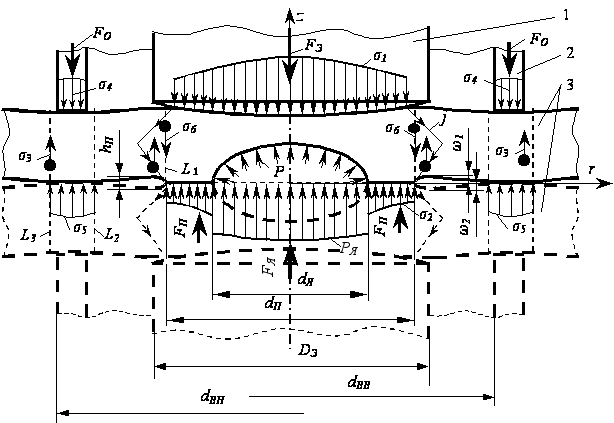
Причиной
разделения
контакта
деталь–деталь
являются прогибы
ω1
и ω2
свариваемых
деталей 3, вследствие
увеличения
высоты hП
уплотняющего
пояска между
ними в процессе
КТС с обжатием
периферийной
зоны соединения,
которое происходит
вследствие
дилатации и
объемных пластических
деформаций
металла в зоне
сварки. В результате
из общего контакта
деталь–деталь,
который формируется
при сжатии
холодных деталей,
образуются
два раздельных:
свариваемый
контакт, который
формируется
как и при традиционных
способах КТС
в площади
уплотняющего
пояска, ограниченного
наружным контуром
L1t,
и замкнутый
кольцевой
контакт в области
сжатия деталей
обжимными
втулками (с
внутренним
L2t
и наружным L3t
контурами).
Это возможно
в том случае,
если внутренний
контур обжимных
втулок L4
больше контура
уплотняющего
пояскаL1t,
т. е. в том случае,
если обжатие
осуществляется
вне контура
уплотняющего
пояска.
В рассматриваемой модели процесса формирования соединения, в любой момент времени t, внутри изменяющегося контура уплотняющего пояска L1t протекают те же процессы, что и при традиционных способах КТС. Поэтому напряжения и силы, действующие в зоне формирования соединения и нормальные относительно плоскости свариваемого контакта, обозначим теми же функциями, что и в модели традиционных способов контактной точечной сварки без обжатия периферийной зоны соединений (см. зависимости (3.1)…(3.5)):
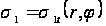 — напряжения
в площади SЭt
контакта
электрод–деталь;
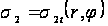 — напряжения
в площади SПt
свариваемого
контакта
деталь–деталь;
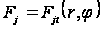 — распределение
электродинамических
сил по площади
Sjt
растекания
тока, которые
приведены к
плоскости
контакта и
нормальны к
ней;
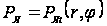 — распределение
давления по
площади SЯt
ядра в плоскости
свариваемого
контакта;
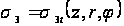 — напряжения,
возникающее
из-за упругой
деформации
деталей при
их сближении
до соприкосновения,
которые распределены
так же по цилиндрической
поверхности,
но отличающейся
тем, что ее
направляющей
является не
контур уплотняющего
пояска L1t,
а внешний контур
L3t
кольцевого
контакта.
Применительно к данной модели, пусть распределение нормальных напряжений σ4, относительно плоскости свариваемого контакта, в площади SВt кольцевого контакта обжимная втулка–деталь описывается функцией:
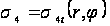 ,
(3.12)
а в площади SКt кольцевого контакта деталь–деталь функцией:
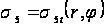 .
(3.13)
Тогда равновесие элемента замкнутой силовой системы электрод–детали–электрод (одной детали), имеющей при сварке одну степень свободы — перемещение по координате z (ось электродов), в цилиндрической системе координат, аналогично уравнению (3.7), с учетом функций (3.12) и (3.13), описывается следующим интегральным уравнением:
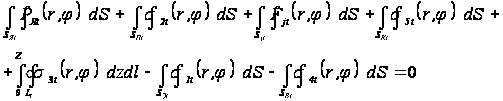 (3.14)
В данной модели параметры термодеформационных процессов внутри контура L1t уплотняющего пояска и вне внешнего контура L3t кольцевого контакта деталь–деталь аналогичны параметрам при традиционном способе сварки. Поэтому 1-ый, 2-ой, 5-ый и 6-ой интегралы в уравнении (3.14) с такими же допущениями, как и в уравнении (3.8): зона сварки осесимметрична, давление расплавленного металла в ядре постоянно по всему объему, вычисляют так же, как и для традиционных способов КТС. Поскольку электродинамические силы отталкивания деталей, как и при обычных условиях КТС незначительны по сравнению с усилием сжатия в свариваемом контакте, то 3-ий интеграл в уравнении (3.14), как и в уравнении (3.8), можно принять равным нулю. Очевидно, что значения 7-го и 4-го интегралов равны усилиям сжатия, распределенным по площадям кольцевых контактов втулка–деталь FОt и деталь–деталь FКt:
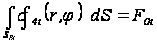 ,
(3.15)
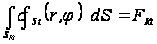 .
(3.16)
Тогда с учетом сказанного и зависимостей (3.9), (3.10), (3.15) и (3.16) уравнение (3.14) можно преобразовать к форме, аналогичной уравнению (3.11) и удобной для практических расчетов:
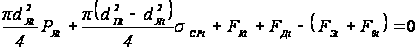 .
(3.17)
Здесь, для момента времени t, dЯt и dПt — диаметры, соответственно, ядра расплавленного металла и уплотняющего пояска; PЯt — давление расплавленного металла в ядре; σСРt — среднее значение нормальных напряжении в площади уплотняющего пояска; FДt — усилие, необходимое для сближения свариваемых деталей до соприкосновения их поверхностей; FКt — усилие сжатия деталей в кольцевом контакте; FЭt — усилие сжатия деталей токопроводящими электродами; FОt — усилие обжатия деталей втулками.
Наибольшую практическую ценность представляют решения уравнения (3.17) относительно FЭt и FОt (расчет режимов) при заданных значениях dПt и dВВ, либо относительно dПt (анализ процесса) при заданных значениях FЭt, FОt и dВВ. При этом значения РЯt, dЯt, σСРt и FДt могут быть рассчитаны по тем же методикам, что и в уравнении (3.11).
При практических расчетах по уравнению (3.17) усилие FКt, распределенное по площади кольцевого контакта втулка–деталь всегда равно усилию обжатия FОt, которое либо задается, либо рассчитывается как параметр режима сварки. Усилие же, распределенное по площади кольцевого контакта деталь–деталь FКt можно определить из условия равновесия кольцевого элемента детали (рис. 3.4), ограниченного контурами L1t и L3t, которое в интегральной форме можно записать следующим образом:
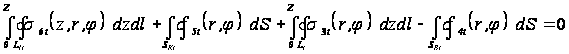 ,
(3.18)
где
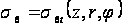 – распределение
напряжений
по цилиндрической
поверхности,
образующая
которой параллельна
оси электродов,
а направляющей
является контур
L1t.
Очевидно,
что в уравнении
(3.18) 2-ой, 3-ый и 4-ый
интегралы при
тех же допущениях,
аналогичны
соответствующим
интегралам
уравнения
(3.14) и равны, как
и в (3.17), соответственно,
FКt,
FДt
и FОt.
Точно
вычислить 1-ый
интеграл в
уравнении
(3.18) для определения
FКt
в уравнении
(3.17), то есть решить
дифференциальное
уравнение
С.
Жермен-Лагранжа,
в настоящее
время затруднительно
по причинам,
описанным в
п. 2.1.2. Но если учесть,
что температура
по ширине
уплотняющего
пояска изменяется
от температуры
плавления ТПЛ
металла (на
границе ядра)
до температуры,
равной примерно
0,2ТПЛ (на
внешнем его
контуре), то
решение можно
упростить. В
этом случае
можно допустить
(поскольку
модуль упругости
Е → 0), что при
упругом прогибе
деталей между
контурами L1t,
и L2t,
который происходит
вследствие
увеличения
высоты уплотняющего
пояска hПt,
металл в области
уплотняющего
пояска работает
как пластический
шарнир. Тогда,
учитывая изложенное
выше и схему
воздействия
сил на детали,
их прогиб между
контурами L1t,
и L2t
приближенно
можно рассчитать
как деформацию
круглой пластинки
с отверстием,
за которое
принимается
область внутри
контура L1t,
жестко закрепленной
по внутреннему
контуру обжимной
втулки L2t,
силами σ6t,
распределенными
по цилиндрической
поверхности,
направляющей
которой является
контур L1t.
Применяя известное
решение этой
задачи [213] 1-ый
интеграл в
уравнении
(3.18) определяется
следующим
выражением:
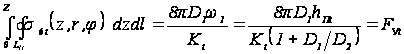 ,
(3.19)
где D1 и D2 — цилиндрическая жесткость свариваемых деталей равная:
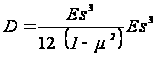 ,
причем
D1 —
меньшая; hПt
— высота уплотняющего
пояска; Е —
модуль упругости;
s — толщина
детали; μ
— коэффициент
Пуассона; FУt
— сила упругого
сопротивления
деталей прогибу
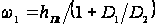 ;
Kt
— коэффициент,
равный:

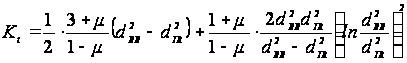 ;
dВВ — внутренний диаметр втулки; dПt — диаметр уплотняющего пояска.
Тогда уравнение (3.18) с учетом (3.19) можно преобразовать к виду, удобному для практических расчетов,
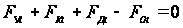 .
(3.20)
Относительно диаметра уплотняющего пояска dПt при заданных значениях усилий FЭt и FОt, а также заданном внутреннем диаметре обжимной втулки dВВ, уравнение (3.17), как и уравнение (3.11), решается однозначно. При решении задач по выбору параметров режима (расчет по уравнению (3.17) значений усилий FЭt и FОt и, в случае необходимости, диаметра обжимной втулки dВВ при заданных значениях диаметров уплотняющего пояска dПt) одно и то же усилие в