Основы теории и технологии контактной точечной сварки
Размеры рабочих поверхностей электродов в большинстве случаев выбирают исходя из толщины свариваемых деталей.
Радиус сферы электрода RЭ определяют, ориентируясь на конечный диаметр отпечатка и допустимую глубину вмятины, которая не должна превышать 10 % от толщины детали [83]. Исходя из этого условия предложены следующие зависимости для определения минимального RЭMIN и максимального RЭMAX радиусов рабочих поверхностей электродов в зависимости от толщины s свариваемых деталей [84]:
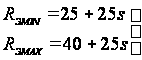 .
Диаметры плоских рабочих поверхностей электродов выбирают с учетом диаметров ядра, которые в свою очередь задают по толщине деталей. Значения dЭ определяют по следующим зависимостям [85, 86]:
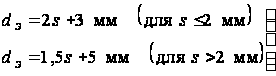 ,
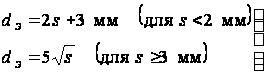 .
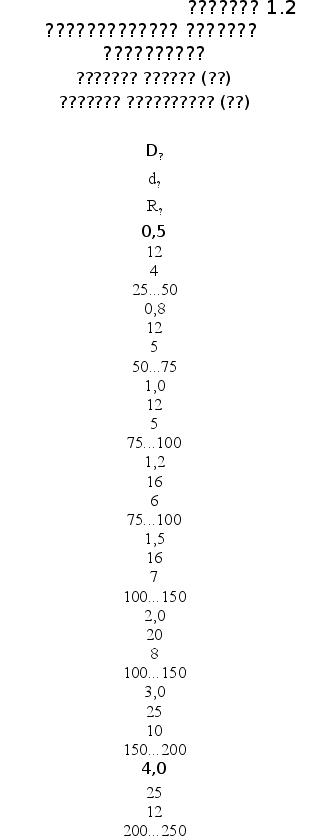
Однако в практике КТС размеры рабочих поверхностей электродов обычно не рассчитывают. Значения dЭ и RЭ, как правило, выбирают по технологическим рекомендациям (табл. 1.2), в которых они близки к значениям, рассчитанным по приведенным выше зависимостям. Окончательные значения tСВ, IСВ, FСВ и RЭ или dЭ определяют и корректируют на образцах технологической пробы [3, 15].
 Поскольку
приемлемые
по точности
для практики
КТС методики
оптимизации
режимов сварки
(сочетаний IСВ,
tСВ и
FСВ)
пока не разработаны
параметры
одного из них,
как правило,
время сварки
tСВ,
определяют
ориентировочно
по технологическим
рекомендациям,
основанным
на экспериментальных
исследованиях
процессов КТС
и опыте их
практического
использования
в промышленности.
После этого
для принятого
значения tСВ
по приближенным
методикам,
определяют
силу IСВ
и усилие сжатия
электродов
FСВ
[2…4, 7…11, 13, 15…17].
Таким образом, существующие расчетные методики определения основных параметров режима весьма не совершенны. У них можно отметить общий недостаток — они не отражают физической сущности процессов, протекающих при КТС, не являются универсальными и применимы только для тех ограниченных областей толщин и металлов, на основании результатов исследований которых они и получены. Они не могут использоваться для решения задач, связанных с программированным изменением термодеформационных процессов, протекающих при формировании точечных сварных соединений.
1.3.5. Критерии подобия для определения режимов сварки
Выше, в п. 1.2.1 отмечалось, что, несмотря на изменение значимости влияния на отдельных этапах формирования соединения каждого из основных термодеформационных процессов, протекающих в зоне сварки, на процесс сварки общая схема формирования соединения происходит по единой схеме. При этом исследователями процесса КТС давно было подмечено, что при сварке деталей разных толщин параметры основных термодеформационных процессов изменяются по одинаковым закономерностям, то есть подобно. На основании результатов экспериментальных исследований рядом исследователей были разработаны основы теории подобия процессов КТС и предложен ряд критериев — безразмерных величин, математически описывающих это подобие [3, 4, 13, 16, 74…76, 87, 88].
Физические процессы подобны, если они описываются одним и тем же дифференциальным уравнением и имеют подобные начальные и граничные условия. Подобие выражается в том, что при определенных условиях в сходственных точках тел, т. е. в точках с одной и той же относительной координатой, например, в точках, расположенных в середине или на краю листа, достигаются одни и те же значения переменных параметров, в частности температуры или деформации.
По этим критериям, определяемым по моделям, рассчитывают масштабные коэффициенты для определения параметров процесса. Процессы точечной свирки деталей разной толщины могут быть подобны при равенстве критериев подобия, например, следующих [16]:
критерий геометрического подобия
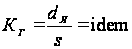 ;
(1.12)
критерий гомохронности (подобия по времени — критерий Фурье)
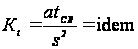 ;
(1.13)
критерий подобия тепловыделения
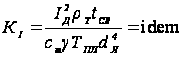 ;
(1.14)
критерий подобия пластических деформаций
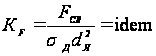 ,
(1.15)
где s — толщина деталей; dЯ — диаметр ядра; IД и tСВ — действующее значение сварочного тока и время его протекания; FСВ — сварочное усилие; сm, γ, ТПЛ, и σД — соответственно, массовая теплоёмкость, плотность, температура плавления и сопротивление деформации свариваемого металла.
Применение теории подобия позволяет по одному экспериментально определенному режиму с использованием критериев подобия рассчитать параметры режима сварки деталей других толщин. Значения критериев определяют по единичным опытам [3, 4, 15].
Однако
часто расчеты
по зависимостям
(1.12…1.15) приводят
к значительным
погрешностям.
Обусловлено
это прежде
всего тем, что
в практике
сварки не соблюдается
критерий
геометрического
подобия
(см.
табл. 1.1). Поэтому
для приближенной
оценки параметров
режима в относительно
малом диапазоне
толщин (1…4 мм)
пользуются
рядом других,
в основном
эмпирических,
соотношений,
аналогичных
по структуре
указанным выше,
например, [15].
Таким образом, различие способов точечной сварки определяется внешним силовым энергетическим и силовым воздействием на зону формирования соединения. Это воздействие влияет на параметры термодеформационных процессов, протекающих в зоне сварки, которые рассмотрены ниже, и определяющих качество получаемых соединений.
2. основные
Процессы, протекающие
при
контактной
точечной сварке
Сварная точка является результатом сложных термодеформационных процессов, протекающих в зоне формирования соединения в течение цикла сварки. Некоторые из этих процессов протекают последовательно, а некоторые и параллельно. Параметры последних зависят не только от внешнего энергетического и силового воздействия на металла в зоне сварки, но и от сложного их взаимного влияния. Ниже рассмотрены закономерности протекания термодеформационных процессов, оказывающих наиболее значимое влияние на конечный результат сварки.
2.1. Сближение свариваемых деталей
Технологической операцией, которая первой выполняется в любом цикле КТС, является сближение свариваемых поверхностей до соприкосновения, поскольку собранные для сварки детали практически никогда плотно не прилегают между собой. Обусловлено это тем, что между свариваемыми деталями всегда имеются зазоры. Они являются следствием либо искривления деталей при выполнении технологических операций, которые предшествуют сварке, либо дефектов сборки деталей перед сваркой, или деформаций деталей непосредственно в процессе сварки предшествующих точек [3, 10, 11, 14…16].
В сближении свариваемых деталей до соприкосновения следует выделить два фактора, которые оказывают значимое влияние как на формирование начальных контактов, так и на процесс сварки в целом: геометрический фактор, который проявляется в искривлении деталей при их деформировании в процессе сближения, и силовой фактор, следствием влияния которого является отклонение усилия сжатия в контакте деталь–деталь от усилия сжатия электродов [14…16, 89… 91].
2.1.1. Деформирование свариваемых деталей при их сближении
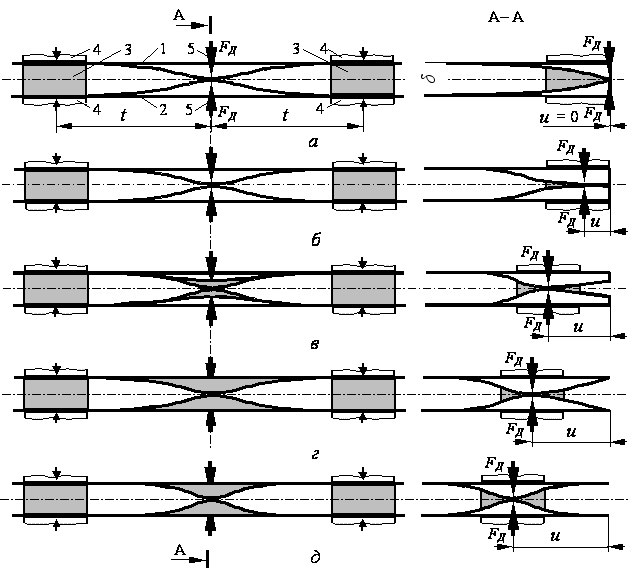
Реальная деформация свариваемых деталей в процессе их сближения (рис. 2.1) представляет сложное сочетание признаков, близких как к чистому изгибу пластины (рис. 2.1, а), так и к чистому ее прогибу по типу мембраны (рис. 2.1, д). При этом переход от первого ее состояния ко второму происходит плавно (рис. 2.1, б...г) по мере увеличения расстояния u от кромки нахлестки до центра электродов. Причем этот переход происходит тем быстрее (при меньшей величине u), чем меньше расстояние tШ до точек опоры вдоль нахлестки.
Наличие зазоров между деталями и операции их сближения до соприкосновения, которое приводит к сложному искривлению деталей, существенно изменяет как распределение напряжений в контактах, так и характер, протекающих в них микро- и макродеформаций. При отсутствии зазора (рис. 1.5, этап 1) можно допустить, что в контакте деталь-деталь деформируются две плоские поверхности, а при большом расстоянии от кромки листов до электродов (рис. 2.1, д) — две сферические поверхности. В практике же сварки в основном встречаются промежуточные более сложные, несимметричные виды деформирования свариваемых деталей при их сближении (рис. 2.1, б...в) [91].
Сложное
искривление
деталей при
их сближении
приводит как
к уменьшению
размеров ядра,
так и к искажению
его формы (рис.
2.2). Основной
причиной этого
является изменение
формы контакта
(рис. 2.3).
Исследования влияния величины зазора δ, шага между точками t=2 tШ, расстояния от кромки нахлестки u и FСВ на величину и форму начального контакта выявили сложную их зависимость от перечисленных выше факторов. При этом измерение контурной площади контакта производили по известной методике угольных плёнок [92…94].
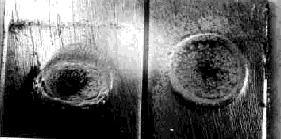 Форма
контакта оценивалась
коэффициентом
формы kФ,
который характеризует
отклонение
формы контакта
от окружности,
т. е. эллипсоидность
контакта. В
этом случае
реальный контакт
принимается
в форме эллипса,
в котором взаимно
перпендикулярные
наибольшее
и наименьшие
значения диаметров
контакта принимаются
равными наибольшей
2а и наименьшей
2b оси
эллипса (рис.
2.3). Эти оси сравниваются
с диаметром
d0 условной
окружности,
площадь которой
равна площади
эллипса. В этом
случае коэффициент
формы контакта
определяется
по зависимости
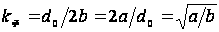 .
(2.1)
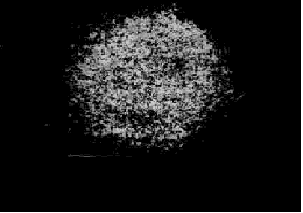
Очевидно, что коэффициент формы контакта показывает относительное отклонение формы контакта от окружности. Во всех случаях прогиба деталей при наличии зазора между ними контакт вытягивается вдоль оси, перпендикулярной линии края нахлестки (рис. 2.4).
Увеличение
расстояния
от края листа
u при постоянстве
остальных
параметров
приводит к
уменьшению
контурной
площади сварочного
контакта SК
относительно
ее величины
при отсутствии
зазора S0
(SК/S0)
и уменьшению
коэффициента
её формы kФ,
т. е. его эллипсоидности
(рис. 2.4, а). Это
объясняется
плавным переходом
вида деформации
детали
от изгиба
к прогибу по
типу мембраны.
Увеличение расстояния между точками t приводит к увеличению контурной площади контакта и увеличению искажения его формы (рис. 2.4, б). Причем увеличение kФ происходит до некоторого значения t, зависящего от величины зазора δ, а затем с увеличением t эллипсоидность контакта kФ уменьшается. Это также объясняется изменением вида деформации деталей в контакте. Так, увеличение SК при уменьшении u и увеличении t можно объяснить увеличением усилия сжатия F в площади контакта, так как усилие, которое затрачивается на деформацию деталей при их сближении при таком изменении t и u уменьшается. Уменьшение же kФ при увеличении u объясняется переходом от изгиба детали в месте сжатия к ее прогибу по типу мембраны. Начальное увеличение kФ при увеличении t, наоборот, обусловлено переходом от прогиба детали по типу мембраны к ее изгибу, а дальнейшее уменьшение kФ обусловлено уменьшением искривления деталей при увеличении t.
При увеличении зазора δ (рис. 2.4, в) площадь контакта SК вначале уменьшается, что можно объяснить уменьшением усилия в площади контакта, а затем резко увеличивается вплоть до первоначальных размеров. Последнее обусловлено тем, что при достижении зазором некоторой величины δ, которое зависит от конкретного сочетания значений t и u, происходит резкий переход от изгиба детали к её прогибу по типу мембраны. Дальнейшее же увеличение забора приводит к монотонному уменьшению площади контакта, причиной чего является уменьшение усилия сжатия в площади контакта. Эллипсоидность контакта при увеличении зазора вначале увеличивается, а затем монотонно уменьшается. Это объясняется описанным выше изменением вида деформации деталей. Причем, положение точек перегиба (δ = 2…2,5 мм, и t = 100…125 мм) на кривых изменения SК/S0 и kФ не является постоянным, а изменяется при изменении сочетаний значений t, δ и F.
Увеличение усилия F сжатия деталей (рис. 2.4, г) во всех случаях приводит к монотонному увеличению площади контакта деталь–деталь, обусловленному увеличением давления в его площади. При этом монотонно уменьшается и искажение формы контакта.
Таким образом, контурная площадь контакта деталь–деталь всегда уменьшается при наличии зазора между ними, а искажение её формы зависит от конкретных сочетаний расстояния между точками и расстояния до кромки нахлёстки, а также значений зазора и усилия сжатия деталей. При величинах зазоров, встречающихся в практике КТС, искажение формы контакта однозначно увеличивается с увеличением расстояния между точками и уменьшением расстояния до кромки нахлёстки.
2.1.2. Влияние
деформирования
деталей на
усилие сжатия
в свариваемом
контакте
Из силовой схемы двусторонней точечной сварки (см. рис.1.1) следует, что усилие сжатия в контактах электрод–деталь и деталь–деталь равны усилию сжатия деталей электродами. Однако это всегда справедливо только для контактов электрод–деталь. Что же касается усилия сжатия в контакте деталь–деталь, то во многих случаях сварки оно отличается от усилия сжатия деталей электродами. И причиной этого являются зазоры, которые приводят к тому, что некоторая часть усилия сжатия электродов (в дальнейшем будем обозначать ее — FД) затрачивается на деформирование свариваемых деталей при их сближении до соприкосновения. Вследствие этого усилие в площади свариваемого контакта FC меньше усилия сжатия электродов FЭ на величину FД.
Оценка величины отклонения FC от FЭ важна не только для формирования начальных контактов, а для всего процесса формирования соединений при КТС. Так, устойчивость процесса формирования соединений против образования выплесков при традиционных способах сварки связывают, в частности, с наличием зазоров между свариваемыми деталями. При этом основной причиной образования выплесков при наличии зазоров считают значительное уменьшение усилия сжатия деталей в свариваемом контакте, несмотря на то, что величину зазоров при КТС жестко регламентируют (табл. 2.1) [10, 11, 91, 95].
Очевидно, что такие допуски, в особенности при сборке крупногабаритных изделий, например, при сборке обечаек диаметром в несколько метров с перегородками или набором, выдержать весьма проблематично. Такие ограничения, несомненно, удорожают технологию сборки и сварки. При этом, конкретные результаты исследований, которые бы установили степень влияния FД на отклонение FС от FЭ в процессе КТС и тем самым обосновали бы такое объяснение причин повышенной склонности процесса сварки к образованию выплесков и такие жесткие допуски на величину зазоров, очень немногочисленны.
Таблица 2.1
Допускаемая величина зазоров при КТС
|
Длина
(мм) |
Толщина более тонкой детали — s, мм | |||
| 0,3 ≤ s < 1 | 1 ≤ s < 1,5 | 1,5 ≤ s < 2,5 | s ≥ 2,5 | |
| Допускаемая величина зазоров δ, мм | ||||
| 100 | 0,5 | 0,4 | 0,3 | 0,2 |
| 200 | 1,0 | 0,8 | 0,6 | 0,4 |
| 300 | 1,5 | 1,2 | 0,9 | 0,6 |
По-видимому, наименее трудоемким было бы расчетное определение величины FД, например, решением известного уравнения С. Жермен – Лагранжа, описывающего прогиб пластинки [96],
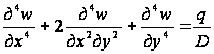 ,
(2.2)
где w – величина прогиба пластинки; x и y – координаты; q – внешняя нагрузка; D – цилиндрическая жесткость листа, равная
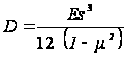 ;
здесь E – модуль упругости; s – толщина листа; μ – коэффициент Пуассона.
Однако точное решение уравнения (2.2) даже для идеализированных граничных условий представляет большие трудности и, например, по мнению автора работы [97], не всегда оправдано. Кроме того, аналитическое определение величины FД затрудняется еще и тем, что схема закрепления деталей при точечной сварке, например, посредством уже сваренных точек весьма неопределенна. Она не имеет близких аналогов среди идеализированных схем закрепления пластинок в известных [96…98] аналитических решениях этой задачи.
В экспериментальных исследованиях силового взаимодействия деталей при наличии зазоров [91, 99, 100], величина усилия FД, необходимая для сближения свариваемых деталей, определялась как функция комплексного влияния ряда технологических факторов точечной сварки (рис. 2.5):
FД = F(t, t*, u, α, δ, s, RЭ),
где t
– расстояние
между сваренными
точками; t*
– расстояние
до соседних
сваренных
точек; u
– расстояние
от кромки листа
до центра свариваемой
точки, которое,
как правило,
равно половине
ширины В нахлестки;
α
– угол раскрытия
зазора в нахлестке;
δ – величина
зазора в месте
сварки; s
– толщина
деталей; RЭ
– радиус сферы
рабочей поверхности
электродов.
Так как при точечной сварке зона нагрева ограничена и составляет относительно небольшую часть зоны упругопластической и упругой деформации деталей при их сближении, то считается, что усилие прогиба деталей в процессе сварки не изменяется [95]. Такое допущение позволяет проводить эксперименты по определению FД на холодных образцах вне сварочной машины.
Моделирование зазоров производилось по известной методике, показанной на (рис. 2.6). В этом случае образцы 1 в местах имитации уже сваренных точек сжимались специальными струбцинами 2 усилием 2…8 кН, которое вполне обеспечивало жесткое закрепление образцов толщиной 1…4 мм при их деформировании электродами в месте сварки (рис. 2.6, а). Величина зазора δ, а также угол α раскрытия зазора в нахлестке устанавливались прокладками 3. Кроме того, зазоры моделировали и по известной методике [95], в соответствии с которой образцы сваривали через размерные прокладки (рис. 2.6, б).
Деформация
образцов
производилась
на экспериментальной
установке
изготовленной
на базе разрывной
машины УММ-5
(рис. 2.7).
В ней верхний
1 и нижний 2
электрододержатели
с установленными
в них электродами
закреплены
в губках разрывной
машины 3 и 4. На
нижнем электрододержателе
2 жестко закреплена
направляющая
скоба 5, в направляющей
6 которой верхний
электрододержатель
1 установлен
с возможностью
осевого перемещения.
На кронштейне
7, жестко закрепленном
на верхнем
электрододержателе
1, установлен
индикатор
перемещения
часового типа
8, установка
нуля на котором
производится
регулировочным
винтом 9. Деформируемые
детали 10 помещаются
между электродами
перпендикулярно
их оси. Поддерживающее
приспособление
11 служит для
фиксации
пространственного
положения
деформируемых
деталей.
Прогиб ω деформируемых деталей 10 измерялся с точностью ± 0,005 мм по сближению h электродов 1 и 2, а величина деформирующего усилия измерялась по шкале разрывной машины с точностью ± 10 Н. Погрешность Δh измерения сближения деталей h учитывалась как среднестатистическая поправка. Она появляется из-за деформации элементов конструкции установки при нагружении, внецентренного расположения индикатора перемещения и вдавливания электродов в детали. Величина погрешности Δh, которую определяли при сжатии одного листа, зависит от сжимающего усилия FД (рис. 2.8). В итоге прогиб одного листа определялся по выражению
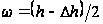 .
В экспериментах
использовались
образцы из
сплавов АМц,
Д16Т, АМг6 и МА2-1
размером 300 Ч
400 мм и толщиной
1...5 мм. Измерения
деформирующего
усилия FД
при сочетании
факторов каждой
ячейки производились
три раза.
Для определения значимости влияния на величину FД усилия сопротивления деталей их сближению до соприкосновения семи технологических факторов точечной сварки, которые показаны выше (рис. 2.5), планировались четырёхфакторный эксперимент в пяти уровнях (латинский квадрат) и трехфакторный эксперимент в семи уровнях по известным методикам [101…105].
При проведении четырехфакторного эксперимента в пяти уровнях осуществляли проверку значимости влияния на величину FД факторов t*, α, RЭ и s при неизменных значениях параметров t, δ и u. В результате получены отношения дисперсий факторов к дисперсии воспроизводимости, которые соотносятся с критерием Фишера, для условий данного эксперимента равным 3,9, следующим образом:
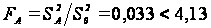 ;
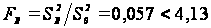 ;
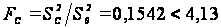 ;
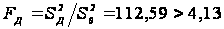 .
Таким образом, из этого эксперимента следует, что влияние фактора Д, т. е. толщины деталей s, на величину FД значимо, а влияние факторов А, В и С, т. е. t*, α и RЭ — не значимо.
Проверку значимости влияния исследуемых факторов t, δ, u на величину FД при неизменных значениях параметров t*, α, RЭ и s осуществляли проведением трехфакторного эксперимента в семи уровнях. В результате также получены отношения дисперсий факторов к дисперсии воспроизводимости, которые соотносятся с критерием Фишера, который для условий данного эксперимента равен 3,9, следующим образом:
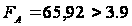 ;
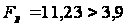 ;
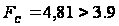 .
Следовательно, все исследуемые в данном эксперименте факторы А, В и С, т. е. расстояние между сваренными точками t, величина зазора в месте сварки δ и расстояние от кромки листа до центра свариваемой точки u на величину FД влияют значимо.
Степень влияния каждого из факторов на величину усилия сопротивления деталей деформации при их сближении FД можно оценить по соотношению дисперсий. Тогда значимо влияющие на величину FД факторы в порядке уменьшения их влияния располагаются следующим образом:
 ;
 ;
 ;
 .
Таким
образом, из
семи исследуемых
технологических
факторов значимо
влияют на величину
FД
только четыре
вышеуказанных:
толщина деталей
s,
расстояние
между точками
t,
величина зазора
в месте сварки
δ
и расстояние
от кромки листа
до центра свариваемой
точки u
(рис. 2.9). Влияние
же расстояния
до соседних
сваренных точек
t*,
угла раскрытия
зазора в нахлестке
α
и радиуса сферы
рабочей поверхности
электродов
RЭ
в исследуемом
диапазоне их
изменения не
значимо и находится
в пределах
статистического
разброса измеренных
значений FД.
Зависимость FД от значимо влияющих на его величину факторов однозначна при любых их сочетаниях. Величина FД возрастает с увеличением s, δ и u, а также с уменьшением t (рис. 2.9). При этом градиент изменения FД, характеризующий степень влияния каждого из факторов, согласуется с приведенным выше соотношением их дисперсий.
Для определения количественной зависимости между усилием сопротивления свариваемых деталей их прогибу FД и значимо влияющими на его величину технологическими факторами КТС проводились однофакторные эксперименты по общеизвестной методике. Проведенными исследованиями установлено следующее.
С
увеличением
толщины деталей
s
характер увеличения
усилия сопротивления
свариваемых
деталей их
прогибу FД
практически
не изменяется
при всех сочетаниях
остальных
значимых факторов
(рис. 2.10). Это же
можно сказать
и о характере
уменьшения
FД
при увеличении
расстояния
между сваренными
точками t
(рис. 2.11).
Влияние величины зазора δ и