Основы теории и технологии контактной точечной сварки
Причем, применение при КТС равных усилий обжатия и проковки соединения упрощает конструкцию приводов сварочных машин.
Однако в ряде случаев только предварительным обжатием деталей не удаётся получить оптимальные значения начальных электрических сопротивлений в контактах. В этом случае применяют цикл (рис 1.6, ж), в котором металл в зоне сварки предварительно, перед сварочным импульсом IСВ, подогревают отдельным либо совмещенным со сварочным дополнительным подогревающим IП импульсом тока [3, 14, 15, 47…49].
Последние исследования процессов КТС показывают, что во многих случаях точечной сварки стабилизировать процесс формирования соединения можно интенсификацией микро- и макропластических деформаций металла в зоне сварки путем уменьшения его сопротивления пластической деформации на стадиях сжатия и проковки соединения. В таких случаях одном цикле рационально использовать и предварительный, и дополнительный подогревающие импульсы тока, в частности, даже при сварке деталей из легких сплавов [3, 50]. Подогревающие импульсы тока IП и IД можно использовать в сочетании с любой циклограммой изменения усилия сжатия электродов (рис 1.6, з). Для достижения указанных выше целей иногда используют цикл (рис. 1.6, и), в котором до импульса сварочного тока и после его окончания, осуществляют колебания электродов с инфразвуковой, звуковой [51], или ультразвуковой [52, 53] частотой.
В ряде случаев, например, при сварке деталей из жаропрочных материалом, рационально применять даже цикл (рис 1.6, к), в котором усилие сжатия электродов FЭ во время tСВ действия импульса сварочного тока уменьшают по определенной программе [54].
Кроме того, программированное изменение усилия сжатия электродов во время импульса сварочного тока позволяет повысить и энергетическую эффективность процесса КТС, а также его устойчивость против образования непроваров. Для достижения этих целей применяют циклы, в которых усилие сжатия электродов в процессе сварки изменяют. Причем, в процессе КТС усилие сжатия электродов чаще всего увеличивают от начального до конечного его значения. И осуществляют это ступенчато (рис. 1.6, л) или монотонно (рис 1.5, м) [10, 15, 18, 54...58].
Нагрев металла в зоне сварки осуществляют обычно одним импульсом сварочного тока и регулируют изменением его силы и длительности. Форму импульса тока при сварке на серийных машинах, как правило, не регулируют. Характер его нарастания и спада определяется естественным модулированием, зависящим от индуктивности вторичных контуров сварочных машин (рис 1.2). Это обусловлено ограниченными возможностями изменения силы сварочного тока путем фазового его регулирования при небольшой длительности импульсов и промышленной частоте тока 50 Гц. Только при сварке сталей на машинах переменного тока, иногда представляется возможным регулировать нарастание и спад импульса тока, а также регулировать спад тока при сварке деталей из легких сплавов, на низкочастотных машинах и машинах постоянного тока [2…4, 7...19].
1.2.3. Контактная
точеная сварка
с обжатием
периферийной
зоны
соединений
Выше
было показано,
что традиционные
способы КТС
отличаются
весьма большим
многообразием
используемых
технологических
приемов. Несмотря
на это уровень
дефектности
сварных точек
в серийном
производстве
даже при изготовлении
узлов летательных
аппаратов,
достигает
5
% [32]. В условиях
точечной сварки
в обычных отраслях
машиностроения
он еще выше.
Это говорит
о том, что традиционные
способы практически
исчерпали свои
технологические
возможности.
В этой связи
весьма перспективным
направлением
развития технологии
КТС является
совершенствование
и разработка
новых способов
точечной сварки
с целенаправленным
программированным
воздействием
на процесс
формирования
соединения.
Одним из таких
перспективных
способов КТС
является так
называемая
«контактная
точечная сварка
с обжатием
периферийной
зоны соединений»
[3, 16].
При контактной точечной сварке с обжатием периферийной зоны соединений (рис. 1.7) свариваемые детали сжимают токопроводящими электродами усилием FЭ и прикладывают вокруг них обжимными втулками автономное дополнительное сжимающее усилие F0 (усилие обжатия).
В основе
способов КТС
с обжатием
периферийной
зоны соединений
лежит изобретенный
в 1930 г. П. Н. Львовым
специальный
электрод
(рис. 1.8) [59]. Этот электрод (рис. 1.8, а) содержит собственно токопроводящий электрод 2 и концентрично расположенный вокруг него силовой пуансон (обжимную втулку) 3, соединенный с приводом обжатия, которым служит упругий элемент 7.
Данное электродное устройство позволяет общее усилие сжатия деталей FСВ, которое задают приводом сварочной машины, разделить на две его составляющих. Одна его часть FЭ (см. рис. 1.7, а), как и при традиционных способах КТС, сжимает свариваемые детали посредством токопроводящих электродов в центральной части зоны формирования соединения (над ядром). Другая же его часть F0 — посредством силовых пунсонов обжимает свариваемые детали в периферийной ее области (в области уплотняющего пояска). Таким образом, в силу конструктивных особенностей данное электродное устройство предопределяет основные признаки способа КТС с обжатием периферийной зоны соединений в области уплотняющего пояска [16, 60], при котором в любой момент соотношение усилий определяется следующей зависимостью (см. рис. 1.7, б):
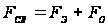 .
(1.6)
Проведенные за истекший период исследования показали высокую эффективность данного способа КТС по предотвращению выплесков и непроваров. Устойчивость процесса формирования соединения против образования выплесков повышается вследствие увеличения усилия сжатия деталей в области уплотняющего пояска [3, 16, 61]. Устойчивость же процесса сварки против образования непроваров можно повысить вследствие уменьшения вероятности образования выплесков при обжатии периферии соединения, проводя сварку на более жестких режимах [3, 16]. Кроме того, обжатие периферийной зоны соединений позволяет предотвращать дефекты усадочного характера (трещины, поры) [62], уменьшить глубину вмятин от электродов, зазоры между деталями в нахлестке и ее ширину [3, 16]. Применение этого способа КТС позволяет также увеличить прочность соединений, в том числе и динамическую, путем прогиба деталей в направлении оси электродов до начала импульса тока [63], обжатием во время его действия [16] или же проковкой периферии соединения на стадии охлаждения зоны сварки [64].
Наряду с выявлением технологических возможностей способа КТС с обжатием периферийной зоны соединений совершенствовались и конструкции электродных устройств для их осуществления. В результате был разработан ряд электродных устройств (рис 1.8), отличающихся в основном конструкциями приводов усилий на электроде или обжимной втулке.
Весьма
привлекательной,
позволяющей
получить практически
любую программу
изменения
усилия обжатия
F0, кажется
конструкция
устройства
(рис. 1.8, б) с электромагнитным
приводом 6 усилия
на обжимной
втулке 3 [65]. Однако
в нем усилие
F0 зависит
от осевого
смещения втулки
3 относительно
токопроводящего
электрода 2,
что уменьшает
стабильность
усилия обжатия
вследствие
отклонений
глубины вдавливания
электрода в
поверхности
детали 1. Кроме
того, при современных
токопроводящих
материалах
электромагнитный
привод должен
иметь катушку
значительных
геометрических
размеров, чтобы
получить требуемые
усилия обжатия
(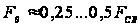 ).
Это затрудняет
использование
данного электродного
устройства
в практике КТС.
Следует отметить, что конструкции электродных устройств с упругими элементами в приводах усилия на обжимной втулке F0 (рис. 1.8, а) или усилия на токопроводящем электроде FЭ (рис. 1.8, в) проработаны более глубоко. В них требуемые усилия обеспечиваются путем деформации упругих элементов 7 или 8 на заранее установленную величину h при сжатии деталей. В первой конструкции таких электродных устройств [59, 66…68] усилие FЭ на электроде 2 задается приводом машины посредством силового элемента 5, а на обжимной втулке 3 — упругим элементом 7 (рис. 1.8, а). Во второй же конструкции (рис. 1.8, в) наоборот — привод машины 5 задает усилие обжатия F0 на обжимной втулке, а на токопроводящем электроде 2 усилие FЭ задается упругим элементом 8 [69].
Несмотря на некоторые конструктивные различия, эти электродные устройства имеют одинаковые преимущества (относительно простую конструкцию и малые габаритные размеры) и общий недостаток — усилия F0 (рис. 1.8, а) или FЭ (см. рис. 1.8, в) также зависит от перемещения обжимной втулки 3 относительно токопроводящего электрода 2. Это приводит к их отклонениям при сварке вследствие вдавливания токопроводящих электродов 2 в поверхности деталей 1. Кроме того, конструкции этих электродов не вполне удовлетворяют требованиям по технологичности, так как очень трудоемка настройка электрода на требуемое при сварке усилие обжатия вследствие высокой жесткости упругого элемента.
По-видимому, их использование возможно при сварке деталей малых толщин, когда величины усилий FЭ и F0 , а следовательно и жесткость упругих элементов, а также взаимные осевые смещения электрода и втулки в процессе формирования соединений относительно малы. В этом случае отклонения силового воздействия на детали от заданных значений в меньшей степени влияет на качественные показатели соединений ввиду кратковременности цикла сварки и инерционности механических процессов в силовых приводах сварочных машин.
Наиболее приемлемым для сварки деталей малых, средних и больших толщин является электродное устройство с гидравлическим приводом [70]. В нем (рис. 1.8, г) усилие F0 на обжимной втулке 3 задается приводом машины посредством силового элемента 5, а усилие FЭ на токопроводящем электроде 2 — гидроприводом 9. Достоинством данной конструкции является то, что гидропривод можно расположить в верхней части электрододержателя 4 и уменьшить габариты рабочей части устройства. Но это усложняет подвод тока к подвижному электрододержателю 4. Такой привод позволяет получать стабильные усилия, независящие от осевого смещения обжимной втулки относительно электрода. Здесь следует отметить, что для него не разработаны специализированные устройства, которые задавали бы требуемое для КТС давление рабочей жидкости.
Широкому использованию в условиях реального производства способов КТС с обжатием периферийной зоны соединения, несмотря на их высокую технологическую эффективность, препятствуют рабочие характеристики электродных устройств, в первую очередь относительно низкая стойкость токопроводящего электрода 2. Это обусловлено тем, что обжатие деталей в области уплотняющего пояска диаметром dП вызывает необходимость уменьшения внутреннего диаметра dВВ обжимной втулки 3 и, следовательно, наружного диаметра DЭ рабочей части электрода 2 до значений, близких к диаметру ядра dЯ, которые значительно меньше стандартных. Поэтому увеличивается уровень сжимающих напряжений в рабочей части электрода 2, ухудшается температурный режим его работы из-за повышения плотности сварочного тока и затрудненного охлаждения. В результате интенсифицируются пластические деформации в приконтактных объемах металла электродов и процессы взаимодействия металлов в контактах электрод-деталь.
Таким образом, формирование точечных сварных соединений как при традиционных способах сварки, так и при сварке с обжатием периферийной зоны соединений происходит по единой схеме и способы КТС различаются между собой в основном количественными параметрами термодеформационных процессов, протекающих в зоне сварки на разных этапах формирования соединения, которые определяются внешним энергетическим и силовым воздействием на металл зоны сварки (параметрами режима). Процесс КТС с обжатием периферийной зоны соединений предоставляет больше возможностей силового воздействия на зону сварки и потому весьма перспективен в технологическом плане.
1.3. Параметры режимов — факторы регулирования процесса точечной сварки
Режимы точечной сварки конкретного соединения (марка металла и сочетание толщин деталей) определяются совокупностью параметров, из которых основными являются: сила IСВ импульса сварочного тока; длительность tСВ импульса сварочного тока (время сварки); усилие сжатия электродов FСВ; форма и размеры рабочих поверхностей электродов (dЭ — при плоской и RЭ — при сферической).
Режимы КТС принято подразделять на два типа: «жесткие» режимы, характеризующиеся малым tСВ и большим IСВ, и «мягкие» режимы с относительно большим tСВ и малым IСВ [2…4, 7...11, 13…17].
Известны
предложения,
по которым
можно количественно
оценивать
жесткость
режимов, например,
по отношению
отдельных
параметров
режима КТС:
 ,
по показателям,
представляющим
собой различные
интерпретации
критерия Фурье
[71, 72], среди которых
наиболее
распространен
критерий А.С.
Гельмана [10]:
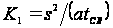 ,
(1.7)
где s — толщина свариваемых деталей; a — коэффициент температуропроводности их материала;
а также по критерию технологического подобия [13]:
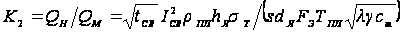 ,
(1.8)
где QН — энергия, выделившаяся в объеме ядра; QМ — тепловые потери в массу свариваемых деталей; ρПЛ — удельное электрическое сопротивление металла при температуре плавления ТПЛ; dЯ и hЯ — диаметр и высота ядра расплавленного металла; σТ — предел текучести свариваемого металла в холодном состоянии; FЭ — усилие сжатия электродов. a — коэффициент теплопроводности; γ — плотность; cm — удельная массовая теплоемкость.
При увеличении жесткости режимов увеличивается мощность источников теплоты и уменьшается роль теплоотвода в формировании температурного поля, вследствие чего увеличивается проплавление деталей. Вместе с этим возрастает и склонность процесса КТС к образованию выплесков. Поэтому при сварке на жестких режимах применяют большие усилия сжатия электродов, чем при сварке на мягких режимах. [3, 15]
Энергетическое и силовое воздействие на металл зоны формирования соединения при КТС обеспечивается конкретным сочетанием параметров режима. При этом изменение каждого из них приводит к интенсификации или, наоборот, подавлению отдельных термодеформационных процессов, протекающих на отдельных или всех этапах процесса сварки. В конечном итоге, это сказывается на устойчивости процесса формирования соединения и размерах ядра (рис. 1.9).
1.3.1. Время сварки
В теории и практике КТС под термином «время сварки» понимается длительность tСВ импульса сварочного тока IСВ. При неизменной силе сварочного тока IСВ время сварки tСВ определяет количество теплоты QЭЭ, которое в этом случае выделяется в зоне формирования соединения пропорционально длительности импульса тока. Поэтому с увеличением времени сварки растет проплавление деталей А и, в большей мере, диаметр dЯ ядра расплавленного металла (рис. 1.9, а).
Вместе с этим
при увеличении
tСВ
возрастает
и влияние теплоотвода
на характер
распределения
температуры
в зоне сварки,
которое сопровождается
большим разогревом
деталей и увеличением
деформаций.
Кроме того, при
увеличении
tСВ
все большая
часть QЭЭ
отводится в
окружающий
зону сварки
металл Q2
и в электроды
Q3, что
приводит к
уменьшению
энергетического
КПД процесса
КТС (см. п. 2.4). При
некотором tСВ
может наступить
состояние
теплового
равновесия,
при котором
вся выделившаяся
теплота отводится
из зоны сварки,
то есть
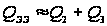 ,
а количество
теплоты в зоне
сварки Q1
не изменяется.
Это приводит
к тому, что ядро
(А и dЯ)
расплавленного
металла перестаёт
расти. Следовательно,
увеличение
tСВ
дальше момента
теплового
равновесия
и энергетически,
и технологически
нецелесообразно
потому, что ни
к чему кроме
увеличения
разогрева
деталей не
приводит.
1.3.2. Сила сварочного тока
Сила сварочного тока IСВ является одним из основных параметров режима КТС, поскольку при неизменной длительности его импульса tСВ определяет не только количество энергии, выделяющейся в зоне сварки, но и, что наиболее важно для процесса формирования соединения, градиент её увеличения по времени. Вследствие этого именно сила сварочного тока определяет скорость нагрева металла в зоне формирования соединения.
В ряде случаев сварки, в особенности при малом расстоянии (шаге) между сварными точками, сила сварочного тока IСВ, т. е. тока который протекает через зону формирования соединения и определяет тепловыделение в ней, и сила тока, который протекает во вторичном контуре сварочной машины I2, могут различаться между собой. Причиной этого может являться ток шунтирования IШ, который протекает вне зоны сварки, в частности, через ранее сваренные точки (рис. 1.10) или контакты деталь-деталь, расположенные вне зоны формирования соединения, например, при точечной сварке с обжатием периферийной зоны соединения. Таким образом, значение вторичного тока сварочной машины I2 зависит от сварочного тока IСВ и тока шунтирования IШ:
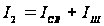 (1.9)
Ток шунтирования. Зона проводимости тока шунтирования представляет собой электрическую цепь с сопротивлением rШ, параллельную электрической цепи зоны сварки с сопротивлением rЭЭ. Вследствие этого силу тока шунтирования можно вычислить по формуле [3]:
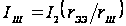 ,
(1.10)
где
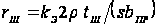 — электрическое
сопротивление
шунтирующей
ветви; ρ
— удельное
электрическое
сопротивление
металла свариваемых
деталей;
kЭ
— коэффициент
( );
s — толщина
детали; bПР
— ширина шунта,
приведенная
с учётом растекания
тока и равная
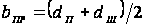 ;
dП и
dШ —
диаметры уплотняющего
пояска и шунтирующего
контакта
соответственно.
Сварочный ток. От силы сварочного тока размеры ядра расплавленного металла зависят в наибольшей степени (рис. 1.9, б). С увеличением IСВ проплавление деталей А и диаметр ядра dЯ растут почти прямо пропорционально изменению IСВ.
Силу сварочного тока IСВ, по той же причине, что и tСВ, пока определяют только ориентировочно по технологическим рекомендациям или по эмпирическим зависимостям [2…4, 7…11, 13, 15…17]. В отличие от tСВ, для определения которого расчетные методики вообще отсутствуют, для определения IСВ в теории КТС предложено много самых разнообразных зависимостей, к сожалению, не отличающихся высокой точностью и универсальностью, например, зависимостей следующего вида [73...76]:
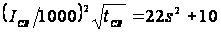 ;
 ;
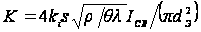 ;
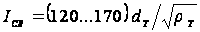 ,
где s
— толщина деталей;
dЭ —
диаметр рабочей
поверхности
электрода;
ki
– опытный
коэффициент;
θ —
температура
плавления (с
учетом скрытой
теплоты плавления);
ρ и
λ —
удельное
электрическое
сопротивление
и коэффициент
теплопроводности;
dТ —
диаметр ядра
(см); ρТ
— удельное
электрическое
сопротивление
металла в момент
его плавления
(мкОм/см).
В практике традиционных способов КТС для сварочного импульса, длительностью tСВ, усредненную силу сварочного тока IСВ чаще всего приближенно рассчитывают по следующей зависимости, которая получена из общеизвестного закона Джоуля – Ленца [8…11, 16]:
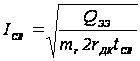 ,
[3] (1.11)
где
QЭЭ —
количество
теплоты, выделяющееся
в зоне сварки,
которое требуется
для образования
сварного соединения
заданных размеров
(величина QЭЭ
определяется
по уравнению
теплового
баланса (см.
ниже п. 2.4.3));
mr
— коэффициент,
который учитывает
изменение
сопротивления
зоны сварки
rЭЭ в
процессе формирования
соединения
(для низкоуглеродистых
сталей он равен
 ,
для алюминиевых
и магниевых
сплавов —
 ,
для коррозионно-стойких
сталей —
 ,
для сплавов
титана —
 ;
rДК —
электрическое
сопротивление
деталей в конце
сварки (определение
rДК
см. ниже п. 2.3.3).
1.3.3. Усилие сжатия электродов
Усилие сжатия электродов (сварочное усилие) FСВ — один из важнейших параметров режима КТС, который оказывает влияние на все основные процессы, ответственные за формирование соединения, в частности, на микро- и макропластические деформации, на выделение и перераспределение теплоты, на охлаждение металла в зоне сварки и кристаллизацию его в ядре.
С увеличением
FСВ
увеличиваются
пластические
деформации
металла в зоне
сварки и площади
контактов,
уменьшается
плотность тока
в них, уменьшается
электрическое
сопротивление
участка электрод–электрод
и стабилизируется
его величина.
Поэтому при
постоянстве
остальных
параметров
режима увеличение
FСВ
вызывает уменьшение
размеров ядра
(рис. 1.9, в), прочности
сварных точек
при одновременном
понижении и
их стабильности.
Если же увеличение
FСВ
сопровождается
таким увеличением
IСВ
или tСВ,
что размеры
ядра остаются
неизменными,
то с ростом
величины сварочного
усилия прочность
точек возрастает
и становится
более стабильной.
[10, 77…79]
Как и сварочный ток, сварочное усилие определяют в основном по эмпирическим зависимостям, предложенным для приближенного расчета или пересчета сварочного усилия и основанным на подобии процессов КТС. Методики пересчета FСВ исходят из подобия процессов формирования соединений при сварке деталей из одних и тех же металлов разных толщин. Все они, к сожалению, также не отличаются ни высокой точностью, ни универсальностью. В частности, для пересчетов и расчетов FСВ предложены следующие зависимости [10, 15, 73, 80...82]:
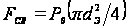 ;
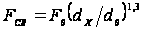 ;
 ;
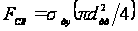 ;
;
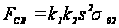 ;
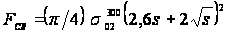 ,
где F0
— удельное
сварочное
усилие; dЯ
— диаметр ядра
расплавленного
металла с известным
FСВ;
dЯ —
диаметр ядра,
для которого
рассчитывают
FСВ;
P0 —
удельное давление,
определяемое
экспериментально;
dЭ —
диаметр рабочей
поверхности
электрода; s
— толщина деталей;
k1 и k2
—коэффициенты,
учитывающие
сопротивление
деформации
металла и
конструктивную
жесткость
изделия; σ02
— условный
предел текучести
свариваемого
металла при
нормальной
температуре;
 — предел текучести
свариваемого
металла при
температуре
300о С;
1.3.4. Форма и размеры рабочих поверхностей электродов
Форма и размеры рабочих поверхностей электродов (рис. 1.3: dЭ — при плоской и RЭ — при сферической), контактирующие со свариваемыми деталями, существенно влияют на качество получаемых сварных соединений. Увеличение площади контакта электрод–деталь, например, из-за износа рабочей поверхности электродов приводят к уменьшению плотности тока и давления в зоне сварки, а, следовательно, к уменьшению размеров ядра и снижению качества готовых точечных соединений (рис. 1.9, г).
Применяемая форма электродов зависит от свойств материала свариваемых деталей. Так, например, для сварки титановых, алюминиевых и магниевых сплавов, как правило, применяют электроды со сферическими рабочими поверхностями. Стали же,