Основы теории и технологии контактной точечной сварки
За прошедший период методики расчета его составляющих неоднократно изменялись и уточнялись [3, 7…11, 16, 85, 87, 161, 164]. По-видимому, наиболее точные, с учетом результатов исследований тепловых процессов с применением ЭВМ [165], методики расчета составляющих уравнения теплового баланса приведены в работе [3].
При расчетах по уравнению теплового баланса (2.26) общего количества теплоты QЭЭ, требуемой для формирования соединения заданных размеров, радиационной Q4 и конвективной Q5 теплоотдачей с поверхностей деталей обычно пренебрегают из-за их относительно малых величин.
Для расчета теплоты в зоне сварки делают ряд допущений. Так, принимают, что средняя температура в цилиндре, диаметром dЭ, который приближенно равен диаметру ядра, и высотой, равной суммарной толщине двух деталей 2s, принимается равной температуре плавления ТПЛ. Считается, что заметное повышение температуры металла в деталях из-за отвода в них теплоты Q2 наблюдается на расстоянии х2 от границы цилиндра, которое определяется временем сварки tСВ и коэффициентом температуропроводности металла аМ:
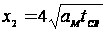 .
При
этом принимается,
что средняя
температура
кольца шириной
х2 вокруг
цилиндра диаметром
dЭ, равна
 .
Определение
потерь тепла
в электроды
производится
аналогичным
образом. При
этом принимается,
что за счет
тепла Q3
нагревается
до средней
температуры,
равной
 ,
участок электрода
длиной
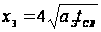 ,
где аЭ — коэффициент температуропроводности металла электродов.
С учетом сказанного сокращенное уравнение теплового баланса
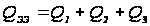
в развернутом виде описывают обычно следующим выражением [3]:
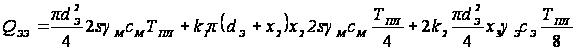 ,(2.27)
где γМ и γЭ — плотность металла свариваемых деталей и электродов; сМ и сЭ — теплоемкость металла свариваемых деталей и электродов; k1 — коэффициент, который учитывает неравномерность распределения температуры в кольце; k2 — коэффициент, учитывающий влияние на теплоотвод формы рабочей части электродов.
С увеличением времени точечной сварки доля теплоты, отводимой в окружающий металл и электроды, всегда увеличивается, т. е. с увеличением времени сварки всегда уменьшается КПД процесса нагрева [181...184].
Количество теплоты QЭЭ, которое требуется для образования точечного сварного соединения заданных размеров, используют в основном для приближённого определения силы сварочного тока IСВ по зависимости (1.11), обеспечивающего выделение этой теплоты.
2.5. Объемная
пластическая
деформация
металла в зоне
формирования
точечного
сварного соединения
Объемная пластическая деформация (ПД) металла при точечной сварке — это один из основных термодеформационных процессов, протекающих в зоне формирования соединения и способствующих его образованию. Она вызывается как внешними факторами, в первую очередь силовым воздействием на детали электродов, так и внутренними факторами, в частности, напряжениями, возникающими при несвободном тепловом расширении (дилатации) металла в зоне сварки между электродами сварочной машины. Пластическое течение металла имеет место на протяжении всего процесса сварки — от формирования начальных контактов, до проковки соединения при его охлаждении. На стадии нагрева во время действия импульса сварочного тока металл в зоне сварки деформируется в основном пластически [3, 16].
Пластическая деформация металла в зоне сварки оказывает решающее влияние на характер электрического и температурного полей, а также на процесс формирования ядра расплавленного металла. В первую очередь, величина объемной пластической деформации влияет на процесс нагрева, так как определяет плотность тока в зоне сварки через площади контактов деталь–деталь и электрод–деталь. При этом нагрев металла в зоне формирования соединения, в свою очередь, оказывает влияние на его пластическую деформацию через изменение сопротивления пластической деформации. В результате такой взаимосвязи и такого взаимовлияния описанных выше процессов осуществляется как бы саморегулирование процесса точечной сварки. Это предполагает, что при устойчивом процессе в зоне сварки должно существовать определенное соответствие между нагревом в ней металла и пластической его деформацией [3, 183, 185…187].
Охлаждение металла в зоне сварки и его кристаллизация в ядре сопровождается температурным и фазовым уменьшением объема, которое приводит на этой стадии формирования соединения к возникновению неравномерного поля остаточных растягивающих напряжений. Это является одной из основных причин образования в соединениях дефектов усадочного характера (трещин, пор, раковин). Только пластическое течение металла в этот период может компенсировать его усадку и предотвратить образование вышеуказанных дефектов сварных соединений [3, 16, 62, 188, 189].
Сведения о пластических деформациях при КТС носят преимущественно качественный характер. Это обусловлено как трудностями их экспериментальных исследований, в первую очередь, из-за закрытого характера зоны сварки и малого ее объема [3, 16, 62, 188, 189], так и трудностями точной математической постановки и решения задачи по определению параметров напряжений и деформаций в условиях динамичного процесса формирования соединений [190...195]. Даже численные методы решения дифференциальных уравнений с применением ЭВМ не позволяют пока достаточно точно определить все сложные взаимовлияния и взаимосвязи термодеформационных процессов, протекающих в зоне формирования соединения [169…172, 174...176, 196...198].
В этой связи весьма перспективным представляется использование для исследований термодеформационных процессов при КТС приближенных теорий напряжений и деформаций, а также расчетно-экспериментальных методов, основы которых изложены, например, в работах [199, 200].
2.5.1. Методики экспериментальных исследований макродеформаций металла в зоне сварки
Известные экспериментальные исследования процессов макропластических деформаций металла в зоне формирования соединения при КТС проводились в основном по трем методикам.
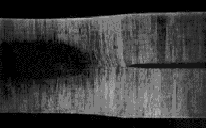
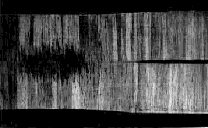
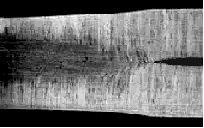
По первой из них параметры пластической деформации металла в зоне формирования точечного сварного соединения определяли на образцах с направленной текстурой, как, например, в работе [185]. Суть этой методики заключается в следующем.
Свариваемые образцы изготовляются из заготовок, имеющих ярко выраженную, направленную текстуру (проката, поковок). При этом плоскость поверхностей деталей должна быть либо перпендикулярной, либо параллельной к направлению линий текстуры. О деформации металла в зоне сварки судят по искривлениям текстурных линий (рис. 2.28). Однако эта методика не позволяет количественно определять параметры деформаций металла в зоне сварки и отражает лишь качественную картину пластического течения металла в процессе формирования соединения.
По второй методике [62, 189] исследования деформаций при КТС проводились на моделях деталей, рассеченных по плоскости оси электродов и изготовленных из упругих материалов, в частности, из резины. Основное ее достоинство заключается в том, что она относительно легко осуществима технически. Однако корректность полученных результатов вызывает сомнения, поскольку в этой методике не соблюдается один из
основных принципов пластического деформирования металла: неизменность объема металла при пластическом его течении.
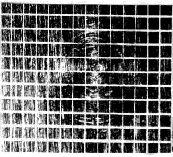
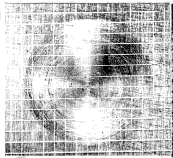
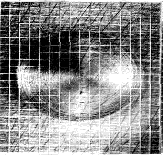
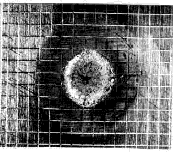
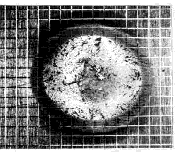
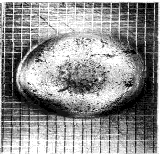
Третья методика — это так называемая «методика координатных сеток», которая широко используется для исследований процессов ПД, например, при обработке металлов давлением. Экспериментальные исследования процессов пластической деформации металла в зоне формирования соединения при контактной точечной сварке по этой методике проводятся на натурных образцах с предварительно нанесенной координатной сеткой, технология изготовления которых предложена и описана в работе [128].
При исследованиях пластических деформаций в плоскостях контактов деталь–деталь и электрод–деталь координатная сетка наносилась на поверхности образцов (рис. 2.29). После этого такие образцы сваривались по обычной технологии точеной сварки, соответствующей материалу деталей и их толщине, а после сварки соединения разрушались. Для выявления динамики изменения параметров макропластических деформаций при КТС по изменению координатной сетки процесс сварки прерывали через заданные промежутки времени, кратные 0,02 с.
При исследовании деформаций в плоскости оси электродов образцы изготовлялись разъемными и координатная сетка наносилась на торцевые поверхности образцов. Перед сваркой образцы совмещались торцевыми поверхностями и зажимались в специальном приспособлении. В этом случае сварку осуществляли так, чтобы плоскость совмещенного разъема образцов совпадала с осью электродов. После сварки такие образцы разрушались по торцевому разъему и производились измерения искажений координатной сетки (рис. 2.30).
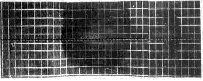
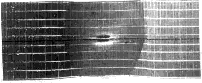
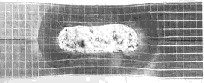
Обработка результатов экспериментов в части количественного измерения параметров пластической деформации осуществлялась по методике, описанной в работах [201, 202]. При этом деформация оценивалась только по деформации сторон координатной сетки. Оценить же сдвиговые деформации металла в различных точках зоны сварки затруднительно из-за высокой погрешности измерений угла сдвига, которая в данном случае получается соизмеримой с его величиной.
Относительные
смещения металла
в зоне сварки
 и относительные
его деформации
 по координатам
z и r
в соответствии
с принятой
методикой
оценивались
по следующим
зависимостям:
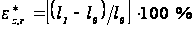 ,
(2.28)
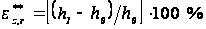 ,
(2.29)
где l0 и l1 — расстояния от базы измерений до и после сварки (при измерении радиальных смещений по координате r в плоскости сварочного контакта и в плоскости оси электродов за базу принималась ось электродов, а при измерении осевых смещений по координате z за базу принималась плоскость свариваемого контакта); h0 и h1 – длина сторон координатной сетки до и после сварки.
2.5.2. Характер
пластических
деформаций
металла в зоне
сварки
на стадии
нагрева
Проведенными экспериментальными исследованиями [203, 204] установлено, что радиальные (координата r) относительные деформации и смещения металла в плоскости поверхностей свариваемых деталей, в частности в плоскостях контактов электрод–деталь и деталь–деталь (рис.2.31), а также в плоскости оси электродов (координата z) распределяются неравномерно как по площади контактов, так и по толщине деталей.
При
точечной сварке
легких сплавов
относительные
радиальные
(по координате
r) смещения
 металла в плоскости
контакта
деталь–деталь
(рис. 2.31, а, в, д)
не превышают
2...4 %. Причем, зона
пластических
деформаций
распространяется
за контур
уплотняющего
пояска не больше,
чем на 5...15 % от его
диаметра dП.
В плоскости
контакта
электрод–деталь
величину
относительных
осевых (по координате
z) смещений
 можно считать
вообще незначительной,
так как они в
течение процесса
сварки не превышает
0,5...1 % (рис. 2.31, б, г,
ж).
Относительные
радиальные
(по координате
r) деформации
металла в плоскости
контактов
электрод–деталь
и деталь–деталь
 распределяются
неравномерно.
При этом они
даже меняют
знак.
В
контуре контакта
деталь–деталь
координатная
сетка растягивается.
Наибольшая
степень деформаций
растяжения
 ,
которая достигает
1,5...3 %, наблюдается
на оси электродов.
На периферии
контакта и за
его пределами
металл сжимается.
Причем сжатие
металла локализовано
на самой периферии
уплотняющего
пояска и в
относительно
узком кольце
вокруг контактов
деталь–деталь,
ширина которого
не превышает
5...15 % от их диаметров.
Здесь степень
деформаций
сжатия металла
весьма
значительна
и достигает
7...15 %.
В
плоскости
контакта
электрод–деталь
в направлении
оси электродов
(по координате
z) металл
сжимается (рис.
2.31, б, г, ж). Однако
степень деформации
 металла по оси
z относительно
не велика. Она
даже на периферии
контакта, не
превышает 2...3
%.
Вместе
с тем, относительные
осевые смещения
 металла в плоскости
оси электродов
по координате
z весьма
значительны.
Наибольшие
относительные
осевые смещения
металла в плоскости
оси электродов
наблюдаются
в центре контакта.
Их величина
к концу процесса
достигает
значений 8...13 %
(рис. 2.31, ж). По толщине
детали их величина
относительно
стабильна. Это
объясняется
тем, что осевые
относительные
деформации
металла не
велики и, как
показали
исследования,
не превышают
0.5...3 %. Причем, наименьшие
значения они
имеют в срединной
полосе свариваемых
деталей.
Результаты
подобных измерений
весьма приближённы.
Но всё же они
позволяют
установить
качественную
картину пластических
деформаций
металла в зоне
сварки, которую
можно описать
следующей
физической
моделью.
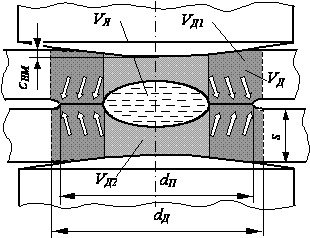 При
КТС металл в
зоне сварки
нагревается,
в результате
чего в ее объеме
VД (рис.
2.32), деформируемом
пластически
(выделен темным
цветом), он переходит
в пластическое
состояние, а
в объеме ядра
VЯ, нагретом
выше температуры
плавления, он
расплавляется.
Вследствие
этого объём
металла в зоне
сварки увеличивается
(проявляется
так называемый
эффект дилатации)
за счет температурного
расширения,
а в объеме ядра
— дополнительно
и за счет изменения
фазового состояния.
Своеобразная
форма зоны
формирования
соединения,
неравномерный
нагрев металла
в ней, его дилатация
и разупрочнение,
а также схема
силового воздействия
на детали определяют
неравномерное
распределение
нормальных
и касательных
напряжений
в контактах
и в объеме зоны
сварки. В результате
наблюдается
направленное
течение металла
(показано стрелками),
в основном, к
границам контакта
деталь–деталь.
Причем интенсивные
пластические
деформации
в основном
локализованы
в объёме VД1
(заштрихован
косой линией),
расположенном
в области
уплотняющего
пояска, диаметр
dД которого
на 5...15 % превышает
диаметр dП
уплотняющего
пояска. Объём
же металла VД2
(заштрихован
сеткой), расположенный
над ядром,
«проседает»
в объём ядра
практически
не деформируясь.
Такой характер пластических деформаций приводит к образованию рельефа в контакте деталь–деталь (уплотняющего пояска) диаметром dП, а также зазоров между деталями в нахлестке и вмятин от электродов сВМ на внешних поверхностях.
Таким образом, за цикл сварки в зоне формирования соединения последовательно во времени и одновременно протекает ряд термодеформационных процессов, например, таких как деформирование свариваемых деталей и их сближение, микроскопические деформации металла в контактах и макроскопические в зоне формирования соединения, формирование механических и электрических контактов, нагрев и расплавление металла, его кристаллизация на последней стадии формирования соединений, которые и определяют конечный результат сварки.
3. Математические модели основных термодеформационных процессов, протекающих в зоне точечной сварки
Нагрев и пластическая деформация металла в зоне сварки относятся к термодеформационным процессам, наиболее значимо влияющим на устойчивость процесса формирования соединения и во многом предопределяющим его конечные результаты. Это можно считать признанным всеми специалистами. Если нагреву посвящено много экспериментальных и теоретических исследований, предложено большое количество расчетных методик определения его параметров, как аналитических, так и численных, то сведения о процессах пластических деформаций носят в основном самый общий характер. Практически отсутствует их математическое описание (см. раздел 2.5). Вместе с тем, очевидно, что при отсутствии математических моделей этих процессов, методик расчетов количественных значений их параметров, ни о каком научно обоснованном программировании параметров режима точечной сварки не может быть и речи, не говоря уже о создании систем автоматического проектирования технологических процессов (САПР ТП).
Оптимизация параметров силового и энергетического воздействия на детали в современных способах КТС, в том числе и с программированием их параметров режима, затруднительна без определения количественного соотношения между параметрами основных термодеформационных процессов, протекающих в зоне формирования сварного соединения. Определение же количественного соотношения между параметрами основных термодеформационных процессов, протекающих в зоне сварки, невозможно без формального математического их описания, то есть без разработки их математических моделей.
Точное описание формальным языком изменения параметров термодеформационных процессов, протекающих в зоне формирования соединения, а также их взаимозависимости и взаимовлияния, затрудняются их сложностью и динамичностью. Поэтому наиболее рациональным методом решения поставленной задачи является метод идентификации реальных процессов с идеализированными моделями, которые представляется возможным описать математическим языком.
Разработка математической модели термодеформационного равновесия процесса точечной сварки по существу представляет собой математическое описание физической модели процесса формирования соединения, описанной выше в п. 2.5.2. Иными словами, математическая модель термодеформационного равновесия процесса КТС — это математическое описание напряженно-деформированного состояния металла в зоне сварки при формировании точечного сварного соединения. Она основана на результатах экспериментальных исследований процесса сварки, в частности, на вышеуказанном выводе о том, что между тепловыми и деформационными процессами в зоне формирования соединения должно существовать определенное равновесное соотношение, которое зависит от режима сварки, теплофизических свойств металла и геометрических параметров деталей и электродов. При этом подразумевается, что при условиях формирования точечного сварного соединения, близких к условиям оптимальным, система электрод–детали–электрод в силовом отношении замкнута, и силы, действующие на каждый ее элемент, уравновешены в любой момент процесса сварки. Нагрев, разупрочнение, плавление, дилатация и пластическая деформация металла в зоне сварки не нарушают этого равновесия. Выплески же или непровары являются следствием нарушения этого равновесного состояния, вызванного воздействием каких-либо возмущающих факторов. Экспериментальным подтверждением сказанного выше являются как пространственная неподвижность зоны сварки, так и изменение площадей контактов деталь–деталь и электрод–деталь в процессе формирования соединения.
3.1 Термодеформационное
равновесие
силовой системы
электрод - детали
– электрод при
традиционных
способах сварки
Математическая модель [205, 206], описывающая силовое взаимодействие свариваемых деталей и электродов в контактах деталь–деталь и электрод–деталь, по существу представляет собой математическое описание силового равновесия деталей в процессе формирования соединения при контактной точечной сварке.
Рассмотрим
элемент системы
электрод–детали–электрод
— одну свариваемую
деталь, в равновесии
в какой-либо
фиксированный
момент времени
t после
момента tНП
начала плавления
металла в контакте
деталь–деталь
до момента tСВ
окончания его
нагрева, т. е.
при
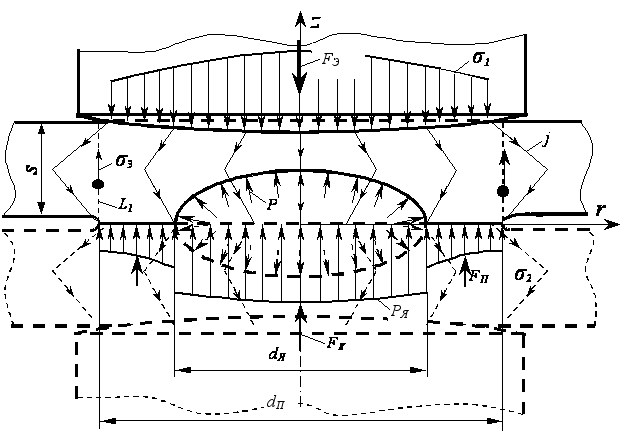
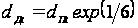 (рис 3.1). Равновесие
свариваемой
детали в дискретный
момент t
будем рассматривать
в цилиндрической
системе координат.
Пусть в какой-либо дискретный момент времени t распределение нормальных, относительно плоскости свариваемого контакта, напряжений по площади SЭt контакта электрод–деталь описывается функцией:
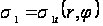 1,
(3.1)
а по площади SПt свариваемого контакта, внутри контура уплотняющего пояска, функцией:
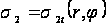 .
(3.2)
В свариваемых деталях наблюдается растекание сварочного тока и угол α между линиями тока j в приконтактных областях деталей меньше 180°. А поскольку ток в них протекает в противоположных направлениях, то между этими линиями тока действуют элементарные электродинамические силы отталкивания Fj, которые стремятся раздвинуть и свариваемые детали. Пусть их распределение по площади Sjt растекания тока, приведенное к плоскости свариваемого контакта и направленных нормально к ней, описывается функцией:
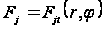 .
(3.3)
В работах [3, 16, 207] показано, что давление расплавленного металла в ядре имеет градиент по координате r, который обусловлен воздействием магнитного поля на жидкий металл. Поэтому распределение давления по площади SЯt ядра в плоскости свариваемого контакта в общем случае следует описывать функцией координат r и φ:
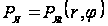 .
(3.4)
При сближении свариваемых деталей из-за упругой их деформации в них возникают напряжения. Составляющие этих напряжений, нормальные к плоскости свариваемого контакта, препятствуют сближению свариваемых деталей, т. е., как показано в п. 2.1.2, они уравновешивают часть усилия сжатия электродов. Пусть распределение этих напряжений по цилиндрической поверхности, образующая которой параллельна оси электродов, а направляющей является граница контакта деталь–деталь, и ограниченной плоскостями поверхностей свариваемых деталей, описывается функцией:
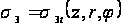 .