Основы теории и технологии контактной точечной сварки
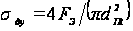 ,
по сути представляет
собой, описанное
выше, среднее
давление
 в свариваемом
контакте. Причем
определяется
оно только
экспериментально
и не может быть
использовано
в расчетных
методиках
Ниже изложена методика количественного определения сопротивления пластической деформации металла в зоне формирования точечного сварного соединения, которая адаптирована к условиям КТС и позволяет рассчитать его количественные значения в любой момент процесса сварки на стадии нагрева [203, 206, 210, 215… 217].
3.5.1. Сопротивление пластической деформации металла в условиях деформирования при повышенных температурах
Под сопротивлением пластической деформации металла понимается интенсивность напряжений, достаточная для осуществления в теле или его части пластической деформации (ПД) при заданных термомеханических условиях деформирования [221, 226…230].
На величину СПД металла при пластическом деформировании его при высоких температурах, что, в частности, является характерным и для КТС на стадии нагрева, одновременно влияют несколько технологических факторов: температура деформируемого материала, а также степень и скорость деформации. Это обусловлено тем, что в деформируемом металле при температуре выше температуры рекристаллизации ТРЕКР, которую ориентировочно принимают равной ТРЕКР ≈ 0,4ТПЛ [231], одновременно протекают два противоположных процесса: упрочнение — из-за наклепа зерен, и разупрочнение — из-за их рекристаллизации. Конечный результат зависит от соотношения между скоростью деформации и скоростью рекристаллизации металла [221]. С увеличением температуры СПД металла уменьшается, а пластичность, характеризующая возможную степень ПД без нарушения его сплошности, увеличивается [219, 220].
Упрочнение металла в процессе пластической деформации объясняется увеличением числа дефектов кристаллического строения (дислокаций, вакансий, междоузельных атомов). В частности, связь между пределом текучести σТ и плотностью дислокации ρ выражается формулой [232]:
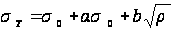 ,
где σ0 — напряжение сдвига при пластической деформации; b — вектор Бюргерса; α — коэффициент, зависящий от типа решетки и состава сплава.
Так, Тейлор и Илом установили, что упрочнение при деформации монокристалла алюминия происходит по параболическому закону [233]:
 ,
где τ — касательное напряжение в плоскости скольжения; γ — сдвиг.
При увеличении скорости пластической деформации напряжение текучести возрастает, а пластичность падает. С увеличением скорости ПД резко падает пластичность некоторых магниевых сплавов, высоколегированной стали и медных сплавов некоторых марок. Значительно менее чувствительны к скорости деформации большинство алюминиевых сплавов, низколегированные и углеродистые стали [221, 234, 235].
Из определения понятия «сопротивление пластической деформации», общепринятого в теориях пластичности и обработки металлов давлением следует, что оно является характеристикой деформируемого металла, которая зависит от термомеханических условий пластической деформации, а именно: степени ε и скорости u деформации, а так же от температуры деформируемого объема ТД [236]. Поэтому оценивать величину СПД в условиях точечной сварки рациональнее не измерением его в ходе процесса КТС, так как осуществить это технически сложно, практически невозможно, а расчетом — с использованием данных и опыта теории и технологии обработки металлов давлением.
Известны ряд эмпирических формул для расчета величины СПД в зависимости от изменения технологических факторов, характеризующих термомеханические условия процесса пластической деформации.
Для определения изменения прочностных характеристик с изменением температуры Т известен ряд зависимостей, в частности, С. И. Губкина [226] для определения временного сопротивления металла σВ в области температур, составляющих 0,7...1,0 ТПЛ:
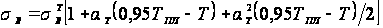 ,
где
 — временное
сопротивление
при температуре
0,95ТПЛ и скорости
растяжения
40...50 мм/мин; ТПЛ
— температура
плавления
сплава (оС);
αТ
— температурный
коэффициент,
и зависимость
Н. С. Курнакова
[237]:
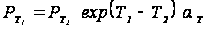 ,
где
 — значения
прочностной
характеристики
при температуре,
соответственно,
Т1 и Т2;
αТ
— температурный
коэффициент,
постоянный
для данного
сплава, если
в этом интервале
температур
в нем отсутствуют
физико-химические
превращения.
Для оценки деформационного упрочнения в процессе пластической деформации известна зависимость [123]:
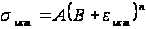 ,
где σист
и εист
— истинное
напряжение
и истинная
деформация;
А, В и п —
постоянные,
определяемые
экспериментально.
Известен ряд формул, отражающих зависимость деформационных характеристик металла от скорости u его деформирования, в частности, следующие [221, 238]:
П. Людвика
—
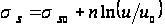 ,
А. Рейто —
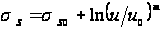 ,
Е. Зибеля и
А. Помпа —
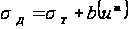 ,
А. Надаи —
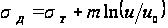 ,
где σД — сопротивление деформации металла; σТ — предел текучести при статической деформации; b и т — постоянные коэффициенты, зависящие от материала; σS и σS0 — напряжения текучести, соответственно, при скоростях деформирования u и u0; т и п — константы.
Более комплексно реальные процессы упрочнения и релаксации при пластической деформации металла отражены в зависимости, предложенной А. И. Целиковым и В. А. Персианцевым [239], для определения сопротивления деформации σД:
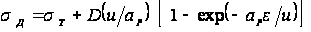 ,
где DУ – модуль упрочнения; aР – коэффициент, представляющий собой скорость релаксации (c-1); σТ – предел текучести при статической деформации; ε – степень деформации; u – средняя скорость деформации.
Выше приведены лишь наиболее известные решения задачи по определению характеристик металла при их пластическом деформировании. Однако использовать эти формулы применительно к процессу точечной сварки не представляется возможным, поскольку ни одна из них не учитывает одновременного влияния на величину сопротивления пластической деформации основных факторов — температуры, степени и скорости ПД металла, как это имеет место в процессе КТС. Кроме того, для большинства из этих зависимостей не определены значения коэффициентов.
На основании анализа известных методик для определения сопротивления пластической деформации металла и проведенных исследований сделан вывод о том, что для решения поставленной задачи при КТС рационально использовать приближенные, расчетно-экспериментальные методы. В частности, был сделан вывод о том [203, 206, 240], что для определения сопротивления пластической деформации металла в условиях формирования точечного сварного соединения наиболее приемлем метод, предложенный В. И. Зюзиным [241], так называемый «метод термомеханических коэффициентов». По этому методу изменение сопротивления деформации выражается в относительных единицах (коэффициентах) в зависимости от каждого параметра (температуры деформируемого объема ТДt, степени εt и скорости ut пластической деформации) в отдельности. Применительно к условиям КТС расчетное значение сопротивления деформации металла σДt определяется по следующей зависимости [203, 206]:
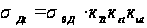 ,
(3.60)
где σ0Д — базисное значение сопротивления пластической деформации, при определенных условиях испытаний; кТt, кεt и кUt — соответственно, температурный, степенной и скоростной термомеханические коэффициенты в момент времени t.
При практическом использовании данного метода определения СПД металла используют значения базисного сопротивления пластической деформации σ0Д, а также термомеханических коэффициентов: температурного кТ, степенного кε и скоростного кU, которые определяют экспериментально для разных условий деформирования металла. Их значения представлены в справочной литературе по обработке металлов давлением в виде табличных данных, графиков или аппроксимированных по ним функций. Типичное изменение коэффициентов кТ, кε и кU в зависимости от изменения соответствующих факторов показан на рис. 3.26.
Таким
образом, из
существующих
методов расчетного
определения
сопротивления
пластической
деформации
металлов,
экспериментально-расчетный
метод термомеханических
коэффициентов
является наиболее
приемлемым
для условий
ПД при точечной
сварке. Он позволяет
учитывать
одновременное
и комплексное
влияние на
величину СПД
основных факторов
процесса пластической
деформации
металла —
температуры,
степени и скорости
, как это и имеет
место в процессе
КТС. Кроме того,
для наиболее
используемых
в машиностроении
сталей и сплавов
определены
базисные значения
СПД σ0Д
и значения
коэффициентов
кТ, кε
и кU,
которые приведены,
например, в
работе [242].
Для практических расчетов сопротивления пластической деформации металла по формуле (3.60) в условиях КТС необходимо в любой момент процесса формирования точечного сварного соединения количественно определить степень и скорость деформации, а также температуру деформируемого металла в зоне сварки.
3.5.2 Определение
степени и скорости
пластической
деформации
металла в зоне
точечной сварки
По-видимому, в теории точечной сварки понятия степени и скорости пластической деформации металла в зоне формирования соединения определяются не совсем корректно (см. п. 2.5) и математические зависимости для расчёта их параметров не в полной мере отражают сущность этих процессов при КТС и не пригодны для решения практических задач. Ниже описана методика определения степени и скорости деформации в процессе формирования соединения [203, 215, 240], разработанная для условий КТС и вполне приемлемая для решения технологических задач.
В теориях пластичности и обработки металлов давлением, деформацией называют изменение размеров и формы рабочего тела без изменения его массы и объема. При этом, понятие «деформация» относят как к изменению размеров и формы элементарных объемов тела, так и к изменению макроскопических параметров формы и размеров. Количественное определение абсолютной, относительной либо логарифмической (истинной) деформации неизбежно связано с измерением расстояний между точками тела, в том числе и внутри его, поскольку пластическая деформация представляет собой перемещение элементарных объемов тела (точек) относительно друг друга [220, 221, 225, 226]. Однако в условиях точечной сварки сделать это экспериментально с достаточной степенью точности, используя существующие методики (см. п. 2.5.1), не представляется возможным.
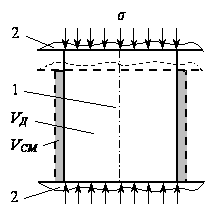
Вместе с тем, в теории обработки металлов давлением известен так называемый «метод определения степени пластической деформации по смещенному объёму». Так, при деформации (осадке) цилиндра объёмом VД силами σ (рис. 3.27), которые распределены по его торцевым поверхностям, степень деформации ε, определяемая по смещенному объему VСМ (заштрихован), равна [221]:
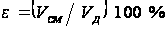 .
 На
основании
физической
модели процессов
макропластических
деформаций
при формировании
точечных сварных
соединений,
которая была
сформулирована
выше в п. 2.5.2, процесс
пластической
деформации
металла зоны
сварки на стадии
нагрева может
быть уподоблен
описанному
выше процессу
деформации
цилиндра при
его осадке
(рис. 3.28). Это можно
сделать на
основании
результатов
экспериментальных
исследований
пластических
деформаций
металла в зоне
сварки, в частности
приведенных
в разделе 2.5.2 и
в работе [204], если
физическую
модель (см. рис.
2.32) несколько
идеализировать,
сделав следующие
допущения (рис.
3.28, а):
пластические
деформации
металла при
КТС локализованы
в объеме металла
зоны сварки
Vt,
ограниченном
наружными
поверхностями
свариваемых
деталей и
цилиндрической
поверхностью,
образующей
которой является
контур L1,
а направляющей
— линия, на 10...18
% выходящая за
контур уплотняющего
пояска:
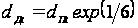 (см. зависимость
(3.58))
зона пластических деформаций Vt вне контура L1 окружена жесткой оболочкой, так как радиальные деформации металла в относительно узком (вследствие большого градиента температуры) поясе VУП между контурами L1 и L2, находящегося в упругопластическом состоянии, а также окружающего холодного металла VУ вне контурами L1 и L2, который деформируется только упруго, незначительны и ими можно пренебречь;
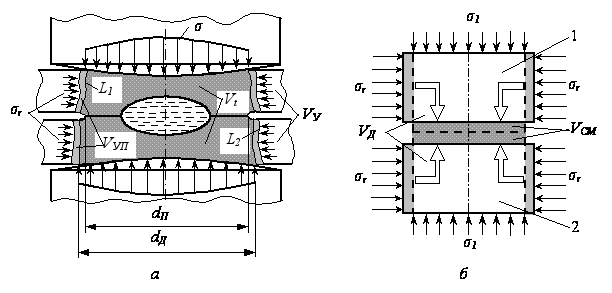
осевое пластическое течение (выдавливание) металла, формирующее уплотняющий поясок и являющееся причиной образования вмятин на поверхности электродов, вне контуров контактов деталь–деталь и электрод–деталь отсутствует.
В любой дискретный
момент времени
t процесса
формирования
соединения
при КТС на
цилиндрический
пластически
деформируемый
объем Vt
металла зоны
сварки, со стороны
жесткого кольца
VУ холодного
металла, который
деформируется
только упруго,
через относительно
узкий пояс
металла VУП,
находящегося
в упругопластическом
состоянии,
действуют
радиальные
напряжения
σr.
В результате
этого при КТС
пластическое
течение металла
возможно в
основном лишь
в осевом направлении.
Перемещение
основного
объема деформируемого
металла, вследствие
наличия осевого
градиента
температуры,
происходит
в направлении
свариваемого
контакта (см.
п. 2.5.2). При этом
элементарные
объемы металла
при его пластическом
течении в зоне
сварки перемещаются
так же, как при
деформации
цилиндров 1 и
2, сжатых силами
σ1,
радиальными
напряжениями
σr,
которые распределены
по боковым их
поверхностям
(рис. 3.28, б). Таким
образом, пластическое
течение элементарных
объемов металла
в зоне сварки
при КТС и при
деформации
цилиндров,
напряжениями
σr,
распределенными
по боковым их
поверхностям,
происходит
так же, как при
описанной выше
пластической
деформации
цилиндра при
его осадке (см.
рис. 3.27), но только
в обратном
направлении.
Степень деформации металла в зоне сварки εt, в любой момент времени t процесса формирования соединения при при контактной точечной сварке, на основании сказанного выше (см. рис. 3.28, б) можно определить по зависимости (рис. 3.29):
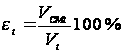 ,
(3.61)
где VСМt и Vt — смещенный и деформируемый объемы в момент времени t.
Физическая
модель процессов
макропластических
деформаций
при формировании
точечных сварных
соединений
(см. п. 2.5.2) и сделанные
выше допущения,
позволяют
определить
смещенный объем
металла при
КТС
 (рис. 3.29). В любой
момент t
процесса формирования
точечного
сварного соединения
смещенный объем
металла
равен сумме
приращения
 деформируемого
объема Vt
вследствие
температурного
расширения,
включая и нагрев
выше температуры
плавления в
объеме ядра
VЯt,
увеличения
 объема металла
ядра VЯt
при его плавлении,
а также объемов
металла
 и
 ,
вытесняемых
при вдавливании
электродов
в детали на
глубину c1t
и c2t:

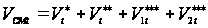 .
(3.62)
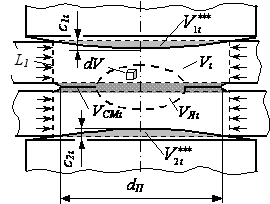 Элементарные
объемы dV
в разных областях
зоны сварки,
ограниченной
контуром L1,
испытывают
различное
тепловое воздействие,
а также претерпевают
разные агрегатные
превращения.
С учетом этого
в любой момент
t процесса
КТС на стадии
нагрева приращение
смещенного
объема
из-за температурного
расширения
металла деформируемого
объема Vt,
и приращение
 смещенного
объема
из-за увеличения
объема металла
ядра VЯt
при его плавлении
могут быть
определены
по следующим
интегральным
зависимостям:
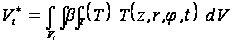 ,
(3.63)
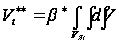 ,
(3.64)
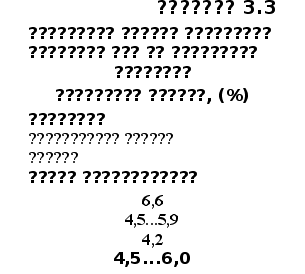
где для момента времени t, βT(Т) — температурный коэффициент объемного расширения; Т(z,r,φ,t) — функция, описывающая изменение температуры в зоне сварки; β* – коэффициент объемного расширения при плавлении металла, примеры значений которого показаны в табл. 3.3.
Приращения
смещенного
объема
из-за объемов
металла
и
 ,
смещаемых при
вдавливании
электродов
в детали, для
момента времени
t могут
быть определены
как объемы
геометрических
фигур по следующим
интегральным
зависимостям:
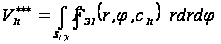 ,
(3.65)
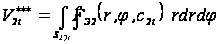 ,
(3.66)
где для момента
времени t,
 и
 — функции,
описывающие
геометрию
рабочих поверхностей
электродов
и их положение
относительно
поверхностей
свариваемых
деталей; с1t
и с2t
– глубины вдавливания
электродов
в поверхности
деталей; S1Эt
и S2Эt
— площади
соответствующих
контактов
электрод–деталь.
Подставив зависимости (3.63…3.66) в (3.62) получаем интегральное выражение, которое позволяет определить смещенный объем металла VСМt в любой момент процесса точечной сварки:
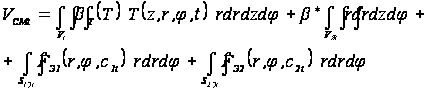 .
(3.67)
Выразив деформируемый объём Vt интегральной зависимостью

и подставив ее совместно с (3.67) в формулу (3.61), получаем интегральное выражение, которое позволяет определить степень пластической деформации металла в зоне формирования точечного сварного соединения, в любой момент времени t на стадии нагрева [203, 240]:
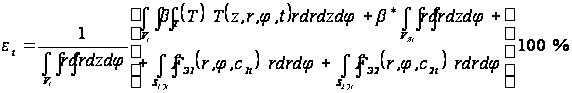 .
(3.68)
 Для
точных расчетов
степени деформации
при конкретных
условиях точечной
сварки необходимо
в интегральную
зависимость
(3.68) подставить
подынтегральные
функции. А именно,
функции, которые
описывали бы
изменение в
процессе КТС:
объема деформируемого
металла; изменения
в нем температуры;
объема расплавленного
металла; объема
металла, вытесняемого
электродами;
зависимость
температурного
коэффициента
объёмного
расширения
от изменения
температуры.
Кроме того,
пределы интегрирования
необходимо
выразить через
функции, которые
описывали бы
поверхности
объема деформируемого
металла Vt
и объема ядра
расплавленного
металла VЯt,
а также функции
 и
,
описывающие
геометрию
рабочих поверхностей
электродов
и их положение
в момент времени
t относительно
поверхностей
свариваемых
деталей. Учитывая,
что вышеназванные
функции весьма
сложны, а некоторые
вообще не определены,
то точные
аналитические
расчеты значений
степени пластической
деформации
по зависимости
(3.68) затруднительны,
а для решения
приближенных
технологических
задач точечной
сварки может
быть и не рациональны.
Приближенные технологические расчеты по зависимости (3.68) можно