Основы теории и технологии контактной точечной сварки
где обозначения полностью соответствуют зависимости (3.67).
Точные аналитические расчеты по зависимости (3.84) затруднительны, а для решения технологических задач может быть и не рациональны, по тем же причинам, что и зависимости (3.68). При допущениях же, которые были сделаны для зависимости (3.68), в частности, об осесимметричности зоны сварки и о ее симметричности относительно плоскости свариваемого контакта, по зависимости (3.82) можно производить приближённые технологические расчёты. В этом случае, вычислив интеграл в (3.83)
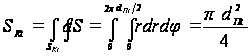 (3.85)
и подставив его, совместно с зависимостями (3.70)…(3.77), в выражение (3.84) после преобразований получаем формулу для расчетов высоты уплотняющего пояска в любой момент t процесса формирования соединения при сварке деталей одинаковой толщины [204, 243]:
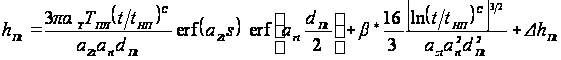 ,
(3.84)
где для момента
времени t,
αТ
— температурный
коэффициент
линейного
расширения;
ТПЛ — температура
плавления
свариваемого
металла;
tНП
— время начала
плавления
металла (см.
зависимость
3.37); azt,
art
и с — коэффициенты
(см. зависимость
3.36);
 — функция ошибок
(см. зависимость
(3.42)...(3.44)); s —
толщина деталей;
dПt
— диаметр
уплотняющего
пояска; β*
— коэффициент
увеличения
объема металла
ядра при его
плавлении;
 — приращение
высоты уплотняющего
пояска hПt
за счет вдавливания
электродов,
равное:
при сферической рабочей поверхности электрода
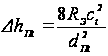 ,
при конической и цилиндрической форме электрода
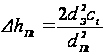 ;
RЭ и dЭ – радиус (при сферической) и диаметр (при плоской) рабочих поверхностей электродов; сt — глубина вдавливания электродов в поверхности деталей (см. зависимость 3.77).
Таким образом, описанные выше методики расчетного определения степени и скорости пластической деформации, температуры металла в зоне сварки, сопротивления его пластической деформации, а также изменения высоты уплотняющего пояска при формировании сварного соединения, позволяют проводить практические расчёты по уравнениям термодеформационного равновесия процессов сварки (3.11) и (3.17), как для традиционных способов сварки, так и для способов сварки с обжатием периферийной зоны соединений.
4. Математическое
моделирование
процессов
формирования
точечных сварных
соединений
Общеизвестно то, что величина (степень) объемной пластической деформации в зоне сварки значимо влияет на процесс нагрева, так как определяет плотность тока через площади ее сечений в плоскостях контактов деталь–деталь и электрод–деталь. Вместе с тем, общеизвестно и то, что нагрев металла в зоне формирования соединения, в свою очередь, тоже оказывает влияние на его пластическую деформацию, поскольку влияет на изменение его сопротивления пластической деформации. Таким образом осуществляется как бы саморегулирование процесса точечной сварки. Это предполагает, что при устойчивом процессе формирования соединения в зоне сварки должно существовать определенное соответствие между нагревом в ней металла и пластической его деформацией [3, 165, 185… 187], которое количественно характеризуется критерием жесткости режимов контактной точечной сварки [3, 15].
Однако указанные выше известные гипотезы и предположения лишь качественно определяют возможные взаимосвязи между основными термодеформационными процессами точечной сварки. Описанные же выше математические модели основных термодеформационных процессов, протекающих при КТС, позволяют количественно определить параметры основных термодеформационных процессов в зоне сварки и закономерности их изменений. Это, в частности, можно сделать при решении интегральных уравнений термодеформационного равновесия процессов контактной точечной сварки относительно диаметра уплотняющего пояска. Кроме того, решение этой задачи предопределяет необходимость расчетного определения параметров всех основных термодеформационных процессов, протекающих в зоне сварки.
Таким образом, решение уравнений (3.11) или (3.17) термодеформационного равновесия процесса контактной точечной сварки относительно диаметра уплотняющего пояска фактически позволяют моделировать процесс КТС. Возможность же варьировать при этом параметры режимов сварки фактически предопределяет возможность проведения численных экспериментов.
4.1. Методики расчета изменения диаметра уплотняющего пояска в процессе контактной точечной сварки
Математическое моделирование процессов контактной точечной сварки осуществляется решением уравнений термодеформационного равновесия процесса сварки (3.11) или (3.17) относительного диаметра уплотняющего пояска dПt в отдельные дискретные моменты времени t от начала до окончания импульса тока. При этом параметры внешнего силового воздействия на детали (усилия сжатия электродов FЭt) заданы, как параметры режима сварки. В силу использования для оценки теплового состояния зоны сварки расчетно-экспериментального метода, выраженного зависимостью (3.36), подразумевается, что величина сварочного тока заданна такой, чтобы обеспечивала получение заданных геометрических размеров ядра (высоты hЯ и диаметра dЯ). В процессе решения уравнений (3.11) или (3.17) относительно dПt для каждого момента времени t рассчитывается и все остальные его составляющие, которые отражают изменение термодеформационных процессов, протекающих в зоне сварки на стадии нагрева.
Расчет изменения диаметра уплотняющего пояска в процессе формирования соединения решением уравнений (3.11) или (3.17) относительно dПt осложняется тем, что эти уравнения относительно dПt являются трансцендентными. Поэтому в методиках расчета изменений диаметра уплотняющего пояска в процессе сварки, описанных ниже, решение уравнений (3.11) и (3.17) относительно dПt осуществляется методом итераций.
4.1.1. Методика
расчета изменения
диаметра уплотняющего
пояска
при
традиционных
способах контактной
точечной сварки
Расчет изменения диаметра уплотняющего пояска в процессе формирования соединения при традиционных способах контактной точечной сварки осуществляется
 решением
уравнения
(3.11) относительно
dПt
для условий
сварки деталей
одинаковых
толщин из одного
и того же материала.
Алгоритм [206, 210,
253] решения поставленной
задачи по
моделированию
КТС рассчитан
на машинный
счет и осуществляется
следующим
образом (рис.
4.1).
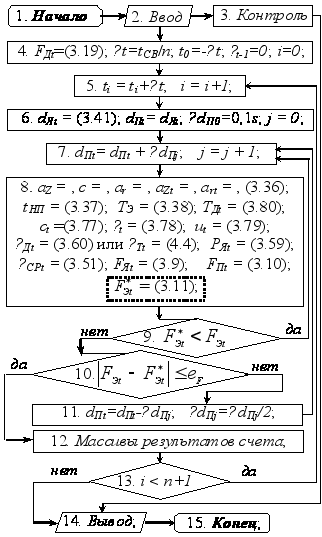
Блок 2 алгоритма осуществляет ввод исходных данных, которые рационально разбить на три группы. В особенности это целесообразно делать при расчетах нескольких вариантов одного и того же задания.
Первая группа исходных данных предназначена для управления работой программы. В ней задается, например, число шагов расчета по времени, условия вывода результатов расчетов и т. п.
Вторая группа исходных данных содержит параметры теплофизических и прочностных характеристик свариваемого материала (табл. 4.1).
Таблица 4.1
Исходные
данные для
расчетов по
уравнениям
термодеформационного
равновесия
процесса сварки
|
№ пп |
Параметры | Обозначение | Единицы измерения |
| Характеристики свариваемого материала | |||
| 1 | Температура плавления | ТПЛ | °С |
| 2 | Температурный коэффициент линейного расширения | α | 1/оС |
| 3 | Коэффициент расширения при плавлении | β* | % |
| 4 | Предел текучести | σТ | Па |
| 5 | Температура расчёта σТ | Тσ | °С |
| 6 | Базисное значение сопротивление деформации | σД0 | Па |
| 7 | Данные для аппроксимации изменения термомеханических коэффициентов: кТ, кε и кU и предела текучести σ02 | АТ, ВТ, nT, Аε, Вε, nε, Аu, Вu, Вσ, nσ | б/р |
| 8 | Коэффициент Пуассона | μ | б/р |
| 9 | Модуль Юнга | Е | Па |
| Данные по технологии и режиму сварки | |||
| 10 | Толщина свариваемыхдеталей | s | м |
| 11 | Конечные диаметр и высота ядра | dЯ, hЯ | м |
| 12 | Шаг между точками* | t | м |
| 13 | Ширина нахлёстки* | c | м |
| 14 | Величина зазора* | δ | м |
| 15 | Радиус или диаметр рабочих поверхностей электродов | RЭ, dЭ | м |
| 16 | Время сварки | tСВ | c |
| 17 | Время начала плавления металла** | tНП | c |
| 18 | Максимальная температура под электродом** | ТЭ | °С |
| 19 | Коэффициенты для формул (3.36) и (3.51) | m1, n1, m2, n2, Кσ | б/р |
|
* — могут не вводиться при δ = 0; ** —– могут не вводиться и рассчитываться по зависимостям (3.37) и (3.38) |
|||
Поскольку зависимость термомеханических коэффициентов от степени и скорости деформации металла, от его температуры, а также зависимость предела текучести от последнего параметра в справочной литературе (например в [242]) в большинстве приводится в виде графиков (см. рис. 3.26) или таблиц, то вводить их рационально в виде аппроксимированных функций, например, вида:
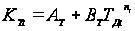 ,
(4.1)
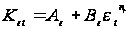 ,
(4.2)
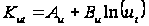 ,
(4.3)
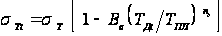 ,
(4.4)
для которых коэффициенты аппроксимации определяется по графическим или табличным справочным данным.
Третья группа исходных данных (табл. 4.1) характеризует в основном технологию и режим сварки. Поскольку известны способы точечной сварки как неизменными во время импульса тока параметрами усилия сжатия электродов (см. п.1.2.2), так и с изменяющейся их величиной по определенной программе [3, 54, 58, 253, 260, 261], то в последнем случае рационально их также задавать в виде аппроксимированных функций.
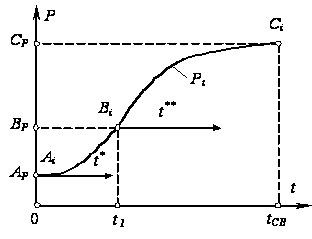
Практически любую известную в технологии точечной сварки программу изменения усилия сжатия токопроводящих электродов FЭt в процессе формирования соединения можно описать двумя степенными функциями изменения программированного параметра Р с одной точкой разрыва Bi в момент времени t1 (рис. 4.2). В общем случае, для аппроксимации подобного изменения в процессе точечной сварки любого параметра Р функции можно записать следующим образом:
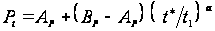 ,
(4.5)
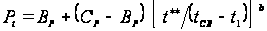 ,
(4.6)
где АР, ВР и CР — значения программируемого параметра в момент времени 0, t1 и tСВ; a, b — показатели степени.
В случае, если изменение программируемого параметра Рt может быть описано одной функцией, то t1 рационально принимать равным 0, т. е. изменение параметра Рt описывать в интервале времени t1… tСВ.
Коэффициенты аппроксимации АР, ВР, CР, t1, a, b, которые в этом случае определяются для программы изменения FЭ в процессе КТС, водятся в исходных данных (табл. 4.2).
 Поскольку
многие ошибки
в исходных
данных приводят
к прерываниям
вычислений
(например, деление
на нуль, логарифм
отрицательного
числа и т. п.), то
рационально
осуществлять
их контроль
после ввода
(блок 3). Если
обнаружена
такая ошибка,
то об этом выводится
информация
(блок 15) выполнение
задачи прекращается.
В блоке 4 рассчитываются параметры, которые не зависят от времени2. Причем, в нем же осуществляется подготовка к выполнению циклов по времени t, в частности, определяется шаг расчета по времени Δt = tСВ/п, где п — число шагов расчета, обнуляются требуемые переменные и задаются их начальное значения. Цикл по времени выполняется блоками 5...13 и заканчивается при выполнении заданного числа i шагов расчета.
Таблица 4.2
Исходные данные силового воздействия на детали при расчете диаметра уплотняющего пояска по уравнению (3.11)
|
№ пп |
Параметры | Обозначение |
Единица измерения |
| 1 | Неизменное усилие сжатия электродов | FЭ | Н |
| 2 | Данные для аппроксимации программированного усилия сжатия электродов | АР, ВР, CР, t1, a, b | б/р |
Вычисление диаметра пояска dПt в фиксированный момент t, осуществляется методом итераций путем последовательного приближения с уменьшением шага ΔdП (рис. 4.3). Поэтому в блоке 6 задается начальное значение dПt, равное диаметру ядра dЯt: dПt= dЯt. Это означает, что до начала плавления металла при t ≤ tНП начальное значение dПt = 0, а при t > tНП значение dПt задается равным dЯt.
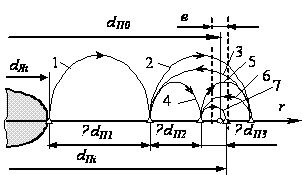 С
блока 7 начинается
участок алгоритма,
осуществляющий
цикл по диаметру
уплотняющего
пояска (блоки
8...11). В нем при каждом
цикле по dПt
его текущее
значение изменяется
на ΔdП.
В блоке 8 последовательно
осуществляются
вычисления
значений параметров
термодеформационных
процессов,
которые заканчиваются
расчетом усилия
сжатия
 в площади
уплотняющего
пояска по уравнению
равновесия
(3.11), с учетом
зависимостей
(3.9) и (3.10), преобразованному
к следующему
виду:
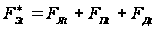 ,
(4.7)
где FЯt – усилие, развиваемое давлением жидкого металла в площади ядра; FПt – усилие в площади уплотняющего пояска; FДt — усилие, необходимое для деформации деталей при их сближении до соприкосновения.
Горячая обработка металлов давлением производится, как правило, при температурах выше температуры рекристаллизации. Для этого интервала температур и определены в основном параметры сопротивления деформации материалов. Для области низких температур эти данные зачастую отсутствуют. Поэтому при расчетах с использованием параметров сопротивления деформации металла, его значения на область низких температур остается только экстраполировать. Однако для этих интервалов температур для большинства материалов известны зависимости от температуры их пределов текучести. Поэтому, при температурах материала, меньше которых не определены значения сопротивления деформации σДt (при TДt < Tσ), его значения рационально принимать равными пределу текучести σТt (блок 8). Это условие, при отсутствии значений сопротивления деформации, позволяет расчеты вообще производить по пределу текучести.
Использование в расчетах σДt и σТt оправдало двумя обстоятельствами. Во-первых, при сварке значения TДt достигают значений Tσ как правило за время t < 0,05…0,1 tСВ. Во-вторых, разница значений σДt и σТt быстро уменьшается по мере уменьшения жесткости режимов сварки и увеличения толщины свариваемых деталей.
Рассчитанное
в блоке 8 значение
усилие сжатия
электродов
 сравнивается
с заданным FЭt
(блок 9). Пока
выполняется
условие, что
 ,
цикл по dПt
продолжается
с тем же шагом
ΔdПj
переходом в
блок 7. Если же
это условие
не выполняется,
то есть
 ,
то абсолютная
разность между
ними
 сравнивается
с заданной
погрешностью
еF
(блок 10). В случае,
если
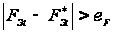 ,
то значение
dПt
уменьшается
на ΔdПj,
а ΔdПj
уменьшается
вдвое (блок 11)
и осуществляется
переход в блок
7, где dПt
увеличивается
на измененное
значение ΔdПj
и циклы по dПt
продолжаются3.
Если же
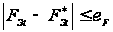 ,
то абсолютная
разность между
истинным значением
диаметра уплотняющего
пояска dП0
и расчётным
dПi
меньше или
равна допускаемой
погрешности
еd:
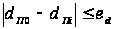 (см. рис. 4.3). На этом
циклы по dПt
заканчиваются
и фиксируются
результаты
расчётов (блок
12). При условии,
что i
< n+1
(блок 13), осуществляется
переход в блок
5 и цикл по времени
продолжается
на следующем
шаге расчета
по t.
После выполнения
заданного числа
шагов расчетов
по времени t
производится
заданный вывод
полученных
результатов
(блок 14) и решение
задачи заканчивается.
Диаметр уплотняющего пояска относится к тем немногочисленным параметрам процесса точечной сварки, которые можно легко измерить экспериментально. Вследствие этого, измеряя изменение диаметра уплотняющего пояска в процессе формирования соединения, представляется возможность оценить точность методики расчетов как диаметра уплотняющего пояска, так и обобщенно всех параметров термодеформационных процессов, используемых при решении уравнения (3.11).
Для проверки описанной выше термодеформационной модели процесса точечной сварки детали сваривали с прерываниями его в моменты ti (через 0,02 с) и измеряли полученный диаметр уплотняющего пояска. Для этих же условий сварки и моментов ti процесса формирования соединения производили расчет диаметра уплотняющего пояска dПt по описанной выше методике и сравнивали расчетные его значения с его величиной, измеренной экспериментально. Например, на рис. 4.4 показано изменение диаметра уплотняющего пояска в процессе формирования соединения, полученная экспериментально (кривая 1) и расчетом по описанной выше методике математического моделирования процесса КТС (кривая 2).
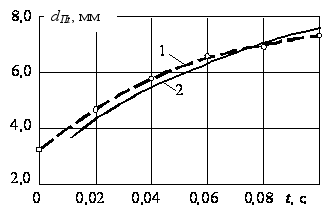 Многочисленные
сравнения
расчетных и
экспериментальных
значений диаметра
уплотняющего
пояска показали,
что их расхождения
не превышает
5…15 %. Это, в определенной
мере, отражает
степень адекватности
термодеформационной
модели процесса
формирования
соединения
и реального
процесса точечной
сварки, подтверждает
приемлемость
сделанных
допущений и
показывает
допустимость
использования
данной модели
для приближенных
решений технологических
задач КТС [206, 217].
4.1.2. Методика расчета изменения диаметра уплотняющего пояска при контактной точечной сварки с обжатием периферии соединения
Расчет изменения диаметра уплотняющего пояска при контактной точечной сварки с обжатием периферии соединения, как и при традиционных способах КТС, представляет собой математическое моделирование процесса формирования соединения. Он также осуществляется в отдельные дискретные моменты времени t от начала до окончания импульса тока, но только решением относительного диаметра уплотняющего пояска dПt уравнения (3.17) термодеформационного равновесия процесса сварки с обжатием периферийной зоны соединения. При этом параметры внешнего силового воздействия на детали заданы как параметры режима сварки.
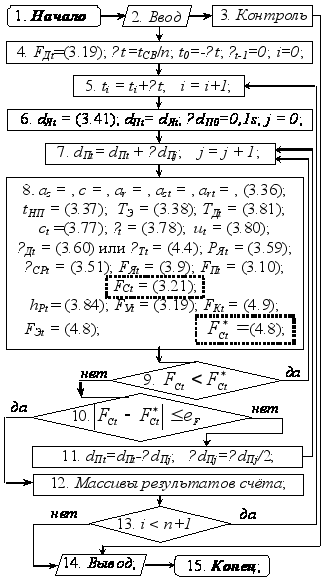
Последовательность и логика выполнения алгоритма (рис. 4.5) для расчета изменения диаметра уплотняющего пояска при КТС с обжатием периферии соединения [211, 212, 243], организация и выполнение в нем циклов по времени t с неизменным шагом Δt (по блокам 5…13) и по диаметру уплотняющего пояска dПt с изменяющимся шагом ΔdПj (по блокам 7…11) такие же, как и в алгоритме для традиционных способов КТС, показанном на рис. 4.1. Решение задачи также осуществляется методом итераций, так как уравнение (3.17) относительно dПt является трансцендентным. Осуществляется алгоритм следующим образом.
 Вводимые
исходные данные,
рационально
также разбить
на три группы.
Первая группа
исходных данных,
предназначенная
для управления
работой программы,
естественно
должна учитывать
ее особенности.
Вторая же и
третья группы
исходных данных,
содержащие
характеристики
свариваемого
материала, а
также технологии
и режима сварки,
такие же, как
и при решении
этой задачи
для традиционных
способов точечной
сварки (табл.
4.1).
В большинстве известных способов точечной сварки с обжатием периферийной зоны соединения [59…70, 245] силовое воздействие на детали задают двумя силовыми параметрами режима: усилием FСВt сжатия деталей приводом сварочной машины и усилием F0t их обжатия кольцевыми силовыми пуансонами в периферийной зоне соединения (см. рис.1.7) как неизменными, так и программированными по величине. В последнем случае их рационально задавать в виде аппроксимированных функций, например, выраженных зависимостями (4.5) и (4.6). Коэффициенты аппроксимации АFсв, ВFсв, CFсв, t1, a1, b1 и АFо, ВFо, CFо, t1, a2, b2 в этом случае водятся в исходных данных (табл. 4.3).
Усилие же сжатия на токопроводящем электроде FЭt определяется из соотношения (1.6) усилий сжатия деталей приводом сварочной машины FСВ, токопроводящими электродами FЭt и обжимными втулками F0t, которое, с учётом необходимости расчетов в дискретные моменты t процесса КТС, можно преобразовать к следующему виду:
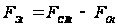 .
(4.8)
Вычисление диаметра пояска dПt в фиксированный момент t, осуществляется также методом итераций путем последовательного приближения (рис. 4.3). Цикл по диаметру уплотняющего пояска dПt с уменьшением шага ΔdПj осуществляется блоками 8...12. В блоках 8...10 последовательно вычисляются значения параметров термодеформационных процессов, протекающих при КТС с обжатием периферийной зоны соединения.
Таблица 4.3
Исходные данные силового воздействия на детали при расчете диаметра уплотняющего пояска по уравнению (3.17)
|
№ пп |
Параметры | Обозначение |
Единица измерения |
| 1 | Неизменное усилие сжатия приводом сварочной машины | FСВ | Н |
| 3 | Неизменное усилие обжатия периферийной зоны соединения | F0 | Н |
| 2 | Данные для аппроксимации программированного усилия сжатия приводом сварочной машины |
АFсвt, ВFсвt, CFсвt, t1, a1, b1 |
б/р |
| 4 | Данные для аппроксимации программированного усилия обжатия периферийной зоны соединения |
АFоt, ВFоt, CFоt, t1, a2, b2 |
б/р |
При
КТС с обжатием
периферийной
зоны соединения
не все усилие
(FЭt+FОt)
сжатия деталей
электродными
устройствами
может передаваться
в контур уплотняющего
пояска. Частично
оно может
уравновешиваться
усилием FДt,
необходимым
для сближения
деталей до
соприкосновения
их поверхностей
при наличии
между ними
зазоров. Кроме
того, если сумма
усилия FДt
и усилия FУt,
передаваемого
в контур уплотняющего
пояска от обжимных
втулок меньше,
чем усилие
сжатия ими
деталей FОt,
т. е.
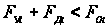 ,
оно частично,
на величину
FКt,
зависящую от
цилиндрической
жесткости
деталей и расстояния
между контурами
уплотняющего
пояска и обжимной
втулки (см.
зависимость
(3.19)), которую можно
определить
по зависимости
(3.20), преобразованной
к следующему
виду:
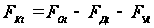 ,
(4.9)
уравновешивается в кольцевом контакте.
Поэтому для расчётов dПt уравнение (3.17) рационально преобразовать к виду:
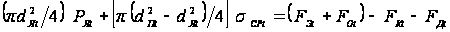 .
Левая
часть этого
равенства
согласно (3.9),
(3.10) и (3.21) равна усилию
FCt,
уравновешиваемому
в площади
свариваемого
контакта давлением
в ядре РЯt
и напряжениями
в уплотняющем
пояске σCРt.
Правая же его
часть равна
усилию
 ,
которое передаётся
в контур уплотняющего
пояска от воздействия
на детали
токопроводящими
электродами
FЭt
и обжимными
втулками F0t:
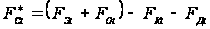 .